Hartmetallfräser stellen für jede Zahnarztpraxis eine bedeutende Investition dar. Diese Instrumente bestehen aus einer gesinterten Mischung aus Wolfram und Kohlenstoff und behalten bei sachgemäßer Pflege ihre scharfe Schneidkante über Hunderte von Anwendungen. Wird die Pflege jedoch vernachlässigt, verlieren selbst hochwertige Fräser schnell ihre Schärfe, erzeugen raue Präparationen und übermäßige Hitze und gefährden die Patientensicherheit.
Dieser Leitfaden behandelt alle Aspekte der Pflege von Hartmetallfräsern, von der Reinigung nach dem Eingriff bis zur langfristigen Lagerung, mit praktischen Techniken für den sofortigen Einsatz.
Warum die Pflege von Hartmetallfräsern wichtig ist
Ein stumpfer oder beschädigter Fräser zwingt den Behandler zu höherem Druck, wodurch die Hitze an der Schnittstelle steigt. In der Zahnmedizin kann diese Hitze das Pulpagewebe schädigen, Beschwerden verursachen und die Ränder von Restaurationen beeinträchtigen. Auch der vorzeitige Ersatz von Fräsern verursacht erhebliche Kosten. Eine konsequente Pflegeroutine sorgt dafür, dass jeder Fräser während seiner gesamten erwarteten Lebensdauer optimal arbeitet.
Reinigungsverfahren
Die Reinigung ist der erste und häufigste Wartungsschritt. Sie sollte unmittelbar nach jeder Verwendung erfolgen.
Manuelles Bürsten
Verwenden Sie eine Bürste mit Messingborsten, um Ablagerungen aus den Spannuten zu entfernen. Messing ist weicher als Hartmetall und entfernt Rückstände, ohne die Schneidkanten zu beschädigen. Bürsten Sie in Richtung der Spannuten, nicht dagegen, damit kein Material tiefer in die Rillen gedrückt wird.
Ultraschallreinigung
Für eine gründlichere Reinigung legen Sie die Fräser in ein Ultraschallgerät mit enzymatischer Reinigungslösung. Lassen Sie das Gerät entsprechend der vom Hersteller empfohlenen Zykluszeit laufen, typischerweise 5 bis 10 Minuten. Ultraschallschwingungen lösen Ablagerungen aus Kreuzverzahnungen und feinen Spannuten, die beim manuellen Bürsten möglicherweise übersehen werden.
Was zu vermeiden ist
- Fräser nicht in Bleichmittel oder starke Oxidationsmittel einlegen. Diese Chemikalien können die Hartmetallmatrix mit der Zeit korrodieren.
- Keine Bürsten mit Stahlborsten verwenden. Stahl ist hart genug, um Hartmetallspannuten auszubrechen.
- Ablagerungen nicht auf den Fräsern antrocknen lassen. Getrocknetes Komposit, Zement und Blut lassen sich deutlich schwerer entfernen als frische Rückstände.
Sterilisationstechniken
Nach der Reinigung muss jeder Fräser vor der Wiederverwendung sterilisiert werden. Die beiden häufigsten Methoden in Zahnarztpraxen sind die Dampfsterilisation im Autoklav und die Heißluftsterilisation.
Dampfsterilisation im Autoklav
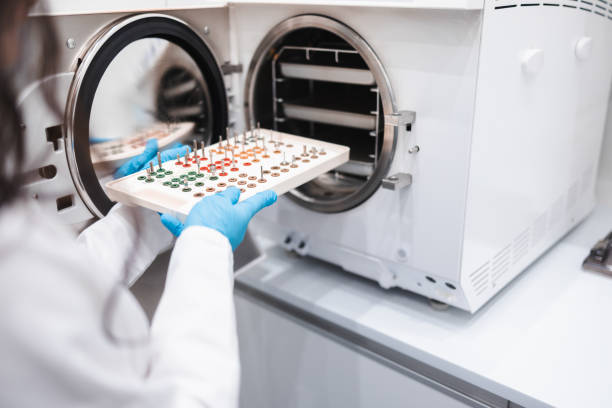
Dampfsterilisation im Autoklav bei 134 Grad C (273 Grad F) für 3 bis 4 Minuten (Vorvakuumzyklus) oder 121 Grad C (250 Grad F) für 15 bis 20 Minuten (Schwerkraftzyklus) ist in den meisten Zahnarztpraxen Standard. Hartmetall hält diesen Temperaturen stand, ohne an Härte zu verlieren. Legen Sie die Fräser in autoklavengeeignete Kassetten oder Beutel statt in lose Schalen, um Kontaktschäden zu vermeiden.
Heißluftsterilisation
Die Heißluftsterilisation bei 170 Grad C für 60 Minuten ist eine Alternative, die das Risiko feuchtigkeitsbedingter Korrosion beseitigt. Sie eignet sich besonders für Praxen in feuchten Klimazonen, in denen das Trocknen nach dem Autoklavieren schwierig ist. Nachteilig ist die längere Zykluszeit.
Chemische Sterilisation
Hochwirksame chemische Desinfektionsmittel (Lösungen auf Glutaraldehydbasis) können eingesetzt werden, wenn eine Hitzesterilisation nicht möglich ist. Chemische Verfahren gelten jedoch im Allgemeinen als weniger zuverlässig bei der Sporenelimination und sollten nur als letzte Möglichkeit dienen. Eine ausführlichere Erörterung der Sterilisationsprotokolle finden Sie in unserem Artikel über Sterilisation und Pflege von Dentalbohrern.
Schmiermethoden
Schmierung reduziert die Reibung zwischen Fräser und Spannzange des Winkelstücks und verhindert vorzeitigen Verschleiß beider Komponenten.
Wann schmieren?
Tragen Sie vor dem Einsetzen des Fräsers in das Winkelstück einen dünnen Film Fräserschmiermittel oder leichtes Maschinenöl auf den Schaft auf. Einige Behandler geben vor längeren Eingriffen zusätzlich einen Tropfen Schmiermittel auf die Spannuten, um die Wärmeentwicklung an der Schnittstelle zu reduzieren.
Auswahl eines Schmiermittels
Verwenden Sie Schmiermittel, die speziell für dentale Instrumente formuliert sind. Mehrzwecköle können Zusätze enthalten, die Dichtungen des Winkelstücks schädigen oder Rückstände hinterlassen, die mit der Sterilisation nicht kompatibel sind. Das vom Hersteller des Winkelstücks empfohlene Schmiermittel ist fast immer die sicherste Wahl.
Empfehlungen zur Lagerung
Die Lagerung der Fräser zwischen den Anwendungen wirkt sich direkt auf ihren Zustand und ihre Lebensdauer aus.
Fräserblöcke und Organizer
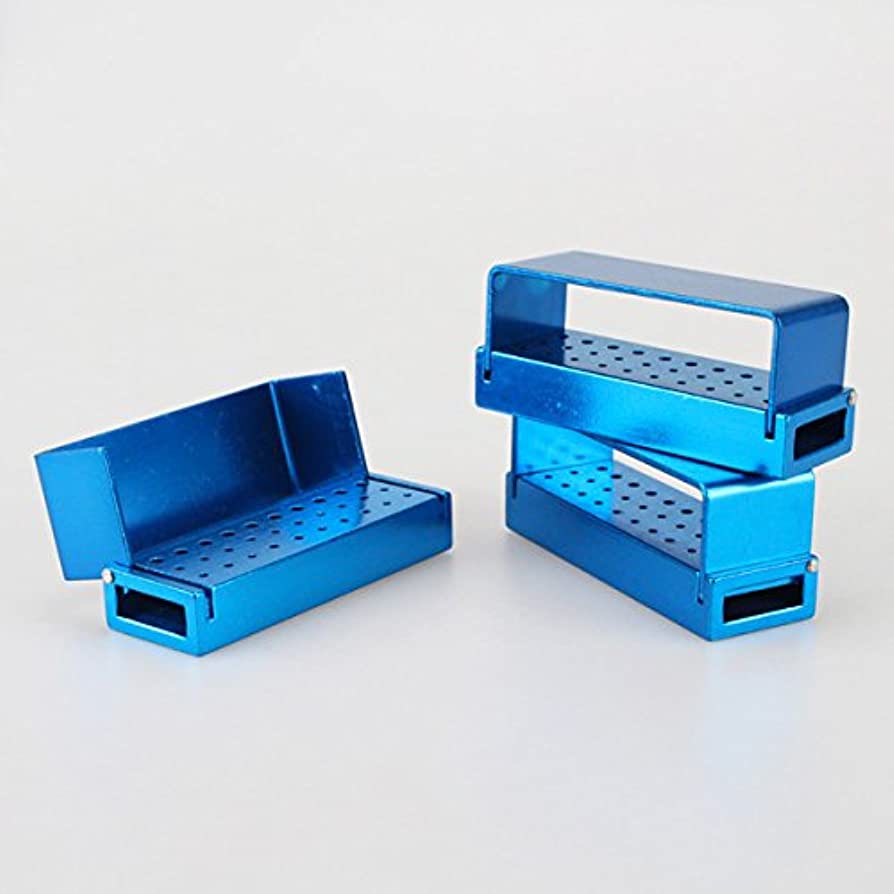
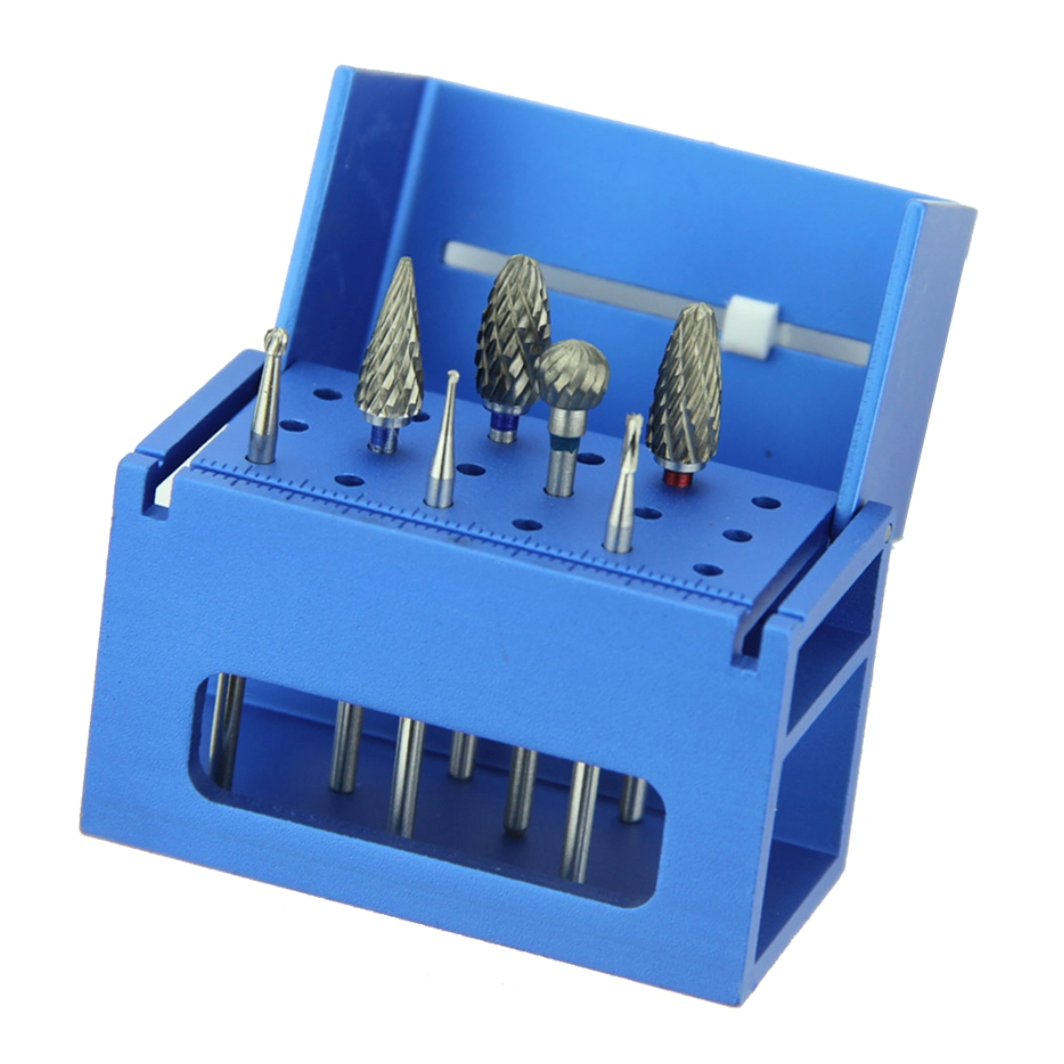
Lagern Sie jeden Fräser in einem eigenen Steckplatz eines Fräserblocks oder Organizers. So wird verhindert, dass die Fräser miteinander in Kontakt kommen, was zu Ausbrüchen und Kantenschäden führt. Autoklavierbare Fräserblöcke, die direkt vom Sterilisator in den Behandlungsraum gelangen, vereinfachen den Arbeitsablauf und reduzieren die Handhabung.
Umgebungsbedingungen
Lagern Sie Fräser trocken, kühl und vor direkter Sonneneinstrahlung geschützt. Feuchtigkeit beschleunigt Korrosion, insbesondere bei Fräsern, die nach dem Autoklavieren nicht vollständig getrocknet wurden. Ein Schrank mit einem Silikagel-Trockenmittel bietet eine kostengünstige Feuchtigkeitsbarriere.
Organisation nach Typ und Zustand
Trennen Sie neue von gebrauchten Fräsern und kennzeichnen Sie Fräser, die sich dem Ende ihrer Lebensdauer nähern. Farbcodierte Fräserblöcke oder ein einfaches Beschriftungssystem verhindern, dass versehentlich ein abgenutzter Fräser für einen Eingriff verwendet wird, der eine scharfe Schneide erfordert. Viele Praxen weisen jeder Zustandsstufe eine Farbe zu: Grün für neu, Gelb für mäßige Nutzung und Rot für Fräser, die beim nächsten Audit ersetzt werden müssen.
Inspektionsrichtlinien
Regelmäßige Inspektionen erkennen Probleme, bevor sie die klinischen Ergebnisse beeinflussen. Integrieren Sie die Kontrolle in Ihre Instrumentenprüfung vor dem Eingriff.
Sichtprüfung
Untersuchen Sie den Fräserkopf unter 2x- bis 4x-Vergrößerung. Achten Sie auf:
- Ausgebrochene, gerissene oder fehlende Spannutenabschnitte
- Sichtbar abgerundete Schneidkanten (Hinweis auf Stumpfheit)
- Verfärbungen (blaue oder strohfarbene Tönung durch Überhitzung)
- Korrosion oder Lochfraß am Schaft oder Kopf
Funktionsprüfung
Setzen Sie den Fräser in das Winkelstück ein und lassen Sie ihn kurz laufen. Achten Sie auf ungewöhnliche Vibrationen oder Klappern, die auf einen verbogenen Schaft hinweisen können. Ein verbogener Fräser erzeugt eine exzentrische Rotation, die zu ungenauen Präparationen führt und den Lagerverschleiß des Winkelstücks beschleunigt.
Wann ersetzen?
Ersetzen Sie einen Hartmetallfräser sofort, wenn Sie ausgebrochene Spannuten, einen verbogenen Schaft, sichtbare Stumpfheit oder starke Korrosion feststellen. Die weitere Verwendung eines beschädigten Fräsers birgt das Risiko von Patientenverletzungen und mangelhafter Arbeit. Entdecken Sie unsere Kollektion von Hartmetallfräsern, wenn Ersatz erforderlich ist.
Schärfen von Hartmetallfräsern
Hartmetallfräser werden zwar nicht routinemäßig wie Handinstrumente geschärft, eine geringfügige Wiederherstellung der Schneidkante ist jedoch möglich.
Diamant-Schleifsteine
Ein Diamantstein mit feiner Körnung kann eine leicht stumpfe Schneidkante wiederherstellen. Halten Sie den Fräser in einer Spannzange und führen Sie den Stein entlang jeder Spannute im ursprünglichen Fasenwinkel. Diese Technik eignet sich am besten für größere Fräser (FG #557, #701 usw.), bei denen die einzelnen Spannuten zugänglich sind.
Grenzen
Durch Schärfen lässt sich ein stark abgenutzter oder ausgebrochener Fräser nicht wiederherstellen. Wenn mehr als 20 Prozent der Schneidfläche Verschleiß zeigen, ist der Ersatz kostengünstiger und klinisch sicherer als der Versuch, die Schneide wiederherzustellen. Für Fräser, die Sie häufig einsetzen, empfehlen wir unsere Hartmetallfräser in Großverpackungen.
Rost und Korrosion vermeiden
Hartmetall ist unter normalen Bedingungen korrosionsbeständig. Das Kobaltbindemittel, das die Hartmetallkörner zusammenhält, kann jedoch bei längerer Einwirkung von Feuchtigkeit, chlorhaltigen Chemikalien oder sauren Lösungen korrodieren.
- Fräser nach dem Autoklavieren vollständig trocknen. Druckluft oder ein fusselfreies Tuch eignen sich gut.
- Chlorhaltige Reiniger vermeiden. Natriumhypochlorit greift das Kobaltbindemittel an.
- Vor der Langzeitlagerung einen dünnen Ölfilm auftragen, um eine Feuchtigkeitsbarriere zu schaffen.
Abrasiven Verschleiß reduzieren
Bestimmte Gewohnheiten beschleunigen den Verschleiß von Fräsern unnötig:
- Übermäßiger seitlicher Druck: Lassen Sie den Fräser schneiden. Stärkeres Drücken beschleunigt den Eingriff nicht, sondern verschleißt die Spannuten schneller und erzeugt mehr Wärme.
- Falscher Fräser für das Material: Die Verwendung eines feinen Finierfräsers zur umfangreichen Schmelzentfernung verschleißt ihn in einem Bruchteil seiner normalen Lebensdauer. Stimmen Sie den Fräsertyp auf die Aufgabe ab. Unser Leitfaden zu Hartmetallfräsern erklärt, welche Fräsertypen für welche Verfahren geeignet sind.
- Arbeiten ohne Kühlmittel: Wasserspray kühlt die Schnittstelle und spült Ablagerungen weg. Beim Trockenschneiden wirken Ablagerungen als Abrasiv zwischen Fräser und Werkstück.
Richtige Handhabung
Kleine Gewohnheiten bei der Handhabung machen einen messbaren Unterschied für die Lebensdauer von Fräsern:
- Greifen Sie den Fräser immer am Schaft, niemals am Schneidkopf.
- Setzen Sie Fräser nur bei stillstehendem Winkelstück ein und entfernen Sie sie; niemals während der Rotation.
- Lassen Sie Fräser nicht auf harte Oberflächen fallen. Selbst ein kurzer Fall auf eine Arbeitsfläche kann Hartmetall ausbrechen.
- Verwenden Sie das passende Winkelstück für den jeweiligen Schafttyp. Das Einsetzen eines FG-Fräsers in ein Winkelstück mit Gegenwinkelverriegelung beschädigt sowohl den Fräser als auch den Spannmechanismus.
Empfohlener Wartungsplan
| Aufgabe | Häufigkeit | Hinweise |
|---|---|---|
| Bürsten und reinigen | Nach jeder Verwendung | Messingbürste oder Ultraschallgerät verwenden |
| Sterilisieren | Nach jeder Verwendung | Autoklav bevorzugt; Fräser vollständig trocknen |
| Sichtprüfung | Vor jedem Eingriff | Auf Ausbrüche, Stumpfheit und Korrosion prüfen |
| Schaft schmieren | Vor jeder Verwendung | Dünner Film aus Instrumentenöl |
| Funktionstest im Lauf | Wöchentlich oder bei Verdacht auf Beschädigung | Auf Vibrationen oder Taumeln achten |
| Vollständige Bestandsprüfung | Monatlich | Abgenutzte Fräser ersetzen, Bestand nachbestellen |
Zusammenfassung
Die Pflege von Hartmetallfräsern ist unkompliziert, erfordert jedoch Konsequenz. Reinigen Sie sie sofort nach der Verwendung, sterilisieren Sie sie gemäß dem Protokoll, trocknen Sie sie gründlich, lagern Sie sie in organisierten Fräserblöcken und prüfen Sie sie vor jedem Eingriff. Diese Schritte schützen Ihre Patienten, verlängern die Nutzungsdauer jedes Fräsers und halten Ihre Praxis effizient. Eine kleine tägliche Investition in die Fräserpflege zahlt sich langfristig durch bessere klinische Ergebnisse und geringere Ersatzkosten aus.