
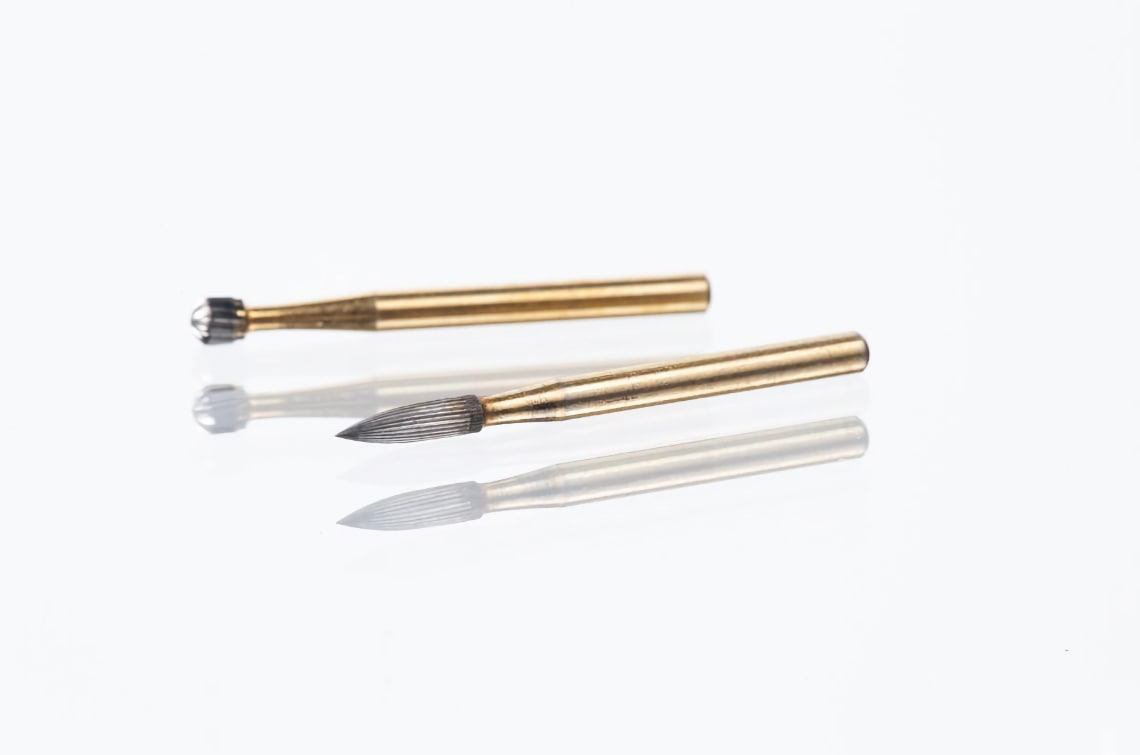
Le frese in carburo per rifinitura e finitura sono strumenti rotanti specializzati progettati per rifinire i restauri, lisciare i margini e modellare la struttura dentale dopo il completamento della preparazione iniziale. Mentre le frese operative standard in carburo gestiscono la rimozione grossolana del materiale e la preparazione delle cavità, le frese per rifinitura e finitura intervengono per il lavoro di dettaglio che determina l'adattamento, il comfort e la durata del restauro.
Questa guida spiega le differenze tra le frese per rifinitura e finitura e le frese operative, illustra i tipi più comuni e presenta le tecniche che producono risultati clinici affidabili.
Cosa distingue le frese per finitura da quelle operative
La differenza dipende dalla geometria delle lame. Le frese operative in carburo hanno generalmente da 6 a 8 scanalature (lame) e sono progettate per una rimozione aggressiva del materiale. Le frese per rifinitura e finitura hanno da 12 a 30 o più scanalature concentrate nella stessa dimensione della testa. Il numero maggiore di scanalature fa sì che ogni lama esegua un taglio più sottile, producendo una superficie più liscia con meno vibrazioni e chatter.
Questa differenza progettuale ha conseguenze pratiche:
- Superficie più liscia – Un maggior numero di lame per rotazione lascia una texture più fine sul restauro e sulla superficie dentale, riducendo spesso o eliminando la necessità di successive fasi di lucidatura.
- Minore rimozione di materiale per passata – Le frese per finitura sono autolimitanti. Rimuovono il materiale lentamente, offrendo un controllo migliore quando si lavora vicino al margine finale o si regola l'occlusione.
- Minore generazione di calore – I tagli più sottili producono meno attrito, riducendo il rischio di danni termici alla polpa durante la rifinitura dei margini.
- Microfessurazioni ridotte – Le frese aggressive possono introdurre microfessurazioni nei restauri in composito e ceramica. L'azione di taglio più delicata delle frese per finitura preserva l'integrità strutturale del materiale da restauro.
Numero di scanalature e codifica cromatica
I produttori utilizzano bande colorate e il numero di scanalature per aiutare i professionisti a identificare a colpo d'occhio l'aggressività della fresa. Sebbene le convenzioni esatte varino tra i marchi, lo schema generale è coerente:
| Numero di scanalature | Banda colorata | Classificazione | Utilizzo tipico |
|---|---|---|---|
| 6–8 | Verde | Operativa / Standard | Taglio grossolano, preparazione della cavità |
| 12–16 | Rosso | Finitura | Rifinitura grossolana dei margini, modellazione iniziale dei restauri |
| 20–30 | Giallo | Finitura extrafine | Rifinitura finale dei margini, lisciatura del composito |
| 30+ | Bianco | Finitura ultrafine | Lisciatura pre-lucidatura, micro-modellazione |
Nella pratica, la maggior parte dei lavori di finitura in odontoiatria generale viene eseguita con frese da 12 e 16 scanalature. Le varianti con oltre 20 scanalature sono particolarmente utili per i compositi anteriori, nei quali la qualità della superficie influisce direttamente sull'estetica.
Forme comuni delle frese per rifinitura e finitura
Le frese per finitura sono disponibili nelle stesse forme delle frese operative, ma alcune forme sono utilizzate più frequentemente nella fase di finitura. Ecco quelle che utilizzerai più spesso:
Forma a uovo / football
La fresa per finitura a forma di uovo è uno strumento fondamentale per la modellazione della superficie occlusale. Il suo profilo arrotondato segue l'anatomia naturale delle cuspidi e delle fosse, rendendola ideale per la regolazione dell'occlusione sui restauri posteriori in composito e amalgama. È inoltre efficace per lisciare le superfici linguali delle corone anteriori.
Forma ad ago / fiamma
Lunghe e affusolate, le frese per finitura ad ago e a fiamma raggiungono le aree interprossimali strette e i margini gengivali dove le frese più larghe non possono accedere. Sono particolarmente utili per rifinire il composito in eccesso al margine cervicale dei restauri di Classe II, III e IV.
Con estremità arrotondata affusolata
Questa forma versatile consente di rifinire i margini delle preparazioni per corone e di rimuovere le bave dai restauri provvisori. La punta arrotondata previene la formazione di solchi sull'estremità terminale della preparazione.
Fessura diritta (cilindro a estremità piatta)
Le frese per finitura cilindriche a estremità piatta creano pareti lisce e piane e angoli netti. Sono la scelta standard per rifinire le pareti assiali delle preparazioni per inlay e onlay e per regolare l'adattamento delle fusioni metalliche.
Rotonda
Le piccole frese per finitura rotonde sono eccellenti per lisciare le pareti interne delle preparazioni cavitarie, in particolare il pavimento pulpare. Aiutano a rimuovere le irregolarità lasciate dalla fresa operativa che potrebbero compromettere l'adesione tra il dente e il materiale da restauro.
Applicazioni cliniche
Finitura dei restauri in composito
Dopo aver applicato e fotopolimerizzato un restauro in composito, utilizza una fresa a forma di uovo da 12 o 16 scanalature per definire l'anatomia occlusale di base. Prosegui con una fresa per finitura a fiamma per definire le creste marginali e lisciare la transizione tra il restauro e il dente. Per i compositi anteriori, una fresa con oltre 20 scanalature produce una superficie sufficientemente liscia da richiedere una lucidatura minima con gommini per lucidatura in silicone per ottenere la brillantezza finale.
Intaglio e rifinitura dell'amalgama
Sebbene l'uso dell'amalgama sia diminuito, le frese per finitura in carburo rimangono gli strumenti preferiti per rifinire l'amalgama indurita. Una fresa da 12 scanalature a velocità moderata rimuove il materiale in eccesso senza tirare o fratturare il restauro. Lavora dal centro del restauro verso i margini per evitare di scheggiare il bordo.
Rifinitura dei margini di corone e ponti
Dopo il posizionamento di una corona, le frese per finitura rimuovono il cemento in eccesso e rifiniscono il margine nel punto in cui la corona incontra il dente. Una fresa per finitura con estremità arrotondata affusolata segue il contorno della linea marginale, mentre una forma ad ago rimuove il cemento interprossimale. Questo passaggio è importante per la salute gengivale, poiché i margini ruvidi o debordanti trattengono la placca e irritano i tessuti molli.
Regolazione dei restauri provvisori
La rifinitura e la regolazione di corone e ponti provvisori (temporanei) è uno degli usi più comuni delle frese per finitura in carburo. Le frese modellano rapidamente i materiali acrilici e bis-acrilici e lasciano una superficie confortevole per il paziente. Una fresa a forma di uovo regola l'occlusione, mentre una fresa affusolata rifinisce i contorni assiali e il margine.
Regolazione delle protesi rimovibili
Nel laboratorio odontotecnico e alla poltrona, le frese per finitura rifiniscono l'acrilico di dentiere, strutture parziali e placche occlusali. Le frese in carburo di grado laboratoriale con dentatura incrociata gestiscono la rifinitura più pesante, mentre le frese per finitura a dentatura fine lisciamo la superficie di adattamento per prevenire l'irritazione dei tessuti molli.
Frese per finitura vs. frese diamantate per la rifinitura delle superfici
Sia le frese per finitura in carburo sia le frese dentali diamantate a grana fine possono lisciare i restauri, ma lavorano in modo diverso. Le frese in carburo tagliano il materiale per tranciatura con le loro lame, producendo trucioli lisci e una superficie relativamente uniforme. Le frese diamantate abradono la superficie con particelle incorporate, lasciando una texture microscopicamente più ruvida.
Per i restauri in composito, la maggior parte dei professionisti preferisce le frese per finitura in carburo perché l'azione di tranciatura produce un risultato più liscio con meno passaggi. Per le superfici in ceramica e porcellana, le frese diamantate a grana fine sono spesso la scelta migliore, poiché le lame in carburo possono scheggiare i materiali fragili. Sapere quale strumento utilizzare per ciascun substrato consente di risparmiare tempo e ottenere risultati migliori. Per un confronto più ampio, consulta il nostro articolo su frese diamantate vs. frese in carburo.
Linee guida su velocità e pressione
Le frese per finitura in carburo offrono le migliori prestazioni a intervalli di velocità specifici. Utilizzarle a velocità eccessiva o premere troppo forte produce segni di chatter e calore invece di una superficie liscia:
- Manipolo ad alta velocità (con tocco leggero) – Adatto alle frese per finitura da 12 scanalature durante la rifinitura di materiali duri come composito o amalgama induriti. Mantieni un numero di giri moderato e lascia scorrere la fresa sulla superficie.
- Manipolo a bassa velocità – Preferibile per le frese per finitura extrafine (oltre 20 scanalature) e per lavorare su materiali più morbidi come acrilico e provvisori in bis-acrilico. La bassa velocità offre il massimo controllo.
- Pressione minima – Deve essere la fresa a svolgere il lavoro. Premere verso il basso aumenta il calore, fa impuntare la fresa e peggiora la finitura superficiale. Usa il peso del manipolo come riferimento.
Manutenzione e durata
Le frese per finitura in carburo sono strumenti di precisione con bordi taglienti fini che si usurano nel tempo. Una cura adeguata ne prolunga la vita utile:
- Pulisci dopo ogni utilizzo – Risciacqua sotto acqua corrente e usa uno spazzolino per rimuovere i residui tra le scanalature. Il materiale essiccato tra le lame riduce l'efficienza di taglio.
- Utilizza la pulizia a ultrasuoni – Un bagno a ultrasuoni rimuove il materiale che la spazzolatura manuale non riesce a eliminare, soprattutto dalle frese con molte scanalature, dove gli spazi tra le lame sono molto stretti.
- Ispeziona i bordi taglienti – Sotto ingrandimento, cerca bordi delle scanalature scheggiati o arrotondati. Una fresa per finitura con lame danneggiate graffierà invece di lisciare la superficie.
- Sterilizza correttamente – La sterilizzazione standard a vapore in autoclave è indicata per le frese in carburo di tungsteno. Segui le raccomandazioni sul ciclo del produttore dell'autoclave.
- Sostituisci secondo programma – Anche con una buona manutenzione, le frese per finitura perdono il filo. Una fresa che richiede una pressione maggiore per ottenere lo stesso risultato che prima produceva con un tocco leggero ha superato la propria vita utile.
Per indicazioni sui flussi di lavoro per la sterilizzazione, consulta il nostro articolo sulle migliori pratiche per la sterilizzazione delle frese dentali.
Come comporre il kit di frese per finitura
Un set pratico di frese per finitura per uno studio generico non deve essere ampio. Inizia con questi elementi essenziali:
- Forma a uovo / football, 12 scanalature – modellazione occlusale
- Forma a fiamma / ago, 12 scanalature – rifinitura dei margini interprossimali
- Estremità arrotondata affusolata, 12 scanalature – finitura dei margini delle corone
- Cilindro a estremità piatta, 12 scanalature – lisciatura delle pareti e rifinitura degli inlay
- Rotonda, 12 scanalature – rifinitura interna delle cavità
Aggiungi le versioni extrafini (oltre 20 scanalature) delle forme a uovo e a fiamma se esegui molti restauri in composito anteriore. Consulta la nostra collezione di frese in carburo per rifinitura e finitura per trovare forme e dimensioni specifiche per le tue esigenze.
Punti chiave
- Le frese in carburo per rifinitura e finitura hanno un numero di scanalature superiore rispetto alle frese operative e producono superfici più lisce con una minore rimozione di materiale per passata.
- Il numero di scanalature e la codifica cromatica aiutano a scegliere il livello di aggressività corretto per ogni attività clinica.
- Abbina la forma della fresa alla superficie del restauro da rifinire – uovo per l'occlusale, fiamma per l'interprossimale, affusolata per i margini.
- Utilizza una pressione leggera e una velocità del manipolo appropriata per evitare segni di chatter e danni termici.
- Pulisci, ispeziona e sostituisci regolarmente le frese per finitura per mantenere una qualità superficiale costante.
Con le frese per finitura corrette e una tecnica adeguata, puoi realizzare restauri con margini lisci e contorni naturali che offrono un servizio efficace ai pazienti per molti anni.



