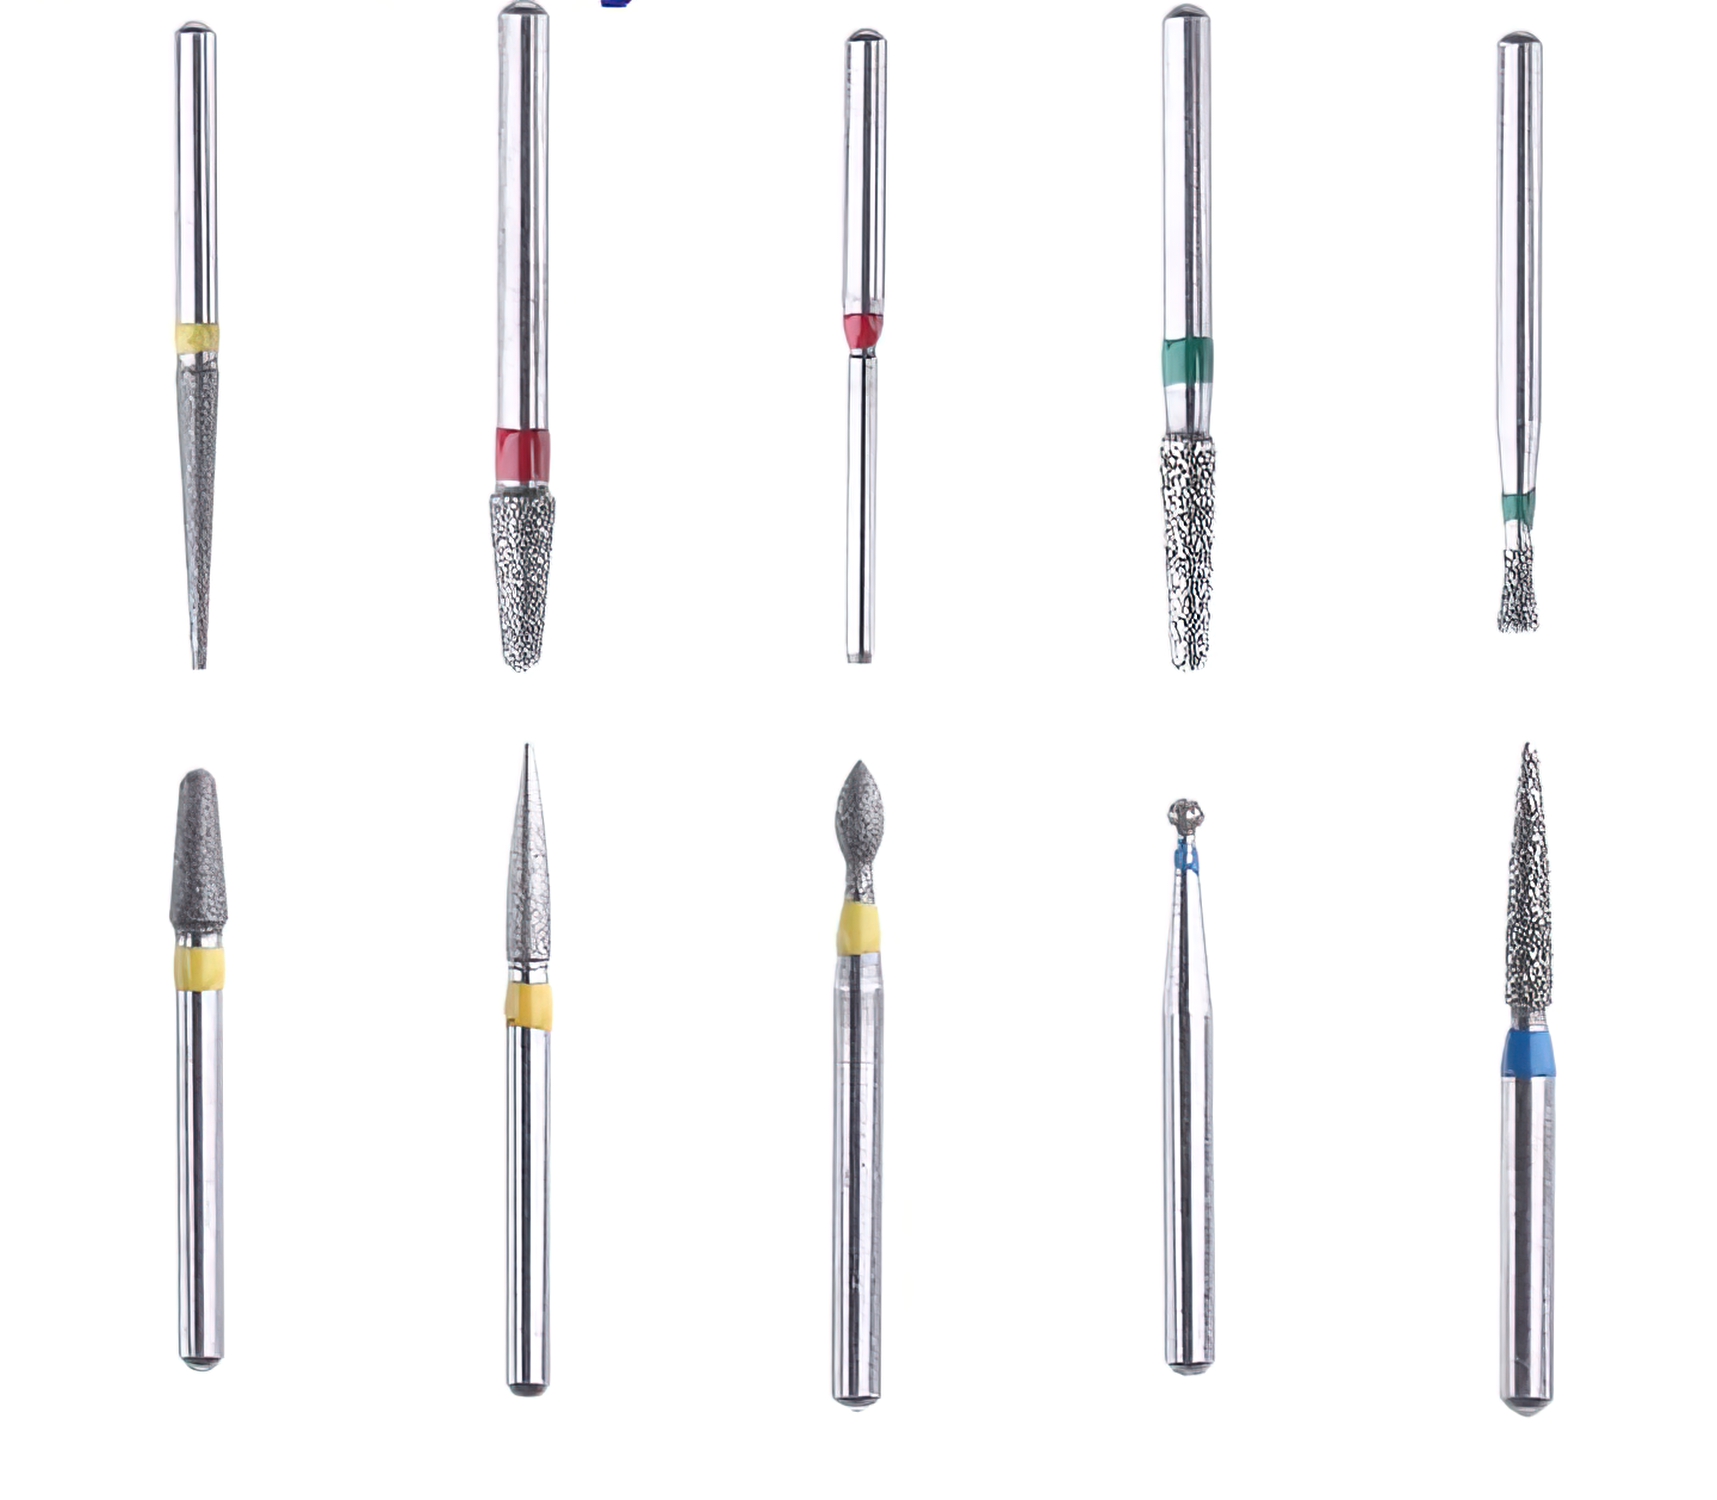
Ogni gioielliere ha bisogno di un set di frese scelto con cura. La forma di una fresa determina ciò che può fare: tagliare una sede per una pietra, levigare una griffe, scavare un canale o rimuovere la saldatura in eccesso. Questa guida illustra le tredici forme di frese più comuni utilizzate nella fabbricazione di gioielli, spiega per cosa è più adatta ciascuna e aiuta a decidere quali forme includere nel proprio kit.
Come la forma della fresa influisce sulle prestazioni
Il profilo di una fresa determina tre aspetti: dove può arrivare, come entra in contatto con il metallo e quale tipo di superficie lascia. Una fresa sferica entra in contatto con il metallo in un singolo punto e può raggiungere spazi stretti. Una fresa cilindrica entra in contatto con il metallo lungo una linea piatta e lascia una parete liscia e uniforme. Scegliere la forma corretta per ogni attività significa ridurre il lavoro di rifinitura e ottenere risultati più precisi.
La maggior parte dei gioiellieri tiene a disposizione da sei a dieci forme. L'elenco seguente è ordinato dalle forme più utilizzate a quelle più specialistiche; se stai creando il tuo primo set, inizia dall'inizio.
Forme essenziali delle frese
Frese tonde (frese sferiche)
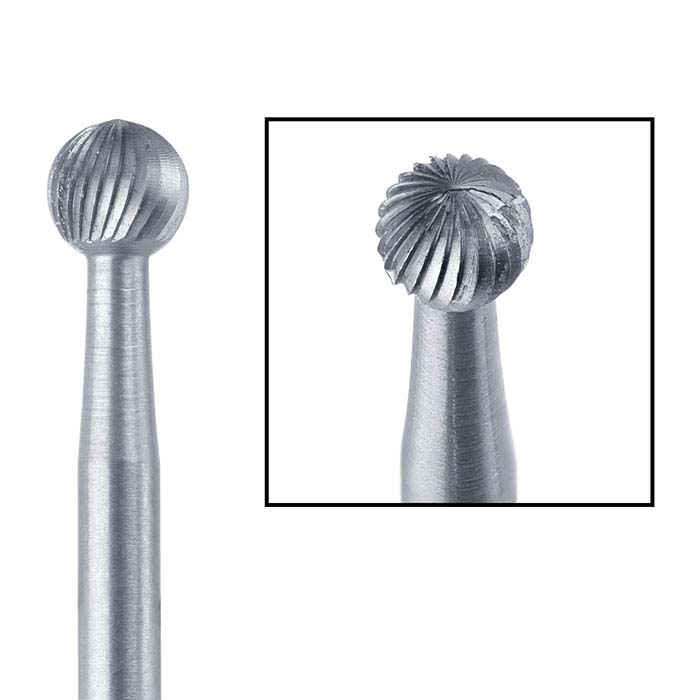
La fresa tonda è la forma più versatile nella collezione di qualsiasi gioielliere. La sua testa sferica taglia con qualsiasi angolazione e si inserisce facilmente negli spazi stretti. Gli impieghi comuni includono:
- Praticare fori pilota e allargare fori esistenti
- Rimuovere le bave dai fori praticati dall'interno
- Incidere recessi per la saldatura a fusione
- Sgrossare le sedi per l'incastonatura delle pietre
- Rimuovere supporti in resina e materozze di fusione
Le frese tonde sono disponibili nella più ampia gamma di diametri, da 0.5mm per lavori di micro-pavé fino a 5mm o più per la rimozione intensa del materiale. Tieni a disposizione diverse misure.
Frese per incastonatura
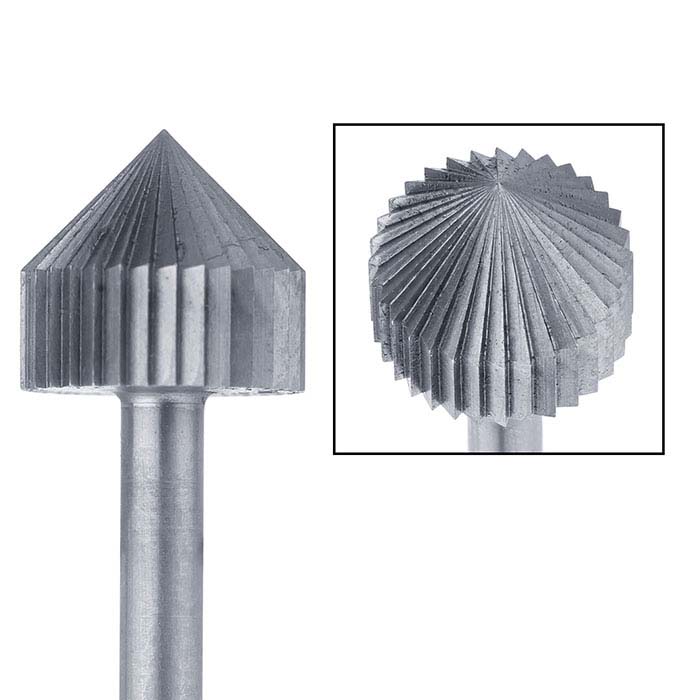
Le frese per incastonatura sono progettate specificamente per tagliare sedi per pietre in montature a tubetto, a castone e a griffe. La testa della fresa corrisponde al profilo del padiglione di una pietra tonda, consentendo di tagliare una sede con l'angolazione corretta in un'unica operazione. Rispetto a una fresa hart, la fresa per incastonatura ha meno probabilità di tagliare troppo in profondità, perché la sua forma limita naturalmente la profondità di taglio. Abbina il diametro della fresa al diametro della pietra per ottenere un adattamento preciso.
Frese hart
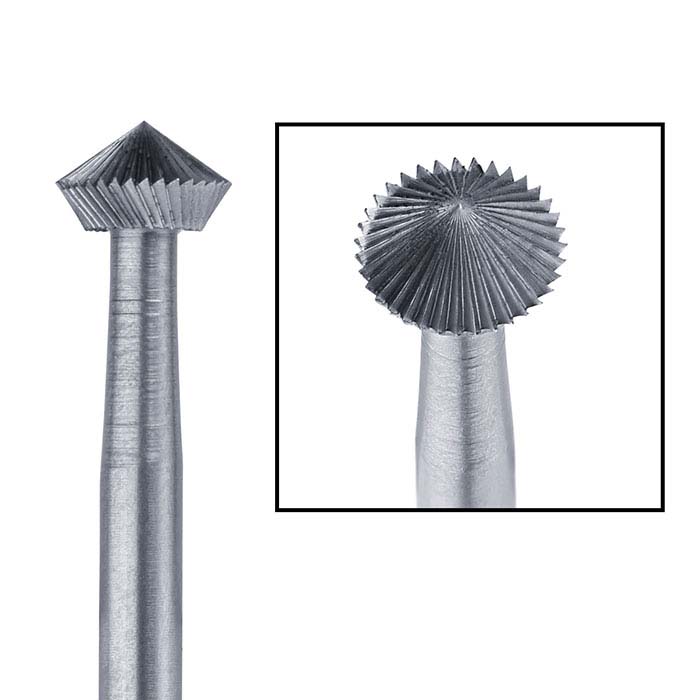
Le frese hart sono disponibili con angoli di 45 gradi, 70 gradi e 90 gradi. Sono più versatili delle frese per incastonatura perché i lati piatti possono essere utilizzati come una piccola fresa a spianare per incidere linee nel metallo. Gli impieghi principali includono:
- Tagliare sedi nelle griffe per l'incastonatura a filo
- Tagliare canali per pietre incastonate a canale (gli angoli di 45 gradi e 70 gradi sono i più indicati)
- Incidere linee di tracciatura sulle superfici metalliche
- Regolare le sedi delle pietre per un adattamento più preciso
Frese coniche
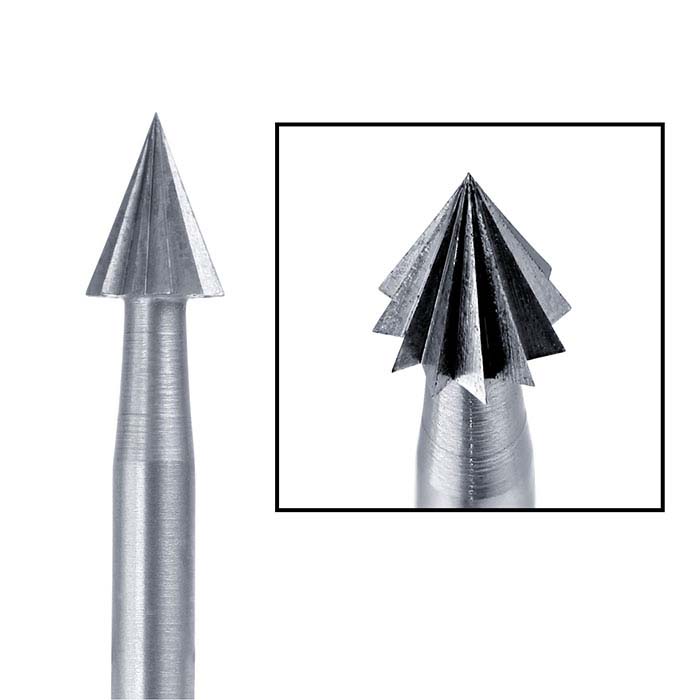
La fresa conica presenta una rastremazione diritta che termina con una punta. È la scelta migliore per rastremare i fori, svasare i fori praticati e pulire il lato posteriore dei fori, dove spesso rimane una piccola bava di metallo. L'angolo di rastremazione facilita il controllo della quantità di materiale rimosso regolando la profondità di inserimento.
Frese a coppa
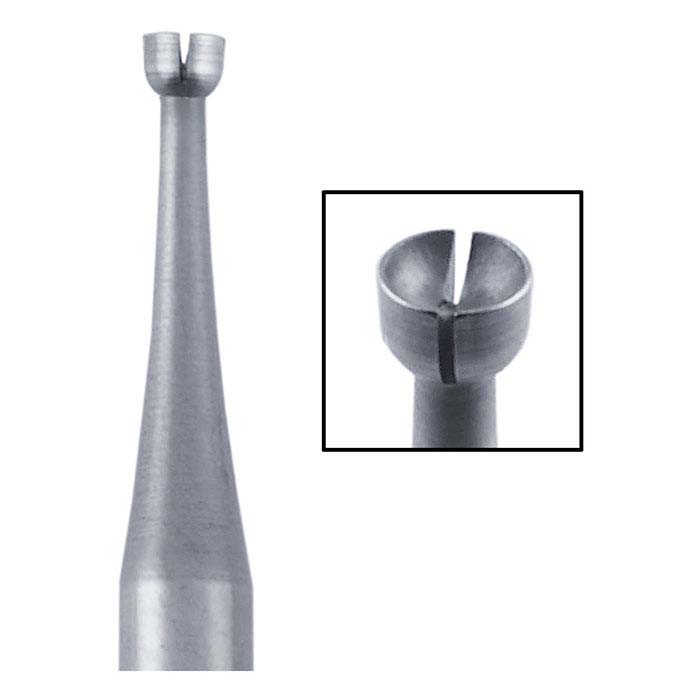
Le frese a coppa hanno una testa emisferica cava con denti a taglio incrociato che impediscono l'intasamento. Sono progettate per arrotondare e levigare le estremità di fili, griffe, perni e teste di rivetti. Per utilizzare una fresa a coppa, centrarla sull'estremità del filo e applicare una leggera pressione verso il basso mentre la fresa ruota. Il risultato è una punta liscia e arrotondata, sicura a contatto con la pelle. Le frese a coppa sono essenziali per rifinire perni per orecchini, spille da balia e punte delle griffe.
Frese per modellazione e finitura
Frese cilindriche
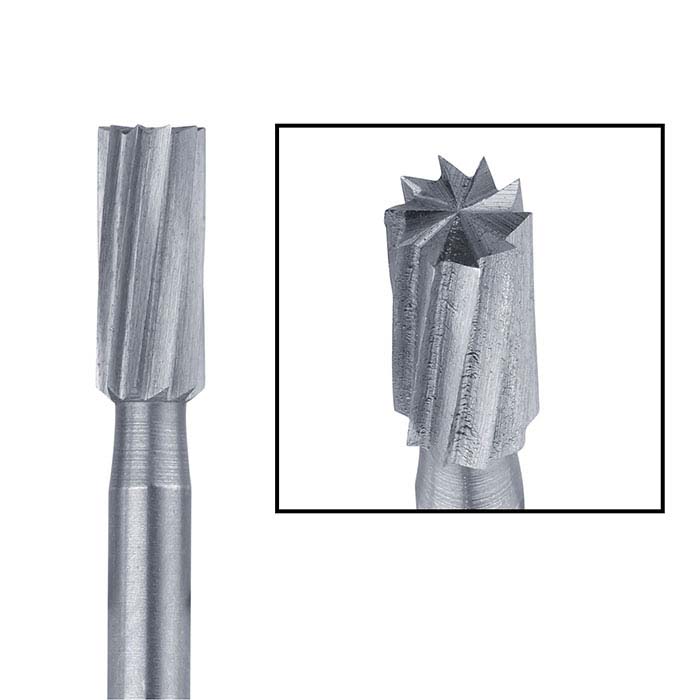
Le frese cilindriche hanno un'estremità piatta e lati diritti, che le rendono la scelta naturale per smerigliare e modellare l'interno dei gambi degli anelli. Producono pareti piatte e uniformi e sono utili anche per rendere squadrato l'interno dei castoni e creare canali a fondo piatto. Per l'interno delle fasce degli anelli, utilizza il diametro cilindrico più grande che si inserisca comodamente nell'anello, evitando così di creare scanalature.
Frese a gemma (frese a fiamma)
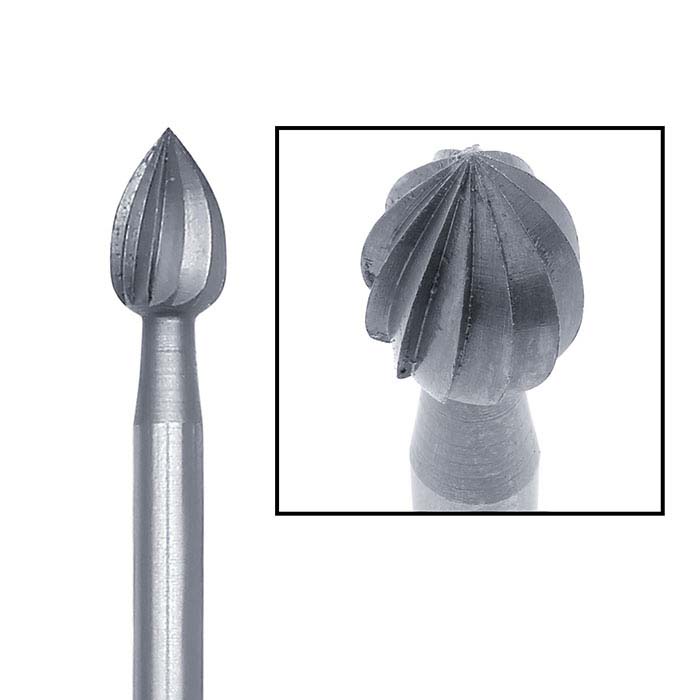
Le frese a gemma presentano una rastremazione dolcemente curva che termina con una punta, combinando le caratteristiche del cono e della sfera. Possono rastremare e allargare i fori come una fresa conica, ma il profilo arrotondato consente loro di svolgere anche diverse attività di incastonatura. Usale per riposizionare un foro praticato leggermente fuori centro, allargare un'apertura del castone o raccordare la transizione tra una sede e il metallo circostante.
Frese a ruota
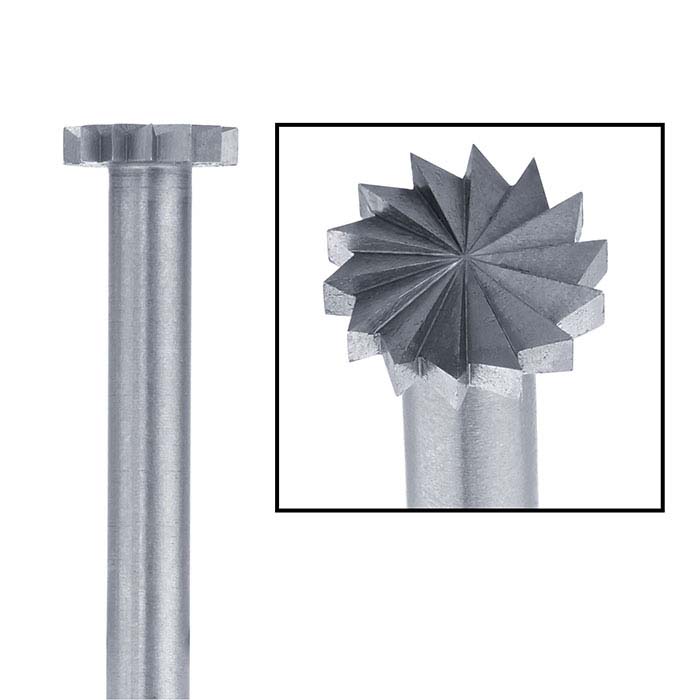
Le frese a ruota presentano scanalature di taglio sia sui bordi sia sulle facce piane. Sono particolarmente utili per rimuovere materiale dall'interno di un castone e creare spazio per una pietra cabochon. Il profilo sottile consente di tagliare una fessura o una scanalatura stretta senza rimuovere più materiale del necessario. Le frese a ruota sono inoltre adatte al taglio di scanalature e canali decorativi su superfici metalliche piane.
Forme speciali delle frese
Frese a cono rovesciato
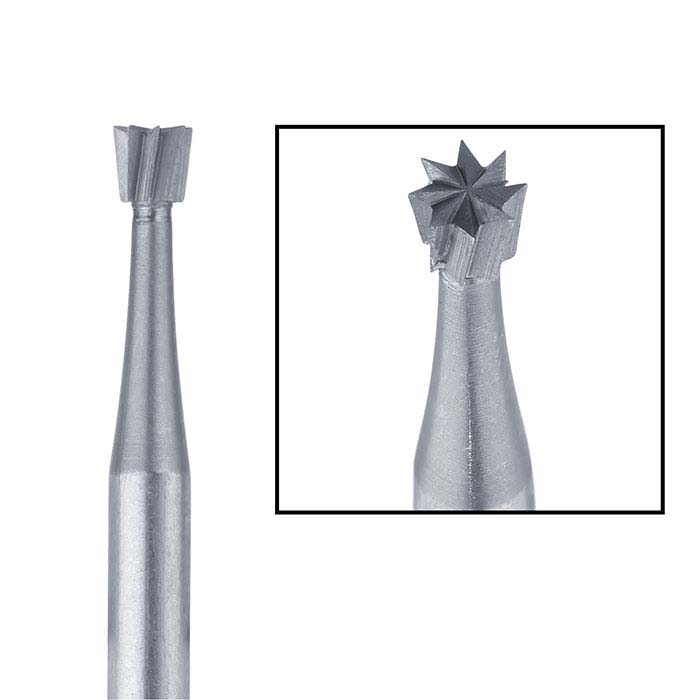
Il cono rovesciato taglia sottosquadri a fondo piatto, fessure rastremate e sedi in castoni dalla forma irregolare. È efficace anche per pulire l'interno di castoni e montature a canale dove altre forme non riescono ad arrivare. Alcuni gioiellieri utilizzano le frese a cono rovesciato per texturizzare le superfici metalliche, poiché la faccia di taglio piatta crea un caratteristico motivo martellato quando viene applicata a diverse angolazioni.
Frese a bordo di coltello
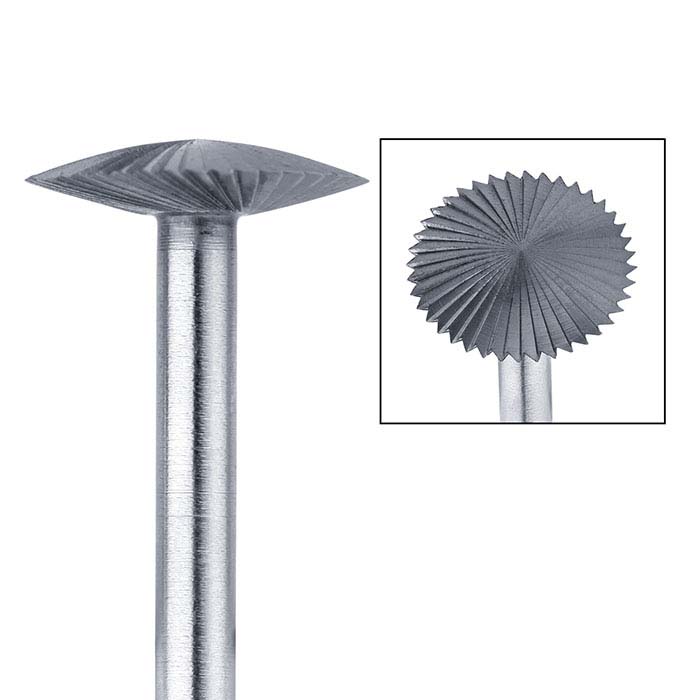
Le frese a bordo di coltello sono rastremate su entrambi i lati fino a creare un bordo sottile, rendendole ideali per incidere linee di tracciatura, tagliare scanalature strette e rimuovere supporti in resina e strutture di fusione da aree delicate. La doppia rastremazione consente di controllare la larghezza della scanalatura regolando la profondità di taglio.
Frese Krause
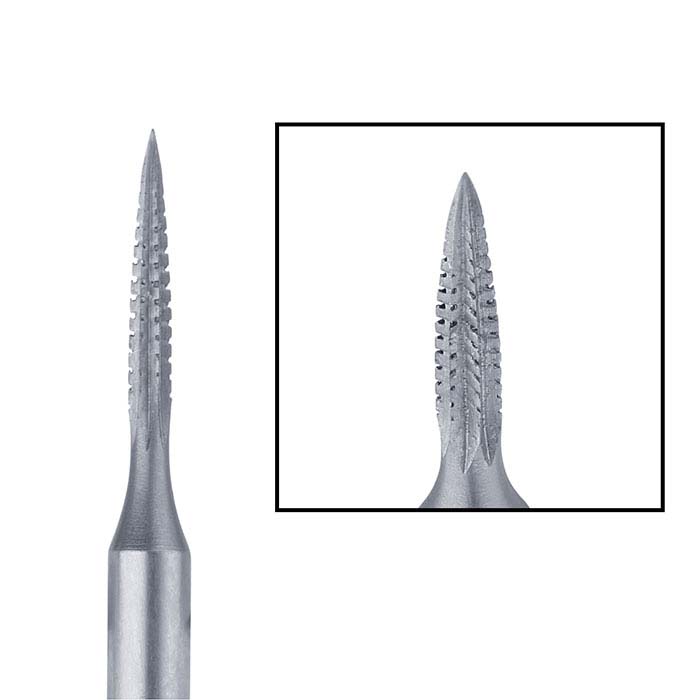
La fresa Krause ha una forma arrotondata simile a una gemma, con una rastremazione allungata. È uno strumento di precisione per allargare e rastremare i fori dei perni delle cerniere, riposizionare fori praticati, rimuovere la saldatura in eccesso dai giunti e perfezionare le aperture nelle chiusure a scatola e in altri meccanismi. Se realizzi chiusure, cerniere o altri componenti meccanici, la fresa Krause appartiene al tuo kit.
Frese a taglio incrociato
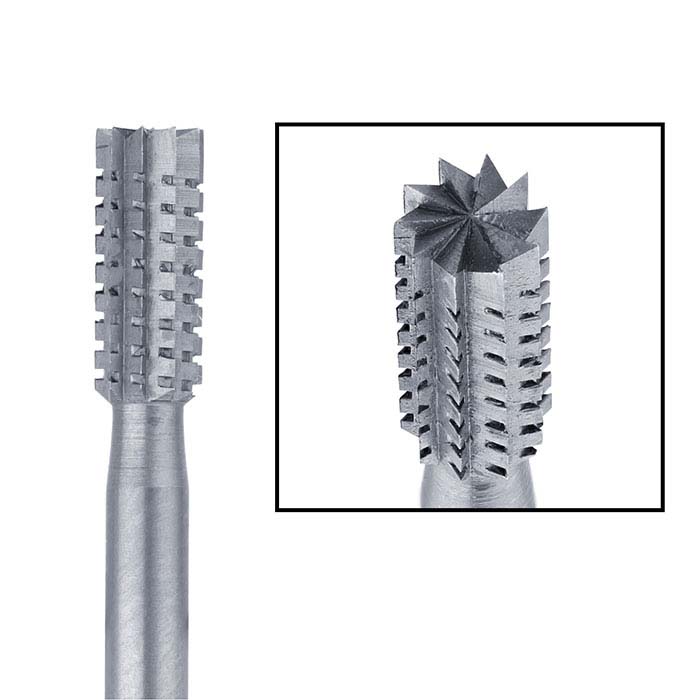
Le frese a taglio incrociato hanno denti simili a quelli di una lima a doppio taglio, il che le rende le frese più aggressive di questo elenco. Rimuovono rapidamente grandi quantità di metallo e vengono generalmente utilizzate per la sgrossatura di fusioni, la rimozione di materozze consistenti e il dimensionamento dei gambi degli anelli. Poiché tagliano in modo molto aggressivo, utilizzale con tocco leggero e velocità moderata. Le frese in carburo di tungsteno a taglio incrociato sono particolarmente efficaci per la rimozione di grandi quantità di materiale da leghe d'oro e d'argento.
Frese per cera
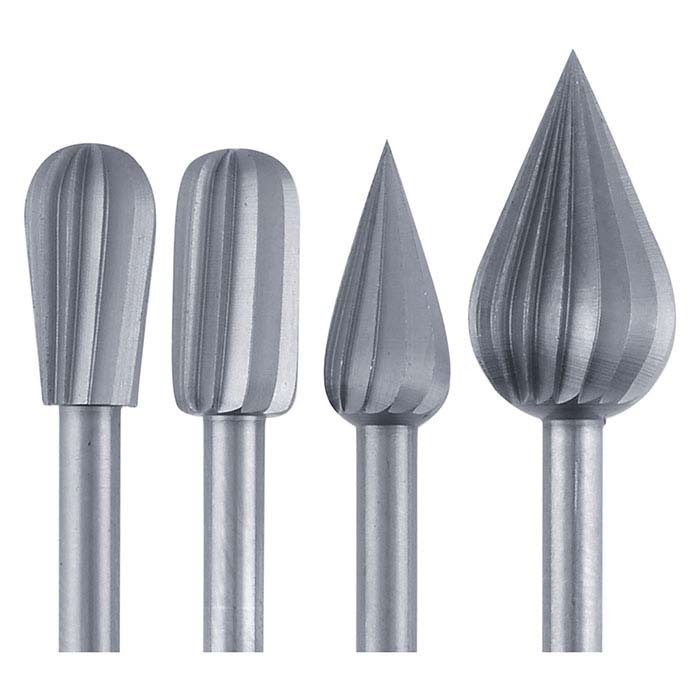
Le frese per cera sono realizzate in tungsteno-vanadio e presentano scanalature grandi e ampiamente distanziate che impediscono l'intasamento. Sono progettate specificamente per modellare modelli in cera destinati alla fusione a cera persa. Le frese metalliche standard si intasano quasi immediatamente nella cera, quindi le frese dedicate alla cera sono indispensabili per qualsiasi lavoro di modellazione della cera. Utilizzale a bassa velocità (5,000-8,000 RPM) per impedire che la cera si sciolga invece di essere tagliata.
Tabella rapida di riferimento delle forme delle frese
| Forma della fresa | Uso principale | Ideale per |
|---|---|---|
| Sferica | Uso generale | Foratura, sbavatura, recessi |
| Da montaggio | Alloggiamenti per pietre | Montature a castone, a incasso e a griffe |
| Hart | Alloggiamenti e incisioni per pietre | Montatura a filo, taglio di canali |
| Conica | Fori rastremati | Svasatura, pulizia dei fori |
| A coppa | Arrotondamento delle estremità dei fili | Griffe, perni, teste dei rivetti |
| Cilindrica | Superfici piane | Interni dei gambi degli anelli, castoni |
| A gemma / Fiamma | Allargamento dei fori | Spostamento dei fori, raccordo degli alloggiamenti |
| A ruota | Taglio di scanalature | Spazio per il castone, scanalature decorative |
| Cono rovesciato | Sottosquadri | Alloggiamenti a fondo piano, testurizzazione |
| A bordo di coltello | Incisione di linee | Linee di tracciatura, scanalature strette |
| Krause | Adattamento di precisione | Cerniere, chiusure, fori per perni |
| A taglio incrociato | Rimozione pesante | Rimozione di materozze, sagomatura grossolana |
| Per cera | Modellazione della cera | Realizzazione di modelli a cera persa |
Scelta di materiali e dimensioni
Le frese per gioielleria sono disponibili in acciaio rapido (HSS), carburo di tungsteno e versioni diamantate. Per la lavorazione generale di oro e argento, le frese HSS offrono buone prestazioni a basso costo. Per platino e acciaio inossidabile, sono necessarie frese diamantate o in carburo di tungsteno, poiché l'HSS si smussa troppo rapidamente su questi metalli più duri.
Come punto di partenza, tieni tre dimensioni per ogni forma essenziale: una piccola (0.5-1.0mm) per i lavori di dettaglio, una media (1.5-2.5mm) per le attività generali e una grande (3.0mm e oltre) per la rimozione pesante. Imparerai rapidamente quali dimensioni utilizzi più spesso e potrai ampliare la tua collezione di conseguenza.
Consigli pratici per l'uso delle frese
- Lubrifica il taglio: Applica una goccia di lubrificante per frese o olio da taglio per ridurre il calore e prolungare la durata della fresa, soprattutto durante il taglio di platino o acciaio.
- Abbina la velocità al materiale: I metalli più morbidi come oro e argento si tagliano meglio a velocità moderate (8,000-15,000 RPM). I metalli più duri richiedono velocità inferiori e maggiore pressione.
- Fissa il pezzo: Tieni sempre il pezzo in una pinza per anelli, in un portapunte o in una morsa da banco. Il lavoro a mano libera porta allo scivolamento delle frese e alla graffiatura del metallo.
- Sostituisci le frese usurate: Una fresa smussata richiede maggiore pressione, riducendo il controllo e aumentando il rischio di scivolamento. Le frese sono materiali di consumo; sostituiscile quando non tagliano più in modo pulito.
Per ulteriori informazioni sulla scelta dell'utensile rotativo giusto per azionare queste frese, consulta la nostra guida alla scelta di un utensile rotativo per la realizzazione di gioielli. Se lavori anche con pietre più morbide oltre che con il metallo, la nostra guida alla lucidatura della giada tratta la fase di finitura della lavorazione lapidaria.