
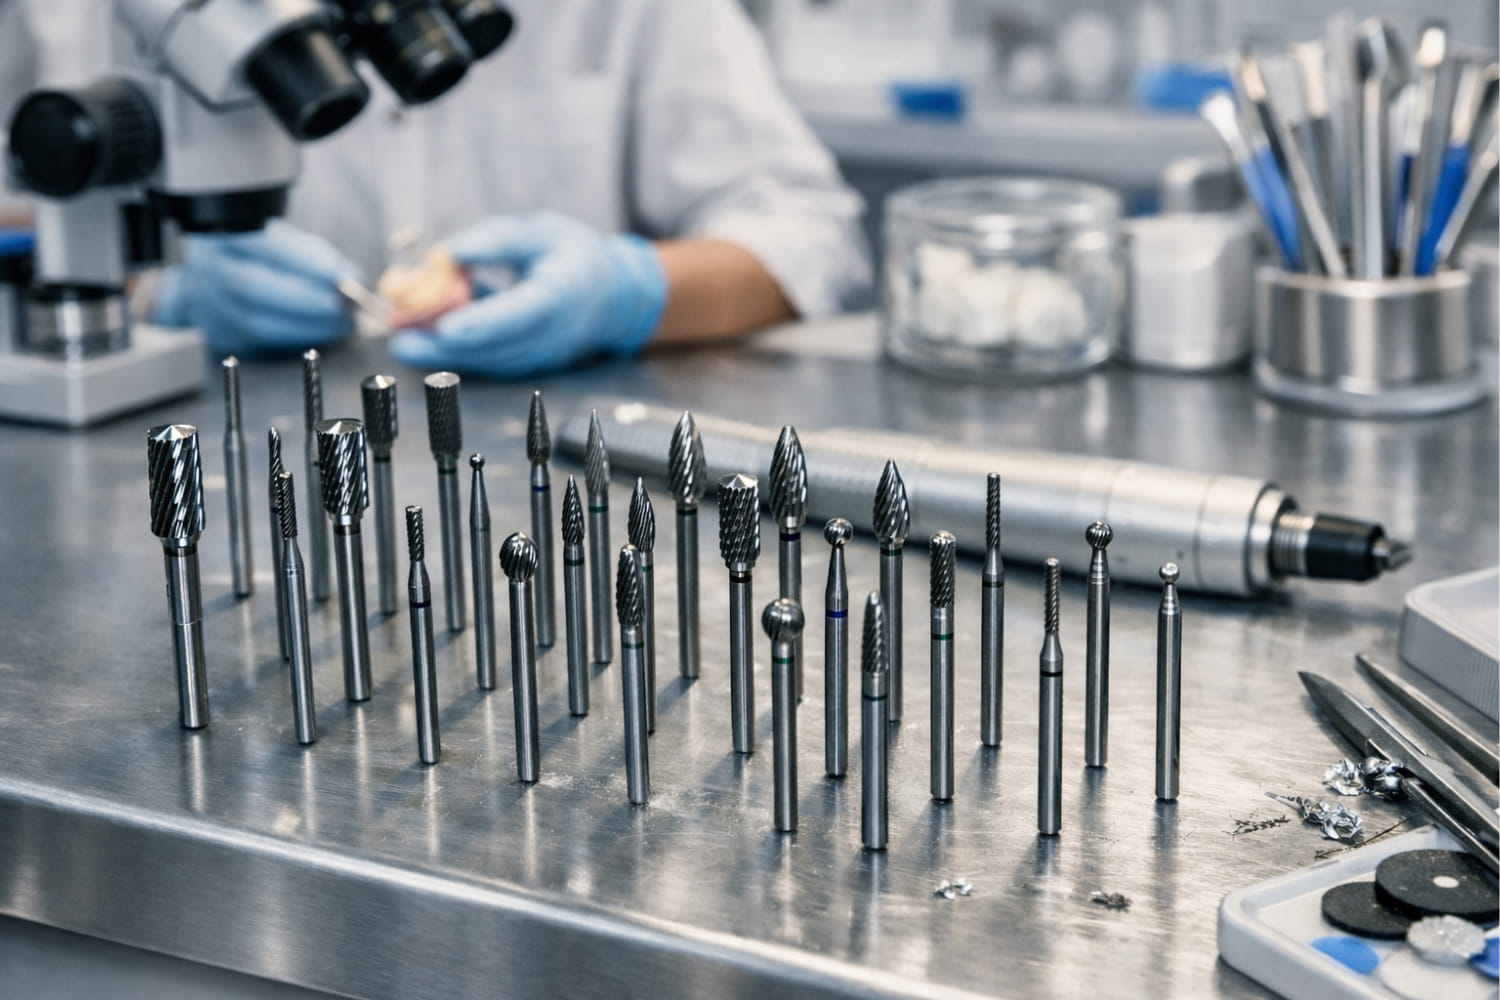
タングステンカーバイドカッターが歯科技工所の定番である理由
どの歯科技工所にも、タングステンカーバイド(TC)カッターが入った引き出しがあります。ワックスナイフや咬合器と並び、作業台で最もよく使われる器具の一つです。その理由はシンプルです。タングステンカーバイドは回転器具に使用される素材の中でも特に硬く、モース硬度で約9に達します。この硬さが、切削効率と工具寿命に直結します。
TCカッターは、歯科技工所における切削作業の大部分を担います。鋳造リングから取り出したばかりのコバルトクロムフレームワークのトリミングから、アクリル義歯床縁の平滑化まで、ダイヤモンドバーやラバーホイールでは速度と切削量で及ばない重切削作業に対応します。HPシャンク付きタングステンカーバイドカッターの適切なセットなら、交換が必要になるまで数か月にわたり毎日使用できます。
TCカッターをラボで不可欠なものにする3つの特長:
耐久性 – カーバイドヘッドはスチールバーよりはるかに長く摩耗に耐え、硬質合金に何百回使用しても鋭いフルートを維持します。
精度 – 明確に設計されたフルート形状により、びびりを最小限に抑えた予測可能な切削が可能となり、材料除去を正確にコントロールできます。
汎用性 – 同じバー形状でも複数のカットパターンが用意されているため、粗いトリミングから研磨前の仕上げまで、1つのヘッド形状セットで対応できます。
カットパターン別のタングステンカーバイドカッターの種類
すべてのTCカッターが同じ性能を持つわけではありません。カーバイドヘッドに加工されたフルートパターンによって、切削の強さ、仕上がり面、適する材料が決まります。これらのパターンを理解することが、作業ごとに適切な器具を選ぶ第一歩です。
シングルカット(ストレートフルート)
シングルカットバーには、一方向にらせん状に走る1組のフルートがあります。クロスカット設計より振動が少なく、滑らかで制御しやすい切削が可能です。アクリル、ワックス、石膏など、強い切削では表面をえぐる可能性がある柔らかい材料に使用されます。
ダブルカット(クロスカット)
クロスカットバーは、反対方向の角度で交差する2組のフルートを備え、小さな切削刃の格子を形成します。その結果、切削量の除去が速く、切りくずの排出性にも優れます。鋳造直後のフレームワークから湯口や埋没材を大量に除去する作業に適しています。クロスカットバーは、あらゆる技工所の作業台で中心的な役割を果たします。タングステンカーバイド製ラボ用バーの全ラインアップで、さまざまなヘッド形状のクロスカット製品をご覧いただけます。
ファインクロスカット
ファインクロスカットバーは同じ二重フルート形状を使用しますが、より多くのフルートが狭い間隔で配置されています。小さな刃により、標準的なクロスカットより滑らかな表面に仕上がります。金属フレームワークでは、初回のトリミング後にファインクロスカットを行うことで、ラバーホイール仕上げを1工程省ける場合があります。
超細目
超細目TCカッターは最も高密度のフルートを備えています。1回転あたりの切削量が非常に少なく、ほぼ研磨済みの表面に仕上がるため、金属マージンの最終輪郭形成や咬合接触の調整に適しています。大量除去用ではなく、そのように使用するとすぐに目詰まりします。
カットタイプ | フルートパターン | 除去速度 | 表面仕上げ | 適した用途 |
|---|---|---|---|---|
シングルカット | 一方向のらせん | 中程度 | 滑らか | アクリル、ワックス、金属仕上げ |
クロスカット(ダブル) | 2方向のらせん | 高 | 粗い | 金属フレームワーク、湯口 |
ファインクロスカット | 高密度の二重らせん | 中 | 半滑沢 | 金属の二次トリミング |
超細目 | 非常に高密度のフルート | 低 | ほぼ研磨仕上げ | 最終輪郭形成、マージン |
HPシャンクとFGシャンクの違い
TCカッターには主に2種類のシャンクがあり、取り違えるとハンドピースやバーを損傷する可能性があります。
HP(ハンドピース)シャンクバーは直径2.35 mmのストレートシャンクを備え、低速用の技工ハンドピースやストレートノーズコーン向けに設計されています。太いシャンクは重切削時の安定性を高め、低速ハンドピースは金属合金を失速せずに切削するために必要なトルクを供給します。本記事で紹介するほぼすべてのTCカッターはHPシャンクを使用しています。
FG(フリクショングリップ)シャンクバーは直径1.6 mmのシャンクを備え、高速用の臨床用ハンドピース向けに作られています。歯科医師はチェアサイドで窩洞形成やクラウン調整に使用します。細いシャンクはフレームワークのトリミングで発生する横方向の力に耐えられないため、作業台での技工用途には適していません。
注文時には必ずシャンクタイプを確認してください。FGバーをHPチャックに無理に装着すると、バーとハンドピースのコレットの両方を損傷するおそれがあります。
TCカッターの一般的なラボ用途
金属フレームワークのトリミング
TCカッターが最も力を発揮するのがこの作業です。コバルトクロム製部分床義歯フレームワークや貴金属製クラウンコーピングを鋳造した後、技工士は湯口を除去し、鋳肌を滑らかにし、マージンを整える必要があります。中速で使用するクロスカットシリンダーまたはファインバーが湯口除去に適しています。その後、同じ形状のファインクロスカットバーで仕上げると、ラバーホイール工程の前に工具跡を滑らかにできます。
貴金属合金(金、パラジウム系)では、ハンドピースの速度を少し下げてください。貴金属は柔らかく、強力なクロスカットバーのフルートに詰まりやすい傾向があります。これらの材料には、シングルカットまたはファインクロスカットパターンが適しています。
アクリル義歯と部分義歯の調整
アクリルの調整には、金属加工とは異なるバーが必要です。シングルカットまたはファインクロスカットパターンを備えた大型バレル形状またはシリンダー形状のTCカッターは、義歯床縁のトリミングや圧迫部のリリーフを効率的に行えます。重要なのは速度管理です。速度が速すぎるとアクリルが溶けてフルートに詰まり、遅すぎるとバーがびびります。中速で軽く掃くように動かすと、最もきれいに仕上がります。器具を充実させたい技工士の方は、当社の技工士用キットで用途別の製品をご覧いただけます。
ワックスの彫刻と仕上げ
小型のラウンド形状およびファイム形状のTCカッターは、埋没前のワックスパターンの仕上げに適しています。咬合面の解剖形態を彫刻し、鼓形空隙を明確にし、ダイに対するワックスマージンを滑らかに整えます。ワックスは柔らかいため、超細目バーでも材料をすばやく除去できます。ハンドピースは低速で動かし、強く押し付けずにフルート形状に切削させてください。強く押すとワックスが変形します。
石膏およびストーン模型のトリミング
石膏やダイストーンは研磨性が高く、スチールバーは1回の作業で摩耗することがあります。TCカッターははるかに長く使用できます。大型クロスカットシリンダーはレーズまたはベンチモーターで模型基底部をトリミングし、小型のラウンド形状や逆円錐形状は可撤式ダイ用の部位をくり抜くのに適しています。石材のトリミングに使用するバーは、金属トリミングより摩耗しやすいと考えてください。硫酸カルシウム粒子は意外に研磨性が高いためです。ラボ用器具の全ラインアップでは、あらゆる作業台の作業に適した製品を取り揃えています。
適切なヘッド形状の選び方
ヘッド形状によって、バーが作業対象に接触する位置と方法が決まります。適切な形状を選ぶことで、過剰切削を防ぎ、各作業を迅速に行えます。
シリンダー(平端・ラウンドエンド)
シリンダーは最も汎用性の高い形状です。平端タイプは鋭い内部角と平面を形成します。ラウンドエンド(ボールノーズ)タイプは、鋭い段差を残さず曲面に沿って滑らかに移行します。シリンダーは、フレームワークの平面のトリミング、義歯フランジの削合、模型基底面の平坦化に使用します。
コーン・テーパー形状
コーン形状バーは先端に向かって細くなるため、ブリッジフレームワークの隣接面スペースや部分義歯クラスプの組織側など、狭い領域へのアクセスに適しています。テーパー形状は、急激な段差ではなく、輪郭に緩やかな移行を作る場合にも役立ちます。
逆円錐
逆円錐は、平らな底面とアンダーカット壁を持つ凹部を形成します。歯科技工士はこの形状を、アクリル修理部の機械的維持、可撤式部分の模型基底面の中空化、ブリッジフレームワークのポンティック部位のアンダーカット作製に使用します。
フレーム
フレームバーは、テーパー状の先端と丸みのある中央部を組み合わせた形状です。凸状の解剖学的輪郭に自然に沿うため、咬合面、クラウンの舌側輪郭、ブリッジポンティックの歯肉エンブレージャー部の仕上げに適しています。
ラウンド(ボール)
ラウンドバーは、凹面と滑らかな丸い凹部を形成します。シェルクラウンの舌側面の中空化、アクリル歯のディンプル維持形態の作製、模型やフレームワークの一般的な凹面加工に使用できます。
技工所におけるTCカッターとダイヤモンドバーの比較
TCカッターとダイヤモンドバーはどちらも技工所のバーラックに欠かせませんが、用途は異なります。それぞれを使うべき場面を理解することで、時間の浪費や作業物の損傷を防げます。詳しい比較については、ダイヤモンドバーとタングステンカーバイドバーの比較をご覧ください。
項目 | タングステンカーバイドカッター | ダイヤモンドバー |
|---|---|---|
切削作用 | 刃状フルートが材料を切断 | 研磨粒子が材料を研削 |
適した材質 | 金属、アクリル、ワックス、石膏 | セラミックス、ジルコニア、二ケイ酸リチウム |
表面仕上げ | ファインカットパターンで滑らか | 粒度により異なる。粗目では粗い表面になる |
発熱 | 低い。フルートが切りくずを排出 | 高い。研磨摩擦による |
金属上での工具寿命 | 長い。フルートの切れ味が持続 | 短い。ダイヤモンド粒子が剥離 |
セラミック上での工具寿命 | 非常に短い。フルートが欠ける | 長い。ダイヤモンドはセラミックより硬い |
バー1本あたりのコスト | 中程度 | 単回使用では低く、焼結タイプでは高い |
基本原則は、セラミックより軟らかい材質にはTCカッターを、セラミック、ポーセレン、ジルコニアにはダイヤモンドバーを使用することです。ジルコニアコーピングにカーバイドバーを使用すると、フルートが瞬時に破損します。反対に、コバルトクロムにダイヤモンドバーを使用すると、研磨粒子はカーバイドフルートのように硬い金属へ食い込めないため、時間を浪費します。
メンテナンスと交換
TCカッターは長持ちしますが、永久に使用できるわけではありません。いくつかの習慣により有効寿命を延ばし、安定した切削を維持できます。
洗浄
使用後は毎回、真鍮ワイヤーブラシでフルートを清掃し、埋入した材料を除去します。アクリルやワックスの残留物はフルート間に詰まり、切削効率を低下させます。頑固な付着物には、バー洗浄液に15分間浸した後、再度ブラッシングしてください。超音波洗浄器は、1日の終わりにまとめて洗浄する場合に効果的です。
点検
拡大視野で、フルートの欠け、曲がったシャンク、切削刃の目視可能な摩耗を確認します。フルートが欠けたバーは過度に振動し、不均一な表面を残します。曲がったシャンクは振れを引き起こし、作業物をえぐったり、ハンドピースのベアリングを損傷したりします。点検に合格しないバーは廃棄してください。
交換サイクル
実用的な判断基準は、購入直後に容易に切削できた同じ材質を切る際、明らかに大きな圧力が必要になった場合、フルートが鈍くなっているということです。鈍いバーを使い続けると過剰な発熱が生じ、ハンドピースの摩耗も早まります。目安として、金属フレームワークに毎日使用するクロスカットバーの寿命は3~6か月です。アクリルに使用するシングルカットバーは6~12か月使用できる場合があります。超細目バーは摩耗が早く、通常使用では2~4か月を想定してください。
保管
TCカッターは引き出しの中にばらばらに入れず、バーラックまたは整理スタンドで保管してください。バー同士がぶつかるとフルートの刃先が欠けます。磁気式バーラックはHPシャンクバーをしっかり保持し、探すことなく適切な形状を取り出せます。
全体のまとめ
タングステンカーバイドカッターは、あらゆる歯科技工所の製作作業を支える中核器具です。材質に合ったカットパターンを選び、正しいヘッド形状を使用し、バーを適切にメンテナンスすることが、効率的なベンチワークとストレスの多い作業を分けます。バーラックには、クロスカットシリンダー、細目クロスカットフレーム、アクリル用シングルカットバレル、そして細部加工用のラウンドバーと逆円錐バーを数本揃えてください。この基本セットで、日常の技工作業の90%に対応できます。



