
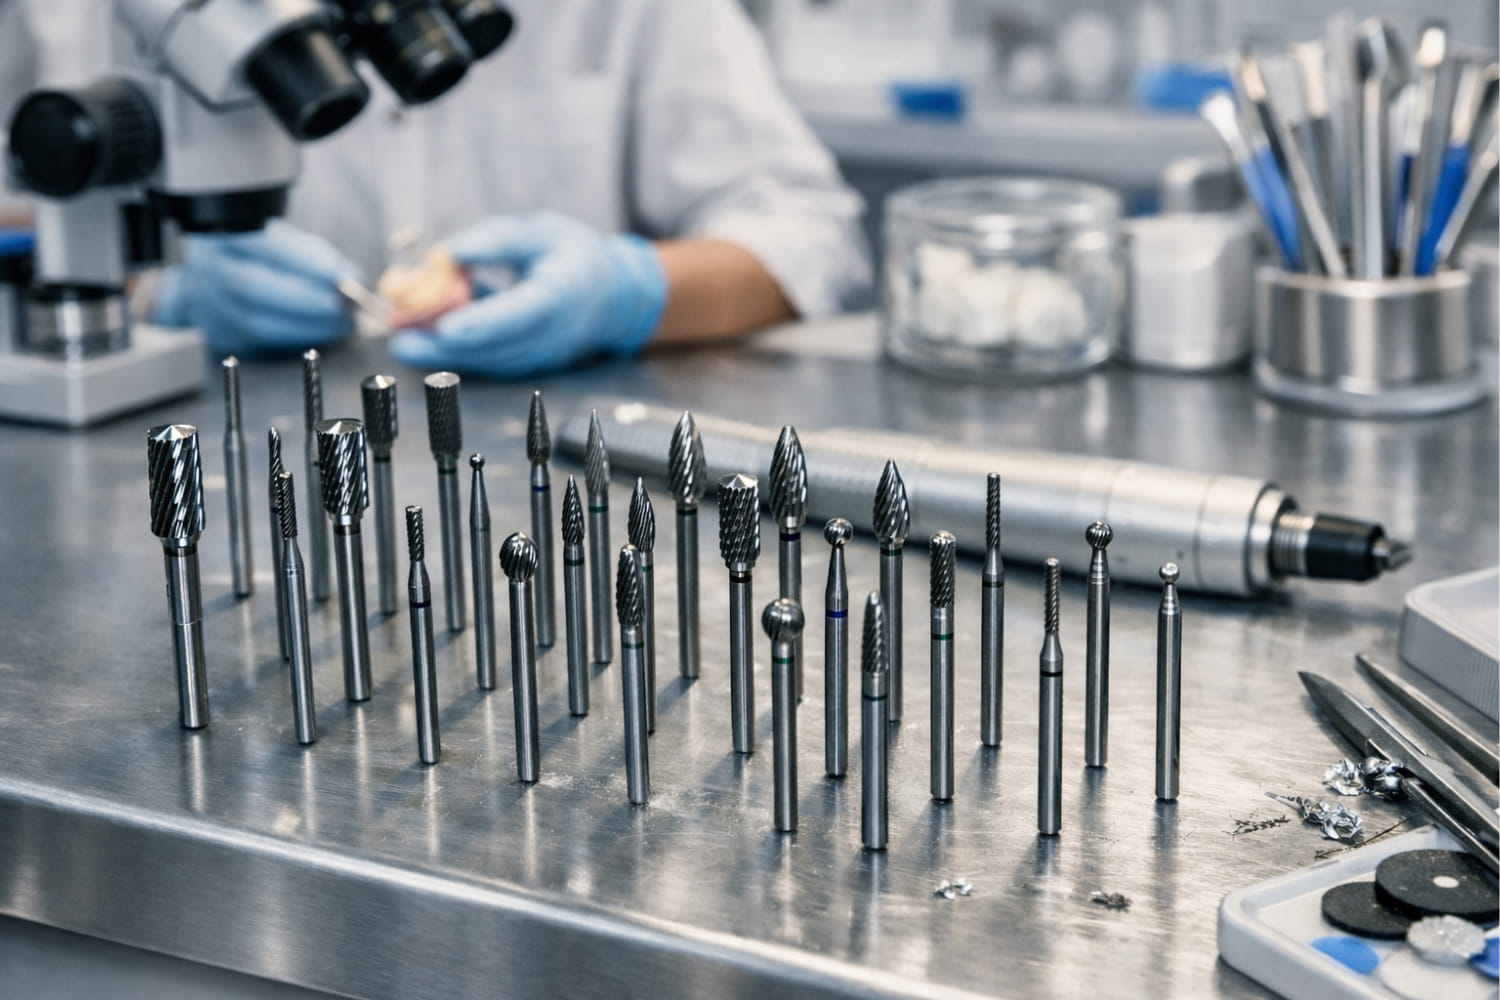
Warum Hartmetallfräser im Dentallabor unverzichtbar sind
Betritt man ein Dentallabor, findet man in der Regel eine Schublade voller Hartmetallfräser (TC). Neben Wachsmessern und Artikulatoren gehören sie zu den am häufigsten verwendeten Werkzeugen am Arbeitsplatz. Der Grund ist einfach: Hartmetall zählt zu den härtesten verfügbaren Materialien für rotierende Instrumente und erreicht auf der Mohs-Härteskala nahezu den Wert 9. Diese Härte führt direkt zu hoher Schneidleistung und langer Standzeit.
TC-Fräser übernehmen den größten Teil der subtraktiven Arbeiten im Dentallabor. Vom Beschneiden eines frisch aus dem Gussring kommenden Kobalt-Chrom-Gerüsts bis zum Glätten eines Acrylprothesenflansches erledigen diese Dentalbohrer schwere Arbeiten, bei denen Diamantschleifer und Gummiräder hinsichtlich Geschwindigkeit und Materialabtrag nicht mithalten können. Ein gutes Set aus Hartmetallfräsern mit HP-Schäften hält bei täglicher Nutzung durch einen Zahntechniker monatelang, bevor es ersetzt werden muss.
Drei Eigenschaften machen TC-Fräser im Labor unverzichtbar:
Langlebigkeit – Der Hartmetallkopf widersteht dem Verschleiß deutlich länger als Stahlfräser und behält seine scharfen Schneiden auch nach Hunderten von Anwendungen auf harten Legierungen.
Präzision – Eine klar definierte Schneidengeometrie ermöglicht vorhersehbare Schnitte mit minimalen Vibrationen und gibt dem Techniker Kontrolle über den Materialabtrag.
Vielseitigkeit – Die gleichen Fräserformen sind mit verschiedenen Schnittmustern erhältlich, sodass ein Satz von Kopfgeometrien vom groben Beschneiden bis zur Vorpolitur eingesetzt werden kann.
Arten von Hartmetallfräsern nach Schnittmuster
Nicht alle TC-Fräser sind gleich. Das in den Hartmetallkopf eingeschliffene Schneidenmuster bestimmt, wie aggressiv der Dentalbohrer schneidet, welche Oberflächenqualität er hinterlässt und für welche Materialien er am besten geeignet ist. Das Verständnis dieser Muster ist der erste Schritt zur Auswahl des richtigen Werkzeugs für jede Aufgabe.
Einfachschnitt (gerade Schneiden)
Einfachschnitt-Fräser besitzen einen Satz Schneiden, die spiralförmig in eine Richtung verlaufen. Sie erzeugen einen gleichmäßigen, kontrollierten Schnitt mit weniger Vibrationen als Kreuzschnitt-Ausführungen. Zahntechniker verwenden Einfachschnitt-Fräser bei weicheren Materialien wie Acryl, Wachs und Gips, bei denen ein aggressiver Schnitt die Oberfläche beschädigen würde.
Doppelschnitt (Kreuzschnitt)
Kreuzschnitt-Fräser besitzen zwei Sätze von Schneiden, die sich in entgegengesetzten Winkeln kreuzen und ein Gitter aus kleinen Schneidzähnen bilden. Das Ergebnis ist ein schnellerer Materialabtrag und eine ausgezeichnete Spanabfuhr – genau das, was beim groben Entfernen von Gusskanälen und Einbettmasse von einem frisch gegossenen Gerüst benötigt wird. Kreuzschnitt-Fräser sind die Arbeitstiere jedes Dentallabors. Entdecken Sie das gesamte Sortiment an Hartmetallfräsern für Dentallabore mit Kreuzschnitt-Optionen in allen Kopfformen.
Feiner Kreuzschnitt
Fräser mit feinem Kreuzschnitt verwenden dieselbe Doppelschneiden-Geometrie, jedoch mit mehr und enger angeordneten Schneiden. Die kleineren Zähne hinterlassen eine glattere Oberfläche als ein Standard-Kreuzschnitt. Bei Metallgerüsten kann ein feiner Kreuzschnitt nach dem ersten Beschneiden einen Arbeitsgang mit dem Gummirad überflüssig machen.
Extrafein
Extrafeine TC-Fräser besitzen die höchste Schneidendichte. Sie tragen pro Umdrehung nur sehr wenig Material ab und hinterlassen eine nahezu polierte Oberfläche. Dadurch eignen sie sich ideal für die abschließende Konturierung von Metallrändern und die Anpassung okklusaler Kontakte. Sie sind nicht für den groben Materialabtrag vorgesehen und verstopfen schnell, wenn sie dafür eingesetzt werden.
Schnittart | Schneidenmuster | Abtragsrate | Oberflächenqualität | Am besten geeignet für |
|---|---|---|---|---|
Einfachschnitt | Eine Spiralrichtung | Mittel | Glatt | Acryl, Wachs, Metallbearbeitung |
Kreuzschnitt (doppelt) | Zwei gegenläufige Spiralen | Hoch | Rau | Metallgerüste, Gusskanäle |
Feiner Kreuzschnitt | Dichte Doppelschneiden | Mittel | Halbglatt | Nachbearbeitung von Metall |
Extrafein | Sehr dichte Schneiden | Niedrig | Nahezu poliert | Abschließende Konturierung, Ränder |
HP-Schaft vs. FG-Schaft: Den Unterschied kennen
TC-Fräser sind hauptsächlich mit zwei Schafttypen erhältlich. Eine Verwechslung kann das Winkelstück oder den Dentalbohrer beschädigen.
HP-Schaft (Handstück)-Fräser besitzen einen geraden Schaft mit 2.35 mm Durchmesser für Laborhandstücke mit niedriger Drehzahl und gerade Nasenkonen. Der größere Schaft sorgt beim schweren Schneiden für Stabilität, während Handstücke mit niedriger Drehzahl das erforderliche Drehmoment liefern, um Metalllegierungen ohne Stillstand zu bearbeiten. Nahezu jeder in diesem Artikel erwähnte TC-Fräser verwendet einen HP-Schaft.
FG-Schaft (Friction Grip)-Fräser besitzen einen 1.6 mm Schaft für klinische Handstücke mit hoher Drehzahl. Zahnärzte verwenden sie chairside zur Kavitätenpräparation und Kronenanpassung. Der kleinere Schaft hält den seitlichen Kräften beim Beschneiden von Gerüsten nicht stand und ist daher nicht für Laborarbeiten am Arbeitsplatz geeignet.
Bestätigen Sie bei der Bestellung stets den Schafttyp. Wird ein FG-Dentalbohrer gewaltsam in ein HP-Spannfutter eingesetzt, können sowohl der Dentalbohrer als auch die Spannzange des Handstücks beschädigt werden.
Häufige Laboranwendungen für TC-Fräser
Beschneiden von Metallgerüsten
Hier beweisen TC-Fräser ihren Nutzen. Nach dem Gießen eines Kobalt-Chrom-Gerüsts für eine Teilprothese oder eines Edelmetall-Kronengerüsts muss der Techniker Gusskanäle entfernen, die Gussoberfläche glätten und Ränder verfeinern. Ein Kreuzschnitt-Zylinder oder Flammenfräser bei mittlerer Drehzahl eignet sich zum Entfernen von Gusskanälen. Anschließend glättet ein feiner Kreuzschnitt-Fräser in derselben Form die Werkzeugspuren vor dem Einsatz des Gummirads.
Bei Edelmetalllegierungen wie Gold und palladiumbasierten Legierungen sollte die Drehzahl des Handstücks etwas reduziert werden. Edelmetalle sind weicher und neigen dazu, die Schneiden aggressiver Kreuzschnitt-Fräser zu verstopfen. Ein Einfachschnitt- oder feines Kreuzschnittmuster eignet sich für diese Materialien besser.
Anpassen von Acrylprothesen und Teilprothesen
Die Acrylanpassung erfordert andere Fräser als die Metallbearbeitung. Große tonnenförmige oder zylindrische TC-Fräser mit Einfachschnitt oder feinem Kreuzschnitt beschneiden Prothesenflansche und beseitigen Druckstellen effizient. Entscheidend ist die Drehzahlkontrolle: Bei zu hoher Drehzahl schmilzt das Acryl und verstopft die Schneiden, bei zu niedriger Drehzahl vibriert der Dentalbohrer. Eine mittlere Drehzahl mit leichten, ausholenden Bewegungen liefert die saubersten Ergebnisse. Techniker, die ihr Werkzeugsortiment erweitern möchten, finden speziell zusammengestellte Auswahlen in unserem Bereich für Techniker-Sets.
Wachsschnitzen und -bearbeitung
Kleine runde und flammenförmige TC-Fräser eignen sich gut zum Verfeinern von Wachsmodellen vor dem Einbetten. Sie modellieren die okklusale Anatomie, definieren Approximalräume und glätten Wachsränder am Stumpf. Da Wachs weich ist, trägt selbst ein extrafeiner Dentalbohrer schnell Material ab. Lassen Sie das Handstück mit niedriger Drehzahl laufen und die Schneidengeometrie die Arbeit erledigen, statt stark zu drücken, da dies das Wachs verformt.
Beschneiden von Gips- und Steinmodellen
Gips und Modellhartgips sind abrasiv und verschleißen Stahlfräser bereits in einer einzigen Sitzung. TC-Fräser halten deutlich länger. Ein großer Kreuzschnitt-Zylinder beschneidet Modellbasen auf einer Drehbank oder einem Labormotor, während kleinere runde oder umgekehrte Kegelformen Bereiche für herausnehmbare Stümpfe aushöhlen. Bei Fräsern für die Steinbearbeitung ist mit stärkerem Verschleiß zu rechnen als bei der Metallbearbeitung – die Calciumsulfatpartikel sind überraschend abrasiv. Einen umfassenderen Überblick über das gesamte Sortiment an Laborinstrumenten finden Sie bei uns mit Optionen für jede Laboraufgabe.
Die richtige Kopfform auswählen
Die Kopfform bestimmt, wo und wie der Dentalbohrer das Werkstück berührt. Die Wahl der richtigen Form verhindert unbeabsichtigten Überabtrag und macht jede Aufgabe schneller.
Zylinder (flaches und rundes Ende)
Zylinder sind die vielseitigste Form. Die Ausführung mit flachem Ende erzeugt scharfe Innenwinkel und ebene Flächen. Der Zylinder mit rundem Ende (Kugelkopf) folgt Kurven sanft, ohne scharfe Absätze zu hinterlassen. Verwenden Sie Zylinder zum Beschneiden ebener Flächen an Gerüsten, Reduzieren von Prothesenflanschen und Nivellieren von Modellbasen.
Kegel und konische Form
Kegelförmige Dentalbohrer verjüngen sich zu einer Spitze und eignen sich daher ideal für enge Bereiche wie Approximalräume an Brückengerüsten oder die Gewebeseite von Klammern an Teilprothesen. Die Verjüngung hilft außerdem beim Erzeugen allmählicher statt abrupter Konturübergänge.
Umgekehrter Kegel
Der umgekehrte Kegel schneidet eine Vertiefung mit flachem Boden und unterschnittenen Wänden. Zahntechniker verwenden diese Form, um eine mechanische Retention in Acrylreparaturbereichen zu schaffen, Modellbasen für herausnehmbare Segmente auszuhöhlen und Pontic-Bereiche an Brückengerüsten zu unterschnitten.
Flamme
Flammenfräser verbinden eine konische Spitze mit einem abgerundeten Mittelteil. Sie folgen konvexen anatomischen Konturen auf natürliche Weise und eignen sich besonders zum Verfeinern okklusaler Flächen, lingualer Kronenkonturen und gingivaler Approximalräume an Brücken-Pontics.
Rund (Kugel)
Runde Dentalbohrer erzeugen konkave Flächen und glatt abgerundete Vertiefungen. Sie eignen sich zum Aushöhlen lingualer Flächen von Schalenkronen, zum Erzeugen einer punktförmigen Retention für Acrylzähne sowie für allgemeine konkave Arbeiten an Modellen und Gerüsten.
TC-Fräser vs. Diamantschleifer im Labor
Sowohl TC-Fräser als auch Diamantschleifer befinden sich im Fräserblock jedes Zahntechnikers, erfüllen jedoch unterschiedliche Aufgaben. Wer weiß, wann welches Werkzeug eingesetzt wird, vermeidet Zeitverlust und beschädigte Arbeiten. Eine ausführliche Gegenüberstellung finden Sie in unserem Vergleich von Diamantschleifern und Hartmetallfräsern.
Faktor | Hartmetallfräser | Diamantschleifer |
|---|---|---|
Schneidwirkung | Schneidende Schneiden trennen das Material | Abrasive Körnung schleift das Material |
Geeignete Materialien | Metalle, Acryl, Wachs, Gips | Keramik, Zirkonoxid, Lithiumdisilikat |
Oberflächenqualität | Glatt bei feinen Schnittmustern | Abhängig von der Körnung; grob hinterlässt eine raue Oberfläche |
Wärmeentwicklung | Geringer; Schneiden führen Späne ab | Höher; abrasive Reibung |
Standzeit auf Metall | Lang; Schneiden bleiben scharf | Kurz; Diamantkörnung löst sich |
Standzeit auf Keramik | Sehr kurz; Schneiden brechen aus | Lang; Diamant ist härter als Keramik |
Kosten pro Dentalbohrer | Mittel | Niedriger bei Einmalgebrauch, höher bei gesinterten Ausführungen |
Als Faustregel gilt: Verwenden Sie TC-Fräser für alles, was weicher als Keramik ist, und Diamantschleifer für Keramik, Porzellan und Zirkonoxid. Ein Hartmetallfräser auf einem Zirkonoxid-Gerüst zerstört die Schneiden sofort. Umgekehrt verschwendet ein Diamantschleifer auf Kobalt-Chrom Zeit, da die abrasive Körnung nicht so in hartes Metall eindringen kann wie Hartmetallschneiden.
Wartung und Austausch
TC-Fräser halten lange, aber nicht ewig. Einige Gewohnheiten verlängern ihre Nutzungsdauer und sorgen für gleichbleibende Schnitte.
Reinigung
Bürsten Sie die Schneiden nach jeder Anwendung mit einer Messingdrahtbürste ab, um eingebettetes Material zu entfernen. Acryl- und Wachsreste setzen sich zwischen den Schneiden fest und verringern die Schneidleistung. Bei hartnäckigen Ablagerungen legen Sie den Dentalbohrer fünfzehn Minuten in eine Fräserreinigungslösung und bürsten ihn anschließend erneut. Ultraschallreiniger eignen sich gut für die Chargenreinigung am Ende des Arbeitstags.
Kontrolle
Überprüfen Sie unter Vergrößerung abgebrochene Schneiden, einen verbogenen Schaft oder sichtbaren Verschleiß an den Schneidkanten. Ein Dentalbohrer mit beschädigten Schneiden vibriert stark und hinterlässt eine ungleichmäßige Oberfläche. Ein verbogener Schaft verursacht einen Rundlauf, der das Werkstück beschädigt oder die Lager des Handstücks verschleißt. Entsorgen Sie jeden Dentalbohrer, der die Kontrolle nicht besteht.
Austauschzyklus
Ein praktischer Test: Wenn der Dentalbohrer deutlich mehr Druck benötigt, um dasselbe Material zu schneiden, das er im Neuzustand problemlos bearbeitet hat, sind die Schneiden stumpf. Die weitere Verwendung eines stumpfen Dentalbohrers erzeugt übermäßige Wärme und verschleißt das Handstück schneller. Als Richtwert halten täglich für Metallgerüste verwendete Kreuzschnitt-Fräser drei bis sechs Monate. Einfachschnitt-Fräser auf Acryl können sechs bis zwölf Monate halten. Extrafeine Fräser verschleißen schneller – bei regelmäßiger Nutzung ist mit zwei bis vier Monaten zu rechnen.
Aufbewahrung
Bewahren Sie TC-Fräser in einem Fräserblock oder einem organisierten Ständer auf, statt sie lose in einer Schublade zu lagern. Wenn Dentalbohrer aneinanderstoßen, können die Schneidenkanten ausbrechen. Magnetische Fräserblöcke halten Dentalbohrer mit HP-Schaft sicher und ermöglichen den schnellen Zugriff auf die richtige Form.
Alles zusammenführen
Hartmetallfräser bilden das Rückgrat der Produktionsarbeit in jedem Dentallabor. Die passende Kombination aus Schnittmuster und Material, die Wahl der richtigen Kopfform und eine ordnungsgemäße Wartung machen den Unterschied zwischen effizienter Laborarbeit und frustrierenden Sitzungen aus. Statten Sie Ihren Fräserblock mit einem Kreuzschnitt-Zylinder, einem feinen Kreuzschnitt-Flammenfräser, einem Einfachschnitt-Tonnenfräser für Acryl sowie einigen runden und umgekehrten Kegelfräsern für Detailarbeiten aus. Dieses Grundset deckt neunzig Prozent der täglichen Laboraufgaben ab.



