
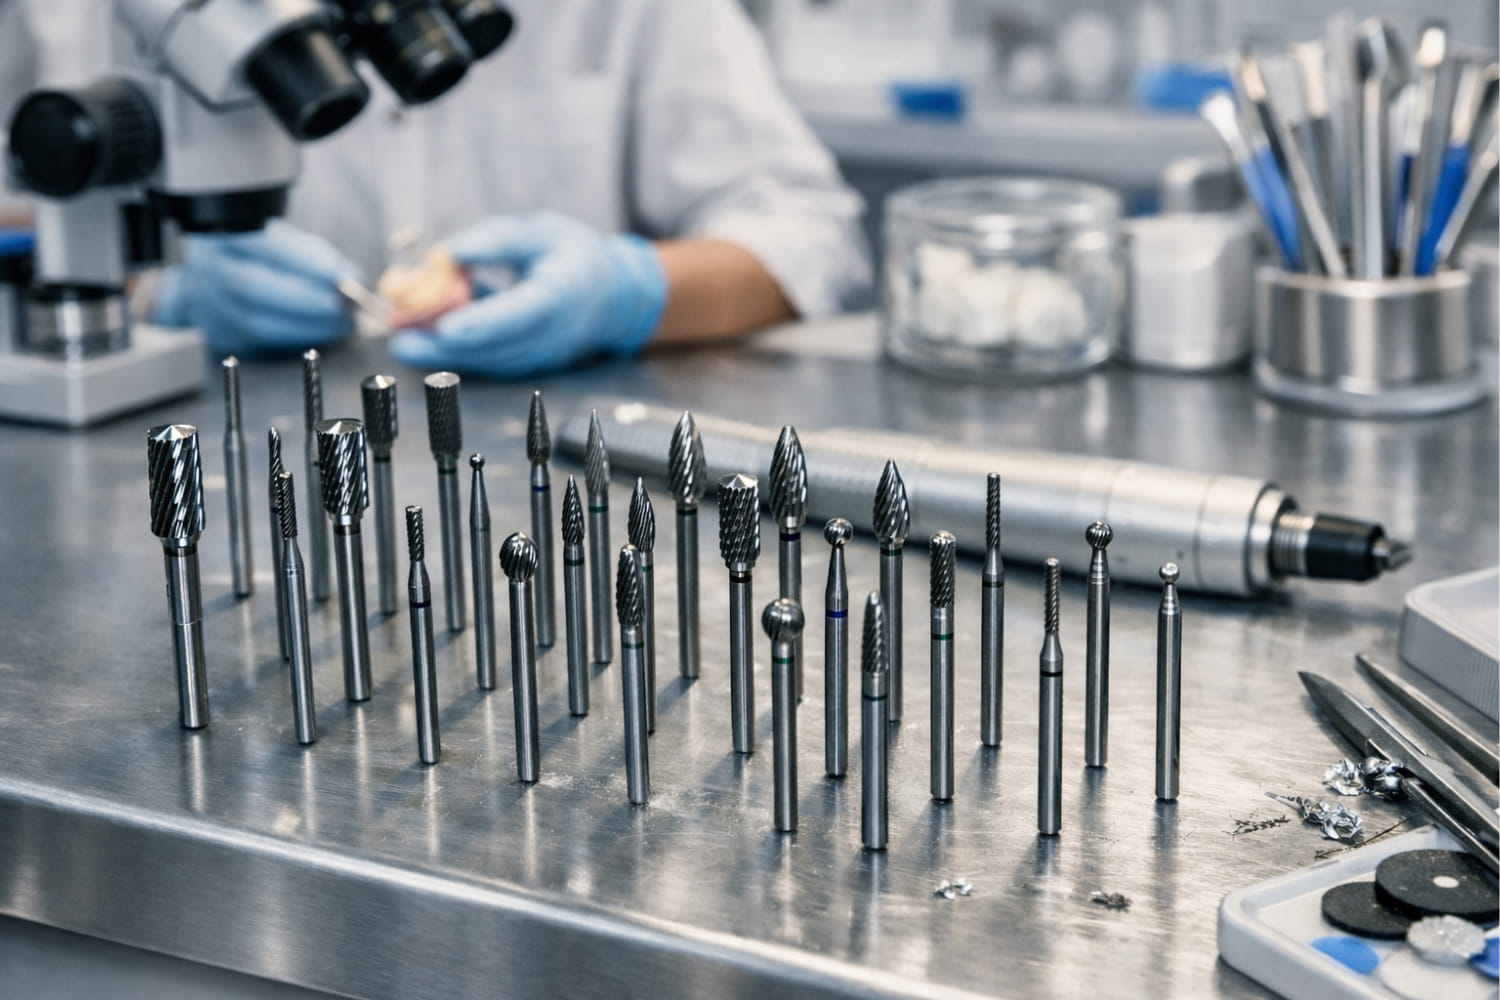
Perché le frese in carburo di tungsteno sono indispensabili in laboratorio
Entrando in qualsiasi laboratorio odontotecnico, troverete un cassetto pieno di frese in carburo di tungsteno (TC). Sono accanto ai coltelli per cera e agli articolatori come alcuni degli strumenti più utilizzati sul banco. Il motivo è semplice: il carburo di tungsteno è uno dei materiali più duri disponibili per gli strumenti rotanti, con un valore prossimo a 9 sulla scala di durezza di Mohs. Questa durezza si traduce direttamente in efficienza di taglio e durata dello strumento.
Le frese TC svolgono gran parte del lavoro per asportazione in un laboratorio odontotecnico. Dalla rifinitura di una struttura in cobalto-cromo appena uscita dall'anello di fusione alla levigatura di una flangia protesica in acrilico, queste frese eseguono il lavoro pesante con una velocità e un'asportazione che le frese diamantate e le ruote in gomma non possono eguagliare. Un buon set di frese in carburo di tungsteno con gambi HP durerà per mesi di utilizzo quotidiano prima di dover essere sostituito.
Tre qualità rendono indispensabili le frese TC in laboratorio:
Durata — La testa in carburo resiste all'usura molto più a lungo delle frese in acciaio, mantenendo i taglienti affilati dopo centinaia di utilizzi su leghe dure.
Precisione — Una geometria dei taglienti ben definita produce tagli prevedibili con vibrazioni minime, offrendo al tecnico il controllo sull'asportazione del materiale.
Versatilità — Le stesse forme di fresa sono disponibili con diversi schemi di taglio, quindi un set di geometrie della testa può coprire dalla sgrossatura alla finitura pre-lucidatura.
Tipi di frese in carburo di tungsteno in base allo schema di taglio
Non tutte le frese TC sono uguali. Lo schema dei taglienti ricavato nella testa in carburo determina l'aggressività di taglio, il tipo di finitura superficiale e i materiali più adatti. Comprendere questi schemi è il primo passo per scegliere lo strumento corretto per ogni attività.
Taglio singolo (tagliente dritto)
Le frese a taglio singolo hanno un'unica serie di taglienti che spiraleggia in una sola direzione. Producono un taglio uniforme e controllato, con meno vibrazioni rispetto ai modelli a taglio incrociato. I tecnici utilizzano le frese a taglio singolo su materiali più morbidi come acrilico, cera e gesso, dove un taglio aggressivo potrebbe incidere la superficie.
Taglio doppio (taglio incrociato)
Le frese a taglio incrociato presentano due serie di taglienti che si intersecano ad angoli opposti, creando una griglia di piccoli denti. Il risultato è una rimozione più rapida del materiale e un'eccellente evacuazione dei trucioli — esattamente ciò che serve per rimuovere rapidamente attacchi di colata e rivestimento da una struttura appena fusa. Le frese a taglio incrociato sono lo strumento principale di ogni banco odontotecnico. Consultate l'intera gamma di frese da laboratorio in carburo di tungsteno per vedere le opzioni a taglio incrociato in tutte le forme di testa.
Taglio incrociato fine
Le frese a taglio incrociato fine utilizzano la stessa geometria a doppio tagliente, ma con un numero maggiore di taglienti ravvicinati. I denti più piccoli lasciano una superficie più liscia rispetto a un taglio incrociato standard. Sulle strutture metalliche, un passaggio con una fresa a taglio incrociato fine dopo la rifinitura iniziale può eliminare una fase di finitura con gommino per lucidatura.
Extrafine
Le frese TC extrafini hanno la maggiore densità di taglienti. Rimuovono pochissimo materiale per giro e lasciano una superficie quasi lucidata, risultando ideali per il contornamento finale dei margini metallici e la regolazione dei contatti occlusali. Non sono pensate per l'asportazione di grandi quantità di materiale e si intasano rapidamente se utilizzate in questo modo.
Tipo di taglio | Schema dei taglienti | Velocità di asportazione | Finitura superficiale | Ideale per |
|---|---|---|---|---|
Taglio singolo | Un'unica direzione a spirale | Moderata | Liscia | Acrilico, cera, finitura del metallo |
Taglio incrociato (doppio) | Due spirali opposte | Elevata | Ruvida | Strutture metalliche, attacchi di colata |
Taglio incrociato fine | Doppie spirali dense | Media | Semiliscia | Rifinitura secondaria del metallo |
Extrafine | Taglienti molto densi | Bassa | Quasi lucidata | Contornamento finale, margini |
Gambo HP o gambo FG: conoscere la differenza
Le frese TC sono disponibili principalmente con due tipi di gambo e confonderli può danneggiare il manipolo o la fresa.
Le frese con gambo HP (Handpiece) hanno un gambo dritto con diametro di 2.35 mm, progettato per manipoli da laboratorio a bassa velocità e contrangoli dritti. Il gambo più grande offre stabilità durante i tagli pesanti, mentre i manipoli a bassa velocità forniscono la coppia necessaria per tagliare le leghe metalliche senza arrestarsi. Quasi tutte le frese TC descritte in questo articolo utilizzano un gambo HP.
Le frese con gambo FG (Friction Grip) hanno un gambo da 1.6 mm, progettato per manipoli clinici ad alta velocità. I dentisti le utilizzano alla poltrona per la preparazione delle cavità e la regolazione delle corone. Il gambo più piccolo non può gestire le forze laterali coinvolte nella rifinitura delle strutture, quindi non è adatto alle attività di laboratorio sul banco.
Al momento dell'ordine, verificate sempre il tipo di gambo. Forzare una fresa FG in un mandrino HP rischia di danneggiare sia la fresa sia la pinza del manipolo.
Applicazioni comuni delle frese TC in laboratorio
Rifinitura delle strutture metalliche
È in questo ambito che le frese TC dimostrano il loro valore. Dopo la fusione di una struttura per protesi parziale in cobalto-cromo o di una cappetta per corona in metallo prezioso, il tecnico deve rimuovere gli attacchi di colata, levigare la pelle di fusione e rifinire i margini. Una fresa cilindrica o a fiamma a taglio incrociato a velocità moderata gestisce la rimozione degli attacchi. Un successivo passaggio con una fresa a taglio incrociato fine della stessa forma leviga i segni degli strumenti prima della fase con il gommino per lucidatura.
Per le leghe preziose (a base di oro e palladio), riducete leggermente la velocità del manipolo. I metalli preziosi sono più morbidi e tendono a intasare i taglienti delle frese a taglio incrociato aggressive. Su questi materiali funziona meglio uno schema a taglio singolo o a taglio incrociato fine.
Regolazione di protesi e parziali in acrilico
La regolazione dell'acrilico richiede frese diverse rispetto alla lavorazione del metallo. Le frese TC grandi a forma di barilotto o cilindro con taglio singolo o taglio incrociato fine rifiniscono efficacemente le flange protesiche e scaricano i punti di pressione. La chiave è il controllo della velocità: una velocità eccessiva fonde l'acrilico e intasa i taglienti, mentre una velocità troppo bassa provoca vibrazioni. Una velocità media con passaggi leggeri e ampi offre i risultati più puliti. I tecnici che desiderano ampliare il proprio set di strumenti possono trovare selezioni specifiche nella sezione kit per tecnici.
Intaglio e finitura della cera
Le piccole frese TC rotonde e a fiamma sono adatte alla rifinitura dei modelli in cera prima della messa in rivestimento. Intagliano l'anatomia occlusale, definiscono gli spazi interprossimali e levigano i margini in cera contro il moncone. Poiché la cera è morbida, anche una fresa extrafine rimuove rapidamente il materiale. Utilizzate il manipolo a bassa velocità e lasciate che la geometria dei taglienti svolga il lavoro invece di premere con forza, cosa che deformerebbe la cera.
Rifinitura di modelli in gesso e pietra
Il gesso e la pietra per monconi sono abrasivi e consumano le frese in acciaio in una sola sessione. Le frese TC resistono molto meglio. Una grande fresa cilindrica a taglio incrociato rifinisce le basi dei modelli su un tornio o un motore da banco, mentre le forme rotonde o a cono rovesciato più piccole scavano le aree per i monconi rimovibili. Le frese utilizzate per rifinire la pietra si usurano più rapidamente rispetto a quelle impiegate sul metallo: le particelle di solfato di calcio sono sorprendentemente abrasive. Per una panoramica più ampia dell'intera gamma di strumenti da laboratorio, offriamo opzioni adatte a ogni attività sul banco.
Come scegliere la forma della testa corretta
La forma della testa determina dove e come la fresa entra in contatto con il pezzo. Scegliere la forma corretta previene un'asportazione accidentale eccessiva e rende più rapida ogni attività.
Cilindro (estremità piatta e arrotondata)
I cilindri sono la forma più versatile. La versione con estremità piatta crea angoli interni netti e superfici piane. Il cilindro con estremità arrotondata (a punta sferica) segue le curve in modo uniforme senza lasciare bordi affilati. Utilizzate i cilindri per rifinire le superfici piane delle strutture, ridurre le flange protesiche e livellare le basi dei modelli.
Cono e forma conica
Le frese coniche si assottigliano fino a una punta, risultando ideali per raggiungere aree strette come gli spazi interprossimali sulle strutture dei ponti o il lato tissutale dei ganci delle protesi parziali. La conicità aiuta inoltre a creare transizioni graduali nel contorno invece di passaggi bruschi.
Cono rovesciato
Il cono rovesciato crea una cavità a fondo piatto con pareti sottosquadra. I tecnici utilizzano questa forma per creare ritenzione meccanica nelle aree di riparazione in acrilico, scavare le basi dei modelli per le sezioni rimovibili e realizzare sottosquadri nelle sedi dei pontici sulle strutture dei ponti.
Fiamma
Le frese a fiamma combinano una punta conica con una sezione centrale arrotondata. Seguono naturalmente i contorni anatomici convessi, risultando ideali per rifinire le superfici occlusali, i contorni linguali delle corone e le aree degli spazi gengivali dei pontici.
Rotonda (sferica)
Le frese rotonde creano superfici concave e cavità arrotondate uniformi. Sono adatte per scavare le superfici linguali delle corone a guscio, creare ritenzioni puntiformi per i denti in acrilico e realizzare concavità generiche su modelli e strutture.
Frese TC e frese diamantate in laboratorio
Sia le frese TC sia le frese diamantate sono presenti in ogni portafrese odontotecnico, ma svolgono funzioni diverse. Sapere quando utilizzare ciascuna evita perdite di tempo e danni al manufatto. Per un confronto dettagliato fianco a fianco, consultate il nostro confronto tra frese diamantate e frese in carburo di tungsteno.
Fattore | Frese in carburo di tungsteno | Frese diamantate |
|---|---|---|
Azione di taglio | I taglienti incidono il materiale | La grana abrasiva leviga il materiale |
Materiali ideali | Metalli, acrilico, cera, gesso | Ceramica, zirconia, disilicato di litio |
Finitura superficiale | Liscia con schemi a taglio fine | Varia in base alla grana; la grana grossa lascia una superficie ruvida |
Generazione di calore | Inferiore; i taglienti evacuano i trucioli | Superiore; attrito abrasivo |
Durata sul metallo | Lunga; i taglienti restano affilati | Breve; la grana diamantata si stacca |
Durata sulla ceramica | Molto breve; i taglienti si scheggiano | Lunga; il diamante è più duro della ceramica |
Costo per fresa | Moderato | Inferiore per uso singolo, superiore per quelle sinterizzate |
La regola generale è: utilizzate le frese TC su tutto ciò che è più morbido della ceramica e le frese diamantate su ceramica, porcellana e zirconia. Una fresa in carburo su una cappetta in zirconia distrugge immediatamente i taglienti. Al contrario, una fresa diamantata sul cobalto-cromo fa perdere tempo, perché la grana abrasiva non riesce a mordere il metallo duro come fanno i taglienti in carburo.
Manutenzione e sostituzione
Le frese TC durano a lungo, ma non per sempre. Alcune abitudini ne prolungano la vita utile e mantengono costante la qualità dei tagli.
Pulizia
Dopo ogni utilizzo, spazzolate i taglienti con una spazzola metallica in ottone per rimuovere il materiale incastrato. I residui di acrilico e cera si accumulano tra i taglienti e riducono l'efficienza di taglio. Per i depositi più ostinati, immergete la fresa in una soluzione detergente per frese per quindici minuti, quindi spazzolatela nuovamente. I detergenti a ultrasuoni sono efficaci per la pulizia in lotti alla fine della giornata.
Ispezione
Controllate sotto ingrandimento la presenza di taglienti scheggiati, un gambo piegato o usura visibile sui bordi di taglio. Una fresa con taglienti scheggiati vibra eccessivamente e lascia una superficie irregolare. Un gambo piegato provoca oscillazioni che incidono il pezzo o danneggiano i cuscinetti del manipolo. Scartate qualsiasi fresa che non superi l'ispezione.
Ciclo di sostituzione
Un test pratico: se la fresa richiede una pressione sensibilmente maggiore per tagliare lo stesso materiale che lavorava facilmente da nuova, i taglienti sono smussati. Continuare a utilizzare una fresa smussata genera calore eccessivo e accelera l'usura del manipolo. Come indicazione generale, le frese a taglio incrociato utilizzate quotidianamente su strutture metalliche durano da tre a sei mesi. Le frese a taglio singolo sull'acrilico possono durare da sei a dodici mesi. Le frese extrafini si usurano più rapidamente: prevedete da due a quattro mesi in condizioni di utilizzo regolare.
Conservazione
Conservate le frese TC in un portafrese o su un supporto organizzato, invece di lasciarle sciolte in un cassetto. Le frese che urtano tra loro possono scheggiare i bordi dei taglienti. I portafrese magnetici mantengono salde le frese con gambo HP e permettono di prendere facilmente la forma corretta senza doverla cercare.
In sintesi
Le frese in carburo di tungsteno sono la base del lavoro produttivo in qualsiasi laboratorio odontotecnico. Abbinare lo schema di taglio corretto al materiale, scegliere la forma giusta della testa e mantenere adeguatamente le frese fa la differenza tra un lavoro efficiente sul banco e sessioni frustranti. Rifornite il vostro portafrese con un cilindro a taglio incrociato, una fresa a fiamma a taglio incrociato fine, un barilotto a taglio singolo per l'acrilico e alcune frese rotonde e a cono rovesciato per i lavori di dettaglio. Questo set di base gestisce il novanta percento delle attività quotidiane di laboratorio.



