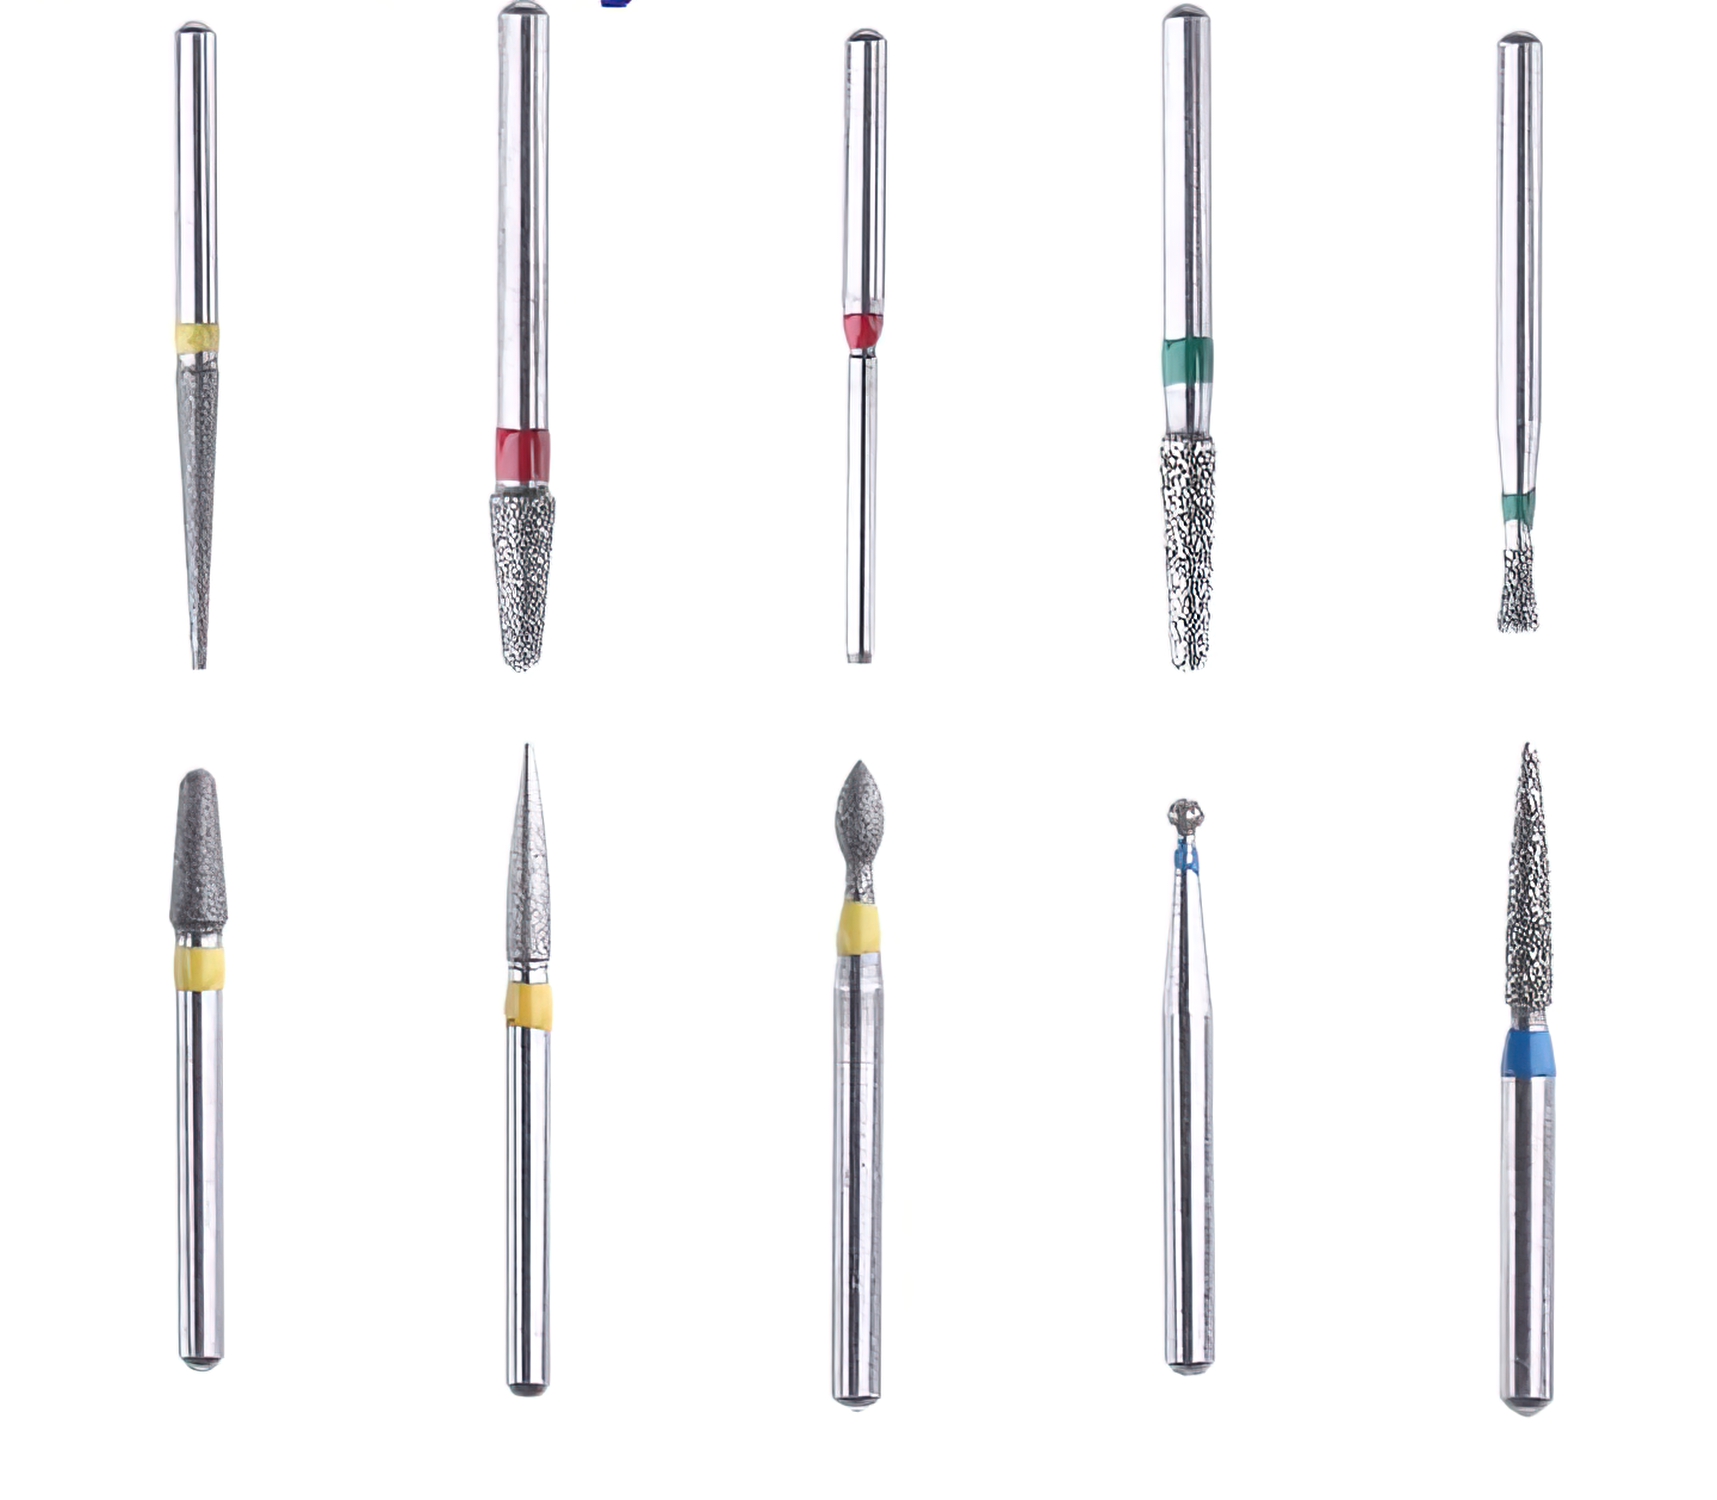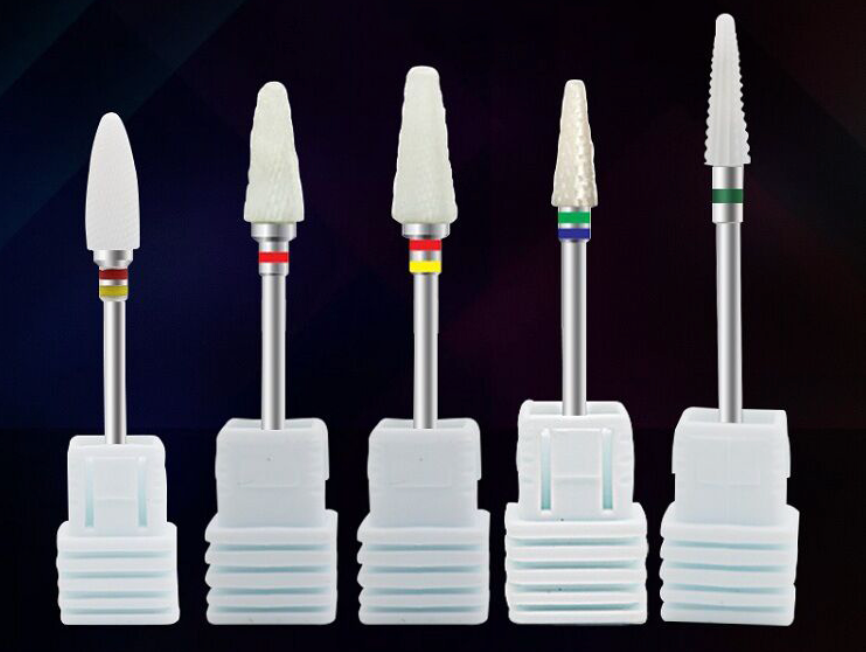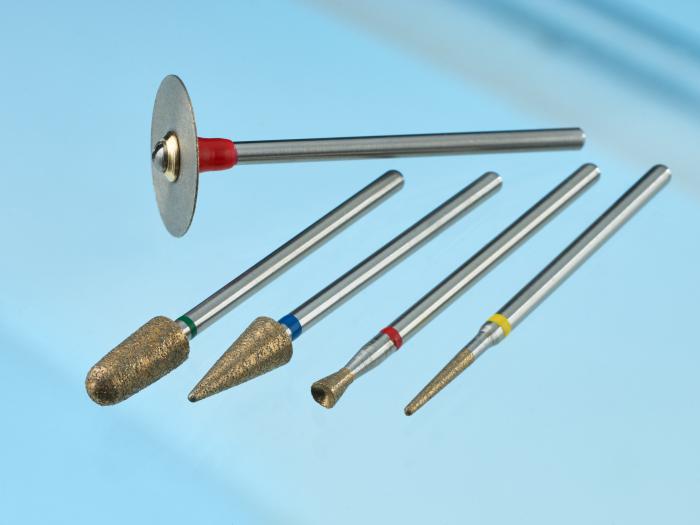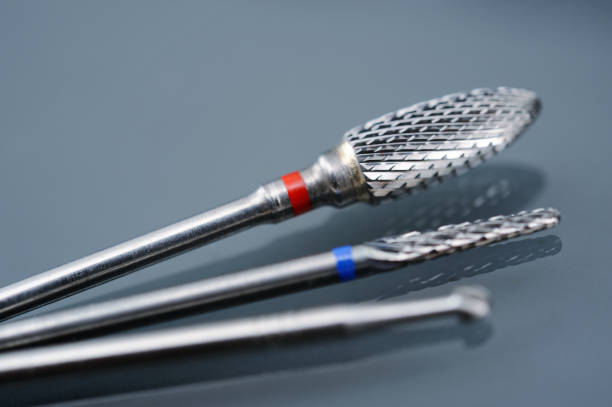
タングステンカーバイドバーは、入手可能なロータリー切削工具の中でも非常に汎用性に優れています。金属加工、工具製造、エンジニアリング、木彫刻、ジュエリー製作、歯科技工所で、さまざまな素材の切削、成形、研削、バリ取り、余分な材料の除去に使用されます。
タングステンカーバイドバーを購入したことがあれば、多くがシングルカットとダブルカットという2種類の刃形で提供されていることに気付くでしょう。この違いは外観だけではありません。それぞれの刃形は、切りくずの挙動、表面仕上げ、作業者による操作性に異なる影響を与えます。誤ったタイプを選ぶと、バーの目詰まり、粗い表面、必要以上に遅い作業につながる可能性があります。
本記事では、シングルカットとダブルカットのタングステンカーバイドバーの違い、それぞれに適した用途、適切なタイプを選ぶための実践的な指針を解説します。
シングルカットのタングステンカーバイドバーとは
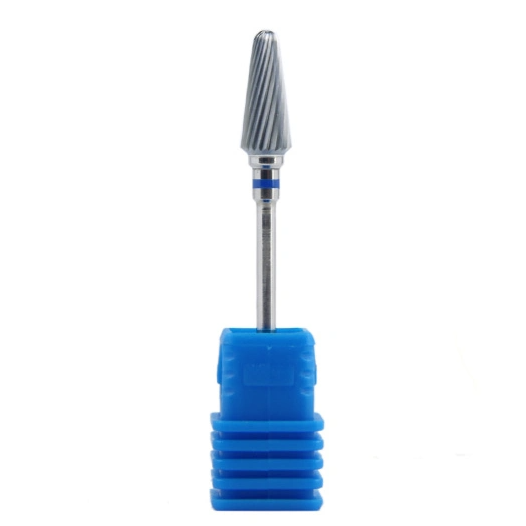
シングルカットのカーバイドバーは、切削面を一方向に走るフルート(溝)を備えています。ヘッドを見ると、線がすべて互いに平行で、1つのらせん状パターンになっていることで識別できます。
この一方向のフルート設計は、切削時に長い切りくずを生み出します。大きな切りくず排出溝により、切削域から材料をすばやく排出でき、目詰まりの可能性が低下します。シングルカットバーは材料を安定した制御可能な速度で除去し、1パスで比較的なめらかな仕上げを実現します。
シングルカットカーバイドバーの適用例
シングルカットのタングステンカーバイドバーは、硬い金属やロータリーツールで目詰まりしやすい材料に適しています。代表的な用途は次のとおりです。
- 硬鋼およびクロム鋼 — 長い切りくずの形成により、フルート間への詰まりを防ぎます。
- 鋳鉄 — 鋳鉄特有の脆い切りくずにも、過度な振動を抑えて対応できます。
- 真鍮および銅 — ダブルカットバーが詰まりやすい軟質非鉄金属では、シングルカット形状が適しています。
- アルミニウム — 特に目詰まりしやすい材料の1つです。シングルカットバーはダブルカットよりアルミニウムの凝着に強くなっています。
- 一般的な鉄系金属 — 長くきれいな切りくず排出が重要な用途。
材料ごとの用途に加え、シングルカットバーは、作業者が大量の材料を効率的に除去する必要があるフライス加工、バリ取り、迅速な材料除去に適しています。
ダブルカットのタングステンカーバイドバーとは
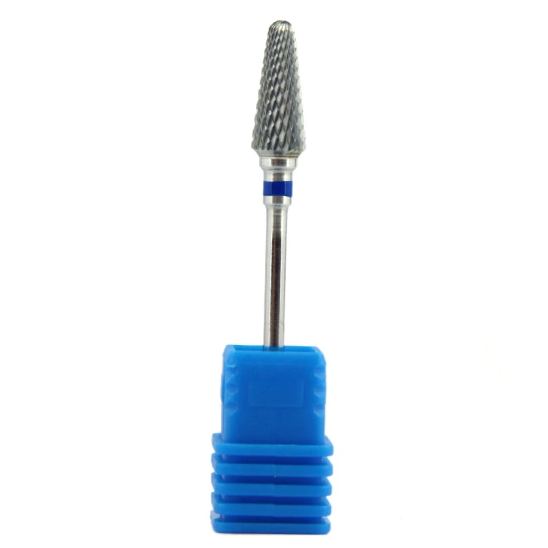
ダブルカットのカーバイドバーは、2組のフルートが交差し、切削面にダイヤモンド状のクロスハッチパターンを形成します。この設計により、単位面積あたりの切れ刃数がシングルカットより大幅に増加します。
クロスハッチパターンは長いらせん状の切りくずではなく、切りくずを小さく分断します。小さな切りくずはワークへの引っ張り力を低減し、工具をより正確に操作できます。また、反対方向の2つのフルートが切削時の横方向の力を分散するため、手に持った際の安定性も高まります。
ダブルカットカーバイドバーの適用例
ダブルカットのタングステンカーバイドバーは、軟らかい材料や、除去速度より表面仕上げの品質が重視される作業に適しています。代表的な用途は次のとおりです。
- 軟鋼 — より細かな切りくずにより、軟鋼ではシングルカットよりなめらかな表面が得られます。
- 非鉄金属 — 目詰まりしにくい合金では、ダブルカットバーがより細かな仕上げを実現します。
- プラスチックおよびアクリル — 小さな切りくずにより、強いシングルカット形状で起こり得る溶融や再溶着のリスクを低減します。
- 木材 — 木目を裂かずにきれいに彫刻できます。
- 仕上げおよび細部作業 — 粗彫り後によりなめらかな表面が必要なあらゆる作業。
ダブルカットバーは、経験の浅い作業者にも適しています。引っ張り作用が小さくバランスが良いため、工具の操作が容易で、曲面に沿って案内しやすくなります。歯科技工所で新しい技工士を指導する場合、手作業による仕上げ作業にダブルカットバーから始めるのは実用的な方法です。
比較表
下表は、シングルカットとダブルカットのタングステンカーバイドバーの主な違いをまとめたものです。
| 特長 | シングルカット | ダブルカット |
|---|---|---|
| フルートパターン | 一方向(平行線) | 二方向(クロスハッチ) |
| 切りくずサイズ | 長く連続した切りくず | 小さく分断された切りくず |
| 材料除去速度 | 大量除去が速い | 中程度でより制御しやすい |
| 表面仕上げ | 良好(1パスでなめらか) | より良好(細かなクロスハッチ) |
| 目詰まり耐性 | 高い(切りくず排出に優れる) | 低め(多い切れ刃が軟質材を捕捉) |
| 操作性 | より経験が必要 | 扱いやすい |
| 硬い金属への適性 | あり | なし(軟質材向け) |
| 仕上げへの適性 | 十分 | 推奨 |
フルート設計が性能に与える影響
各刃形の挙動が異なる理由を理解するには、切りくず形成の仕組みを詳しく見る必要があります。
シングルカットバーがワークに対して回転すると、各フルートが連続した帯状の材料をすくい取ります。フルートが1組だけなので、切りくずは切削域から明確な経路で排出されます。これがシングルカットバーが目詰まりに強い理由です。フルート間の開いた溝が切りくずの逃げ道になります。一方、長い切りくずは引っ張り力を大きくするため、特に高速回転時にはバーが強く作用するように感じられることがあります。
これに対しダブルカットバーは、交差するフルートが切りくず形成を中断します。2つのフルートが交差する位置で切りくずが小片に分断されるため、長い帯状ではなく、微細な粒子の集まりになります。これらの小さな粒子は引っ張り力を低減しますが、純アルミニウムのような軟らかく粘着性のある材料では、交差するフルート間の狭い空間にたまることがあります。
ラボ用タングステンカーバイドバーと手仕上げ用工具の両方を扱う歯科技工士にとって、フルート形状と材料の関係を理解することは、時間を節約しバーの無駄を減らします。金属加工用カーバイドバーに適用される原則は、さまざまな臨床・ラボ作業で使用される超硬合金分類など、歯科専用形状にも当てはまります。
シングルカットとダブルカットの選び方
判断のポイントは3つです。
1. どの材料を加工しますか?
硬い金属(鋼、クロム鋼、鋳鉄)や目詰まりしやすい材料(アルミニウム、真鍮)にはシングルカットバーが適しています。軟質金属、プラスチック、木材、複合材には、一般にダブルカットバーが適しています。
2. 速度と仕上げ品質のどちらが必要ですか?
目的が迅速な材料除去で、後から表面を仕上げる場合は、シングルカットがより速い選択肢です。少ないパスでなめらかな表面が必要なら、ダブルカットによって二次仕上げの時間を短縮できます。多くのプロは両方を使い、粗彫りにはシングルカット、仕上げにはダブルカットを使用します。これは歯科用仕上げバーで行う粗彫りから仕上げへの工程に似ています。
3. 作業者の経験レベルはどの程度ですか?
経験の浅い作業者には、ダブルカットバーの安定性と低い引っ張り力が役立ちます。送り速度を高くし、迅速に材料を除去できる経験豊富な作業者は、効率性を理由にシングルカットバーを好むことが多いです。
ケアとメンテナンスのポイント
刃形にかかわらず、適切なメンテナンスによりタングステンカーバイドバーの使用寿命を延ばせます。
- フルートを定期的に清掃する。真鍮ブラシまたは超音波洗浄器で付着した材料を除去します。詰まったフルートは熱を増加させ、摩耗を早めます。
- 材料に合わせて回転数を調整する。過度なrpmは熱を発生させ、カーバイドの粒子構造を軟化させることがあります。材料ごとのメーカー推奨回転数に従ってください。
- 軽い圧力をかける。切削はバーに任せます。強く押し付けると刃先が早く鈍り、小型バーのヘッドが折れる可能性があります。
- バー専用ブロックまたはホルダーに保管する。ばらばらに保管すると、フルートが他の工具にぶつかって欠けることがあります。専用バー台は切れ刃を保護し、在庫を整理します。
- 適切な時期に交換する。鈍いバーは熱を多く発生させ、仕上げを粗くし、作業者の力を必要とします。振動の増加や表面品質の低下に気付いたら交換してください。
まとめ
シングルカットとダブルカットのタングステンカーバイドバーは異なる作業向けに設計されており、適切なタイプを使うことで効率と仕上げ品質に明確な差が生まれます。シングルカットバーは硬く目詰まりしやすい材料の迅速な除去に優れ、ダブルカットバーは軟質材料でより細かな仕上げと高い操作性を実現します。最良の結果を得るため、両タイプを在庫し、作業内容に合わせて刃形を選ぶことをおすすめします。