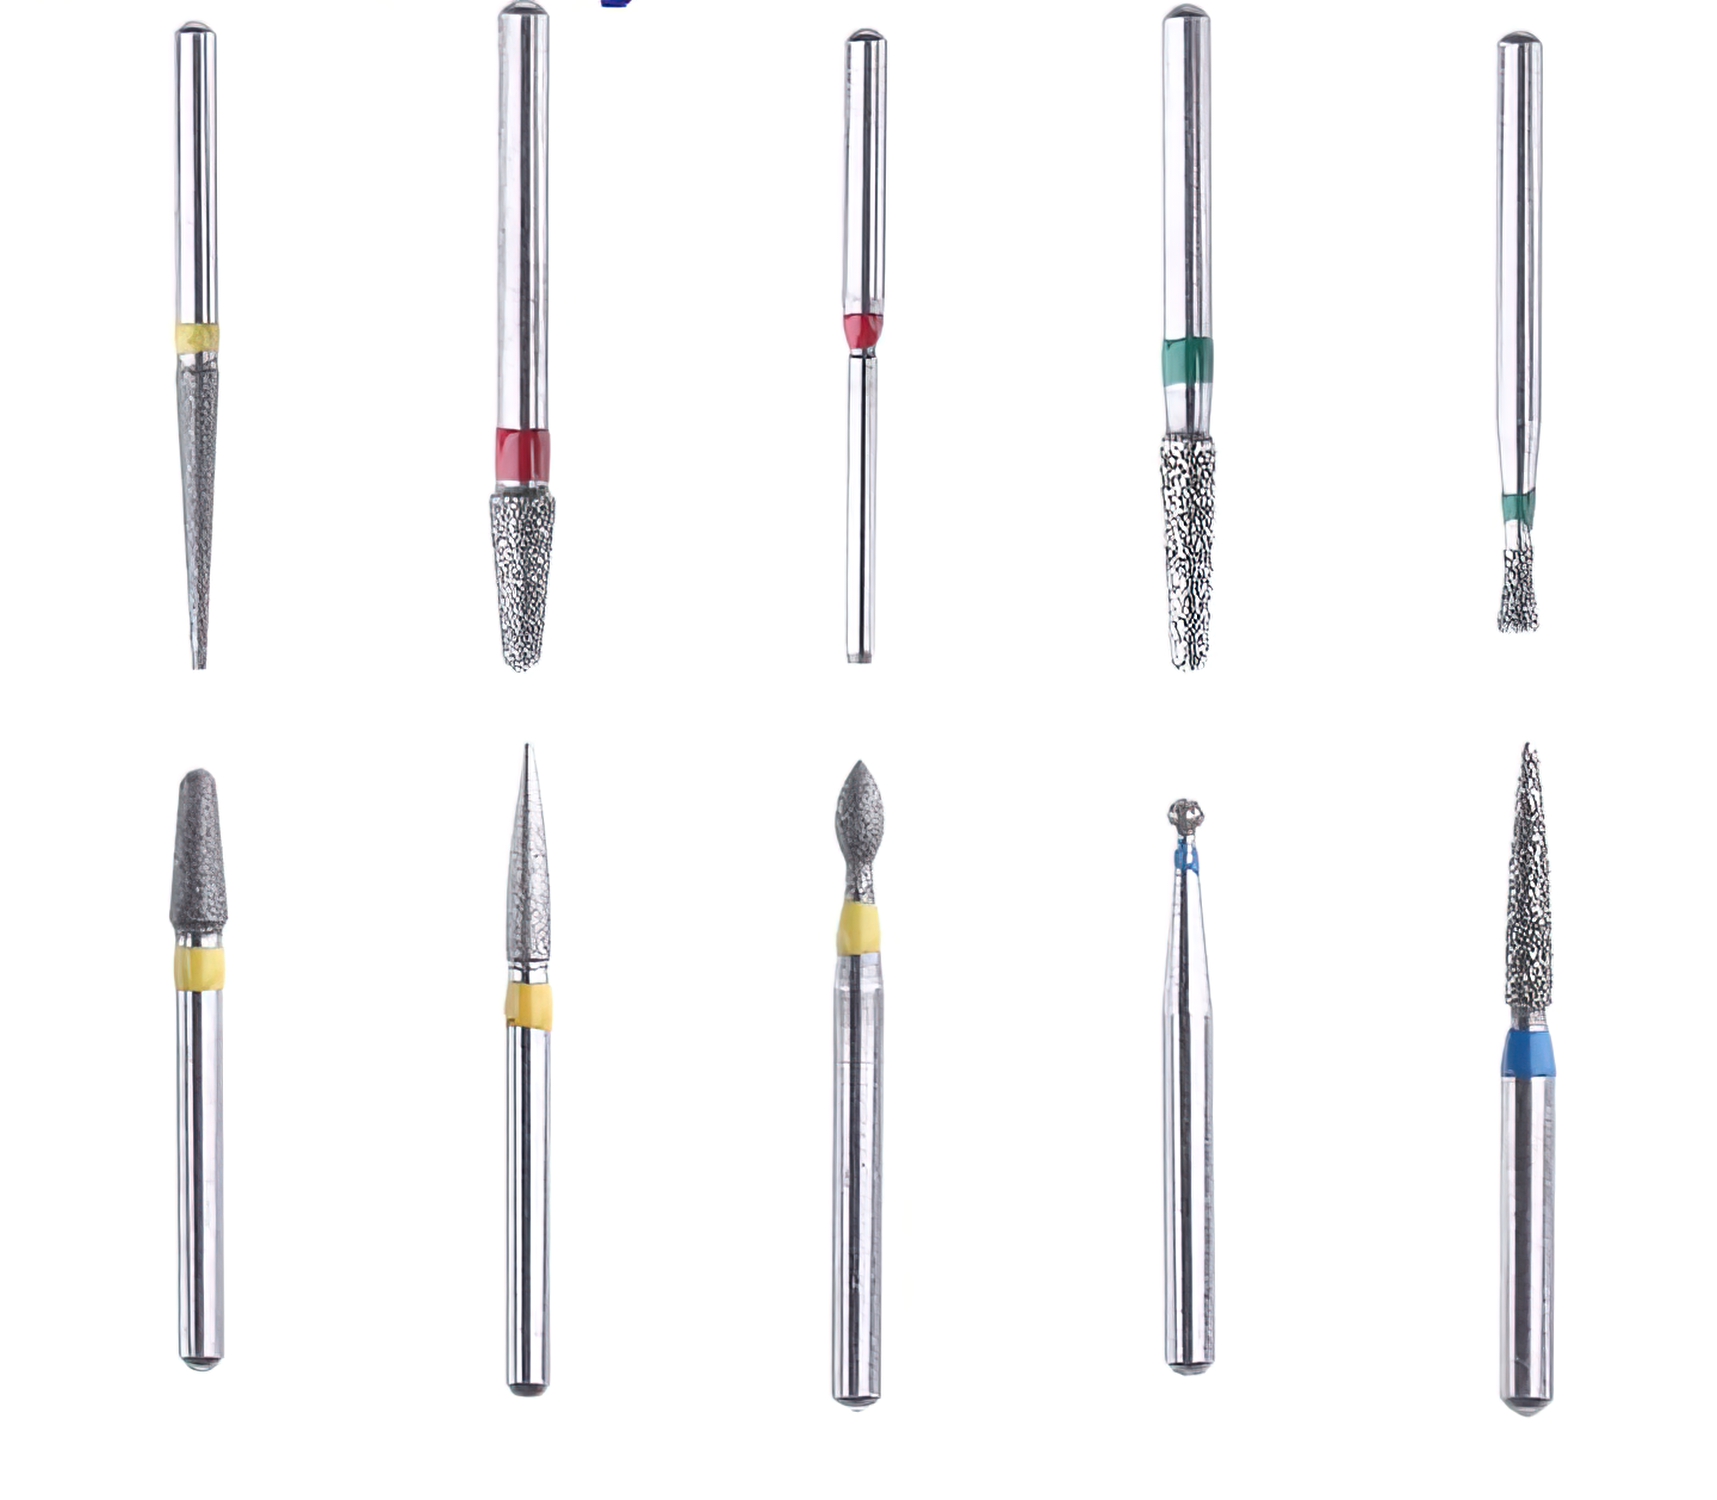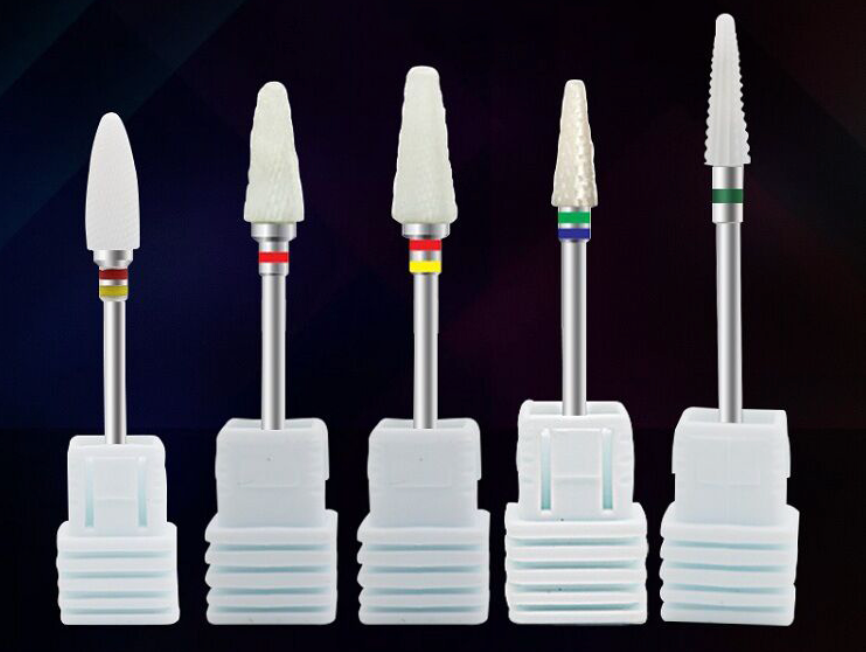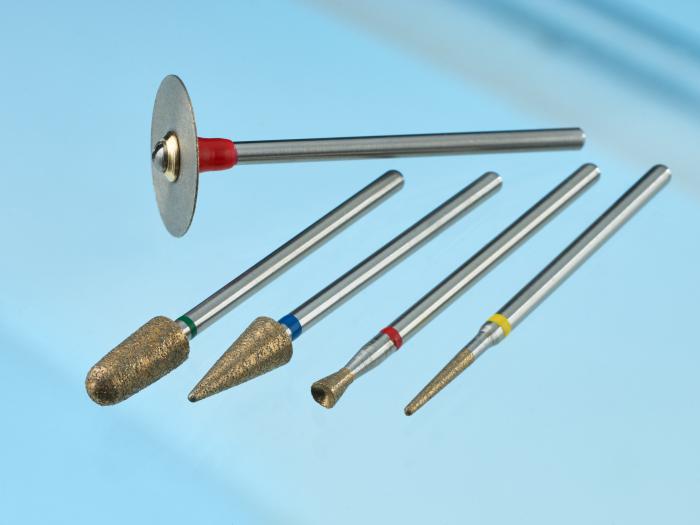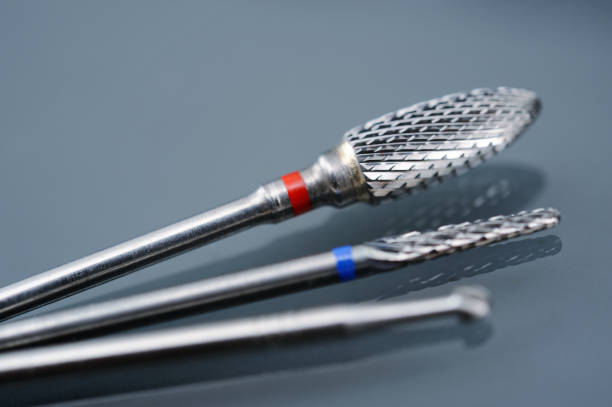
Hartmetallfräser gehören zu den vielseitigsten verfügbaren rotierenden Schneidwerkzeugen. Sie werden in der Metallbearbeitung, Werkzeugherstellung, im Maschinenbau, beim Holzschnitzen, in der Schmuckherstellung und im Dentallabor zum Schneiden, Formen, Schleifen, Entgraten und Entfernen überschüssigen Materials von einer Vielzahl von Werkstoffen eingesetzt.
Wenn Sie schon einmal nach Hartmetallfräsern gesucht haben, ist Ihnen wahrscheinlich aufgefallen, dass die meisten in zwei Spannutenkonfigurationen angeboten werden: einschneidig und zweischneidig. Der Unterschied zwischen diesen beiden Varianten ist nicht nur optischer Natur. Jede Verzahnungsart erzeugt ein anderes Spanverhalten, eine andere Oberflächenqualität und eine andere Kontrolle durch den Anwender. Die falsche Wahl kann zu einem zugesetzten Fräser, einer rauen Oberfläche oder unnötig langsamer Arbeit führen.
Dieser Artikel erläutert die Unterschiede zwischen einschneidigen und zweischneidigen Hartmetallfräsern, beschreibt die besten Anwendungen für jede Variante und gibt praktische Hinweise zur Auswahl der richtigen Option.
Was ist ein einschneidiger Hartmetallfräser?
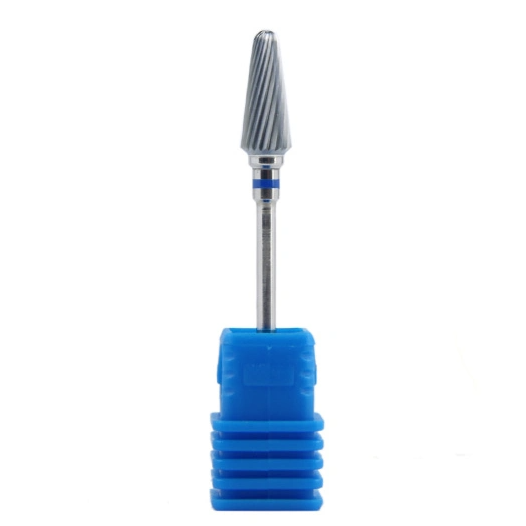
Ein einschneidiger Hartmetallfräser besitzt Spannuten (Rillen), die in einer Richtung über die Schneidfläche verlaufen. Ein einschneidiger Fräser ist am Kopf an den parallel verlaufenden Linien in einem einzigen Spiralprofil zu erkennen.
Diese einseitige Spannutenkonstruktion erzeugt beim Schneiden längere Späne. Die größeren Spanräume ermöglichen eine schnelle Abfuhr des Materials aus der Schneidzone und verringern dadurch die Gefahr des Zusetzens. Einschneidige Fräser tragen Material gleichmäßig und kontrolliert ab und hinterlassen bereits in einem Durchgang eine relativ glatte Oberfläche.
Beste Anwendungen für einschneidige Hartmetallfräser
Einschneidige Hartmetallfräser eignen sich besonders für harte Metalle und Materialien, die zum Zusetzen in Rotationswerkzeugen neigen. Zu den üblichen Anwendungen gehören:
- Harter Stahl und Chromstahl — die Bildung langer Späne verhindert ein Verdichten zwischen den Spannuten.
- Gusseisen — einschneidige Fräser bewältigen die spröden Spaneigenschaften von Gusseisen ohne übermäßige Vibrationen.
- Messing und Kupfer — weichere Nichteisenmetalle, die zweischneidige Fräser häufig zusetzen, lassen sich mit einschneidiger Geometrie oft besser bearbeiten.
- Aluminium — dies ist eines der Materialien mit der höchsten Zusetzenneigung. Einschneidige Fräser widerstehen dem Zusetzen durch Aluminium deutlich besser als zweischneidige Alternativen.
- Eisenmetalle allgemein — für alle Anwendungen, bei denen eine lange, saubere Spanabfuhr Priorität hat.
Über materialspezifische Anwendungen hinaus eignen sich einschneidige Fräser gut zum Fräsen, Entgraten und für Aufgaben mit schnellem Materialabtrag, bei denen der Anwender große Materialmengen effizient entfernen muss.
Was ist ein zweischneidiger Hartmetallfräser?
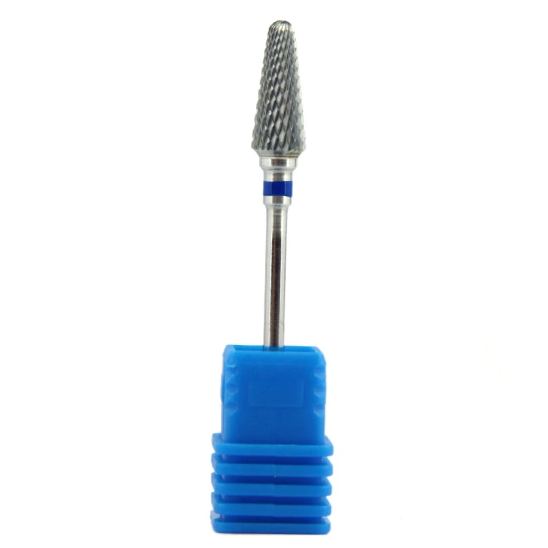
Ein zweischneidiger Hartmetallfräser besitzt zwei sich kreuzende Spannutensätze, die auf der Schneidfläche ein rautenförmiges Kreuzschraffurmuster erzeugen. Dadurch verfügt der Fräser pro Flächeneinheit über deutlich mehr Schneidkanten als ein einschneidiger Fräser.
Das Kreuzschraffurmuster zerteilt die Späne in kleinere Stücke, anstatt lange Spiralen zu erzeugen. Kleinere Späne bedeuten eine geringere Zugkraft auf das Werkstück und geben dem Anwender dadurch eine bessere Kontrolle über das Werkzeug. Die beiden entgegengesetzten Spannutenrichtungen tragen außerdem dazu bei, die seitlichen Kräfte beim Schneiden auszugleichen, wodurch sich der Fräser in der Hand stabiler anfühlt.
Beste Anwendungen für zweischneidige Hartmetallfräser
Zweischneidige Hartmetallfräser eignen sich gut für weichere Materialien und Situationen, in denen die Oberflächenqualität wichtiger ist als die Abtragsgeschwindigkeit. Zu den üblichen Anwendungen gehören:
- Weicher Stahl — die feinere Spanbildung erzeugt bei Baustählen eine glattere Oberfläche als ein einschneidiger Fräser.
- Nichteisenmetalle — bei Legierungen, die sich nicht leicht zusetzen, liefern zweischneidige Fräser eine feinere Oberfläche.
- Kunststoffe und Acryl — die kleineren Späne reduzieren das Risiko des Schmelzens und Wiederverschweißens, das bei einer aggressiven einschneidigen Geometrie auftreten kann.
- Holz — zweischneidige Fräser bearbeiten Holz sauber, ohne die Maserung auszureißen.
- Nachbearbeitung und Detailarbeiten — überall dort, wo nach einem ersten Schruppdurchgang eine glattere Oberfläche erforderlich ist.
Zweischneidige Fräser sind auch die bessere Wahl für weniger erfahrene Anwender. Die geringere Zugwirkung und die bessere Balance machen das Werkzeug verzeihender und erleichtern die Führung entlang konturierter Oberflächen. Wenn Sie einen neuen Techniker in einem Dentallabor einarbeiten, ist es ein praktischer Ansatz, ihn bei manuellen Nachbearbeitungsarbeiten zunächst mit zweischneidigen Fräsern arbeiten zu lassen.
Direkter Vergleich
Die folgende Tabelle fasst die wichtigsten Unterschiede zwischen einschneidigen und zweischneidigen Hartmetallfräsern zusammen.
| Merkmal | Einschneidig | Zweischneidig |
|---|---|---|
| Spannutenschema | Eine Richtung (parallele Linien) | Zwei Richtungen (Kreuzschraffur) |
| Spangröße | Lange, durchgehende Späne | Kleine, gebrochene Späne |
| Materialabtragsrate | Schneller Grobabtrag | Mittel, kontrollierter |
| Oberflächenqualität | Gut (glatt in einem Durchgang) | Besser (feineres Kreuzschraffurmuster) |
| Widerstand gegen Zusetzen | Hoch (ausgezeichnete Spanabfuhr) | Geringer (mehr Schneidkanten halten weiches Material fest) |
| Kontrolle durch den Anwender | Erfordert mehr Erfahrung | Einfacher zu handhaben |
| Am besten für harte Metalle | Ja | Nein (besser für weiche Materialien) |
| Am besten für die Nachbearbeitung | Ausreichend | Bevorzugt |
Wie das Spannutendesign die Leistung beeinflusst
Um zu verstehen, warum sich die beiden Verzahnungsarten unterschiedlich verhalten, muss man die Mechanik der Spanbildung genauer betrachten.
Wenn sich ein einschneidiger Fräser gegen ein Werkstück dreht, schabt jede Spannut ein durchgehendes Materialband ab. Da nur ein Spannutensatz vorhanden ist, hat der Span einen freien Weg aus der Schneidzone. Deshalb widerstehen einschneidige Fräser dem Zusetzen: Die offenen Kanäle zwischen den Spannuten dienen als Fluchtwege für die Späne. Der Nachteil besteht darin, dass die längeren Späne eine stärkere Zugkraft erzeugen, wodurch sich der Fräser besonders bei hohen Drehzahlen aggressiv anfühlen kann.
Ein zweischneidiger Fräser besitzt dagegen sich kreuzende Spannuten, die die Spanbildung unterbrechen. Jeder Span wird an der Stelle, an der sich zwei Spannuten kreuzen, in ein kleines Fragment zerbrochen. Das Ergebnis ist eine Vielzahl winziger Partikel anstelle langer Bänder. Diese kleinen Partikel erzeugen eine geringere Zugkraft, können sich jedoch in den engeren Zwischenräumen der sich kreuzenden Spannuten ansammeln, wenn das Material weich und klebrig ist (wie reines Aluminium).
Für Dentallabortechniker, die sowohl mit Hartmetallfräsern für Dentallabore als auch mit Handbearbeitungsinstrumenten arbeiten, spart das Verständnis der Wechselwirkung zwischen Spallengeometrie und Material Zeit und reduziert den Verschleiß von Fräsern. Dieselben Prinzipien, die für Hartmetallfräser in der Metallbearbeitung gelten, finden auch bei dentalen Sonderformen Anwendung, beispielsweise bei den in Klassifizierungen von Hartmetall für unterschiedliche klinische und labortechnische Aufgaben.
Auswahl zwischen einschneidig und zweischneidig
Die Entscheidung hängt von drei Fragen ab:
1. Welches Material bearbeiten Sie?
Harte Metalle (Stahl, Chromstahl, Gusseisen) und zum Zusetzen neigende Materialien (Aluminium, Messing) lassen sich besser mit einschneidigen Fräsern bearbeiten. Weiche Metalle, Kunststoffe, Holz und Verbundwerkstoffe eignen sich im Allgemeinen besser für zweischneidige Fräser.
2. Benötigen Sie Geschwindigkeit oder Oberflächenqualität?
Wenn das Ziel ein schneller Materialabtrag ist und die Oberfläche später nachbearbeitet wird, ist ein einschneidiger Fräser die schnellere Option. Wenn Sie mit weniger Durchgängen eine glatte Oberfläche benötigen, spart ein zweischneidiger Fräser Zeit bei der Nachbearbeitung. Viele Fachleute verwenden beide: einen einschneidigen Fräser zum Schruppen, gefolgt von einem zweischneidigen Fräser zur Nachbearbeitung. Dies ähnelt dem Arbeitsablauf vom Schruppen bis zur Nachbearbeitung mit Dentalfräsern für die Endbearbeitung.
3. Wie erfahren ist der Anwender?
Neue Anwender profitieren von der Stabilität und der geringeren Zugkraft zweischneidiger Fräser. Erfahrene Anwender, die höhere Vorschübe und einen schnelleren Materialabtrag beherrschen, bevorzugen aufgrund ihrer Effizienz häufig einschneidige Fräser.
Tipps zur Pflege und Wartung
Unabhängig von der Verzahnungsart verlängert eine ordnungsgemäße Wartung die Nutzungsdauer von Hartmetallfräsern:
- Spannuten regelmäßig reinigen. Verwenden Sie eine Messingbürste oder einen Ultraschallreiniger, um eingebettetes Material zu entfernen. Zugesetzte Spannuten erhöhen die Wärmeentwicklung und beschleunigen den Verschleiß.
- Drehzahl an das Material anpassen. Übermäßige RPM erzeugen Wärme, die die Kornstruktur des Hartmetalls aufweichen kann. Befolgen Sie die Drehzahlempfehlungen des Herstellers für jedes Material.
- Leichten Druck ausüben. Lassen Sie den Fräser schneiden. Zu starker Druck führt zu vorzeitigem Abstumpfen der Schneidkanten und kann kleinere Fräserköpfe abbrechen lassen.
- In einem Fräserblock oder Halter aufbewahren. Eine lose Aufbewahrung führt dazu, dass die Spannuten an anderen Werkzeugen ausbrechen. Ein spezieller Fräserblock schützt die Schneidkanten und hält Ihren Bestand geordnet.
- Rechtzeitig ersetzen. Ein stumpfer Fräser erzeugt mehr Wärme, schlechtere Oberflächen und erfordert mehr Kraft vom Anwender. Ersetzen Sie Fräser, sobald Sie verstärkte Vibrationen oder eine nachlassende Oberflächenqualität feststellen.
Zusammenfassung
Einschneidige und zweischneidige Hartmetallfräser sind für unterschiedliche Aufgaben ausgelegt. Die richtige Wahl macht einen messbaren Unterschied bei Effizienz und Oberflächenqualität. Einschneidige Fräser überzeugen beim schnellen Materialabtrag an harten und zum Zusetzen neigenden Materialien, während zweischneidige Fräser feinere Oberflächen auf weicheren Werkstoffen und eine bessere Kontrolle durch den Anwender bieten. Für beste Ergebnisse sollten Sie beide Varianten im Bestand führen und die Verzahnungsart an die jeweilige Aufgabe anpassen.