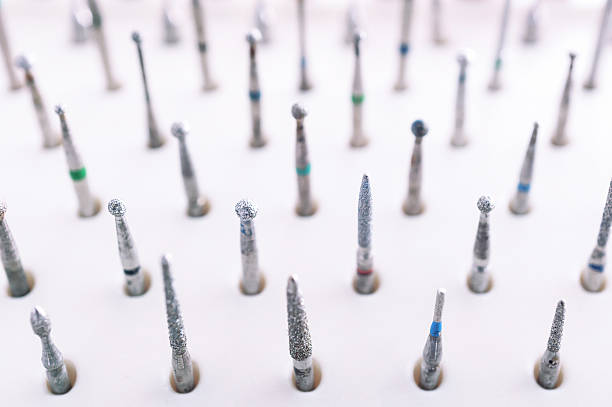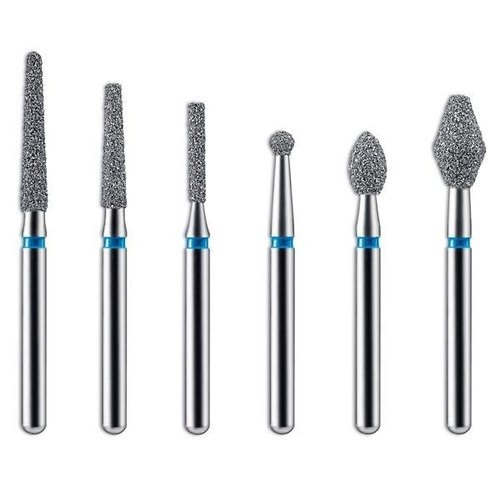
Elektro kaplama elmas frezler, HP (handpiece) şaftlarıyla birlikte diş laboratuvarlarında ve endüstriyel taşlama uygulamalarında en yaygın kullanılan döner aletler arasındadır. Tek katmanlı elmas kaplamaları güçlü bir ilk kesim sağlar; bu da onları seramik, kompozit, akrilik ve metal dahil çeşitli altlıklarda hızlı malzeme kaldırma için uygun hale getirir.
Bu makalede elektro kaplama elmas frez HP ürünlerinin başlıca türleri, kullanım amaçları ve her çeşitten en iyi performansı almak için pratik öneriler ele alınmaktadır.
Elektro Kaplama Elmas Frez Nedir?
Elektro kaplama elmas frez, elektrokimyasal kaplama işlemiyle çelik veya nikel bir şaft üzerine tek katman elmas partikülleri biriktirilerek üretilir. Elmaslar, genellikle nikelden oluşan ince bir metalik bağlayıcı tabaka ile yerinde tutulur. Bu yapı, freze iyi açığa çıkmış elmas kristalleriyle son derece keskin bir ilk kesim yüzeyi kazandırır.
HP tanımı, şaft tipini ifade eder; özellikle diş laboratuvarlarında yaygın olarak bulunan düşük hızlı anguldruvalar ve tezgâh motorları için tasarlanmış düz, 2.35 mm'lik bir şaftı belirtir. Şaft sınıflandırmaları hakkında bilgi için dental frez şaft türleri rehberimize bakın.
Elektro Kaplama Elmas Frez HP Türleri
Elektro kaplama elmas frez HP aletleri kullanım amaçlarına göre sınıflandırılır. Üç temel tür taşlama frezleri, polisaj frezleri ve parlatma frezleridir. Her biri malzeme işleme sürecinin farklı bir aşamasına hizmet eder.
Taşlama Frezleri
Taşlama frezleri agresif malzeme kaldırma ve şekillendirme için tasarlanmıştır. Sert malzemeleri hızla kesen kalın elmas partiküllerine (genellikle 100-180 µm) sahiptir.
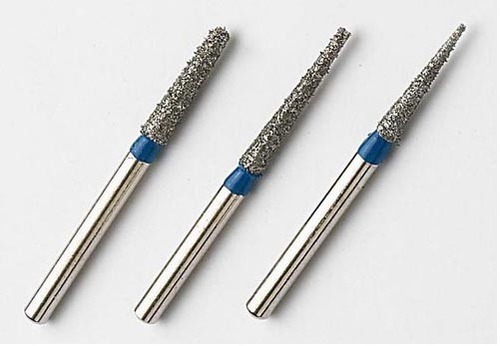
Yaygın taşlama frezi şekilleri ve kullanım alanları şunlardır:
- Silindir: Düz uçlu silindirler düz duvarlar ve düz yüzeyler oluşturur. Protetik iskeletlerde oklüzal yüksekliği azaltmak için idealdir.
- Koni ve konik uç: Açılı alanlara ve dar boşluklara ulaşır. Kuron sınırlarını ayarlamak ve laboratuvar modellerinde chamfer preparasyonları oluşturmak için kullanışlıdır.
- Tekerlek: Disk biçimli taşlama frezleri seramik veya metal altlıklarda yuvalar, oluklar ve düz basamaklar oluşturmak için uygundur.
- Top: Yuvarlak başlı frezler içbükey alanları boşaltmak ve pürüzsüz iç konturlar oluşturmak için etkilidir.
Taşlama frezleri ayrıca kalın ve ince alt türlere ayrılabilir. Kalın taşlama frezleri kaba redüksiyon işlemlerini gerçekleştirirken ince taşlama frezleri polisaj aşamasından önce şekli düzeltir.
Polisaj Frezleri
Polisaj frezleri daha ince elmas partikülleri (genellikle 40-80 µm) taşır ve ilk taşlama sonrasında yüzey düzeltme için tasarlanmıştır. Amaçları, daha kalın aletlerin bıraktığı çizik desenini gidermek ve yüzeyi son bitirme işlemine hazırlamaktır.
Polisaj frezlerinin temel özellikleri:
- İnce gren, daha az görünür alet iziyle daha pürüzsüz bir yüzey dokusu oluşturur.
- Hafif baskıyla daha yüksek hızlarda (20,000-30,000 RPM) etkili şekilde çalışırlar.
- Taşlama frezleriyle aynı şekil seçeneklerinde (silindir, alev, koni, top) sunulurlar ve daha önce taşlanmış konturlara uyum sağlarlar.
- Yüzeyin kademeli olarak iyileştirilmesi için genellikle orta grenden ince grene doğru sırayla kullanılırlar.
Diş laboratuvarı çalışmalarında polisaj frezleri çoğunlukla zirkonya iskeletler, metal destekli porselen restorasyonlar ve akrilik protez kaideleri üzerinde kullanılır.
Parlatma Frezleri
Parlatma frezleri, elektro kaplama elmas frez HP serisindeki en ince kaliteyi temsil eder. 10-25 µm kadar küçük elmas partikülleriyle bu frezler, tek adımda cilaya yakın bir yüzey bitişi oluşturur.
Parlatma frezleri şu durumlarda kullanılır:
- Son lastik polisajından önce yüksek yüzey pürüzsüzlüğü gerektiğinde.
- İş parçasında minimum malzeme kaldırma ve maksimum yüzey kalitesi istendiğinde.
- Agresif kesimin hasara yol açabileceği ısıya duyarlı malzemeler işlenirken.
Parlatma işleminden sonra birçok teknisyen restorasyon yüzeyinde ayna parlaklığında bir görünüm elde etmek için silikon lastik polisaj uçları kullanır.
Diş Laboratuvarlarındaki Uygulamalar
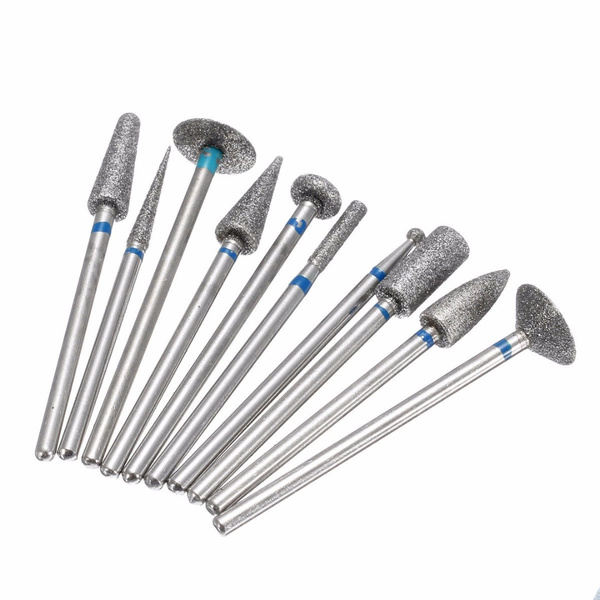
Elektro kaplama elmas frez HP aletleri çoğu diş laboratuvarında günlük kullanılan araçlardır. Uygulama alanları, protetik üretim ve ayarlamanın her aşamasını kapsar.
Seramik ve Zirkonya Çalışmaları
Tam konturlu zirkonya veya tabakalı seramik restorasyonlar ayarlanırken elektro kaplama elmas frezler konturlama, sınır düzeltme ve interproksimal temas ayarlama işlemlerini gerçekleştirir. Kaba şekillendirme için orta grenli bir taşlama freziyle başlayın, yüzeyi düzleştirmek için ince bir polisaj frezine geçin ve lastik polisajdan önce parlatma freziyle bitirin.
Metal İskelet Ayarlama
Krom-kobalt ve nikel-krom iskeletler döküm sonrasında genellikle taşlama gerektirir. Kalın elmas frezler döküm kanallarını giderir, nodülleri düzeltir ve bağlantı bölgelerini verimli şekilde iyileştirir. HP şaft, uygun hızlarda standart laboratuvar tezgâh motorlarıyla kullanıma imkân verir.
Akrilik ve Kompozit İşleme
Protez kaideleri, geçici kuronlar ve kompozit restorasyonlar elmas frezle bitirme işleminden yararlanır. Tungsten karbür frezler bu daha yumuşak malzemelerde de çalışsa da elmas frezler, daha öngörülebilir şekilde polisaj yapılabilen daha homojen bir yüzey dokusu bırakır.
Model ve Güdük Düzeltme
Alçı modeller ve güdük materyalleri elektro kaplama elmas frezlerle kolayca şekillendirilir. Top ve silindir şekilleri, güdük sınırlarını düzeltmek ve model kaidelerini ayarlamak için özellikle kullanışlıdır.
Diş Hekimliği Dışındaki Uygulamalar
Elektro kaplama elmas frez HP aletleri diş hekimliği dışında da çeşitli sektörlerde kullanılmaktadır:
| Sektör | Tipik Uygulama | Yaygın Frez Türleri |
|---|---|---|
| Kuyumculuk | Taş yerleştirme, metal gravür, mum oyma | Top, alev, iğne |
| Optik | Lens taşlama, prizma şekillendirme, cam kenarı bitirme | Silindir, tekerlek, kap |
| Elektronik | Seramik altlık düzeltme, devre kartı modifikasyonu | Disk, silindir, koni |
| Saatçilik | Kristal şekillendirme, mekanizma bileşenlerinin bitirilmesi | Top, konik uç, alev |
Bu frezleri diş seramiklerinde etkili kılan aynı elmas sertliği, safir cam, optik lensler ve hassas metal bileşenlerde de eşit derecede etkilidir.
Elektro Kaplama Elmas Frezler İçin Performans İpuçları
Elektro kaplama elmas frezlerden en iyi verimi almak, teknik ve kullanım ayrıntılarına dikkat etmeyi gerektirir.
Hız ve Baskı
Elektro kaplama frezler, hafif ve sabit baskıyla orta hızlarda (çoğu malzeme için 15,000-25,000 RPM) en iyi performansı gösterir. Aşırı baskı, açıkta bulunan elmas uçlarını düzleştirir ve frezin kullanım ömrünü önemli ölçüde kısaltır. Kesimi elmaslar gerçekleştirsin; frezi iş parçasına zorlamayın.
Soğutma
Özellikle seramik ve metallerde mümkün olduğunca su veya hava soğutması kullanın. Isı birikimi nikel bağlayıcı tabakayı bozabilir ve elmas partiküllerinin vaktinden önce ayrılmasına neden olabilir. Kuru taşlama koşullarında ısının dağılmasına izin vermek için aralıklı temas uygulayın.
Grenlerin Sıralı Kullanımı
En iyi yüzey bitişi için grenleri sırayla kullanın: kalın taşlama, ince taşlama, polisaj ve ardından parlatma. Gren adımlarının atlanması, daha ince frezlerin tamamen gideremeyeceği derin çizikler bırakır ve sonuçta son yüzey kalitesi düşer.
Frez Kullanım Ömrünün Yönetimi
Aşındıkça yeni elması açığa çıkaran sinterlenmiş elmas frezlerin aksine, elektroliz kaplamalı frezlerde yalnızca tek bir elmas tabakası bulunur. Bu tabaka aşındığında veya sıyrıldığında frez kullanım ömrünü tamamlar. Kullanımı takip edin ve frezler etkisiz hâle gelmeden önce değiştirin; körelmiş bir frez aşırı ısı üretir ve düşük kaliteli sonuçlara yol açar.
Saklama ve Bakım
Doğru kullanım, elektroliz kaplamalı elmas frezlerin faydalı ömrünü uzatır:
- Her kullanımdan sonra temizleyin: Elmas parçacıkları arasına sıkışan kalıntılar kesim verimliliğini azaltır. Birikmiş materyali temizlemek için ultrasonik temizleyici veya pirinç tel fırça kullanın.
- Ayrı ayrı saklayın: Frezlerin saklama sırasında birbirine temas etmesini önleyin; bu durum elmas parçacıklarının kırılmasına neden olabilir. Bir frez bloğu veya tekli tüpler kullanın.
- Yanal kuvvetten kaçının: Elektroliz kaplamalı frezler eksenel kesim için tasarlanmıştır. Yandan uygulanan basınç, özellikle frez ucunun yakınında elmas tabakasını sıyırabilir.
- Düzenli olarak kontrol edin: Elmas tabakasının aşındığı çıplak bölgeleri kontrol edin. Elmas kaplaması düzensiz olan bir frez eşit olmayan kesim yapar ve değiştirilmelidir.
Elektroliz Kaplamalı ve Sinterlenmiş Elmas Frezler Arasında Seçim
Her iki türün de iyi donanımlı bir laboratuvar elmas frezi koleksiyonunda yeri vardır. Elektroliz kaplamalı frezler daha keskin bir ilk kesim ve daha düşük birim maliyeti sunar; bu nedenle daha hafif işler ve frezlerin sık değiştirildiği durumlar için idealdir. Sinterlenmiş frezler, çok katmanlı yapılarının önemli kullanım ömrü avantajı sağladığı zirkonya gibi sert seramiklerle yoğun çalışırken daha yüksek fiyatlarını haklı çıkarır.
Çoğu diş laboratuvarı için, yaygın kullanılan şekillerde her iki türü de stoklamak, her iş için doğru aleti seçme esnekliği sağlar. Sonuç; daha iyi verimlilik, daha iyi yüzey kalitesi ve genel olarak daha düşük enstrüman maliyetidir.