
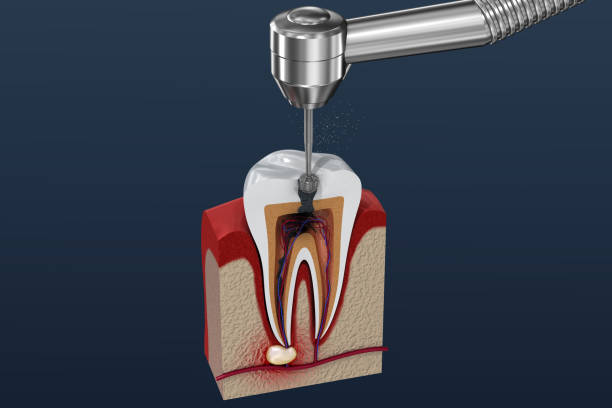
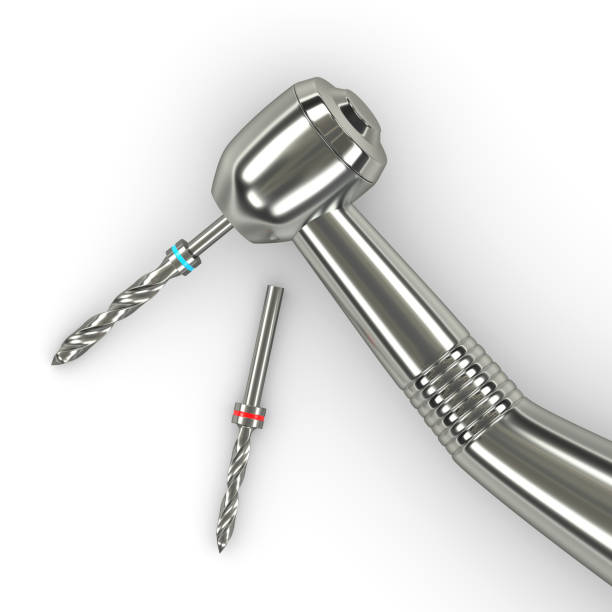
Dental frezler, el parçasına takılan ve diş hekimlerinin diş dokusunu kaldırmasına, restorasyonları şekillendirmesine ve yüzeyleri hassasiyetle bitirmesine olanak sağlayan küçük döner kesici aletlerdir. Her frez iki bölümden oluşur: kesme işlemini yapan çalışma başı ve el parçasına kilitlenen şaft. El parçası dönüşü sağlarken, hangi malzemenin kesilebileceğini, ne kadar agresif kesileceğini ve geride nasıl bir yüzey bırakılacağını belirleyen frezin başıdır.
Dental frezlerin iki temel ailesi elmas frezler ve tungsten karbür frezlerdir. Her birinin üretim yöntemi, kesme özellikleri ve klinik uygulamaları farklıdır. Bu farklılıkları anlamak, uygulayıcıların her işlem için doğru aleti seçmesine ve diş preparasyonu sırasında gereksiz adımlardan kaçınmasına yardımcı olur.
Elmas Frezler
Elmas frezler, çalışma ucuna bağlanmış ince elmas parçacıkları bulunan paslanmaz çelik veya nikel kaplı bir gövdeden oluşur. Bu elmas parçacıkları gövdeye bağlanmadan önce dekontaminasyon, demanyetizasyon, sferonizasyon ve saflaştırma işlemlerinden geçirilir. Sonuç, mineyi, porseleni ve diğer sert dental malzemeleri verimli şekilde kesebilen, keskinliği ve aşınma direnci yüksek bir aşındırıcı yüzeydir.
Elmas Frezler Nasıl Keser?
Malzemeyi dilimleyerek uzaklaştıran bıçaklı aletlerin aksine elmas frezler taşlama yoluyla çalışır. Binlerce küçük elmas kristali ayrı kesme noktaları gibi davranır ve her dönüşte az miktarda malzeme kaldırır. Bu taşlama hareketi, bağlama için ideal olan ancak düzgün bir kenar gerektiğinde ek son işlem adımları gerektirebilen hafif pürüzlü bir yüzey oluşturur.
Kullanım sırasında bazı elmas parçacıkları frez yüzeyinden yavaş yavaş ayrılır. Aşındırıcı kaplamasının yaklaşık yarısı aşındığında elmas frez genellikle kullanım ömrünü tamamlamış kabul edilir. Bu noktada kesme verimliliği belirgin biçimde düşer ve klinisyen yeni bir freze geçmelidir. Aşınmış elmas frezi kullanmaya devam etmek, operatörün daha fazla basınç uygulamasına neden olur; bu da aşırı ısı oluşturur ve pulpa hasarı riskini artırır.
Elmas Frezlerin Yaygın Kullanımları
- Minede ve dentinde kuron ve köprü preparasyonu
- Sementasyon sonrası porselen ayarlama ve konturlama
- Tam kaplamalı restorasyonlar için diş dokusunun toplu olarak azaltılması
- Porselen-metal kuronlar üzerinden endodontik giriş
- Bağlama işlemleri öncesinde yüzeylerin pürüzlendirilmesi
Elmas frezler yüksek hızlı el parçaları için FG (friction grip) şaftlarla ve laboratuvar kullanımı için HP şaftlarla üretilir. FG versiyonu klinik uygulamalarda açık ara en yaygın olanıdır; HP elmas frezler ise ağız dışında porselen, zirkonya ve diğer seramik malzemeleri ayarlamak için tezgâhta kullanılır.
Tungsten Karbür Frezler
Tungsten karbür frezler, tungsten karbür tozunun kobalt tozuyla vakum altında yüksek sıcaklıkta sinterlenmesi, ardından başın büyük bir elmas taşlama taşıyla şekillendirilip işlenmesiyle üretilir. Tamamlanan baş, çelik bir şafta kaynaklanır ve hassas işlenmiş kanallara veya bıçaklara sahip tek parça bir alet oluşturur.
Karbür Frezler Nasıl Keser?
Karbür frezler aşındırıcı parçacıklar yerine belirgin bıçaklarla keser. Her kanal küçük bir keski gibi davranarak malzemeyi kontrollü talaşlar halinde kaldırır. Bu bıçak temelli kesme hareketi elmas taşlamaya göre daha düzgün bir yüzey bırakır. Bu nedenle karbür frezler, kenar düzgünlüğünün restorasyonun uyumunu doğrudan etkilediği son diş preparasyonu adımlarında sıklıkla tercih edilir.
Karbür frezler daha düzgün preparasyonlar oluşturduğundan, daha doğru ölçüleri ve daha sıkı marjinal uyuma sahip, daha iyi oturan tam seramik restorasyonları destekler. Ayrıca sağlıklı diş dokusunun korunmasının öncelik olduğu minimal invaziv diş preparasyonu gereksinimlerini karşılar. Karbür frezin bıraktığı düzgün duvarlar ek son işlem ihtiyacını azaltarak klinik zamandan tasarruf sağlar.
Karbür Frezlerin Yaygın Kullanımları
- İlk elmas azaltma işleminden sonra preparasyon kenarlarının bitirilmesi ve düzeltilmesi
- Retansiyon olukları, namlu delikleri ve kırlangıç kuyruğu yuvalarının açılması
- Çevredeki diş dokusuna zarar vermeden eski amalgam restorasyonlarının çıkarılması
- Akrilik geçici restorasyonların ve geçici kuronların kesilip ayarlanması
- Restorasyon yerleştirilmeden önce kavite tabanlarının düzleştirilmesi
Karbür frezler hem FG hem de RA (dik açı) şaftlarla sunulur. FG karbür frezler yüksek hızlı el parçalarına takılır; RA karbür frezler ise genellikle daha düşük RPM'de çürük ekskavasyonu ve son işlem için kullanılan düşük hızlı anguldruva el parçaları için tasarlanmıştır.
Elmas ve Karbür: Yan Yana Karşılaştırma
| Özellik | Elmas Frezler | Tungsten Karbür Frezler |
|---|---|---|
| Kesme mekanizması | Aşındırıcı taşlama | Bıçak/kanal kesimi |
| Yüzey işlemi | Daha pürüzlü (bağlama için uygun) | Daha düzgün (kenarlar için uygun) |
| En uygun kullanım | Toplu azaltma, mine kesimi | Son işlem, detay çalışmaları |
| Aşınma şekli | Elmas parçacıkları zamanla dökülür | Bıçaklar kademeli olarak körelir |
| Malzeme uyumluluğu | Mine, porselen, seramikler | Dentin, akrilik, amalgam, kompozitler |
| Tipik kullanım ömrü | Tek kullanımdan 3-5 kullanıma kadar | Uygun bakımla 5-10+ kullanım |
Birçok işlem, her iki tipin sıralı kullanımından fayda sağlar: ilk azaltma için elmas frez, ardından kenar düzeltme ve son işlem için karbür frez. Bu iki aşamalı yaklaşım, kuron ve köprü preparasyonlarında standart uygulamadır ve hız ile yüzey kalitesinin en iyi birleşimini sunar.
Gren Renk Kodlarını Anlama
Hem elmas hem de karbür frezlerde gren veya bıçak sayısını belirtmek için şaft üzerinde renk kodlu bir bant kullanılır. Bu sistemi öğrenmek, ambalajı kontrol etmeden herhangi bir frezi bir bakışta tanımanızı sağlar. En agresiften en inceye standart renk sıralaması aşağıda gösterilmiştir.
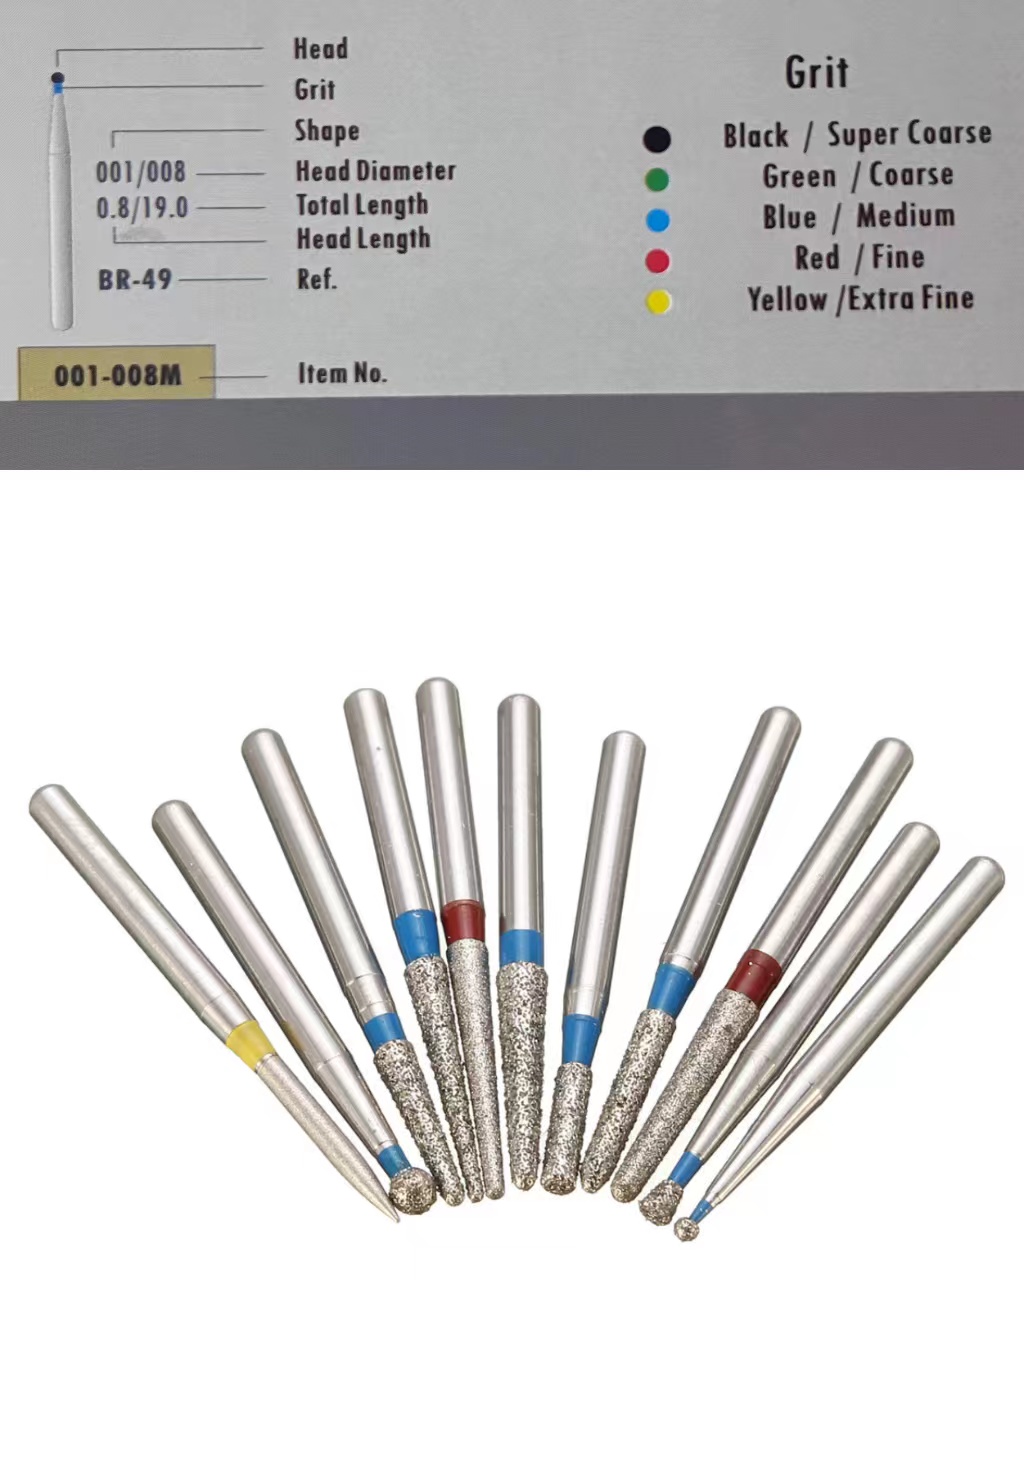
| Renk Bandı | Gren Seviyesi | Elmas Parçacık Boyutu | Karbür Bıçak Sayısı | ISO Kodu |
|---|---|---|---|---|
| Siyah | Ekstra kalın | ~150 mikron | 8 bıçağa kadar | SC |
| Yeşil | Kalın | ~125 mikron | 8 bıçağa kadar | C |
| Mavi | Standart/Orta | ~105 mikron | 8 bıçağa kadar | Harf yok / M |
| Kırmızı | İnce | ~45 mikron | 10-14 bıçak | F |
| Sarı | Ekstra ince | ~25 mikron | 16-20 bıçak | EF / XF |
Gren Seçimi Klinik Sonuçları Nasıl Etkiler?
Daha kalın grenler (siyah ve yeşil bantlar) malzemeyi hızlıca kaldırır ancak pürüzlü bir yüzey bırakır. Yüzey kalitesinden çok hızın önemli olduğu ilk azaltma adımları için en uygundurlar. Standart gren (mavi bant), günlük preparasyon çalışmalarının çoğunu karşılar ve kesme hızı ile yüzey kalitesi arasında iyi bir denge sunar.
İnce ve ekstra ince grenler (kırmızı ve sarı bantlar) yavaş keser ancak olağanüstü düzgün yüzeyler oluşturur. Kırmızı bantlı son işlem frezleri son kenar preparasyonunda rutin olarak kullanılırken, sarı bantlı frezler sonrasında çok az veya hiç polisaj gerektirmeyecek kadar düzgün yüzeyler oluşturur. Preparasyonun her aşaması için doğru greni seçmek, nihai restorasyonun ne kadar iyi oturacağını ve ne kadar süre dayanacağını doğrudan etkiler.
Yaygın Baş Şekilleri ve Uygulamaları
Dental frezler, her biri belirli erişim gereksinimleri ve preparasyon geometrileri için tasarlanmış onlarca baş şekline sahiptir. Şekillerin tam sınıflandırması ve ISO numaralandırması için dental frez türleri kılavuzuna bakın. En sık kullanılan şekillerden bazıları şunlardır:
- Yuvarlak (RA 1-8) — Çürük temizleme, giriş açıklıkları ve retansiyon pin delikleri. Yuvarlak frezler, her diş hekiminin öğrenmeye başladığı ilk şekiller arasındadır ve genel uygulamalarda günlük olarak kullanılır.
- Armut (329, 330, 331) — Özellikle Sınıf I ve Sınıf II restorasyonlar için kavite preparasyonu. 330 karbür frez, restoratif diş hekimliğinde en sık kullanılan şekillerden biridir.
- Konik fissür (169, 170, 171) — Uygun çekiş yolu için belirgin koniklik açısına sahip kuron preparasyonları. Frez başına yerleştirilmiş koniklik açısı, tam kaplamalı restorasyonlar için preparasyon duvarlarının doğru şekilde birleşmesini sağlar.
- Düz uçlu silindir (556, 557) — Omuz preparasyonları ve düz kavite tabanları. Bu frezler keskin ve iyi tanımlanmış iç çizgi açıları oluşturur.
- Alev — Diş eti altı kenar son işlemi ve aproksimal konturlama. Dar ve sivri profil, dişler arasındaki dar alanlara erişim sağlar.
- Futbol topu / Yumurta — Oklüzal yüzey konturlaması ve lingual konkavite şekillendirme. Yuvarlatılmış profil, kompozit veya amalgam restorasyonlarda düzgün, anatomik konturlar oluşturmak için kullanışlıdır.
Her İşlem İçin Doğru Frezi Seçme
Her hasta farklı anatomiye, diş konumuna ve restorasyon gereksinimlerine sahip olduğundan, hiçbir frez her vaka için uygun değildir. Bununla birlikte birkaç genel ilke geçerlidir:
- İşi tamamlayacak en az agresif frezle başlayın. Gereğinden fazla azaltma sağlıklı diş dokusunu boşa harcar ve geri döndürülemez.
- Mümkün olduğunca az frez değiştirin. Her el parçası değişimi zaman ekler ve iş akışını kesintiye uğratır. Frez sırasını önceden planlamak gereksiz değişimleri azaltır.
- Frezi kesilecek malzemeyle eşleştirin. Mine ve porselen için elmas frezler; dentin, akrilik ve metal için karbür frezler tercih edilir.
- İhtiyacınız olduğunu düşündüğünüzden daha ince bir grenle son işlem yapın. Daha düzgün bir preparasyon kenarı, doğrudan daha iyi oturan bir restorasyona ve hasta için daha konforlu bir sonuca dönüşür.
- El parçası hızını dikkate alın. Elmas frezlerle eşleştirilen yüksek hızlı el parçaları toplu azaltma için idealdir; karbür frezli düşük hızlı el parçaları ise son işlem ve çürük ekskavasyonu sırasında daha iyi dokunsal geri bildirim sağlar.
Bakım ve Kullanım Ömrü
Uygun bakım, frezin ömrünü uzatır ve kesme performansını korur. Her kullanımdan sonra frezler kalıntıları gidermek için temizlenmeli, aşınma veya hasar açısından incelenmeli ve üreticinin protokolüne göre sterilize edilmelidir. Elmas frezler, parçacıklar arasına sıkışan malzemeyi gidermek için ultrasonik temizlemeden fayda görür. Ayrıntılı temizlik adımları için elmas frezlerin temizlenmesi kılavuzunda tüm süreç açıklanmaktadır.
Karbür frezler, kırılmış veya eğilmiş bıçaklar açısından büyütme altında incelenmelidir. Hasarlı bıçağa sahip bir frez düzensiz keser ve pürüzlü, öngörülemeyen bir yüzey bırakır. Aşınmış frezleri zamanında değiştirmek, kötü uyumlu bir restorasyonu yeniden yapmaktan her zaman daha düşük maliyetlidir.
Frezleri etiketli bir frez bloğunda veya standında düzenlemek de kullanım ömürlerini uzatmaya yardımcı olur. Bir çekmecede birbirine çarpan gevşek frezler, el parçasına ulaşmadan önce birbirlerinin kesici kenarlarını kırabilir ve performansı azaltabilir. İyi düzenlenmiş bir saklama sistemi doğru frezi hızlıca bulmanızı, kazara oluşan hasarı azaltmanızı ve envanter takibini kolaylaştırmanızı sağlar.