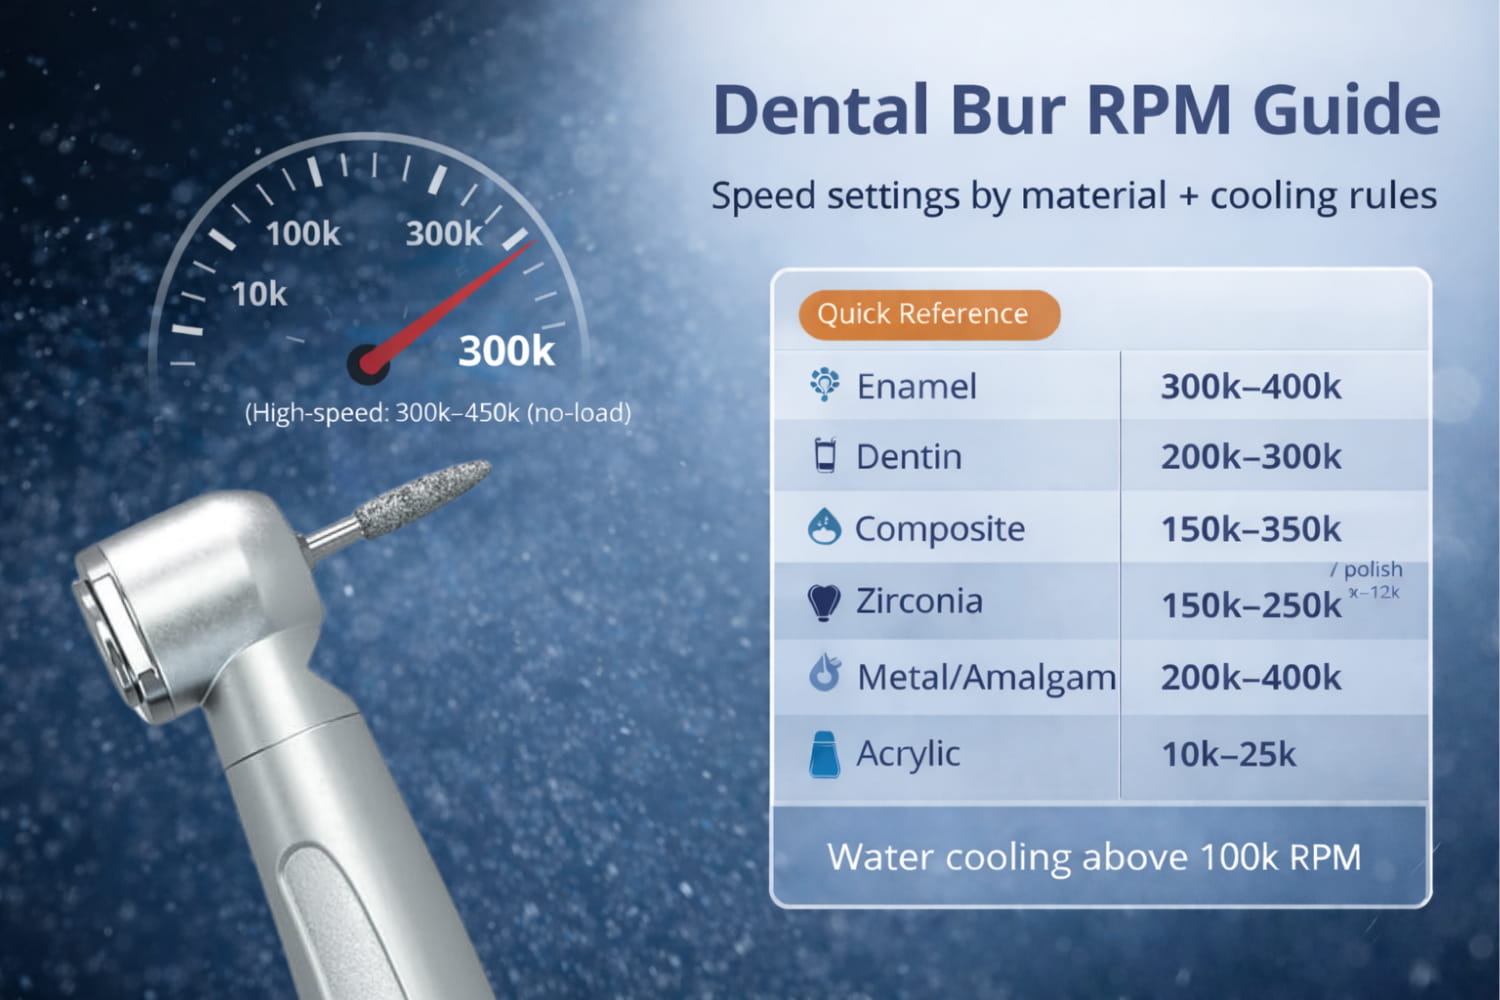
Perché la velocità del manipolo è più importante di quanto si pensi
Ogni materiale dentale ha una tolleranza termica, una soglia di frattura e un comportamento di taglio ottimale che cambiano con la velocità di rotazione. Far passare una fresa dentale troppo rapidamente attraverso la dentina genera calore che danneggia la polpa. Procedere troppo lentamente attraverso lo smalto provoca vibrazioni e microfratture. La differenza tra un margine pulito e uno irregolare dipende spesso dalla scelta degli RPM e dal controllo della pressione.
Tre fattori sono direttamente legati alla velocità del manipolo:
Generazione di calore – L'attrito aumenta con gli RPM. Il calore eccessivo causa necrosi pulpare nei denti vitali e danni superficiali sui materiali restaurativi. Il refrigerante ad acqua compensa questo effetto, ma solo fino a un certo punto.
Efficienza di taglio – Ogni tipo di fresa ha un intervallo di velocità nel quale rimuove il materiale in modo più efficace. Al di fuori di tale intervallo, si consumano rapidamente gli strumenti oppure si perde tempo alla poltrona.
Qualità della superficie – La finitura ottenuta sul margine della preparazione o sulla superficie di un restauro dipende dalla corretta combinazione di velocità, pressione e grana in rapporto al substrato.
Manipoli ad alta e bassa velocità: nozioni di base
I manipoli ad alta velocità funzionano tra 300,000 e 450,000 RPM in condizioni senza carico. Sotto carico di taglio, la velocità effettiva scende a circa 180,000–320,000 RPM in base al materiale e alla pressione applicata. Questi manipoli sono a turbina ad aria o elettrici; i modelli elettrici offrono una migliore costanza della coppia nell'intero intervallo di velocità.
I manipoli a bassa velocità, chiamati anche a velocità ridotta o diritti/contrangolo, funzionano tra 5,000 e 40,000 RPM. Forniscono una coppia maggiore a velocità inferiori, rendendoli adatti per finitura, lucidatura, rimozione della carie e lavorazione di materiali più morbidi come l'acrilico.
I manipoli elettrici meritano una menzione separata. A differenza delle unità a turbina ad aria, quelli elettrici mantengono una coppia costante indipendentemente dal carico. Ciò significa che gli RPM impostati sono più vicini agli RPM effettivamente ottenuti durante il taglio. Se lo studio utilizza manipoli elettrici, è possibile puntare a intervalli di velocità più precisi rispetto a quelli indicati di seguito per le unità a turbina ad aria.
Raccomandazioni RPM per materiale
Smalto
Lo smalto è il tessuto biologico più duro del corpo (durezza Knoop ~340). Richiede alta velocità e una pressione leggera e intermittente. Utilizzare un manipolo ad alta velocità a 300,000–400,000 RPM con una fresa diamantata a grana grossa o media. Utilizzare sempre lo spray d'acqua, almeno 50 mL/min dal manipolo. Lo smalto viene tagliato in modo pulito ad alta velocità, ma una pressione eccessiva blocca la fresa e genera picchi di calore. Lasciare che sia la fresa a svolgere il lavoro con un movimento a pennello.
Dentina
La dentina è più morbida dello smalto (durezza Knoop ~70) e si trova più vicina alla polpa. Ridurre la velocità a 200,000–300,000 RPM oppure utilizzare un manipolo a bassa velocità a 20,000–40,000 RPM per la rimozione selettiva della carie. In questo caso la pressione deve essere minima. Le frese in carburo di forma rotonda (misure 2–6) a bassa velocità offrono un eccellente feedback tattile per distinguere la dentina infetta da quella interessata. Il raffreddamento ad acqua resta obbligatorio ad alta velocità; a bassa velocità con frese rotonde è accettabile un getto intermittente aria-acqua.
Resina composita
La finitura e la regolazione del composito richiedono una velocità da moderata ad alta (200,000–350,000 RPM) con frese diamantate a grana fine o extrafine. Le frese diamantate a grana grossa ad alta velocità possono scavare la superficie. Per la lucidatura finale, passare ai lucidatori in silicone a 8,000–12,000 RPM in un manipolo a bassa velocità. Anche le frese in carburo multiflute per finitura (12–30 scanalature) funzionano bene a 150,000–250,000 RPM per sagomare il composito prima della lucidatura. Un leggero spray d'acqua impedisce l'accumulo di calore che può degradare la matrice resinosa.
Zirconia
La zirconia è estremamente dura (durezza Vickers ~1,200) e sensibile al surriscaldamento. Lo shock termico può provocare la trasformazione di fase da tetragonale a monoclina, indebolendo il restauro. Utilizzare frese diamantate a grana media a velocità moderata: 150,000–250,000 RPM. Uno spray d'acqua abbondante e continuo è indispensabile: se il manipolo lo supporta, puntare all'irrigazione a doppia porta. Una pressione leggera con contatto intermittente (intervalli di 2–3 secondi) previene la concentrazione localizzata del calore. Non utilizzare mai frese in carburo sulla zirconia sinterizzata: si smussano immediatamente e generano un attrito eccessivo.
Metallo e amalgama
I requisiti di velocità variano in base alla lega. Per rimuovere restauri in amalgama, utilizzare una fresa in carburo per fessure a taglio incrociato a 300,000–400,000 RPM con spray d'acqua. Sezionare l'amalgama è più rapido che fresarlo interamente. Per rifinire metalli colati (oro, leghe metalliche comuni), le frese in carburo a 200,000–300,000 RPM con acqua funzionano bene. La finitura dei margini metallo-ceramica richiede frese diamantate a grana fine a 150,000–200,000 RPM. Quando si tagliano corone interamente metalliche per la rimozione, utilizzare una fresa per fessure in carburo di tungsteno ad alta velocità con un flusso d'acqua costante.
Acrilico e base protesica
L'acrilico ha una bassa temperatura di transizione vetrosa. A RPM elevati, l'attrito fonde la superficie, intasa la fresa e produce una massa gommosa invece di un taglio pulito. Mantenere la velocità a 10,000–25,000 RPM utilizzando frese in carburo specifiche per acrilico o frese diamantate da laboratorio a grana grossa in un manipolo diritto. Una pressione leggera e un taglio intermittente prevengono l'accumulo di calore. Il raffreddamento ad acqua è facoltativo: alcuni tecnici preferiscono il taglio a secco per una migliore visibilità, ma solo all'estremità inferiore dell'intervallo di velocità.
Frese diamantate e frese in carburo: differenze di velocità
Le frese diamantate e le frese in carburo rimuovono il materiale attraverso meccanismi fondamentalmente diversi, e ciò influisce sulle loro velocità operative ideali. Per un'analisi dettagliata di queste differenze, consultare la nostra guida comparativa tra frese diamantate e frese in carburo.
Le frese diamantate tagliano per abrasione. Migliaia di particelle diamantate legate al gambo rettificano il substrato. Funzionano meglio ad alta velocità (250,000–400,000 RPM), dove ogni cristallo di diamante entra brevemente in contatto, rimuove un piccolo truciolo e procede. A bassa velocità, le frese diamantate trascinano sulla superficie, generando più calore per punto di contatto e producendo una finitura più ruvida.
Le frese in carburo tagliano per tranciatura. Lame lavorate con precisione attraversano il materiale secondo un pattern definito di trucioli. Funzionano in un intervallo di velocità più ampio, da 5,000 RPM nei manipoli a bassa velocità fino a 400,000 RPM nelle unità ad alta velocità. Il numero di lame è importante: meno lame (6–8) a velocità più elevate per la rimozione in massa, più lame (12–30) a velocità moderate per la finitura. Le frese in carburo mantengono più a lungo l'affilatura sui materiali più morbidi, ma si smussano rapidamente sulle ceramiche.
Tabella di riferimento materiale-fresa-RPM
Materiale | Tipo di fresa | Intervallo RPM | Pressione | Raffreddamento |
|---|---|---|---|---|
Smalto | Diamantata (grossa/media) | 300,000–400,000 | Leggera, intermittente | Spray d'acqua abbondante |
Dentina (alta velocità) | Diamantata o in carburo | 200,000–300,000 | Minima | Acqua continua |
Dentina (rimozione della carie) | Carburo rotondo (#2–6) | 5,000–20,000 | Minima | Intermittente |
Composito (sagomatura) | Diamantata fine / carburo multiflute | 150,000–350,000 | Leggera | Spray d'acqua leggero |
Composito (lucidatura) | Lucidatori in silicone | 8,000–12,000 | Leggera | A secco o acqua leggera |
Zirconia | Diamantata media | 150,000–250,000 | Leggera, intermittente | Acqua abbondante a doppia porta |
Rimozione dell'amalgama | Fresa per fessure in carburo a taglio incrociato | 300,000–400,000 | Moderata | Acqua continua |
Metallo colato (rifinitura) | Carburo | 200,000–300,000 | Moderata | Spray d'acqua |
Margini metallo-ceramica | Diamantata fine | 150,000–200,000 | Leggera | Spray d'acqua |
Acrilico / protesi | Carburo per acrilico o diamantata da laboratorio | 10,000–25,000 | Leggera | Facoltativo (a secco OK) |
Linee guida per il raffreddamento ad acqua
Come regola generale, qualsiasi fresa che funziona oltre 100,000 RPM su struttura dentale richiede il raffreddamento ad acqua. Lo standard ISO raccomanda un minimo di 50 mL/min per i manipoli ad alta velocità. Al di sotto di questa soglia, l'acqua non riesce a dissipare il calore abbastanza rapidamente da proteggere la polpa.
Quando l'acqua è obbligatoria:
Qualsiasi taglio ad alta velocità su smalto e dentina
Qualsiasi lavorazione su zirconia o disilicato di litio
Rimozione dell'amalgama (controlla anche il rilascio di vapori di mercurio)
Taglio di corone metalliche
Quando il taglio a secco è accettabile:
Rifinitura dell'acrilico a bassa velocità (sotto 15,000 RPM)
Lucidatura al silicone del composito a bassa velocità
Escavazione della carie a bassa velocità con frese rotonde quando è necessaria la conferma visiva del colore della carie
Lavori di laboratorio su modelli in gesso
Per le procedure in cui si alternano lavorazioni a umido e a secco, tenere a portata di mano la siringa aria-acqua. Un breve getto d'acqua tra gli intervalli di taglio a secco previene i danni termici cumulativi.
Segnali di impostazioni di velocità errate
Il manipolo e il materiale indicano quando qualcosa non funziona correttamente. Imparare a riconoscere questi segnali:
Vibrazioni o saltellamenti – La fresa rimbalza invece di tagliare uniformemente. In genere significa che la velocità è troppo bassa per la durezza del materiale oppure che la fresa è usurata. Aumentare gli RPM o sostituire la fresa.
Odore di bruciato – Il materiale organico (dentina, acrilico, resina composita) si sta surriscaldando. Ridurre la velocità, ridurre la pressione o aumentare il flusso d'acqua. Se si avverte odore di bruciato durante la preparazione dello smalto, l'erogazione dell'acqua è venuta meno: arrestare immediatamente.
Scolorimento del substrato – Macchie marroni o bianche sulla dentina indicano un danno termico. Sulla zirconia, una superficie bianca e gessosa suggerisce una trasformazione di fase. Sull'acrilico, l'ingiallimento indica che è stato superato il limite termico.
Superficie ruvida o scavata – Velocità o pressione eccessive con una fresa a grana grossa. Passare a una grana più fine o ridurre gli RPM. Per la finitura del composito, passare da una fresa diamantata a una fresa in carburo multiflute o a un lucidatore in silicone.
Intasamento della fresa – Comune con acrilico e composito a velocità eccessiva. Il materiale si ammorbidisce e si accumula nelle scanalature o nel rivestimento diamantato. Ridurre gli RPM e utilizzare colpi di taglio intermittenti.
Usura prematura della fresa – Utilizzare frese in carburo su ceramiche dure oppure frese diamantate a velocità insufficiente accelera l'usura. Abbinare il tipo di fresa al materiale come indicato nella nostra guida ai tipi e alle tecniche delle frese dentali.
Consigli pratici per l'uso quotidiano
Impostare il manipolo elettrico su un valore RPM specifico per ogni fase della procedura invece di funzionare sempre alla velocità massima. I clinici che adottano questa pratica riferiscono finiture superficiali migliori e una maggiore durata delle frese. Per gli utilizzatori di turbine ad aria, il controllo della velocità si ottiene variando la pressione dell'aria sul pedale: modulare il pedale offre un controllo maggiore rispetto al funzionamento a piena potenza.
Tenere una scheda di riferimento delle velocità in ogni unità operativa finché le impostazioni non diventano automatiche. I sistemi più recenti di manipoli elettrici mostrano gli RPM in tempo reale su uno schermo, contribuendo a rafforzare il collegamento tra la pressione sul pedale e la velocità effettiva di taglio.
Anche la manutenzione delle frese ha un ruolo. Una fresa diamantata intasata si comporta diversamente a 300,000 RPM rispetto a una pulita. La pulizia regolare tra un paziente e l'altro, mediante bagno a ultrasuoni seguito da sterilizzazione, mantiene costanti le prestazioni di taglio. Ispezionare periodicamente le frese sotto ingrandimento e scartare quelle con perdita visibile di diamante o scanalature piegate.
Infine, ricordare che questi intervalli RPM sono punti di partenza. L'anatomia del dente, i fattori del paziente (la dentina sclerotica richiede una gestione diversa dalla dentina cariata) e il modello specifico del manipolo influenzano tutti le impostazioni ideali. Prestare attenzione al feedback tattile e acustico del manipolo e regolare di conseguenza.