
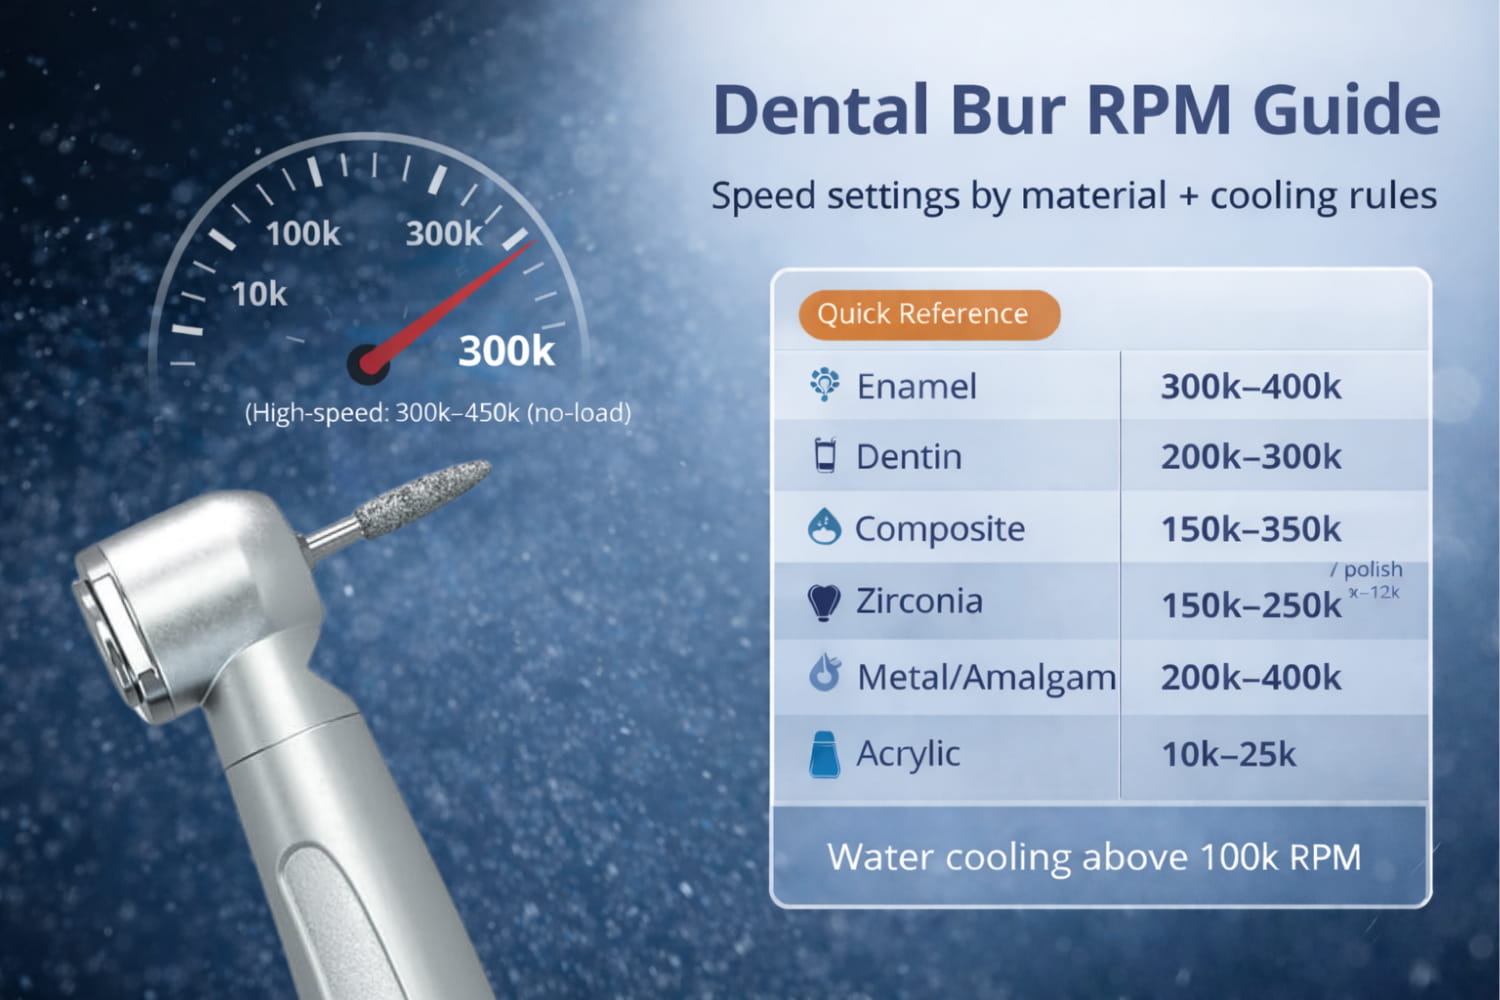
Warum die Geschwindigkeit des Winkelstücks wichtiger ist, als Sie denken
Jedes Dentalmaterial besitzt eine thermische Toleranz, eine Bruchschwelle und ein optimales Schneidverhalten, das sich mit der Rotationsgeschwindigkeit verändert. Wenn ein Bohrer zu schnell durch Dentin geführt wird, entsteht Wärme, die die Pulpa schädigt. Bei zu langsamer Bearbeitung von Zahnschmelz entstehen Rattern und Mikrorisse. Der Unterschied zwischen einem sauberen Rand und einem ausgefransten Rand hängt oft von der Drehzahl und der Druckkontrolle ab.
Drei Faktoren stehen direkt mit der Geschwindigkeit des Winkelstücks in Zusammenhang:
Wärmeentwicklung – Die Reibung steigt mit der Drehzahl. Übermäßige Wärme verursacht bei vitalen Zähnen eine Pulpanekrose und Oberflächenschäden an restaurativen Materialien. Wasserkühlung wirkt dem entgegen, jedoch nur bis zu einem gewissen Punkt.
Schneideffizienz – Jeder Bohrertyp besitzt einen Geschwindigkeitsbereich, in dem er Material am effektivsten abträgt. Außerhalb dieses Bereichs verbrauchen Sie entweder zu viele Verbrauchsmaterialien oder verlieren wertvolle Behandlungszeit.
Oberflächenqualität – Die Oberfläche am Präparationsrand oder auf einer Restaurationsoberfläche hängt davon ab, ob Geschwindigkeit, Druck und Körnung auf das Substrat abgestimmt sind.
Hoch- und Niedertour-Winkelstücke: Grundlagen
Hochgeschwindigkeits-Winkelstücke arbeiten im Leerlauf zwischen 300,000 und 450,000 U/min. Unter Schneidbelastung sinkt die tatsächliche Geschwindigkeit je nach Material und angewendetem Druck auf etwa 180,000–320,000 U/min. Diese Winkelstücke arbeiten mit Luftturbinen oder elektrisch, wobei elektrische Modelle über den gesamten Geschwindigkeitsbereich eine bessere Drehmomentkonstanz bieten.
Niedertour-Winkelstücke (auch als Langsamläufer oder gerade Winkelstücke/Kontrawinkel bezeichnet) arbeiten zwischen 5,000 und 40,000 U/min. Sie liefern bei niedrigeren Geschwindigkeiten ein höheres Drehmoment und eignen sich daher für Finishing, Polieren, Kariesentfernung und die Bearbeitung weicherer Materialien wie Acryl.
Elektrische Winkelstücke verdienen eine gesonderte Erwähnung. Im Gegensatz zu luftbetriebenen Turbinen halten elektrische Geräte unabhängig von der Belastung ein konstantes Drehmoment. Das bedeutet, dass die eingestellte Drehzahl näher an der während des Schneidens tatsächlich erreichten Drehzahl liegt. Wenn Ihre Praxis elektrische Winkelstücke verwendet, können Sie präzisere Geschwindigkeitsbereiche anvisieren als die folgenden Richtwerte für Luftturbinen nahelegen.
Empfohlene Drehzahlen nach Material
Zahnschmelz
Zahnschmelz ist das härteste biologische Gewebe des Körpers (Knoop-Härte ~340). Er erfordert eine hohe Geschwindigkeit und leichten, intermittierenden Druck. Verwenden Sie ein Hochgeschwindigkeits-Winkelstück bei 300,000–400,000 U/min mit einem groben oder mittleren Diamantschleifer. Verwenden Sie stets Wasserspray – mindestens 50 mL/min aus dem Winkelstück. Zahnschmelz lässt sich bei hoher Geschwindigkeit sauber schneiden, doch starkes Drücken bringt den Schleifer zum Stillstand und erzeugt Wärmespitzen. Lassen Sie den Schleifer mit einer bürstenden Bewegung arbeiten.
Dentin
Dentin ist weicher als Zahnschmelz (Knoop-Härte ~70) und liegt näher an der Pulpa. Reduzieren Sie die Geschwindigkeit auf 200,000–300,000 U/min oder verwenden Sie ein Niedertour-Winkelstück bei 20,000–40,000 U/min zur selektiven Kariesentfernung. Hier gilt: minimaler Druck. Hartmetallfräser in runder Form (Größen 2–6) bei niedriger Geschwindigkeit geben ein ausgezeichnetes taktiles Feedback zur Unterscheidung zwischen infiziertem und betroffenem Dentin. Wasserkühlung bleibt bei hoher Geschwindigkeit zwingend erforderlich; bei niedriger Geschwindigkeit mit runden Fräsern ist intermittierende Luft-Wasser-Kühlung akzeptabel.
Kompositharz
Das Finieren und Anpassen von Komposit erfordert eine mittlere bis hohe Geschwindigkeit (200,000–350,000 U/min) mit feinen oder extrafeinen Diamantschleifern. Grobe Diamantschleifer bei hoher Geschwindigkeit hinterlassen Riefen auf der Oberfläche. Für die abschließende Politur wechseln Sie bei einem Niedertour-Winkelstück zu Silikonpolierern bei 8,000–12,000 U/min. Mehrschneidige Hartmetall-Finierer (12–30 Schneiden) funktionieren ebenfalls gut bei 150,000–250,000 U/min zur Konturierung von Komposit vor dem Polierschritt. Ein leichter Wasserspray verhindert die Wärmeentwicklung, die die Harzmatrix schädigen kann.
Zirkon
Zirkon ist extrem hart (Vickers-Härte ~1,200) und empfindlich gegenüber Überhitzung. Thermoschock kann eine Phasenumwandlung von tetragonal zu monoklin auslösen und dadurch die Restauration schwächen. Verwenden Sie Diamantschleifer mittlerer Körnung bei moderater Geschwindigkeit: 150,000–250,000 U/min. Ein starker, kontinuierlicher Wasserspray ist unverzichtbar – streben Sie eine Bewässerung über zwei Öffnungen an, sofern Ihr Winkelstück dies unterstützt. Leichter Druck mit intermittierendem Kontakt (Intervalle von 2–3 Sekunden) verhindert eine lokale Wärmekonzentration. Verwenden Sie niemals Hartmetallfräser auf gesintertem Zirkon; sie werden sofort stumpf und erzeugen übermäßige Reibung.
Metall und Amalgam
Die Geschwindigkeitsanforderungen variieren je nach Legierung. Verwenden Sie zum Entfernen von Amalgamrestaurationen einen kreuzverzahnten Hartmetall-Spaltfräser bei 300,000–400,000 U/min mit Wasserspray. Das Teilen von Amalgam ist schneller als das vollständige Herausfräsen. Zum Beschneiden von Gussmetall (Gold, unedle Metalllegierungen) eignen sich Hartmetallfräser bei 200,000–300,000 U/min mit Wasser. Das Finieren von Metallkeramikrändern erfordert feine Diamantschleifer bei 150,000–200,000 U/min. Verwenden Sie beim Durchtrennen von Vollmetallkronen zur Entfernung einen Hartmetall-Spaltfräser bei hoher Geschwindigkeit mit gleichmäßigem Wasserfluss.
Acryl und Prothesenbasis
Acryl besitzt eine niedrige Glasübergangstemperatur. Bei hoher Drehzahl schmilzt die Reibung die Oberfläche, setzt den Bohrer zu und erzeugt statt eines sauberen Schnitts eine klebrige Masse. Halten Sie die Geschwindigkeit bei 10,000–25,000 U/min und verwenden Sie acrylspezifische Hartmetallfräser oder grobe Labor-Diamantschleifer in einem geraden Winkelstück. Leichter Druck und intermittierendes Schneiden verhindern Wärmeentwicklung. Wasserkühlung ist hier optional – einige Techniker bevorzugen für bessere Sicht das Trockenschneiden, jedoch nur am unteren Ende des Geschwindigkeitsbereichs.
Diamantschleifer vs. Hartmetallfräser: Geschwindigkeitsunterschiede
Diamantschleifer und Hartmetallfräser tragen Material über grundlegend unterschiedliche Mechanismen ab, was sich auf ihre idealen Betriebsgeschwindigkeiten auswirkt. Eine ausführliche Aufschlüsselung dieser Unterschiede finden Sie in unserem Vergleichsleitfaden zu Diamant- und Hartmetallfräsern.
Diamantschleifer schneiden durch Abrasion. Tausende an den Schaft gebundene Diamantpartikel schleifen durch das Substrat. Ihre beste Leistung erreichen sie bei hoher Geschwindigkeit (250,000–400,000 U/min), bei der jeder Diamantkristall kurz Kontakt hat und einen winzigen Span abträgt, bevor er weiterläuft. Bei niedriger Geschwindigkeit gleiten Diamantschleifer über die Oberfläche, erzeugen an jedem Kontaktpunkt mehr Wärme und hinterlassen eine rauere Oberfläche.
Hartmetallfräser schneiden durch Scheren. Präzise bearbeitete Schneiden schneiden das Material in einem definierten Spanmuster. Sie funktionieren über einen größeren Geschwindigkeitsbereich – von 5,000 U/min in Niedertour-Winkelstücken bis zu 400,000 U/min in Hochgeschwindigkeitsgeräten. Die Anzahl der Schneiden ist entscheidend: weniger Schneiden (6–8) bei höheren Geschwindigkeiten für groben Abtrag, mehr Schneiden (12–30) bei moderaten Geschwindigkeiten für das Finieren. Hartmetallfräser bleiben auf weicheren Materialien länger scharf, werden jedoch auf Keramiken schnell stumpf.
Referenztabelle Material–Bohrer–Drehzahl
Material | Bohrertyp | Drehzahlbereich | Druck | Kühlung |
|---|---|---|---|---|
Zahnschmelz | Diamant (grob/mittel) | 300,000–400,000 | Leicht, intermittierend | Starker Wasserspray |
Dentin (hohe Geschwindigkeit) | Diamant oder Hartmetall | 200,000–300,000 | Minimal | Kontinuierliches Wasser |
Dentin (Kariesentfernung) | Runder Hartmetallfräser (#2–6) | 5,000–20,000 | Minimal | Intermittierend |
Komposit (Konturierung) | Feiner Diamant / mehrschneidiger Hartmetallfräser | 150,000–350,000 | Leicht | Leichter Wasserspray |
Komposit (Politur) | Silikonpolierer | 8,000–12,000 | Leicht | Trocken oder leichtes Wasser |
Zirkon | Mittlerer Diamant | 150,000–250,000 | Leicht, intermittierend | Starke Kühlung mit Wasser aus zwei Öffnungen |
Amalgamentfernung | Kreuzverzahnter Hartmetallfissurenfräser | 300,000–400,000 | Mittel | Kontinuierliches Wasser |
Gussmetall (Beschleifen) | Hartmetall | 200,000–300,000 | Mittel | Wasserspray |
VMK-Ränder | Feiner Diamant | 150,000–200,000 | Leicht | Wasserspray |
Acrylat / Prothese | Acrylat-Hartmetallfräser oder Labor-Diamant | 10,000–25,000 | Leicht | Optional (trocken möglich) |
Richtlinien zur Wasserkühlung
Als Grundlage gilt: Jeder Bohrer, der mit mehr als 100,000 rpm an Zahnsubstanz arbeitet, benötigt Wasserkühlung. Die ISO-Norm empfiehlt für Hochgeschwindigkeits-Handstücke mindestens 50 mL/min. Unter diesem Wert kann das Wasser die Wärme nicht schnell genug ableiten, um die Pulpa zu schützen.
Wann Wasser zwingend erforderlich ist:
Jedes Hochgeschwindigkeitsschneiden an Schmelz und Dentin
Jede Bearbeitung von Zirkon oder Lithiumdisilikat
Amalgamentfernung (kontrolliert auch die Freisetzung von Quecksilberdampf)
Schneiden durch Metallkronen
Wann trockenes Schneiden akzeptabel ist:
Langsames Beschleifen von Acrylat (unter 15,000 rpm)
Polieren von Komposit mit Silikon bei niedriger Drehzahl
Kariesexkavation mit runden Bohrern bei niedriger Drehzahl, wenn eine visuelle Bestätigung der Kariesfarbe erforderlich ist
Laborarbeiten an Gipsmodellen
Bei Verfahren, bei denen zwischen Nass- und Trockenbearbeitung gewechselt wird, sollte die Luft-Wasser-Spritze griffbereit sein. Ein kurzer Wasserstoß zwischen trockenen Schneidintervallen verhindert kumulative thermische Schäden.
Anzeichen falscher Drehzahleinstellungen
Handstück und Material zeigen Ihnen, wenn etwas nicht stimmt. Lernen Sie, diese Signale zu erkennen:
Rattern oder Vibration – Der Bohrer springt, anstatt gleichmäßig zu schneiden. Dies bedeutet normalerweise, dass die Drehzahl für die Materialhärte zu niedrig ist oder der Bohrer verschlissen ist. Erhöhen Sie die Drehzahl oder ersetzen Sie den Bohrer.
Brandgeruch – Organisches Material (Dentin, Acrylat, Komposit) überhitzt. Verringern Sie die Drehzahl, reduzieren Sie den Druck oder erhöhen Sie den Wasserfluss. Wenn Sie bei der Schmelzpräparation Brandgeruch wahrnehmen, ist die Wasserzufuhr ausgefallen – sofort stoppen.
Verfärbung des Substrats – Braune oder weiße Flecken auf Dentin weisen auf thermische Schäden hin. Bei Zirkon deutet eine kreidig-weiße Oberfläche auf eine Phasenumwandlung hin. Bei Acrylat bedeutet eine Gelbfärbung, dass die thermische Grenze überschritten wurde.
Raue oder ausgefräste Oberfläche – Zu hohe Drehzahl oder zu hoher Druck mit einem groben Bohrer. Wechseln Sie zu einer feineren Körnung oder reduzieren Sie die Drehzahl. Verwenden Sie bei der Kompositbearbeitung statt eines Diamantschleifers einen mehrschneidigen Hartmetallfräser oder einen Silikonpolierer.
Verstopfen des Bohrers – Häufig bei Acrylat und Komposit mit überhöhter Drehzahl. Das Material erweicht und setzt sich in den Schneiden oder der Diamantbeschichtung fest. Reduzieren Sie die Drehzahl und verwenden Sie intermittierende Schneidbewegungen.
Vorzeitiger Bohrerverschleiß – Der Einsatz von Hartmetallfräsern auf harten Keramiken oder von Diamantbohrern mit unzureichender Drehzahl beschleunigt den Verschleiß. Stimmen Sie den Bohrertyp auf das Material ab, wie in unserem Leitfaden zu Dentalbohrertypen und -techniken beschrieben.
Praktische Tipps für den täglichen Einsatz
Stellen Sie Ihr elektrisches Handstück für jeden Behandlungsschritt auf eine bestimmte Drehzahl ein, anstatt durchgehend mit maximaler Geschwindigkeit zu arbeiten. Zahnärzte berichten dadurch von besseren Oberflächen und einer längeren Bohrerlebensdauer. Bei Luftturbinen wird die Drehzahl durch Variation des Luftdrucks am Fußpedal gesteuert – durch vorsichtiges Betätigen des Pedals erhalten Sie mehr Kontrolle als bei voller Leistung.
Bewahren Sie in jedem Behandlungszimmer eine Drehzahl-Referenzkarte auf, bis die Einstellungen selbstverständlich geworden sind. Neuere elektrische Handstücksysteme zeigen die Drehzahl in Echtzeit auf einem Display an und helfen, den Zusammenhang zwischen Pedaldruck und tatsächlicher Schneidgeschwindigkeit zu verdeutlichen.
Auch die Bohrerwartung spielt eine Rolle. Ein verstopfter Diamantbohrer verhält sich bei 300,000 rpm anders als ein sauberer. Regelmäßige Reinigung zwischen Patienten – Ultraschallbad gefolgt von Sterilisation – erhält eine gleichbleibende Schneidleistung. Prüfen Sie Bohrer regelmäßig unter Vergrößerung und entsorgen Sie alle mit sichtbarem Diamantverlust oder verbogenen Schneiden.
Denken Sie schließlich daran, dass diese Drehzahlbereiche Ausgangswerte sind. Zahnanatomie, Patientenfaktoren (sklerotisches Dentin erfordert eine andere Handhabung als kariöses Dentin) und Ihr spezifisches Handstückmodell beeinflussen die idealen Einstellungen. Achten Sie auf das taktile und akustische Feedback des Handstücks und passen Sie die Einstellungen entsprechend an.



