
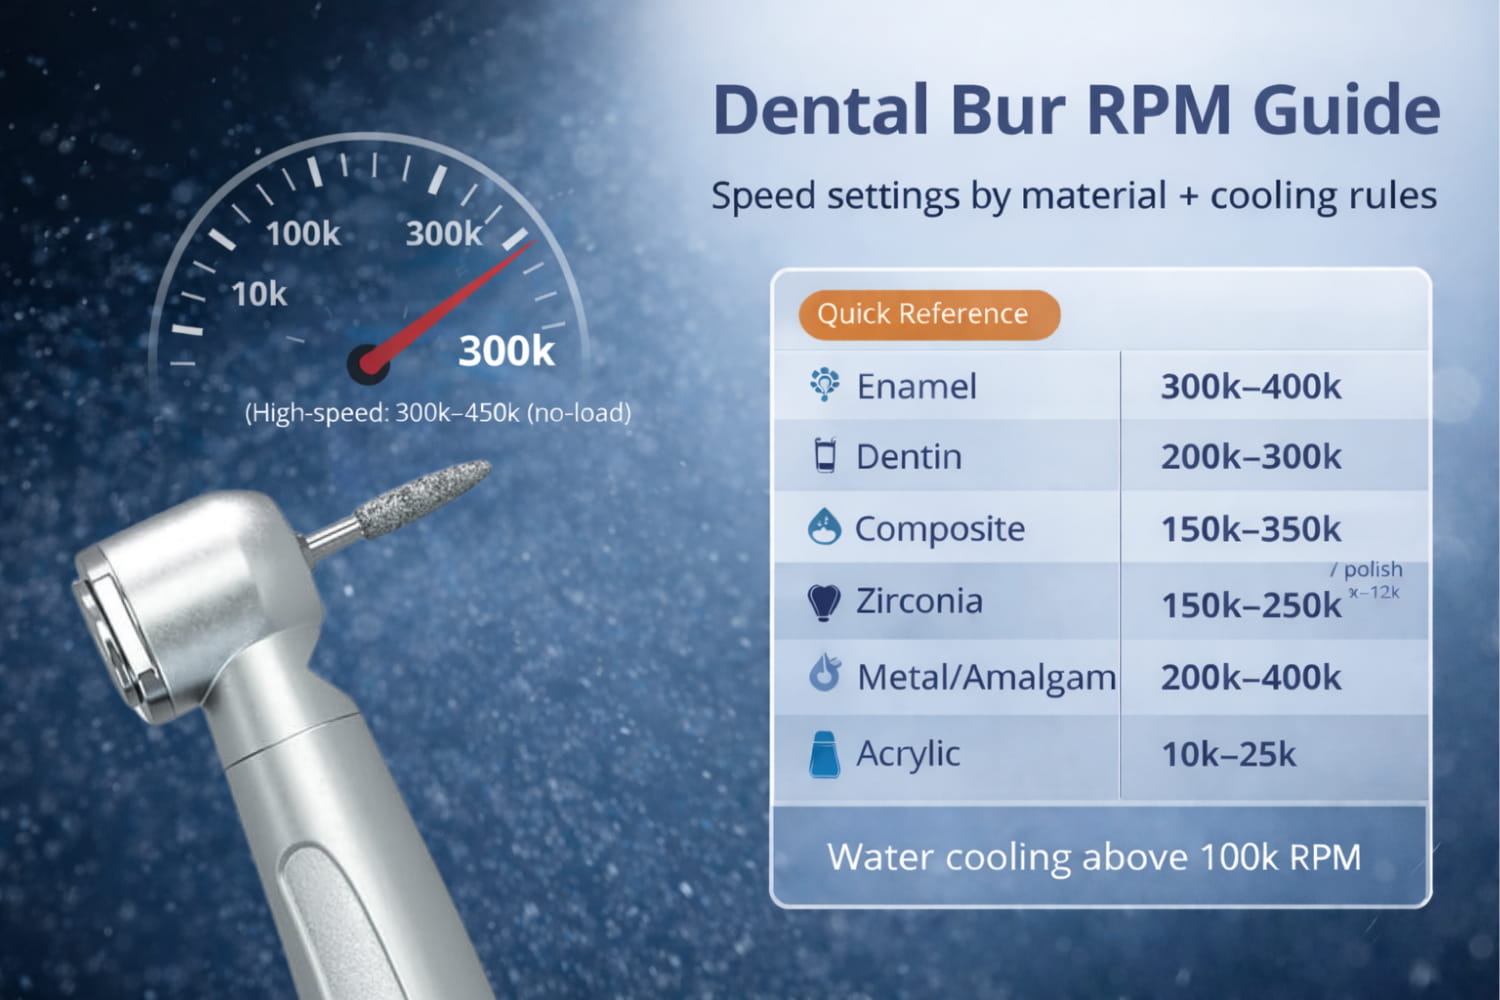
Pourquoi la vitesse de la pièce à main est plus importante que vous ne le pensez
Chaque matériau dentaire possède une tolérance thermique, un seuil de fracture et un comportement de coupe optimal qui varient avec la vitesse de rotation. Utiliser une fraise à une vitesse excessive dans la dentine génère une chaleur qui endommage la pulpe. Utiliser une vitesse trop faible dans l'émail provoque des vibrations et des microfissures. La différence entre une limite nette et une limite irrégulière dépend souvent du choix du régime et du contrôle de la pression.
Trois facteurs sont directement liés à la vitesse de la pièce à main :
Génération de chaleur – Le frottement augmente avec le régime. Une chaleur excessive provoque une nécrose pulpaire sur les dents vitales et des dommages de surface sur les matériaux de restauration. Le refroidissement à l'eau compense ce phénomène, mais seulement jusqu'à un certain point.
Efficacité de coupe – Chaque type de fraise possède une plage de vitesse dans laquelle il élimine le matériau le plus efficacement. En dehors de cette plage, vous usez prématurément les consommables ou perdez du temps au fauteuil.
Qualité de surface – La finition obtenue sur la limite de préparation ou sur la surface d'une restauration dépend de l'adaptation de la vitesse, de la pression et du grain au substrat.
Pièces à main à haute et basse vitesse : notions fondamentales
Les pièces à main à haute vitesse fonctionnent entre 300,000 et 450,000 rpm à vide. En charge, la vitesse réelle tombe à environ 180,000–320,000 rpm selon le matériau et la pression appliquée. Ces pièces à main sont à turbine à air ou électriques, les modèles électriques offrant une meilleure constance du couple sur toute la plage de vitesse.
Les pièces à main à basse vitesse, également appelées pièces à main lentes ou droites/à contre-angle, fonctionnent entre 5,000 et 40,000 rpm. Elles fournissent un couple plus élevé à basse vitesse, ce qui les rend adaptées à la finition, au polissage, à l'élimination des caries et au travail sur des matériaux plus tendres comme l'acrylique.
Les pièces à main électriques méritent une mention particulière. Contrairement aux unités à turbine à air, elles maintiennent un couple constant quelle que soit la charge. Le régime réglé est donc plus proche du régime réellement obtenu pendant la coupe. Si votre cabinet utilise des pièces à main électriques, vous pouvez cibler des plages de vitesse plus précises que celles recommandées ci-dessous pour les unités à turbine à air.
Recommandations de régime selon le matériau
Émail
L'émail est le tissu biologique le plus dur de l'organisme (dureté Knoop ~340). Il exige une vitesse élevée et une pression légère et intermittente. Utilisez une pièce à main à haute vitesse à 300,000–400,000 rpm avec une fraise diamantée à gros grain ou à grain moyen. Utilisez toujours un spray d'eau — au moins 50 mL/min depuis la pièce à main. L'émail se coupe proprement à haute vitesse, mais une pression forte ralentit la fraise et provoque des pics de chaleur. Laissez la fraise travailler avec un mouvement de balayage.
Dentine
La dentine est plus tendre que l'émail (dureté Knoop ~70) et se trouve plus près de la pulpe. Réduisez la vitesse à 200,000–300,000 rpm ou utilisez une pièce à main à basse vitesse à 20,000–40,000 rpm pour l'élimination sélective des caries. Une pression minimale est de règle ici. Les fraises en carbure de forme ronde (tailles 2–6) à basse vitesse offrent un excellent retour tactile pour distinguer la dentine infectée de la dentine affectée. Le refroidissement à l'eau reste obligatoire à haute vitesse ; à basse vitesse avec des fraises rondes, un apport air-eau intermittent est acceptable.
Résine composite
La finition et l'ajustement du composite nécessitent une vitesse modérée à élevée (200,000–350,000 rpm) avec des fraises diamantées à grain fin ou extra-fin. Les fraises diamantées à gros grain utilisées à haute vitesse entaillent la surface. Pour le polissage final, passez à des polissoirs en silicone à 8,000–12,000 rpm sur une pièce à main à basse vitesse. Les fraises de finition en carbure à dentures multiples (12–30 cannelures) conviennent également à 150,000–250,000 rpm pour le contourage du composite avant le polissage. Un léger spray d'eau empêche l'accumulation de chaleur susceptible de dégrader la matrice de résine.
Zircone
La zircone est extrêmement dure (dureté Vickers ~1,200) et sensible à la surchauffe. Un choc thermique peut déclencher une transformation de phase de la structure tétragonale à la structure monoclinique, fragilisant ainsi la restauration. Utilisez des fraises diamantées à grain moyen à vitesse modérée : 150,000–250,000 rpm. Un spray d'eau continu et abondant est indispensable — privilégiez une irrigation à double orifice si votre pièce à main le permet. Une pression légère avec un contact intermittent (intervalles de 2–3 secondes) empêche la concentration locale de chaleur. N'utilisez jamais de fraises en carbure sur la zircone frittée ; elles s'émoussent instantanément et génèrent un frottement excessif.
Métal et amalgame
Les exigences de vitesse varient selon l'alliage. Pour retirer des restaurations en amalgame, utilisez une fraise fissure en carbure à coupe croisée à 300,000–400,000 rpm avec un spray d'eau. Le sectionnement de l'amalgame est plus rapide que son élimination en bloc. Pour tailler le métal coulé (or, alliages de métaux communs), les fraises en carbure à 200,000–300,000 rpm avec de l'eau donnent de bons résultats. La finition des limites céramo-métalliques nécessite des fraises diamantées à grain fin à 150,000–200,000 rpm. Pour couper des couronnes entièrement métalliques lors de leur dépose, utilisez une fraise fissure en carbure de tungstène à haute vitesse avec un débit d'eau régulier.
Acrylique et base de prothèse
L'acrylique possède une faible température de transition vitreuse. À un régime élevé, le frottement fait fondre la surface, obstrue la fraise et produit une masse collante au lieu d'une coupe nette. Maintenez la vitesse entre 10,000 et 25,000 rpm en utilisant des fraises en carbure spécifiques à l'acrylique ou des fraises diamantées de laboratoire à gros grain dans une pièce à main droite. Une pression légère et une coupe intermittente empêchent l'accumulation de chaleur. Le refroidissement à l'eau est facultatif ici — certains techniciens préfèrent une coupe à sec pour une meilleure visibilité, mais uniquement dans la partie basse de la plage de vitesse.
Fraises diamantées et fraises en carbure : différences de vitesse
Les fraises diamantées et les fraises en carbure éliminent les matériaux selon des mécanismes fondamentalement différents, ce qui influence leurs vitesses de fonctionnement idéales. Pour une analyse détaillée de ces différences, consultez notre guide comparatif des fraises diamantées et en carbure.
Les fraises diamantées coupent par abrasion. Des milliers de particules diamantées liées à la tige meulent le substrat. Elles donnent les meilleurs résultats à haute vitesse (250,000–400,000 rpm), lorsque chaque cristal de diamant entre brièvement en contact et retire un minuscule copeau avant de poursuivre sa course. À basse vitesse, les fraises diamantées glissent sur la surface, générant davantage de chaleur à chaque point de contact et produisant une finition plus rugueuse.
Les fraises en carbure coupent par cisaillement. Des lames usinées avec précision traversent le matériau selon une formation de copeaux définie. Elles fonctionnent sur une plage de vitesse plus large — de 5,000 rpm dans les pièces à main à basse vitesse jusqu'à 400,000 rpm dans les unités à haute vitesse. Le nombre de lames est important : moins de lames (6–8) à vitesse élevée pour l'élimination en volume, davantage de lames (12–30) à vitesse modérée pour la finition. Les fraises en carbure conservent plus longtemps leur tranchant sur les matériaux tendres, mais s'émoussent rapidement sur les céramiques.
Tableau de référence matériau-fraise-régime
Matériau | Type de fraise | Plage de régime | Pression | Refroidissement |
|---|---|---|---|---|
Émail | Diamantée (gros/moyen) | 300,000–400,000 | Légère, intermittente | Spray d'eau abondant |
Dentine (haute vitesse) | Diamantée ou en carbure | 200,000–300,000 | Minimale | Eau en continu |
Dentine (élimination des caries) | Carbure ronde (#2–6) | 5,000–20,000 | Minimale | Intermittent |
Composite (contourage) | Diamantée fine / carbure à dentures multiples | 150,000–350,000 | Légère | Léger spray d'eau |
Composite (polissage) | Polissoirs en silicone | 8,000–12,000 | Légère | À sec ou légère eau |
Zircone | Fraise diamantée moyenne | 150,000–250,000 | Légère, intermittente | Eau abondante à double orifice |
Retrait d’amalgame | Fraise en carbure à fissure et coupe croisée | 300,000–400,000 | Modérée | Eau continue |
Métal coulé (ajustement) | Fraise en carbure | 200,000–300,000 | Modérée | Jet d’eau |
Limites PFM | Fraise diamantée fine | 150,000–200,000 | Légère | Jet d’eau |
Acrylique / prothèse | Fraise en carbure pour acrylique ou fraise diamantée de laboratoire | 10,000–25,000 | Légère | Facultative (à sec possible) |
Directives de refroidissement à l’eau
En règle générale, toute fraise fonctionnant à plus de 100,000 RPM sur la structure dentaire nécessite un refroidissement à l’eau. La norme ISO recommande un débit minimal de 50 mL/min pour les pièces à main à grande vitesse. En dessous de ce seuil, l’eau ne dissipe pas la chaleur assez rapidement pour protéger la pulpe.
Quand l’eau est obligatoire :
Toute coupe à grande vitesse sur l’émail et la dentine
Toute intervention sur la zircone ou le disilicate de lithium
Retrait d’amalgame (contrôle également le dégagement de vapeurs de mercure)
Découpe de couronnes métalliques
Quand la coupe à sec est acceptable :
Ajustement d’acrylique à basse vitesse (moins de 15,000 RPM)
Polissage du composite au silicone à basse vitesse
Excavation lente des caries avec des fraises rondes lorsqu’une confirmation visuelle de la couleur de la carie est nécessaire
Travaux de laboratoire sur des modèles en plâtre
Pour les procédures alternant travail humide et à sec, gardez la seringue air-eau à portée de main. Un bref jet d’eau entre les intervalles de coupe à sec prévient les dommages thermiques cumulatifs.
Signes de réglages de vitesse incorrects
Votre pièce à main et le matériau vous indiquent lorsqu’un problème survient. Apprenez à interpréter ces signaux :
Broutage ou vibration – La fraise rebondit au lieu de couper régulièrement. Cela signifie généralement que la vitesse est trop faible pour la dureté du matériau ou que la fraise est usée. Augmentez le nombre de RPM ou remplacez la fraise.
Odeur de brûlé – Un matériau organique (dentine, acrylique, résine composite) surchauffe. Réduisez la vitesse, la pression ou augmentez le débit d’eau. Si vous sentez une odeur de brûlé pendant la préparation de l’émail, l’arrivée d’eau est défaillante — arrêtez immédiatement.
Décoloration du substrat – Des taches brunes ou blanches sur la dentine indiquent des dommages thermiques. Sur la zircone, une surface blanc crayeux suggère une transformation de phase. Sur l’acrylique, un jaunissement signifie que la limite thermique est dépassée.
Surface rugueuse ou creusée – Vitesse ou pression excessives avec une fraise à gros grain. Passez à un grain plus fin ou réduisez les RPM. Pour la finition du composite, remplacez la fraise diamantée par une fraise en carbure à plusieurs lames ou un polissoir en silicone.
Colmatage de la fraise – Fréquent avec l’acrylique et le composite à vitesse excessive. Le matériau se ramollit et s’accumule dans les cannelures ou le revêtement diamanté. Réduisez les RPM et utilisez des mouvements de coupe intermittents.
Usure prématurée de la fraise – Utiliser des fraises en carbure sur des céramiques dures ou des fraises diamantées à une vitesse insuffisante accélère l’usure. Adaptez le type de fraise au matériau comme indiqué dans notre guide des types et techniques de fraises dentaires.
Conseils pratiques pour l’utilisation quotidienne
Réglez votre pièce à main électrique sur un nombre de RPM précis pour chaque étape de la procédure plutôt que de fonctionner constamment à vitesse maximale. Les cliniciens qui appliquent cette méthode rapportent de meilleurs états de surface et une durée de vie prolongée des fraises. Pour les utilisateurs de turbines pneumatiques, le contrôle de la vitesse s’effectue en faisant varier la pression d’air sur la pédale — moduler la pédale offre un meilleur contrôle que le fonctionnement à pleine puissance.
Conservez une carte de référence des vitesses dans chaque salle de soins jusqu’à ce que les réglages deviennent automatiques. Les systèmes de pièces à main électriques récents affichent les RPM en temps réel sur un écran, ce qui aide à renforcer le lien entre la pression exercée sur la pédale et la vitesse réelle de coupe.
L’entretien des fraises joue également un rôle. Une fraise diamantée colmatée se comporte différemment à 300,000 RPM d’une fraise propre. Le nettoyage régulier entre les patients — bain à ultrasons suivi d’une stérilisation — maintient des performances de coupe constantes. Inspectez périodiquement les fraises à la loupe et éliminez celles présentant une perte visible de diamant ou des cannelures déformées.
Enfin, rappelez-vous que ces plages de RPM sont des points de départ. L’anatomie dentaire, les facteurs liés au patient (la dentine sclérotique nécessite une manipulation différente de la dentine cariée) et le modèle spécifique de votre pièce à main influencent tous les réglages idéaux. Soyez attentif aux retours tactiles et sonores de la pièce à main et ajustez en conséquence.



