
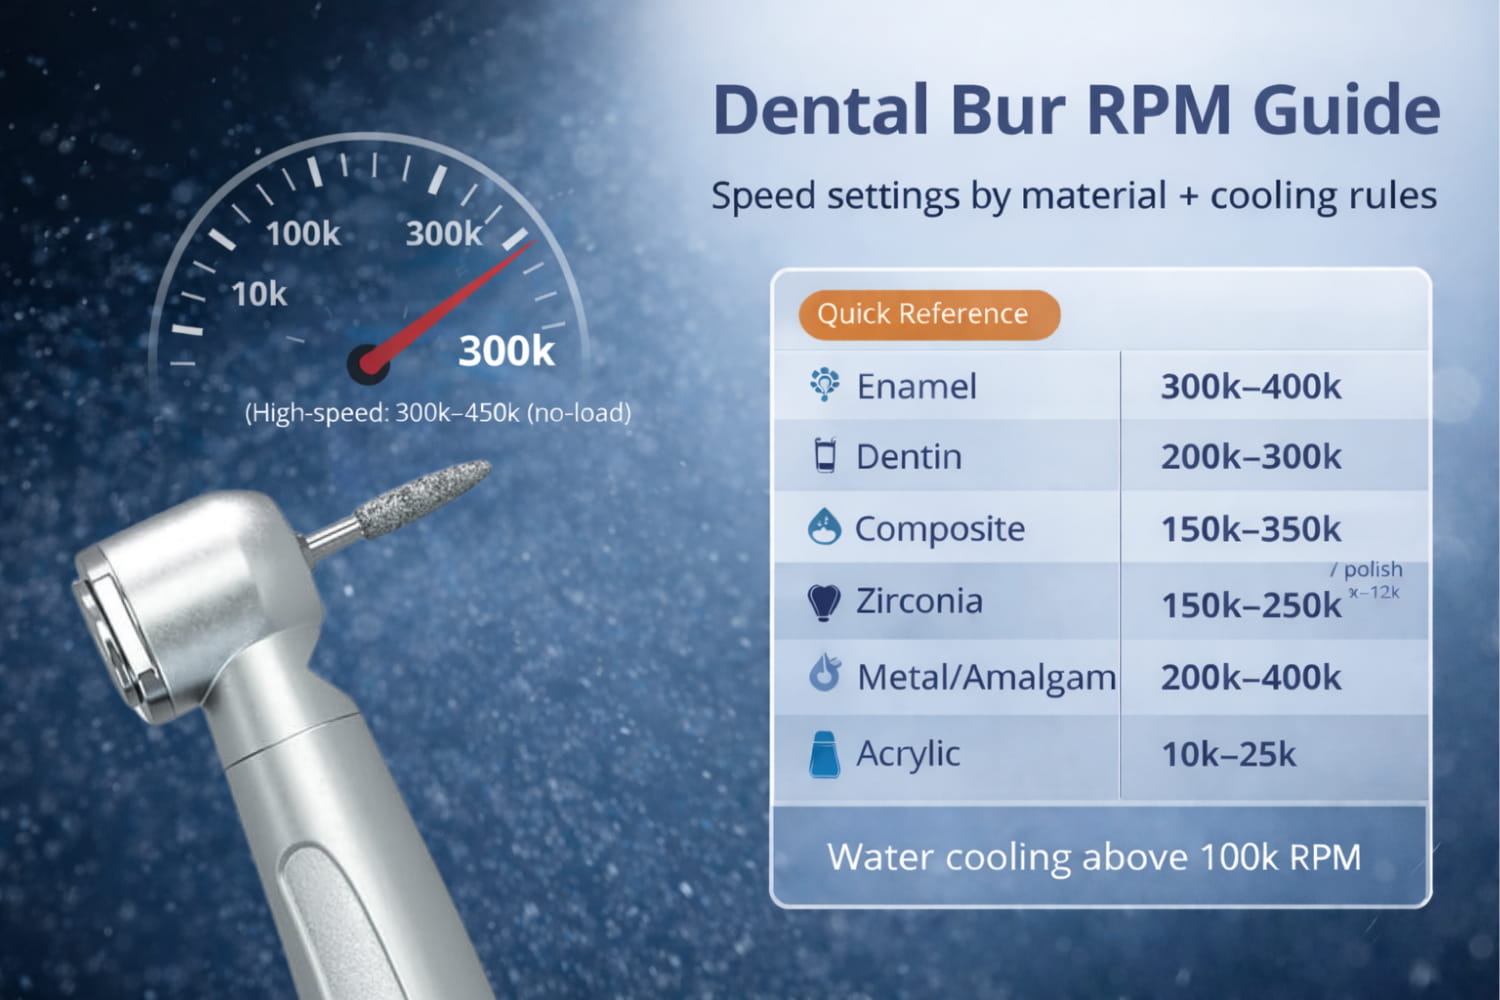
ハンドピースの回転速度が想像以上に重要な理由
すべての歯科材料には、熱許容度、破折しきい値、回転速度によって変化する最適な切削特性があります。バーを象牙質に対して速く回しすぎると、熱が発生して歯髄を損傷します。エナメル質に対して遅すぎると、チャタリングやマイクロクラックが生じます。滑らかなマージンと粗いマージンの違いは、多くの場合、rpmの選択と加圧管理に左右されます。
ハンドピースの回転速度に直接関係する要素は3つあります:
発熱 – rpmが上がると摩擦が増加します。過剰な熱は生活歯の歯髄壊死や、修復材料表面の損傷を引き起こします。注水冷却は熱を抑えますが、限界があります。
切削効率 – 各バーには、材料を最も効率よく除去できる回転速度範囲があります。その範囲を外れると、消耗品を無駄にするか、診療時間を浪費することになります。
表面品質 – 窩洞形成マージンや修復物表面で得られる仕上がりは、対象材料に対して速度、加圧、粒度を適切に組み合わせることに左右されます。
高速・低速ハンドピースの基本
高速ハンドピースは、無負荷状態で300,000~450,000 rpmで作動します。切削負荷がかかると、材料と加圧に応じて実際の速度はおよそ180,000~320,000 rpmまで低下します。ハンドピースにはエアタービン式と電動式があり、電動モデルは速度範囲全体でより安定したトルクを提供します。
低速ハンドピース(スロータイプまたはストレート/コントラアングルとも呼ばれます)は、5,000~40,000 rpmで作動します。低速で高いトルクを発揮するため、仕上げ、研磨、う蝕除去、アクリルなどの軟らかい材料の処置に適しています。
電動ハンドピースについては、別途触れる価値があります。エアタービン式とは異なり、電動式は負荷にかかわらず一定のトルクを維持します。つまり、設定したrpmが切削中に実際に得られるrpmに近くなります。診療所で電動ハンドピースを使用している場合は、エアタービン式を前提とした以下の指針よりも、精密な速度範囲を設定できます。
材料別rpm推奨値
エナメル質
エナメル質は人体で最も硬い生体組織です(ヌープ硬さ約340)。高速度と軽い断続的な加圧が必要です。300,000~400,000 rpmの高速ハンドピースで、粗目または中目のダイヤモンドバーを使用します。必ず注水し、ハンドピースから少なくとも50 mL/minの水量を確保してください。エナメル質は高速で滑らかに切削できますが、強く押すとバーが停止し、急激な発熱を招きます。ブラッシング動作でバーに切削させてください。
象牙質
象牙質はエナメル質より軟らかく(ヌープ硬さ約70)、歯髄に近い位置にあります。速度を200,000~300,000 rpmまで下げるか、選択的なう蝕除去には20,000~40,000 rpmの低速ハンドピースを使用します。ここでは最小限の加圧が基本です。低速でサイズ2~6のラウンド形状のカーバイドバーを使用すると、感染象牙質と影響象牙質を識別する優れた触覚フィードバックが得られます。高速では注水冷却が必須です。ラウンドバーを低速で使用する場合は、断続的なエアー・ウォーターでも対応できます。
コンポジットレジン
コンポジットの仕上げと調整には、中~高速(200,000~350,000 rpm)で細目または超細目のダイヤモンドバーを使用します。高速で粗目のダイヤモンドバーを使うと、表面を深く傷つけます。最終研磨では、低速ハンドピースで8,000~12,000 rpmのシリコンポリッシャーに切り替えます。多刃カーバイド仕上げバー(12~30刃)も、研磨前のコンポジットの輪郭形成に150,000~250,000 rpmで効果的です。軽い注水により、レジンマトリックスを劣化させる熱の蓄積を防ぎます。
ジルコニア
ジルコニアは非常に硬く(ビッカース硬さ約1,200)、過熱に敏感です。熱衝撃によって正方晶から単斜晶への相変態が起こり、修復物が弱くなる可能性があります。中目のダイヤモンドバーを中程度の速度、150,000~250,000 rpmで使用します。強い連続注水は必須です。ハンドピースが対応している場合は、デュアルポート灌注を推奨します。軽い加圧と断続的な接触(2~3秒間隔)により、局所的な熱の集中を防ぎます。焼結ジルコニアには決してカーバイドバーを使用しないでください。すぐに切れ味が失われ、過剰な摩擦が生じます。
金属とアマルガム
必要な速度は合金によって異なります。アマルガム修復物の除去には、注水下で300,000~400,000 rpmのカーバイドクロスカットフィッシャーバーを使用します。アマルガムは全体を削り取るより、分割した方が迅速です。鋳造金属(ゴールド、卑金属合金)のトリミングには、注水下で200,000~300,000 rpmのカーバイドバーが適しています。メタルボンドポーセレンのマージン仕上げには、150,000~200,000 rpmの細目ダイヤモンドバーを使用します。全部鋳造冠を切断して除去する場合は、安定した注水下で高速のタングステンカーバイドフィッシャーバーを使用します。
アクリルと義歯床
アクリルはガラス転移温度が低い材料です。高rpmでは摩擦によって表面が溶け、バーが詰まり、きれいな切削ではなく粘着性のある状態になります。ストレートハンドピースで、アクリル専用カーバイドバーまたは粗目のラボ用ダイヤモンドバーを使用し、速度を10,000~25,000 rpmに保ちます。軽い加圧と断続的な切削で発熱の蓄積を防ぎます。ここでは注水冷却は任意です。視認性を高めるためにドライカットを好む技工士もいますが、速度範囲の下限でのみ行ってください。
ダイヤモンドバーとカーバイドバー:速度の違い
ダイヤモンドバーとカーバイドバーは、材料を除去する仕組みが根本的に異なるため、適した作業速度も異なります。違いの詳細については、ダイヤモンドバーとカーバイドバーの比較ガイドをご覧ください。
ダイヤモンドバーは、研削によって切削します。シャンクに結合された数千個のダイヤモンド粒子が対象材料を研削します。各ダイヤモンド結晶が短時間接触し、小さな切りくずを除去して次へ移るため、高速(250,000~400,000 rpm)で最も効果を発揮します。低速ではダイヤモンドバーが表面を引きずり、接触点ごとの発熱が増加し、仕上がりが粗くなります。
カーバイドバーは、せん断によって切削します。精密に加工された刃が、定められた切りくずパターンで材料を切断します。低速ハンドピースの5,000 rpmから高速ユニットの400,000 rpmまで、より広い速度範囲で使用できます。刃数が重要です。大量除去には高速で少ない刃数(6~8刃)、仕上げには中速で多い刃数(12~30刃)を使用します。カーバイドバーは軟らかい材料では長く切れ味を維持しますが、セラミックスでは急速に切れ味が低下します。
材料・バー・rpm参考表
材料 | バータイプ | rpm範囲 | 加圧 | 冷却 |
|---|---|---|---|---|
エナメル質 | ダイヤモンド(粗目/中目) | 300,000~400,000 | 軽く、断続的 | 強い注水 |
象牙質(高速) | ダイヤモンドまたはカーバイド | 200,000~300,000 | 最小限 | 連続注水 |
象牙質(う蝕除去) | ラウンドカーバイド(#2~6) | 5,000~20,000 | 最小限 | 断続的 |
コンポジット(輪郭形成) | 細目ダイヤモンド/多刃カーバイド | 150,000~350,000 | 軽い | 軽い注水 |
コンポジット(研磨) | シリコンポリッシャー | 8,000~12,000 | 軽い | ドライまたは軽い注水 |
ジルコニア | 中目ダイヤモンド | 150,000–250,000 | 軽度、断続的 | 強力なデュアルポート注水 |
アマルガム除去 | カーバイドクロスカットフィッシャー | 300,000–400,000 | 中程度 | 連続注水 |
鋳造金属(トリミング) | カーバイド | 200,000–300,000 | 中程度 | ウォータースプレー |
PFMマージン | 細目ダイヤモンド | 150,000–200,000 | 軽度 | ウォータースプレー |
アクリル / 義歯 | アクリル用カーバイドまたはラボ用ダイヤモンド | 10,000–25,000 | 軽度 | 任意(乾式可) |
注水冷却のガイドライン
基本的に、歯質上で100,000 RPMを超えて作動するバーには注水冷却が必要です。ISO規格では、高速ハンドピースに最低50 mL/minの注水を推奨しています。この基準を下回ると、歯髄を保護するのに十分な速さで熱を放散できません。
注水が必須となる場合:
エナメル質および象牙質の高速切削全般
ジルコニアまたは二ケイ酸リチウムへの作業
アマルガム除去(同時に水銀蒸気の放出も抑制)
金属冠の切削
乾式切削が許容される場合:
低速でのアクリルのトリミング(15,000 RPM未満)
低速でのコンポジットのシリコーン研磨
う蝕の色を目視で確認する必要がある場合の、ラウンドバーを用いた低速う蝕除去
石膏模型への技工作業
湿式と乾式を切り替える処置では、エア・ウォーターシリンジをすぐ使える位置に置いてください。乾式切削の合間に短時間注水することで、累積的な熱損傷を防げます。
不適切な回転数設定の兆候
ハンドピースと材料は、設定に問題があるときにその兆候を示します。以下のサインを理解してください:
チャタリングまたは振動 – バーが滑らかに切削せず、跳ねている状態です。通常、材料の硬さに対して回転数が低すぎるか、バーが摩耗していることを示します。RPMを上げるか、バーを交換してください。
焦げた臭い – 有機材料(象牙質、アクリル、コンポジットレジン)が過熱しています。回転数または加圧を下げるか、注水量を増やしてください。エナメル質の形成中に焦げた臭いがする場合は、注水が停止しています。直ちに中止してください。
基材の変色 – 象牙質の茶色または白色の斑点は熱損傷を示します。ジルコニアでは、チョーク状の白い表面が相変態を示唆します。アクリルの黄変は熱限界を超えたことを意味します。
粗いまたはえぐれた表面 – 粗目バーを使用した際の回転数または加圧が過剰です。粒度を下げるか、RPMを下げてください。コンポジットの仕上げでは、ダイヤモンドから多条カーバイドまたはシリコーンポリッシャーに切り替えてください。
バーの目詰まり – アクリルやコンポジットを過度な回転数で加工すると起こりやすくなります。材料が軟化し、フルートやダイヤモンドコーティングに詰まります。RPMを下げ、断続的な切削ストロークを使用してください。
バーの早期摩耗 – 硬いセラミックスにカーバイドバーを使用したり、ダイヤモンドバーを不十分な回転数で使用したりすると、摩耗が早まります。歯科用バーの種類と使用方法に関するガイドに従い、材料に適したバータイプを選択してください。
日常使用の実践的なヒント
処置全体を最大回転数で作動させるのではなく、各処置段階に合わせて電動ハンドピースを特定のRPMに設定してください。この方法を実践する臨床医は、より良好な表面仕上げとバー寿命の延長を報告しています。エアタービンを使用する場合は、フットペダルのエア圧を変化させて回転数を調整します。ペダルを微調整することで、全開で作動させるよりも高い制御性が得られます。
設定が身につくまでは、各診療ユニットに回転数の早見表を置いてください。新しい電動ハンドピースシステムでは、画面にリアルタイムのRPMが表示されるため、ペダル圧と実際の切削速度の関係を理解しやすくなります。
バーのメンテナンスも重要です。目詰まりしたダイヤモンドバーは、清潔なバーとは300,000 RPMでの挙動が異なります。患者ごとに超音波洗浄を行い、その後に滅菌することで、安定した切削性能を維持できます。定期的に拡大視野でバーを点検し、ダイヤモンドの明らかな脱落や曲がったフルートがあるものは廃棄してください。
最後に、これらのRPM範囲は開始点にすぎないことを覚えておいてください。歯の解剖学的形態、患者要因(硬化象牙質はう蝕象牙質とは異なる取り扱いが必要です)、使用するハンドピースのモデルによって、理想的な設定は変わります。ハンドピースから伝わる触覚および聴覚フィードバックに注意し、それに応じて調整してください。



