
Por qué la velocidad del contraángulo importa más de lo que cree
Cada material dental tiene una tolerancia térmica, un umbral de fractura y un comportamiento de corte óptimo que cambia con la velocidad de rotación. Hacer funcionar una fresa demasiado rápido a través de la dentina genera calor que daña la pulpa. Hacerlo demasiado lento a través del esmalte provoca vibraciones y microfracturas. La diferencia entre un margen limpio y uno irregular a menudo depende de la selección de RPM y del control de la presión.
Tres factores están directamente relacionados con la velocidad del contraángulo:
Generación de calor – La fricción aumenta con las RPM. El calor excesivo provoca necrosis pulpar en dientes vitales y daños superficiales en materiales restauradores. El refrigerante de agua contrarresta esto, pero solo hasta cierto punto.
Eficiencia de corte – Cada tipo de fresa tiene un rango de velocidad en el que elimina material con mayor eficacia. Fuera de ese rango, se consumen más instrumentos o se desperdicia tiempo clínico.
Calidad de la superficie – El acabado que se logra en el margen de preparación o en la superficie de una restauración depende de adaptar la velocidad, la presión y el grano al sustrato.
Contraángulos de alta y baja velocidad: conceptos básicos
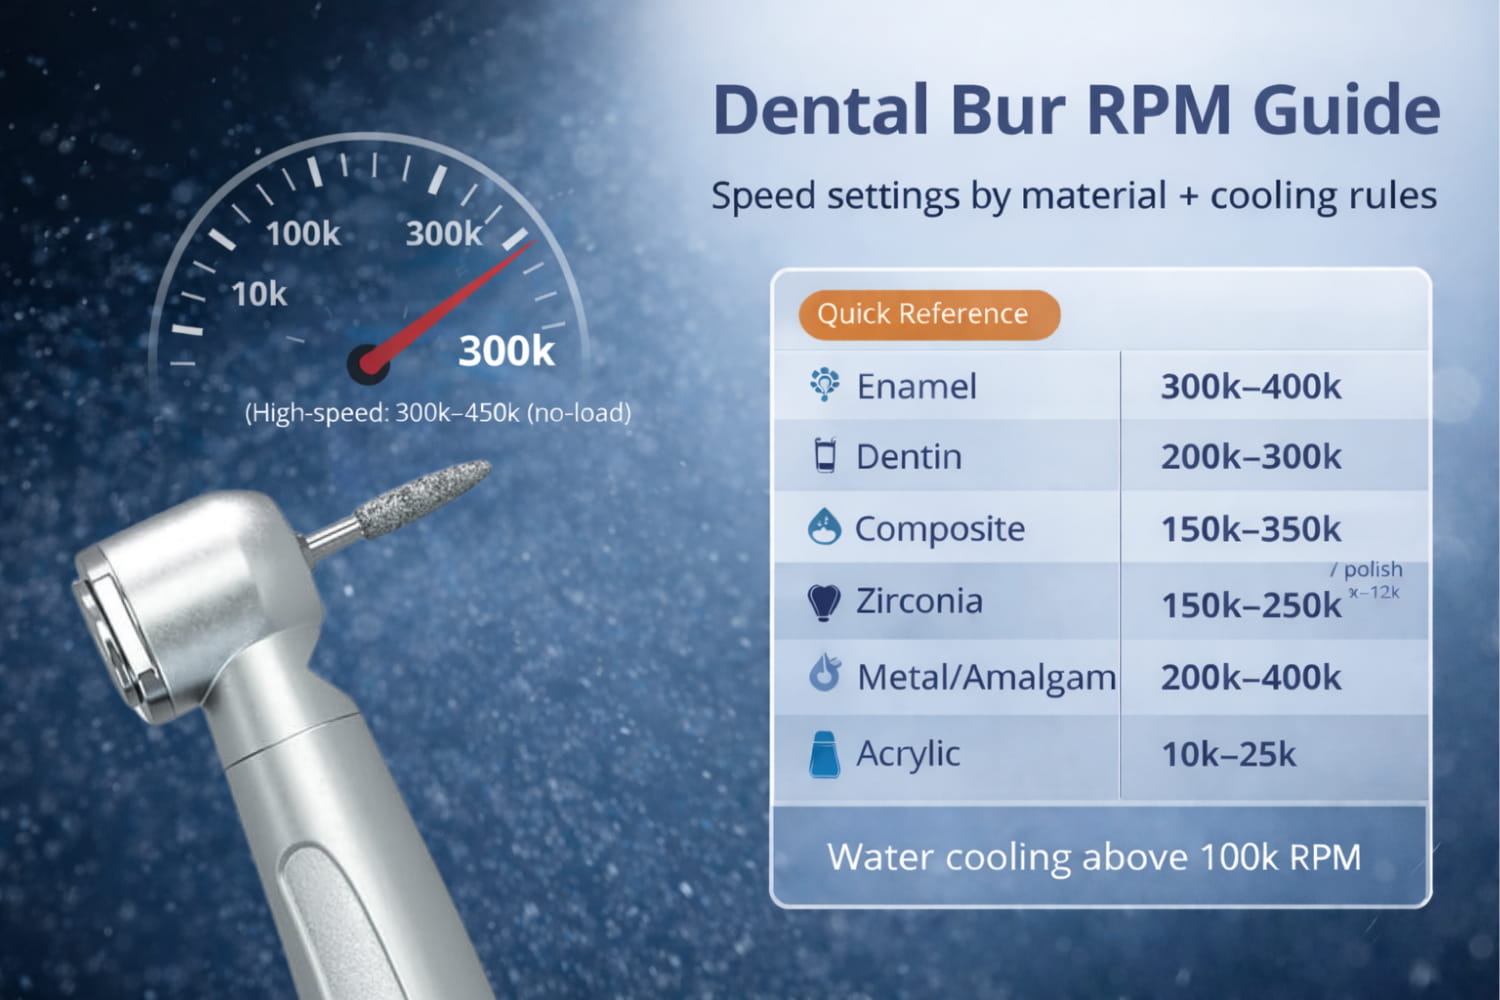
Los contraángulos de alta velocidad funcionan entre 300,000 y 450,000 RPM sin carga. Bajo carga de corte, la velocidad real disminuye aproximadamente a 180,000–320,000 RPM, según el material y la presión aplicada. Estos contraángulos son de turbina de aire o eléctricos, y los modelos eléctricos ofrecen una mejor constancia del torque en todo el rango de velocidad.
Los contraángulos de baja velocidad (también llamados de velocidad lenta o rectos/contraángulos) funcionan entre 5,000 y 40,000 RPM. Proporcionan un mayor torque a velocidades más bajas, lo que los hace adecuados para acabado, pulido, eliminación de caries y trabajo en materiales más blandos como el acrílico.
Los contraángulos eléctricos merecen una mención aparte. A diferencia de las unidades de turbina de aire, los modelos eléctricos mantienen un torque constante independientemente de la carga. Esto significa que las RPM configuradas se aproximan más a las RPM reales durante el corte. Si su clínica utiliza contraángulos eléctricos, puede trabajar con rangos de velocidad más precisos que los indicados a continuación para las unidades de turbina de aire.
Recomendaciones de RPM por material
Esmalte
El esmalte es el tejido biológico más duro del cuerpo (dureza Knoop ~340). Requiere alta velocidad y presión ligera e intermitente. Utilice un contraángulo de alta velocidad a 300,000–400,000 RPM con una fresa de diamante de grano grueso o medio. Utilice siempre spray de agua, al menos 50 mL/min desde el contraángulo. El esmalte corta limpiamente a alta velocidad, pero presionar con fuerza detiene la fresa y genera picos de calor. Deje que la fresa haga el trabajo con un movimiento de cepillado.
Dentina
La dentina es más blanda que el esmalte (dureza Knoop ~70) y está más cerca de la pulpa. Reduzca la velocidad a 200,000–300,000 RPM o utilice un contraángulo de baja velocidad a 20,000–40,000 RPM para la eliminación selectiva de caries. La regla aquí es aplicar una presión mínima. Las fresas de carburo redondas (tamaños 2–6) a baja velocidad proporcionan una excelente respuesta táctil para distinguir la dentina infectada de la afectada. El enfriamiento con agua sigue siendo obligatorio a alta velocidad; a baja velocidad con fresas redondas, es aceptable utilizar aire-agua intermitente.
Resina compuesta
El acabado y ajuste de la resina compuesta requiere una velocidad moderada a alta (200,000–350,000 RPM) con fresas de diamante de grano fino o superfino. Los diamantes gruesos a alta velocidad dañarán la superficie. Para el pulido final, cambie a fresas de pulido de silicona a 8,000–12,000 RPM en un contraángulo de baja velocidad. Las fresas de acabado de carburo multifiladas (12–30 hojas) también funcionan bien a 150,000–250,000 RPM para contornear la resina antes del pulido. Un spray ligero de agua evita la acumulación de calor que puede degradar la matriz de resina.
Zirconia
La zirconia es extremadamente dura (dureza Vickers ~1,200) y sensible al sobrecalentamiento. El choque térmico puede provocar una transformación de fase de tetragonal a monoclínica, debilitando la restauración. Utilice fresas de diamante de grano medio a velocidad moderada: 150,000–250,000 RPM. El spray de agua continuo e intenso es indispensable; procure utilizar irrigación de doble puerto si su contraángulo la admite. Una presión ligera con contacto intermitente (intervalos de 2–3 segundos) evita la concentración localizada de calor. Nunca utilice fresas de carburo en zirconia sinterizada; pierden el filo de inmediato y generan una fricción excesiva.
Metal y amalgama
Los requisitos de velocidad varían según la aleación. Para retirar restauraciones de amalgama, utilice una fresa de fisura de carburo de corte cruzado a 300,000–400,000 RPM con spray de agua. Seccionar la amalgama es más rápido que desgastarla completa. Para recortar metal colado (oro y aleaciones de metales base), las fresas de carburo a 200,000–300,000 RPM con agua funcionan bien. El acabado de márgenes de porcelana fundida sobre metal requiere fresas de diamante finas a 150,000–200,000 RPM. Al cortar coronas completamente metálicas para retirarlas, utilice una fresa de fisura de carburo de tungsteno a alta velocidad con un flujo de agua constante.
Acrílico y base de prótesis
El acrílico tiene una baja temperatura de transición vítrea. A altas RPM, la fricción derrite la superficie, obstruye la fresa y produce una masa pegajosa en lugar de un corte limpio. Mantenga la velocidad entre 10,000 y 25,000 RPM utilizando fresas de carburo específicas para acrílico o fresas de diamante gruesas para laboratorio en un contraángulo recto. Una presión ligera y el corte intermitente evitan la acumulación de calor. El enfriamiento con agua es opcional; algunos técnicos prefieren cortar en seco para obtener una mejor visibilidad, pero solo en el extremo inferior del rango de velocidad.
Fresas de diamante frente a fresas de carburo: diferencias de velocidad
Las fresas de diamante y las fresas de carburo eliminan material mediante mecanismos fundamentalmente diferentes, lo que afecta sus velocidades de funcionamiento ideales. Para un análisis detallado de estas diferencias, consulte nuestra guía comparativa de diamante frente a carburo.
Las fresas de diamante cortan mediante abrasión. Miles de partículas de diamante adheridas al vástago desgastan el sustrato. Funcionan mejor a alta velocidad (250,000–400,000 RPM), donde cada cristal de diamante entra en contacto brevemente y elimina una pequeña viruta antes de continuar. A baja velocidad, las fresas de diamante se arrastran sobre la superficie, generan más calor en cada punto de contacto y producen un acabado más áspero.
Las fresas de carburo cortan mediante cizallamiento. Las hojas mecanizadas con precisión atraviesan el material siguiendo un patrón definido de virutas. Funcionan en un rango de velocidad más amplio, desde 5,000 RPM en contraángulos de baja velocidad hasta 400,000 RPM en unidades de alta velocidad. El número de hojas es importante: menos hojas (6–8) a velocidades más altas para la eliminación masiva, y más hojas (12–30) a velocidades moderadas para el acabado. Las fresas de carburo conservan el filo durante más tiempo en materiales blandos, pero pierden el filo rápidamente en cerámicas.
Tabla de referencia material-fresa-RPM
Material | Tipo de fresa | Rango de RPM | Presión | Enfriamiento |
|---|---|---|---|---|
Esmalte | Diamante (grueso/medio) | 300,000–400,000 | Ligera, intermitente | Spray de agua intenso |
Dentina (alta velocidad) | Diamante o carburo | 200,000–300,000 | Mínima | Agua continua |
Dentina (eliminación de caries) | Carburo redondo (#2–6) | 5,000–20,000 | Mínima | Intermitente |
Resina compuesta (contorneado) | Diamante fino / carburo multifilado | 150,000–350,000 | Ligera | Spray de agua ligero |
Resina compuesta (pulido) | Pulidores de silicona | 8,000–12,000 | Ligera | Seco o con agua ligera |
Zirconia | Diamante medio | 150,000–250,000 | Ligera, intermitente | Agua abundante de doble puerto |
Eliminación de amalgama | Fresa de carburo de fisura de corte cruzado | 300,000–400,000 | Moderada | Agua continua |
Metal colado (recorte) | Carburo | 200,000–300,000 | Moderada | Rociado de agua |
Márgenes de PFM | Diamante fino | 150,000–200,000 | Ligera | Rociado de agua |
Acrílico / dentadura | Carburo para acrílico o diamante de laboratorio | 10,000–25,000 | Ligera | Opcional (se puede trabajar en seco) |
Directrices de refrigeración con agua
Como regla general, cualquier fresa que funcione por encima de 100,000 RPM sobre estructura dental requiere refrigeración con agua. La norma ISO recomienda un mínimo de 50 mL/min para las piezas de mano de alta velocidad. Por debajo de ese umbral, el agua no disipa el calor con la rapidez suficiente para proteger la pulpa.
Cuándo es obligatorio usar agua:
Todo corte de alta velocidad sobre esmalte y dentina
Cualquier trabajo sobre zirconia o disilicato de litio
Eliminación de amalgama (también controla la liberación de vapor de mercurio)
Corte de coronas metálicas
Cuándo es aceptable trabajar en seco:
Recorte de acrílico a baja velocidad (menos de 15,000 RPM)
Pulido de silicona de composite a baja velocidad
Excavación de caries a baja velocidad con fresas redondas cuando se necesita confirmación visual del color de la caries
Trabajo de laboratorio sobre modelos de yeso
En procedimientos en los que se alterna entre trabajo húmedo y seco, mantenga accesible la jeringa de aire y agua. Un breve chorro de agua entre los intervalos de corte en seco previene el daño térmico acumulativo.
Señales de ajustes de velocidad incorrectos
La pieza de mano y el material le indicarán cuando algo no está bien. Aprenda a interpretar estas señales:
Traqueteo o vibración – La fresa rebota en lugar de cortar suavemente. Por lo general, esto significa que la velocidad es demasiado baja para la dureza del material o que la fresa está desgastada. Aumente las RPM o reemplace la fresa.
Olor a quemado – El material orgánico (dentina, acrílico, resina de composite) se está sobrecalentando. Reduzca la velocidad, disminuya la presión o aumente el flujo de agua. Si percibe olor a quemado durante la preparación del esmalte, el suministro de agua ha fallado; deténgase de inmediato.
Decoloración del sustrato – Las manchas marrones o blancas en la dentina indican daño térmico. En la zirconia, una superficie blanca y calcárea sugiere transformación de fase. En el acrílico, el amarillamiento significa que se ha superado el límite térmico.
Superficie áspera o con surcos – Demasiada velocidad o presión con una fresa de grano grueso. Cambie a un grano más fino o reduzca las RPM. Para el acabado de composite, cambie de una fresa de diamante a una fresa de carburo multiflute o a un pulidor de silicona.
Obstrucción de la fresa – Es común con acrílico y composite a velocidad excesiva. El material se ablanda y se acumula en las estrías o en el recubrimiento de diamante. Reduzca las RPM y utilice movimientos de corte intermitentes.
Desgaste prematuro de la fresa – Usar fresas de carburo sobre cerámicas duras o fresas de diamante a velocidad insuficiente acelera el desgaste. Combine el tipo de fresa con el material según se indica en nuestra guía sobre tipos y técnicas de fresas dentales.
Consejos prácticos para el uso diario
Configure su pieza de mano eléctrica a unas RPM específicas para cada etapa del procedimiento, en lugar de trabajar a la velocidad máxima durante todo el proceso. Los profesionales que lo hacen informan mejores acabados superficiales y una mayor vida útil de las fresas. Para los usuarios de turbinas de aire, el control de velocidad se obtiene variando la presión de aire en el pedal; accionar el pedal gradualmente ofrece más control que usarlo a máxima potencia.
Mantenga una tarjeta de referencia de velocidades en cada gabinete hasta que los ajustes se vuelvan automáticos. Los sistemas más recientes de piezas de mano eléctricas muestran las RPM en tiempo real en una pantalla, lo que ayuda a reforzar la relación entre la presión del pedal y la velocidad de corte real.
El mantenimiento de las fresas también desempeña un papel importante. Una fresa de diamante obstruida se comporta de forma diferente a 300,000 RPM que una limpia. La limpieza regular entre pacientes —baño ultrasónico seguido de esterilización— mantiene un rendimiento de corte constante. Inspeccione periódicamente las fresas con aumento y deseche cualquiera que presente pérdida visible de diamante o estrías dobladas.
Por último, recuerde que estos rangos de RPM son puntos de partida. La anatomía dental, los factores del paciente (la dentina esclerótica requiere un manejo diferente al de la dentina cariada) y el modelo específico de su pieza de mano influyen en los ajustes ideales. Preste atención a la respuesta táctil y auditiva de la pieza de mano y ajuste según corresponda.



