
La zirconia è diventata il materiale dominante per corone posteriori, ponti e restauri supportati da impianti. La sua resistenza alla flessione supera 1000 MPa nelle formulazioni 3Y-TZP, rendendola molto più dura del disilicato di litio o della ceramica feldspatica. Questa durezza è un vantaggio nel cavo orale, ma rappresenta una vera sfida alla poltrona. Le normali frese diamantate che attraversano e.max in pochi secondi si vetrificano e si bloccano contro la zirconia se si sceglie il tipo sbagliato. Inoltre, una tecnica aggressiva genera calore localizzato che attiva la trasformazione di fase da tetragonale a monoclina, introducendo microfratture che compromettono la durata a lungo termine.
Questa guida tratta la selezione delle frese, la tecnica e i protocolli di rifinitura specificamente per la regolazione e la modellazione della zirconia.
Perché la zirconia richiede una strumentazione diversa
La zirconia raggiunge circa 8,5 sulla scala di durezza di Mohs, rispetto a 6-7 per la maggior parte delle vetroceramiche. Questa differenza è importante perché le particelle diamantate di una fresa galvanica standard sono fissate a una densità e a un'altezza di esposizione ottimizzate per substrati più morbidi. Contro la zirconia, queste particelle si smussano rapidamente, costringendo il professionista ad aumentare la pressione, generando calore e vibrazioni invece di un taglio efficiente.
Tre fattori distinguono la regolazione della zirconia dagli altri lavori ceramici:
Sensibilità al calore: Temperature superficiali mantenute oltre 200°C possono avviare la degradazione a bassa temperatura (LTD). Il cambiamento di fase crea un'espansione volumetrica di circa 4%, producendo microfratture subsuperficiali che si propagano sotto carico ciclico.
Differenza di durezza: Solo il diamante è più duro della zirconia. Le frese in carburo sono praticamente inutili per la rimozione massiva su zirconia completamente sinterizzata. Anche le scanalature grossolane in carburo si scheggiano e si deformano dopo pochi secondi di contatto.
Requisiti di integrità superficiale: Una fresatura aggressiva lascia graffi profondi che agiscono come concentratori di stress. A differenza delle vetroceramiche, la zirconia non può essere mordenzata e glasata per mascherare i difetti superficiali. I graffi lasciati dalla regolazione grossolana persistono se non vengono eliminati sistematicamente con la lucidatura.
Selezione della grana: grossa, media e fine
La grana diamantata è classificata in base alla dimensione delle particelle. Per la lavorazione della zirconia, ogni intervallo di grana ha un ruolo specifico nel flusso di lavoro.
Grana | Dimensione delle particelle | Colore della banda | Uso sulla zirconia |
|---|---|---|---|
Supergrossa | 150-180 μm | Nero | Solo riduzione massiva. Elevata generazione di calore. Utilizzare con moderazione e irrigazione abbondante. |
Grossa | 125-150 μm | Verde | Regolazione primaria dell'occlusione e dei contatti prossimali. Miglior equilibrio tra velocità di taglio e qualità superficiale. |
Media | 100-120 μm | Blu / Nessuno | Rifinitura dopo la regolazione grossolana. Riduce la profondità dei graffi prima della lucidatura. |
Fine | 40-50 μm | Rosso | Fase di pre-lucidatura. Produce una superficie adatta alla rifinitura con gommino o pasta. |
Extrafine | 15-25 μm | Giallo | Levigatura finale. Si avvicina direttamente alla finitura superficiale lucidata. |
Per la regolazione occlusale ordinaria alla poltrona, iniziare con una grana grossa per la rimozione iniziale dei contatti, quindi passare alla grana media. Se il restauro rimarrà non glasato (caso comune per la zirconia monolitica), proseguire con grana fine ed extrafine prima di passare agli strumenti di lucidatura. Saltare le grane lascia graffi profondi che i gommini per lucidatura non possono eliminare completamente.
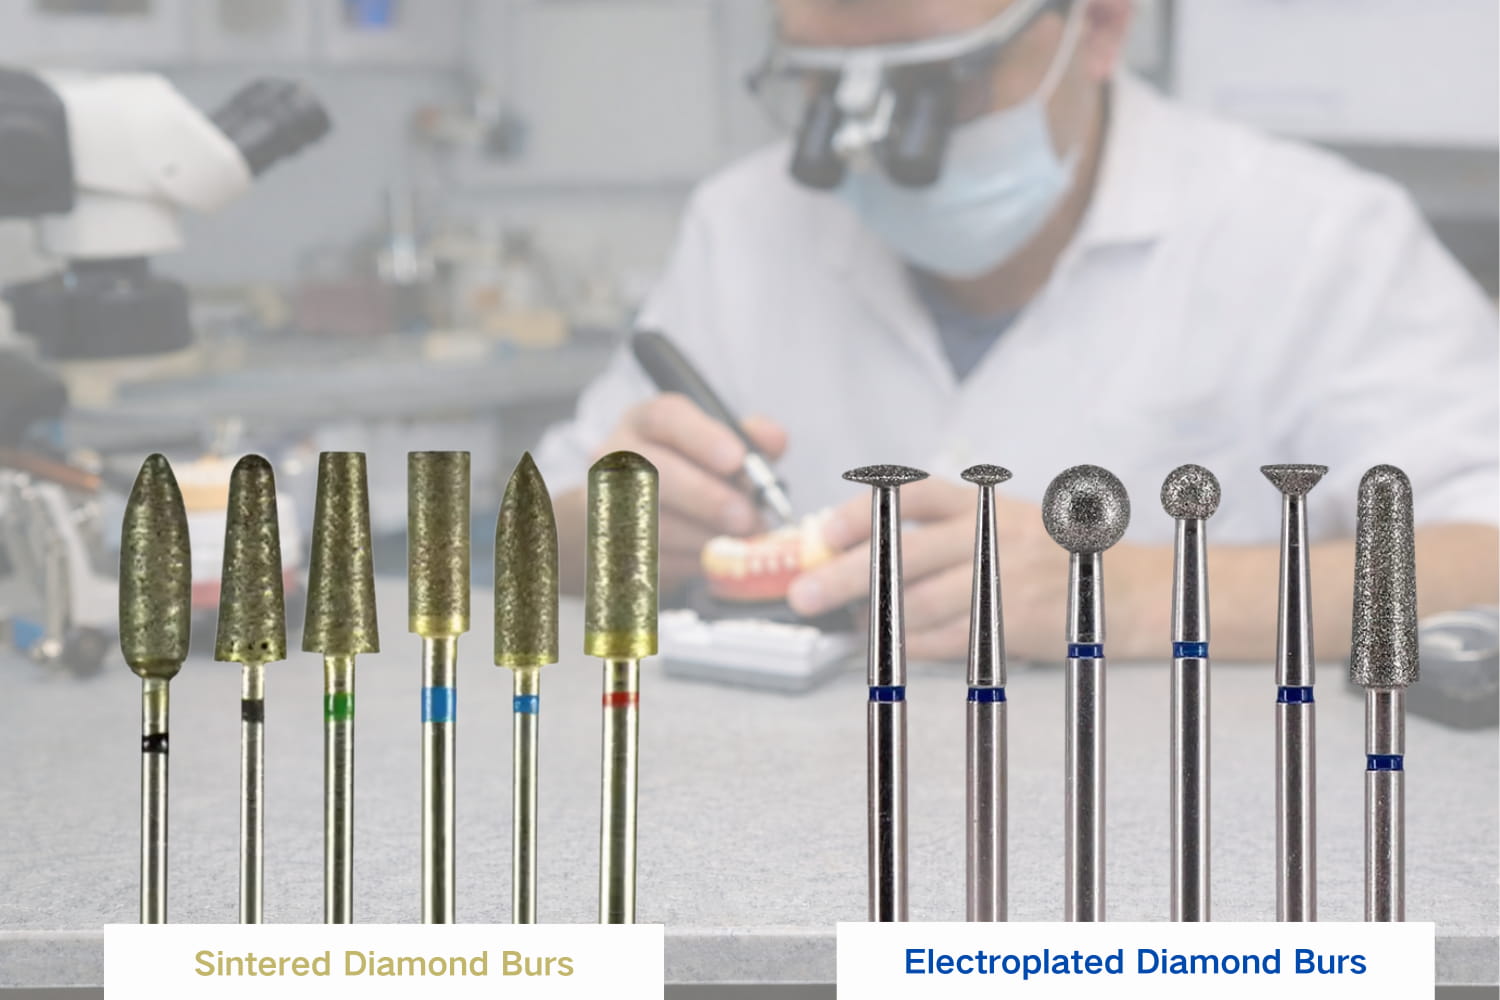
Frese diamantate sinterizzate e galvaniche
Questa distinzione è più importante per la zirconia che per qualsiasi altro materiale da restauro.
Frese diamantate galvaniche (a strato singolo)
Le normali frese diamantate per zirconia utilizzano un singolo strato di particelle diamantate fissate a un gambo metallico mediante nichelatura. Tagliano in modo aggressivo quando sono nuove perché le particelle diamantate sono completamente esposte. Il problema è che, contro la zirconia, questo singolo strato si usura rapidamente. Una fresa galvanica nuova può offrire 3-5 buone regolazioni sulla zirconia prima che l'efficienza di taglio diminuisca sensibilmente. Una volta consumato lo strato diamantato, si rettifica metallo contro ceramica, generando calore senza rimuovere materiale.
Le frese galvaniche restano la scelta giusta per regolazioni rapide alla poltrona quando è necessario rimuovere un piccolo punto alto. La loro efficienza di taglio iniziale è eccellente e il costo per fresa è contenuto. È sufficiente eliminarle prontamente quando smettono di tagliare liberamente.
Frese diamantate sinterizzate (multistrato)
Le frese diamantate completamente sinterizzate incorporano particelle diamantate in tutta la testa di taglio, non solo sulla superficie. Quando lo strato esterno si usura, il diamante nuovo sottostante viene esposto. Questa proprietà autorigenerante rende le frese sinterizzate molto più durevoli contro substrati duri come la zirconia.
Le frese sinterizzate tagliano leggermente più lentamente rispetto a una fresa galvanica nuova, ma mantengono prestazioni di taglio costanti per decine di utilizzi. Sono la scelta migliore per la modellazione in laboratorio, per importanti rimodellamenti alla poltrona o in qualsiasi situazione in cui sia necessario rimuovere più di una quantità superficiale di zirconia. Il costo unitario più elevato è compensato dalla durata.
Una precisazione: le frese sinterizzate tendono a funzionare a un numero di giri inferiore (in genere con gambo HP, 20,000-35,000 RPM in un manipolo diritto) rispetto alle frese galvaniche con gambo FG in un manipolo ad alta velocità. Pianificare di conseguenza il flusso di lavoro.
Selezione della forma della fresa per la regolazione delle corone in zirconia
La selezione della forma segue la stessa logica anatomica degli altri lavori ceramici, con una differenza fondamentale: scegliere la maggiore area di contatto consentita dall'anatomia. Un'area di contatto più ampia distribuisce le forze di taglio e riduce il carico puntiforme che causa un surriscaldamento localizzato.
Ovale (forma a uovo / serie 379)
La forma ovale è la fresa principale per la regolazione occlusale. Il profilo arrotondato segue l'anatomia delle fosse e delle cuspidi. Utilizzarla per ridurre i contatti centrali, levigare le creste marginali e raccordare i contorni occlusali. La superficie di contatto ampia genera meno calore per unità di area rispetto alle forme appuntite.
Fiamma (serie 862)
Le forme a fiamma consentono di raggiungere le aree interprossimali, le superfici linguali delle corone anteriori e gli spazi interembrionali stretti. La punta rastremata permette una regolazione precisa nelle aree ristrette. Poiché la punta concentra la forza su una piccola area, utilizzare passaggi leggeri e intermittenti e un'adeguata nebulizzazione d'acqua per gestire il calore.
Barilotto rastremato (serie 847)
I barilotti rastremati sono adatti alla riduzione delle pareti assiali, alla regolazione del profilo di emergenza e alla modifica dei contorni sottogengivali prima della cementazione. La superficie di taglio piatta consente una rimozione prevedibile del materiale con oscillazioni minime.
Ruota (forma a disco 016)
Una ruota diamantata sottile è adatta all'apertura dei contatti e alla regolazione dei connettori. Usare con cautela: il bordo sottile concentra la forza in una linea stretta, producendo temperature di picco nel punto di taglio. Mantenere la fresa in movimento e l'acqua in circolazione.
Velocità e pressione: evitare le microfratture
Le due variabili controllabili sul manipolo sono RPM e forza applicata. Entrambe influenzano direttamente la generazione di calore e i danni superficiali.
Raccomandazioni sulla velocità:
Manipolo ad alta velocità (frese FG): 300,000-400,000 RPM con tocco leggero. L'elevata velocità consente al diamante di svolgere il lavoro senza una pressione eccessiva. Evitare di bloccare la fresa contro la superficie.
Manipolo diritto (frese sinterizzate HP): 20,000-35,000 RPM. La velocità inferiore è compensata dalla matrice diamantata aggressiva della fresa. Lasciare che la fresa trovi autonomamente la propria velocità di taglio.
Manipolo a bassa velocità per la lucidatura: 8,000-15,000 RPM con gommini per lucidatura o pasta.
Indicazioni sulla pressione:
Applicare una forza non superiore a 1-2 N. È all'incirca il peso di una piccola mela appoggiata sulla superficie. Se si preme abbastanza da flettere la testa del manipolo, la pressione è eccessiva.
Utilizzare passaggi brevi e ampi di 1-2 secondi. Sollevare, riposizionare, ripetere. Il contatto continuo in un unico punto è la via più rapida verso il danno termico.
Se la fresa vibra o rimbalza, è smussata. Sostituirla. Forzare una fresa smussata genera calore per attrito senza un taglio efficiente.
Lavorazione a umido e a secco
La risposta breve è: utilizzare sempre l'acqua quando si regola la zirconia con frese diamantate. La risposta più completa richiede alcune precisazioni.
Lo spray d'acqua raffredda l'interfaccia, elimina i detriti dalla zona di taglio e riduce l'intasamento del diamante. Le misurazioni con termocoppia mostrano che la rettifica a secco con una fresa diamantata grossa porta la temperatura superficiale oltre 400°C entro 5 secondi di contatto continuo. Con uno spray d'acqua a 30-50 mL/min, la temperatura di picco rimane al di sotto di 100°C a parità di carico.
Alcuni professionisti preferiscono la regolazione a secco per una migliore visibilità, soprattutto quando controllano i contatti occlusali con carta articolare. Se è necessario lavorare a secco, limitare il contatto con la fresa a tocchi inferiori a un secondo, sollevandola completamente tra un passaggio e l'altro. Utilizzare una grana fine o media anziché grossa per il lavoro a secco. Valutare inoltre il passaggio a pietre diamantate montate in un manipolo a bassa velocità per una regolazione a secco controllata, poiché il numero di giri inferiore genera molto meno calore.
Per un confronto su come i diversi strumenti abrasivi lavorano sui vari materiali ceramici, consultare questa panoramica delle pietre verdi per ceramica e metalli preziosi.
Frese dedicate alla zirconia e frese diamantate standard
Diversi produttori commercializzano oggi frese specificamente etichettate per la zirconia. Che cosa cambia realmente?
Le frese diamantate dedicate alla zirconia presentano in genere una o più delle seguenti modifiche:
Maggiore concentrazione di diamante: Un maggior numero di particelle per millimetro quadrato mantiene l'efficienza di taglio contro il substrato duro.
Grana di base più grossa: La grana "grossa" standard può essere di 125 μm; quella specifica per zirconia può iniziare da 150 μm con un'esposizione delle particelle più aggressiva.
Matrice di legame più resistente: Un legame migliorato in nichel o resina resiste all'estrazione delle particelle durante il taglio sotto carico elevato.
Conicità del gambo ottimizzata: Alcuni design utilizzano un collo più rigido per ridurre la trasmissione delle vibrazioni.
Sono necessarie? Per una piccola rettifica occlusale localizzata (la rimozione di un singolo contatto prematuro), una fresa diamantata standard a grana grossa nuova funziona bene. Si consumerà più rapidamente rispetto all'uso sulla porcellana, ma il risultato clinico è accettabile. Per qualsiasi intervento oltre la regolazione localizzata, le frese progettate per la zirconia si ripagano grazie al risparmio di tempo e alla riduzione del rischio di danno termico. La differenza è più evidente durante la modellazione in laboratorio delle strutture dei ponti.
Comprendere come le frese diamantate si confrontano con le frese in carburo può inoltre chiarire perché il diamante sia l'unica opzione realmente pratica per lavorare la zirconia.
Sequenza di lucidatura dopo la regolazione della zirconia
Qualsiasi regolazione alla poltrona altera la superficie lucidata o glasata di un restauro in zirconia. Lasciare la superficie alterata senza rifinitura aumenta l'usura dello smalto antagonista e crea una rugosità che trattiene la placca. Una corretta sequenza di lucidatura ripristina la levigatezza superficiale a livelli clinicamente accettabili.
Un protocollo tipico alla poltrona in tre fasi:
Fase 1 - Lucidatore grosso (ruota/punta in gomma rosa o marrone): 8,000-12,000 RPM, a secco o con una leggera nebulizzazione d'acqua. Rimuove i graffi più profondi lasciati dalla regolazione con la fresa diamantata. Dedicare 15-20 secondi per superficie.
Fase 2 - Lucidatore medio (ruota/punta in gomma verde o blu): 8,000-12,000 RPM, a secco. Rifinisce la superficie lasciata dalla fase 1. In questa fase la superficie dovrebbe iniziare a mostrare una certa riflettività.
Fase 3 - Lucidatore fine (ruota bianca o grigio chiaro) o pasta diamantata: 5,000-8,000 RPM per le ruote, oppure spazzola in pelo di capra con pasta diamantata da 1-3 μm. Produce una superficie con valori Ra inferiori a 0.2 μm, che secondo la ricerca genera un'usura dello smalto comparabile a quella della zirconia glasata.
Per indicazioni dettagliate sulla scelta degli strumenti di lucidatura per diversi materiali, consultare questa panoramica sui tipi di lucidatori dentali.
Saltare la sequenza di lucidatura significa lasciare al paziente un restauro che agisce come carta abrasiva da grana 1000 contro il dente antagonista. I 3-4 minuti dedicati alla lucidatura alla poltrona prevengono un'usura misurabile dello smalto durante la vita del restauro.
Checklist clinica: protocollo di regolazione della zirconia
Marcare i contatti con carta articolare (pellicola da 200 μm per il controllo iniziale, 40 μm per la rifinitura).
Selezionare una fresa diamantata a grana grossa (ovale per l'occlusale, a fiamma per l'interprossimale).
Regolare con spray d'acqua, pressione leggera e passaggi intermittenti di 1-2 secondi.
Controllare nuovamente i contatti. Ripetere se necessario.
Passare alla fresa diamantata a grana media per la rifinitura superficiale.
Seguire il protocollo di lucidatura in tre fasi: gomma grossa, gomma media, gomma fine o pasta diamantata.
Verificare la levigatezza della superficie con una sonda. Una superficie correttamente lucidata dovrebbe risultare liscia come il vetro, senza impuntamenti.
Eliminare qualsiasi fresa diamantata che abbia richiesto una pressione eccessiva. Una fresa smussata utilizzata sul paziente successivo comporta un rischio di danno termico.
La zirconia premia una tecnica metodica. Abbinare la fresa al compito, rispettare la sensibilità termica del materiale e rifinire sempre ciò che si è rettificato. La differenza tra una corona in zirconia ben regolata e una che causa usura sull'antagonista dipende dagli ultimi minuti di lucidatura che molti professionisti saltano.



