
La zircone est devenue le matériau dominant pour les couronnes postérieures, les bridges et les restaurations implanto-portées. Sa résistance à la flexion dépasse 1000 MPa pour les formulations 3Y-TZP, ce qui la rend bien plus dure que le disilicate de lithium ou la céramique feldspathique. Cette dureté est un avantage en bouche, mais représente un véritable défi au fauteuil. Les fraises diamantées standard qui traversent l’e.max en quelques secondes se glaçent et peinent contre la zircone si vous choisissez le mauvais type. Pire encore, une technique agressive génère une chaleur localisée qui déclenche la transformation de phase tétragonale-monoclinique, introduisant des microfissures qui compromettent la durabilité à long terme.
Ce guide couvre le choix des fraises, la technique et les protocoles de finition spécifiquement pour l’ajustement et le contourage de la zircone.
Pourquoi la zircone exige une instrumentation différente
La zircone se situe à environ 8,5 sur l’échelle de dureté de Mohs, contre 6-7 pour la plupart des vitrocéramiques. Cette différence est importante, car les particules diamantées d’une fraise standard galvanisée sont liées à une densité et une hauteur d’exposition optimisées pour des substrats plus tendres. Contre la zircone, ces particules s’émoussent rapidement, obligeant le praticien à augmenter la pression, ce qui génère de la chaleur et des vibrations plutôt qu’une coupe efficace.
Trois facteurs distinguent l’ajustement de la zircone des autres travaux céramiques :
Sensibilité à la chaleur : Des températures soutenues supérieures à 200°C en surface peuvent initier une dégradation à basse température (LTD). Le changement de phase crée une expansion volumique d’environ 4 %, produisant des microfissures sous-surfaciques qui se propagent sous les charges cycliques.
Écart de dureté : Seul le diamant est plus dur que la zircone. Les fraises en carbure sont pratiquement inutiles pour l’élimination de volume sur une zircone entièrement frittée. Même les cannelures en carbure gros grain s’écaillent et se déforment après quelques secondes de contact.
Exigences d’intégrité de surface : Un meulage grossier laisse des rayures profondes qui agissent comme des concentrateurs de contraintes. Contrairement aux vitrocéramiques, la zircone ne peut pas être mordancée et glacée pour masquer les défauts de surface. Les rayures laissées par un ajustement grossier persistent si elles ne sont pas éliminées systématiquement par polissage.
Choix du grain : gros, moyen et fin
Le grain diamanté est classé selon la taille des particules. Pour le travail sur la zircone, chaque plage de grain joue un rôle précis dans le flux de travail.
Grain | Taille des particules | Couleur de la bague | Utilisation sur la zircone |
|---|---|---|---|
Très gros | 150-180 μm | Noir | Réduction de volume uniquement. Forte génération de chaleur. Utiliser avec parcimonie et sous irrigation abondante. |
Gros | 125-150 μm | Vert | Ajustement principal de l’occlusion et des contacts proximaux. Meilleur équilibre entre vitesse de coupe et qualité de surface. |
Moyen | 100-120 μm | Bleu/Aucune | Finition après l’ajustement gros grain. Réduit la profondeur des rayures avant le polissage. |
Fin | 40-50 μm | Rouge | Étape de pré-polissage. Produit une surface adaptée à une finition avec roue en caoutchouc ou pâte. |
Extra-fin | 15-25 μm | Jaune | Lissage final. Permet d’approcher directement une finition de surface polie. |
Pour un ajustement occlusal courant au fauteuil, commencez par un grain gros pour éliminer le contact initial, puis passez au grain moyen. Si la restauration reste non glacée (cas fréquent pour la zircone monolithique), poursuivez avec les grains fin et extra-fin avant de passer aux instruments de polissage. Sauter des grains laisse des rayures profondes que les polissoirs en caoutchouc ne peuvent pas éliminer complètement.
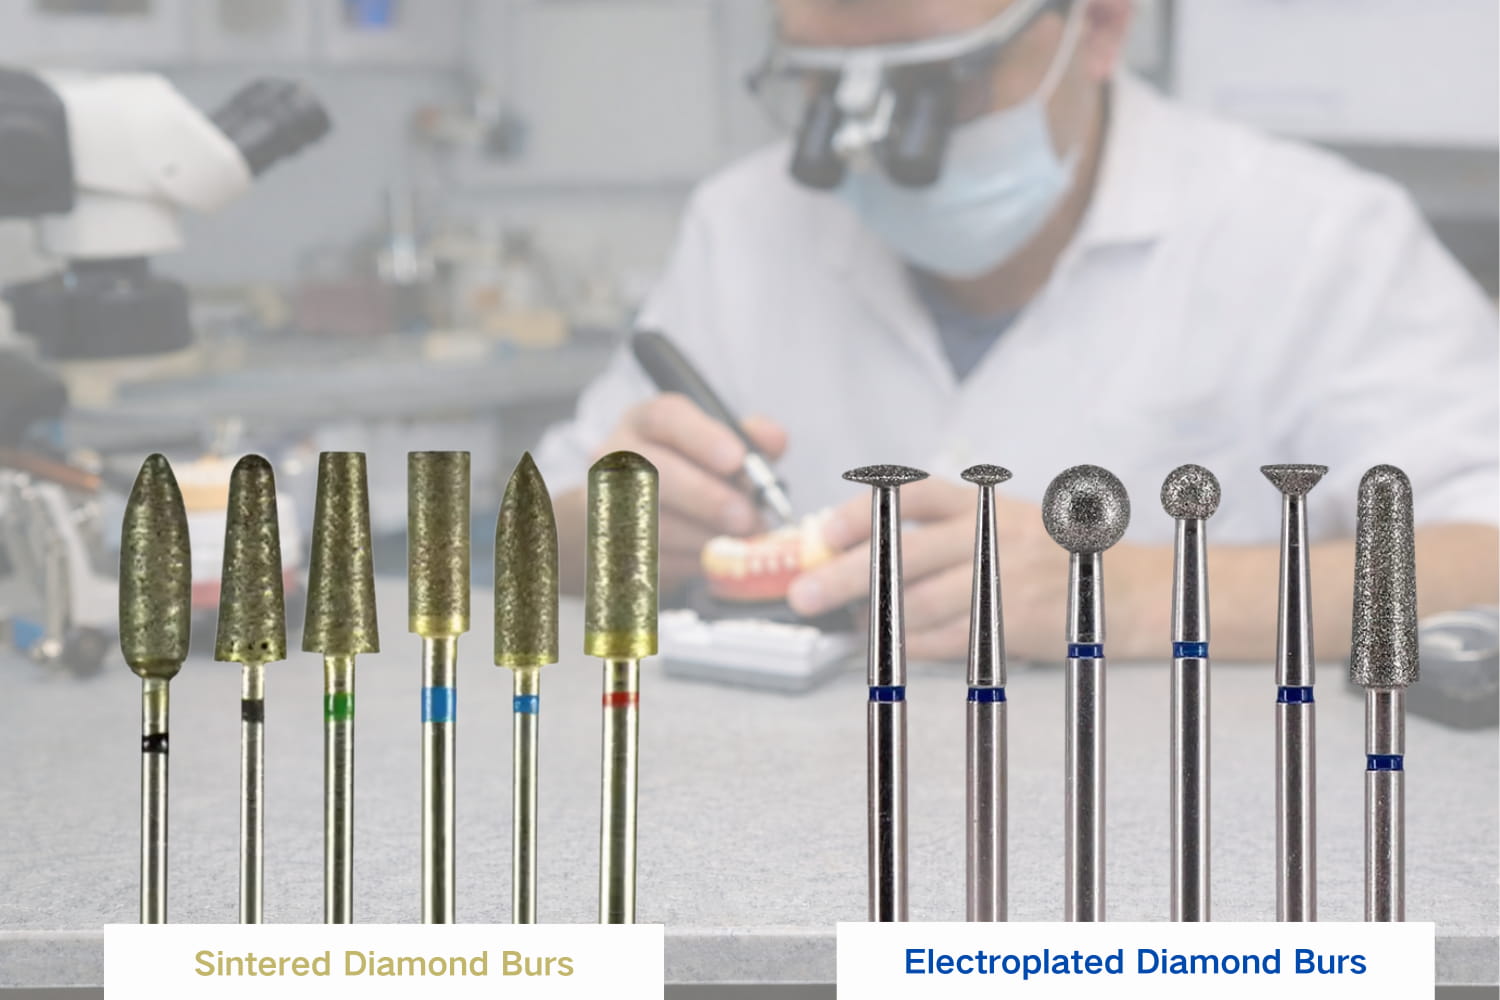
Fraises diamantées frittées ou galvanisées
Cette distinction est plus importante pour la zircone que pour tout autre matériau de restauration.
Fraises diamantées galvanisées (monocouche)
Les fraises diamantées pour zircone standard utilisent une seule couche de particules diamantées fixées à une tige métallique par nickelage. Elles coupent agressivement lorsqu’elles sont neuves, car les particules diamantées sont entièrement exposées. Le problème : contre la zircone, cette couche unique s’use rapidement. Une fraise galvanisée neuve peut fournir 3-5 bons ajustements sur la zircone avant que son efficacité de coupe ne diminue nettement. Une fois la couche diamantée disparue, vous meulez du métal contre la céramique, générant de la chaleur sans enlever de matière.
Les fraises galvanisées restent le bon choix pour les ajustements rapides au fauteuil lorsqu’il faut éliminer un petit point haut. Leur efficacité de coupe initiale est excellente et leur coût par fraise est faible. Jetez-les rapidement dès qu’elles ne coupent plus librement.
Fraises diamantées frittées (multicouches)
Les fraises diamantées entièrement frittées intègrent des particules diamantées dans toute la tête de coupe, et pas seulement en surface. Lorsque la couche externe s’use, du diamant neuf apparaît dessous. Cette propriété auto-régénérante rend les fraises frittées nettement plus durables sur les substrats durs comme la zircone.
Les fraises frittées coupent légèrement plus lentement qu’une fraise galvanisée neuve, mais elles maintiennent des performances de coupe constantes pendant des dizaines d’utilisations. Elles constituent le meilleur choix pour le contourage au laboratoire, les remodelages importants au fauteuil ou toute situation nécessitant l’élimination de plus qu’une quantité superficielle de zircone. Leur coût unitaire plus élevé est compensé par leur longévité.
Une réserve : les fraises frittées fonctionnent généralement à un régime plus faible (tige HP, 20,000-35,000 RPM dans une pièce à main droite) que les fraises galvanisées à tige FG dans une pièce à main haute vitesse. Planifiez votre flux de travail en conséquence.
Choix de la forme de fraise pour l’ajustement d’une couronne en zircone
Le choix de la forme suit la même logique anatomique que pour les autres travaux céramiques, avec une différence essentielle : recherchez la plus grande surface de contact permise par l’anatomie. Une surface de contact plus importante répartit les forces de coupe et réduit les charges ponctuelles susceptibles de provoquer une surchauffe localisée.
Ballon de football (forme ovoïde / série 379)
La forme ballon de football est la référence pour l’ajustement occlusal. Son profil arrondi correspond à l’anatomie des fosses et des cuspides. Utilisez-la pour réduire les contacts en intercuspidation maximale, lisser les crêtes marginales et harmoniser les contours occlusaux. Sa large surface de contact génère moins de chaleur par unité de surface que les formes pointues.
Flamme (série 862)
Les formes flamme permettent d’accéder aux zones interproximales, aux surfaces linguales des couronnes antérieures et aux espaces d’embrasure étroits. La pointe effilée autorise un ajustement précis dans les zones confinées. Comme la pointe concentre la force sur une petite surface, utilisez des passages légers et intermittents ainsi qu’un spray d’eau suffisant pour gérer la chaleur.
Barillet conique (série 847)
Les barillets coniques conviennent à la réduction des parois axiales, à l’ajustement du profil d’émergence et à la modification des contours sous-gingivaux avant le scellement. La surface de coupe plate assure une élimination prévisible de la matière avec un basculement minimal.
Roue (forme disque 016)
Une fine roue diamantée permet d’ouvrir les contacts et d’ajuster les connecteurs. Attention : le bord fin concentre la force sur une ligne étroite, produisant des températures maximales au niveau de la coupe. Gardez la fraise en mouvement et l’eau en circulation.
Vitesse et pression : éviter les microfissures
Les deux variables que vous contrôlez sur la pièce à main sont le RPM et la force appliquée. Toutes deux influencent directement la génération de chaleur et les dommages de surface.
Recommandations de vitesse :
Pièce à main haute vitesse (fraises FG) : 300,000-400,000 RPM avec un contact léger. La vitesse élevée permet au diamant de travailler sans pression importante. Évitez de bloquer la fraise contre la surface.
Pièce à main droite (fraises frittées HP) : 20,000-35,000 RPM. La vitesse plus faible est compensée par la matrice diamantée agressive de la fraise. Laissez la fraise trouver son propre rythme de coupe.
Pièce à main à vitesse lente pour le polissage : 8,000-15,000 RPM avec des polissoirs en caoutchouc ou une pâte.
Directives de pression :
Ne pas appliquer plus de 1-2 N de force. Cela correspond approximativement au poids d’une petite pomme posée sur la surface. Si vous appuyez suffisamment pour faire fléchir la tête de la pièce à main, la pression est excessive.
Utiliser de courts mouvements de balayage de 1-2 secondes. Soulever, repositionner, répéter. Un contact continu au même endroit est le moyen le plus rapide de provoquer des dommages thermiques.
Si la fraise cliquette ou rebondit, elle est émoussée. La remplacer. Forcer une fraise émoussée génère de la chaleur par friction sans coupe efficace.
Coupe humide ou sèche
La réponse courte : toujours utiliser de l’eau lors de l’ajustement de la zircone avec des fraises diamantées. La réponse plus complète demande quelques nuances.
Le spray d’eau refroidit l’interface, évacue les débris de la zone de coupe et réduit l’encrassement du diamant. Les mesures par thermocouple montrent qu’un meulage à sec avec une fraise diamantée à gros grain fait dépasser 400°C à la surface en 5 secondes de contact continu. Avec un spray d’eau de 30-50 mL/min, la température maximale reste inférieure à 100°C sous une charge identique.
Certains praticiens préfèrent l’ajustement à sec pour une meilleure visibilité, notamment lors du contrôle des contacts occlusaux avec du papier articulé. Si vous devez couper à sec, limiter le contact avec la fraise à des touches de moins d’une seconde et la soulever complètement entre chaque passage. Utiliser un grain fin ou moyen plutôt que gros pour le travail à sec. Envisager également de passer à des meulettes diamantées montées sur une pièce à main à vitesse lente pour un ajustement sec contrôlé, car le régime inférieur génère beaucoup moins de chaleur.
Pour comparer la manière dont différents instruments abrasifs traitent divers matériaux céramiques, consulter cet aperçu des meulettes vertes pour céramiques et métaux précieux.
Fraises dédiées à la zircone ou fraises diamantées standard
Plusieurs fabricants commercialisent désormais des fraises spécifiquement étiquetées pour la zircone. Qu’est-ce qui les différencie réellement ?
Les fraises diamantées dédiées à la zircone présentent généralement une ou plusieurs des modifications suivantes :
Concentration diamantée supérieure : Un plus grand nombre de particules par millimètre carré maintient l’efficacité de coupe sur le substrat dur.
Grain de base plus gros : Le grain « gros » standard peut être de 125 μm ; le grain gros spécifique à la zircone peut commencer à 150 μm avec une exposition plus agressive des particules.
Matrice de liaison renforcée : Une liaison améliorée en nickel ou en résine résiste à l’arrachement des particules lors des coupes sous forte charge.
Conicité de tige optimisée : Certaines conceptions utilisent un col plus rigide afin de réduire la transmission des vibrations.
Sont-elles nécessaires ? Pour un meulage ponctuel mineur de l’occlusion, comme l’élimination d’un contact prématuré isolé, une fraise diamantée standard à gros grain neuve convient parfaitement. Elle s’usera plus rapidement que sur la porcelaine, mais le résultat clinique reste acceptable. Pour toute intervention dépassant l’ajustement ponctuel, les fraises spécialement conçues pour la zircone sont rentabilisées par le gain de temps et la réduction du risque de dommages thermiques. La différence est particulièrement marquée lors du contourage au laboratoire des armatures de bridges.
Comprendre la comparaison entre fraises diamantées et fraises en carbure aide également à comprendre pourquoi le diamant est la seule option pratique pour le travail de la zircone.
Séquence de polissage après l’ajustement de la zircone
Tout ajustement au fauteuil perturbe la surface polie ou glacée d’une restauration en zircone. Laisser cette surface altérée sans finition augmente l’usure de l’émail antagoniste et crée une rugosité favorisant la rétention de plaque. Une séquence de polissage appropriée restaure une surface suffisamment lisse pour un usage clinique.
Un protocole courant en trois étapes au fauteuil :
Étape 1 - Polissoir gros grain (roue/pointe en caoutchouc rose ou brune) : 8,000-12,000 RPM, à sec ou avec une légère brumisation d’eau. Élimine les rayures les plus profondes laissées par la fraise diamantée. Consacrer 15-20 secondes par surface.
Étape 2 - Polissoir moyen (roue/pointe en caoutchouc verte ou bleue) : 8,000-12,000 RPM, à sec. Affine la surface laissée par l’étape 1. La surface doit commencer à présenter une certaine réflectivité à ce stade.
Étape 3 - Polissoir fin (roue blanche ou gris clair) ou pâte diamantée : 5,000-8,000 RPM pour les roues, ou brosse en poils de chèvre avec pâte diamantée de 1-3 μm. Produit une surface avec des valeurs Ra inférieures à 0.2 μm, ce qui, selon les recherches, génère une usure de l’émail comparable à celle de la zircone glacée.
Pour des conseils détaillés sur le choix des instruments de polissage selon les matériaux, consulter cette présentation des types de polissoirs dentaires.
Sauter la séquence de polissage laisse au patient une restauration qui agit comme du papier abrasif de grain 1000 contre la dent antagoniste. Les 3-4 minutes consacrées au polissage au fauteuil préviennent une usure mesurable de l’émail pendant la durée de vie de la restauration.
Liste de contrôle clinique : protocole d’ajustement de la zircone
Marquer les contacts avec du papier articulé (film de 200 μm pour le contrôle initial, 40 μm pour l’affinage).
Sélectionner une fraise diamantée à gros grain (football pour l’occlusal, flamme pour l’interproximal).
Ajuster avec un spray d’eau, une pression légère et des mouvements intermittents de 1-2 secondes.
Revérifier les contacts. Répéter si nécessaire.
Passer à une fraise diamantée à grain moyen pour affiner la surface.
Suivre le protocole de polissage en trois étapes : caoutchouc gros, caoutchouc moyen, caoutchouc fin ou pâte diamantée.
Vérifier la douceur de la surface avec une sonde. Une surface correctement polie doit être parfaitement lisse au toucher, sans accrochage.
Jeter toute fraise diamantée ayant nécessité une pression excessive. Une fraise émoussée utilisée sur le patient suivant risque de provoquer des dommages thermiques.
La zircone récompense une technique méthodique. Adapter la fraise à la tâche, respecter la sensibilité thermique du matériau et toujours finir ce qui a été meulé. La différence entre une couronne en zircone bien ajustée et une couronne provoquant une usure antagoniste tient aux dernières minutes de polissage que trop de praticiens négligent.



