
ジルコニアは、臼歯部のクラウン、ブリッジ、インプラント支持修復物における主要材料となっています。3Y-TZPでは曲げ強度が1000 MPaを超え、二ケイ酸リチウムや長石系ポーセレンよりはるかに高い硬度を備えています。この硬度は口腔内では利点ですが、チェアサイドでは大きな課題となります。e.maxを数秒で切削できる標準ダイヤモンドバーも、種類を誤るとジルコニア上で目詰まりして切削が止まります。さらに、過度な切削操作で局所的な熱が発生すると、正方晶から単斜晶への相変態が起こり、長期予後を損なうマイクロクラックが生じることがあります。
本ガイドでは、ジルコニアの調整と形態修正に適したバーの選択、操作方法、仕上げ手順を解説します。
ジルコニアに異なる器具が必要な理由
ジルコニアのモース硬度はおよそ8.5で、多くのガラスセラミックスの6-7を上回ります。この差が重要なのは、標準的な電着バーのダイヤモンド粒子が、より軟らかい基材に最適化された密度と露出高さで固定されているためです。ジルコニアでは粒子が急速に鈍くなり、術者は圧力を高めがちになります。その結果、効率的な切削ではなく、発熱と振動が生じます。
ジルコニアの調整が他のセラミック処置と異なる主な要因は3つあります。
熱への感受性:表面温度が200°Cを超えて持続すると、低温劣化(LTD)が始まる可能性があります。相変化によって約4%の体積膨張が起こり、繰り返し荷重下で進展する表面下マイクロクラックが形成されます。
硬度の不一致:ジルコニアより硬い材料はダイヤモンドだけです。完全焼結ジルコニアの大まかな除去にカーバイドバーはほぼ使用できません。粗目のカーバイドフルートでさえ、数秒の接触で欠けや変形が生じます。
表面完全性の要件:粗い研削では深いスクラッチが残り、応力集中部となります。ガラスセラミックスとは異なり、ジルコニアは表面欠陥を隠すためのエッチングやグレージングができません。粗い調整によるスクラッチは、計画的に研磨しない限り残ります。
粒度の選択:粗目・中目・細目
ダイヤモンドの粒度は粒子サイズで分類されます。ジルコニア作業では、各粒度が工程内で特定の役割を果たします。
粒度 | 粒子サイズ | バンド色 | ジルコニアでの用途 |
|---|---|---|---|
超粗目 | 150-180 μm | ブラック | 大まかな削合のみ。発熱が大きいため、十分な注水下で控えめに使用します。 |
粗目 | 125-150 μm | グリーン | 咬合と隣接面コンタクトの主な調整。切削速度と表面品質のバランスに優れています。 |
中目 | 100-120 μm | ブルー/なし | 粗目調整後の仕上げ。研磨前にスクラッチの深さを減らします。 |
細目 | 40-50 μm | レッド | 研磨前の工程。ラバーホイールまたはペースト仕上げに適した表面を形成します。 |
超細目 | 15-25 μm | イエロー | 最終平滑化。直接研磨面に近い仕上がりを得られます。 |
通常のチェアサイド咬合調整では、最初のコンタクト除去に粗目を使用し、その後中目へ移行します。修復物を未グレーズのまま使用する場合(モノリシックジルコニアで一般的)は、研磨器具に移る前に細目、超細目まで進めます。粒度を飛ばすと深いスクラッチが残り、ラバーポリッシャーでは完全に除去できません。
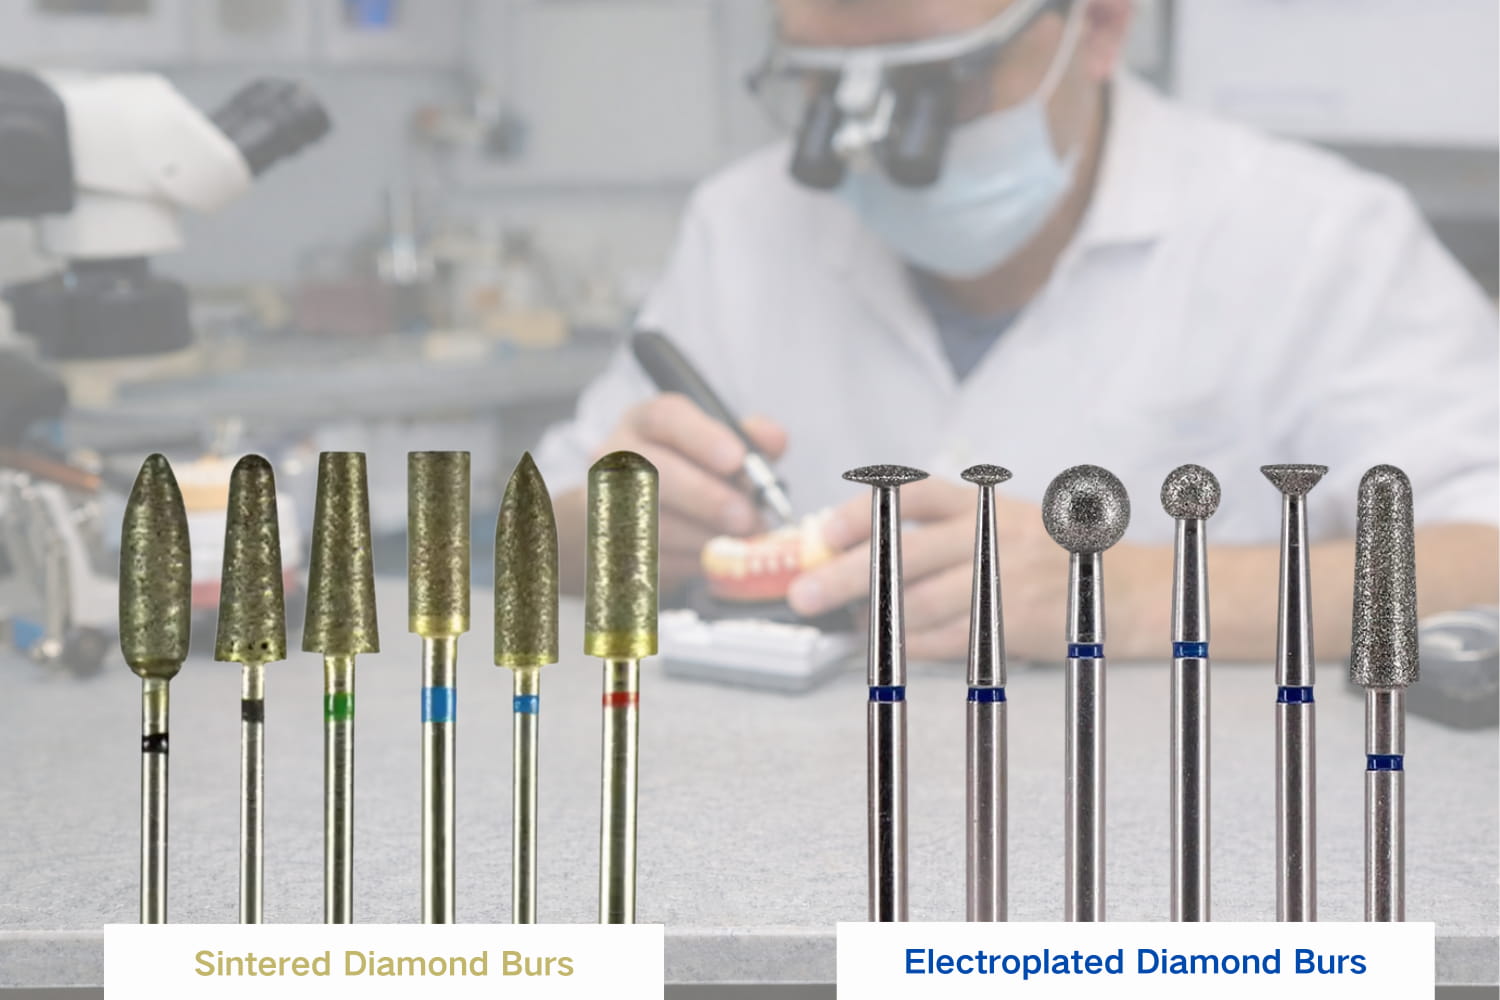
焼結ダイヤモンドバーと電着ダイヤモンドバー
この違いは、他の修復材料よりもジルコニアで重要です。
電着(一層構造)ダイヤモンドバー
標準的なジルコニア用ダイヤモンドバーは、ニッケルめっきによって金属シャンクに固定されたダイヤモンド粒子の一層構造を採用しています。ダイヤモンド粒子が十分に露出しているため、新品時は強力に切削できます。しかしジルコニアでは、この一層が急速に摩耗します。新品の電着バーでジルコニアを良好に調整できる回数は3-5回程度で、その後は切削効率が目に見えて低下します。ダイヤモンド層がなくなると、セラミックに金属を当てて研削する状態となり、材料を除去できないまま発熱します。
電着バーは、小さな高点を素早く除去するチェアサイド調整には適しています。初期の切削効率が高く、バー1本あたりのコストも低いのが特長です。切削が滑らかでなくなったら、速やかに廃棄してください。
焼結(多層構造)ダイヤモンドバー
完全焼結ダイヤモンドバーは、表面だけでなく切削ヘッド全体にダイヤモンド粒子を含有しています。外層が摩耗すると、その下から新しいダイヤモンドが露出します。この自己更新性により、焼結バーはジルコニアのような硬質基材に対して大幅に高い耐久性を発揮します。
焼結バーの切削速度は新品の電着バーよりやや遅いものの、数十回の使用にわたり安定した切削性能を維持します。技工所での形態修正、大幅なチェアサイド再形成、または表面的な量を超えてジルコニアを除去する場合に適しています。単価の高さは長寿命によって補われます。
注意点として、焼結バーは電着FGバーを高速ハンドピースで使用する場合よりも低いrpmで作動させる傾向があります(通常はHPシャンク、ストレートハンドピースで20,000-35,000 rpm)。作業工程をそれに合わせて計画してください。
ジルコニアクラウン調整におけるバー形状の選択
形状の選択は他のセラミック処置と同じ解剖学的な考え方に基づきますが、重要な違いが1つあります。解剖形態が許す範囲で、できるだけ大きな接触面積を確保します。接触面積が大きいほど切削力が分散され、局所的な過熱を引き起こす点荷重が抑えられます。
フットボール(卵形/379シリーズ)
フットボール形状は咬合調整の主力です。丸みを帯びた輪郭が窩や咬頭頂の形態に適合します。中心咬合位の早期接触の削合、辺縁隆線の平滑化、咬合面形態の調整に使用します。幅広い接触面により、尖った形状より単位面積あたりの発熱が少なくなります。
フレーム(862シリーズ)
フレーム形状は隣接面、前歯クラウンの舌側面、狭い鼓形空隙へのアクセスに適しています。テーパー状の先端により、限られた部位を正確に調整できます。先端では力が狭い範囲に集中するため、軽く断続的なストロークと十分な注水で熱を管理してください。
テーパーバレル(847シリーズ)
テーパーバレルは、軸壁の削合、エマージェンスプロファイルの調整、セメンテーション前の歯肉縁下輪郭の修正に適しています。平坦な切削面により、不要な揺れを抑えながら予測しやすい材料除去が可能です。
ホイール(016ディスク形状)
薄いダイヤモンドホイールは、コンタクトの開放やコネクターの調整に使用します。薄いエッジでは力が狭い線状範囲に集中し、切削部のピーク温度が上昇するため注意が必要です。バーを動かし続け、注水を維持してください。
速度と圧力:マイクロクラックを防ぐ
ハンドピースで制御する主な要素はrpmと加える力です。どちらも発熱と表面損傷に直接影響します。
速度の推奨:
高速ハンドピース(FGバー):軽いタッチで300,000-400,000 rpm。高速により、強い圧力をかけずにダイヤモンドが切削を行えます。バーを表面に押し付けて停止させないでください。
ストレートハンドピース(HP焼結バー):20,000-35,000 rpm。低速はバーの強力なダイヤモンドマトリックスで補われます。バー本来の切削速度に任せてください。
低速ハンドピースでの研磨:ラバーポリッシャーまたはペーストを使用し、8,000-15,000 rpm。
圧力の目安:
加える力は1-2 N以下にします。表面に小さなリンゴを置いた程度の重さです。ハンドピースヘッドがたわむほど押している場合は、力が強すぎます。
1-2秒の短く滑らかなストロークを使用します。持ち上げ、位置を変え、繰り返してください。一か所に連続して接触させると、熱損傷が最も早く発生します。
バーがびびったり跳ねたりする場合は鈍くなっています。交換してください。鈍いバーを無理に使用すると、効率的な切削を伴わず摩擦熱だけが発生します。
注水切削と乾式切削
結論は簡単です。ダイヤモンドバーでジルコニアを調整する場合は、必ず注水してください。より詳しく見ると、いくつかの注意点があります。
注水は接触面を冷却し、切削部から切削粉を洗い流し、ダイヤモンドの目詰まりを抑えます。熱電対による測定では、粗目ダイヤモンドバーで乾式研削を行うと、連続接触5秒以内に表面温度が400°Cを超えます。30-50 mL/minで注水すると、同じ荷重でもピーク温度は100°C未満に保たれます。
特に咬合紙で咬合接触を確認する際、視認性を理由に乾式調整を好む術者もいます。乾式で切削する必要がある場合は、バーを1秒未満だけ接触させ、各パスの間に完全に持ち上げてください。乾式作業では粗目ではなく細目または中目を使用します。また、低速ハンドピースに装着したダイヤモンドストーンへの切り替えも検討してください。低いrpmにより発熱を大幅に抑えながら、制御された乾式調整が可能です。
各種の研磨器具がさまざまなセラミック材料にどのように対応するかについては、セラミックおよび貴金属用グリーンストーンの概要をご覧ください。
専用ジルコニアバーと標準ダイヤモンドバー
現在、ジルコニア専用と表示されたバーを販売するメーカーが増えています。実際には何が異なるのでしょうか。
専用ジルコニアダイヤモンドバーには、通常、次のうち1つ以上の改良が施されています。
高いダイヤモンド濃度:1平方ミリメートルあたりの粒子数を増やし、硬い基材に対する切削効率を維持します。
粗いベース粒度:標準の「粗目」が125 μmであるのに対し、ジルコニア専用の粗目は150 μmから始まり、粒子の露出も大きい場合があります。
強い結合マトリックス:ニッケルまたはレジンの結合力を高め、高荷重切削時の粒子脱落を抑えます。
最適化されたシャンクテーパー:剛性の高いネックを採用し、振動の伝達を抑える設計があります。
専用品は必要でしょうか。小さな咬合高点を削合する程度であれば、新品の標準粗目ダイヤモンドバーで十分です。ポーセレンより早く摩耗しますが、臨床結果は許容範囲です。スポット調整を超える作業では、専用ジルコニアバーにより時間を短縮でき、熱損傷のリスクも低減できます。ブリッジフレームワークを技工所で形態修正する場合、その差は特に明確です。
ダイヤモンドバーとカーバイドバーの違いを理解することも、ジルコニア作業でダイヤモンドが実用上唯一の選択肢である理由を明確にするのに役立ちます。
ジルコニア調整後の研磨手順
チェアサイドでの調整は、ジルコニア修復物の研磨面またはグレーズ面を損ないます。損なわれた表面を未仕上げのままにすると、対合歯のエナメル質の摩耗が増え、プラークが付着しやすい粗さが残ります。適切な研磨手順により、臨床的に許容できる平滑性を回復できます。
一般的な3段階のチェアサイド手順:
ステップ1 - 粗目ポリッシャー(ピンクまたはブラウンのラバーホイール/ポイント):8,000-12,000 rpm、乾式または軽いミスト注水。ダイヤモンドバー調整による最も深いスクラッチを除去します。各表面に15-20秒かけます。
ステップ2 - 中目ポリッシャー(グリーンまたはブルーのラバーホイール/ポイント):8,000-12,000 rpm、乾式。ステップ1で残った表面を整えます。この段階で表面にある程度の反射性が現れ始めます。
ステップ3 - 細目ポリッシャー(ホワイトまたはライトグレーのホイール)またはダイヤモンド研磨ペースト:ホイールは5,000-8,000 rpm、または1-3 μmのダイヤモンドペーストをヤギ毛ブラシで使用します。Ra値0.2 μm未満の表面が得られ、研究上、グレーズジルコニアと同程度のエナメル質摩耗に抑えられます。
各種材料に適した研磨器具の詳しい選択方法は、歯科用ポリッシャーの種類をご覧ください。
研磨手順を省くと、対合歯に対して1000番のサンドペーパーのように作用する修復物を患者に残すことになります。チェアサイドで3-4分研磨することで、修復物の使用期間中に生じる測定可能なエナメル質摩耗を防げます。
臨床チェックリスト:ジルコニア調整プロトコル
咬合紙でコンタクトを確認します(初回確認には200 μmフィルム、仕上げ確認には40 μm)。
粗目ダイヤモンドバーを選択します(咬合面にはフットボール、隣接面にはフレーム)。
注水下で、軽い圧力と断続的な1-2秒ストロークで調整します。
コンタクトを再確認し、必要に応じて繰り返します。
中目ダイヤモンドバーに移行して表面を整えます。
3段階の研磨手順に従います:粗目ラバー、中目ラバー、細目ラバーまたはダイヤモンドペースト。
エクスプローラーで表面の平滑性を確認します。適切に研磨された表面は、引っかかりがなくガラスのように滑らかです。
過度な圧力を必要としたダイヤモンドバーは廃棄します。鈍いバーを次の患者に使用すると、熱損傷のリスクがあります。
ジルコニアでは、系統的な操作が結果につながります。作業に合ったバーを選び、材料の熱感受性を尊重し、削合した部位は必ず仕上げてください。適切に調整されたジルコニアクラウンと対合歯を摩耗させるクラウンの違いは、多くの術者が省略しがちな最後の数分間の研磨にあります。



