
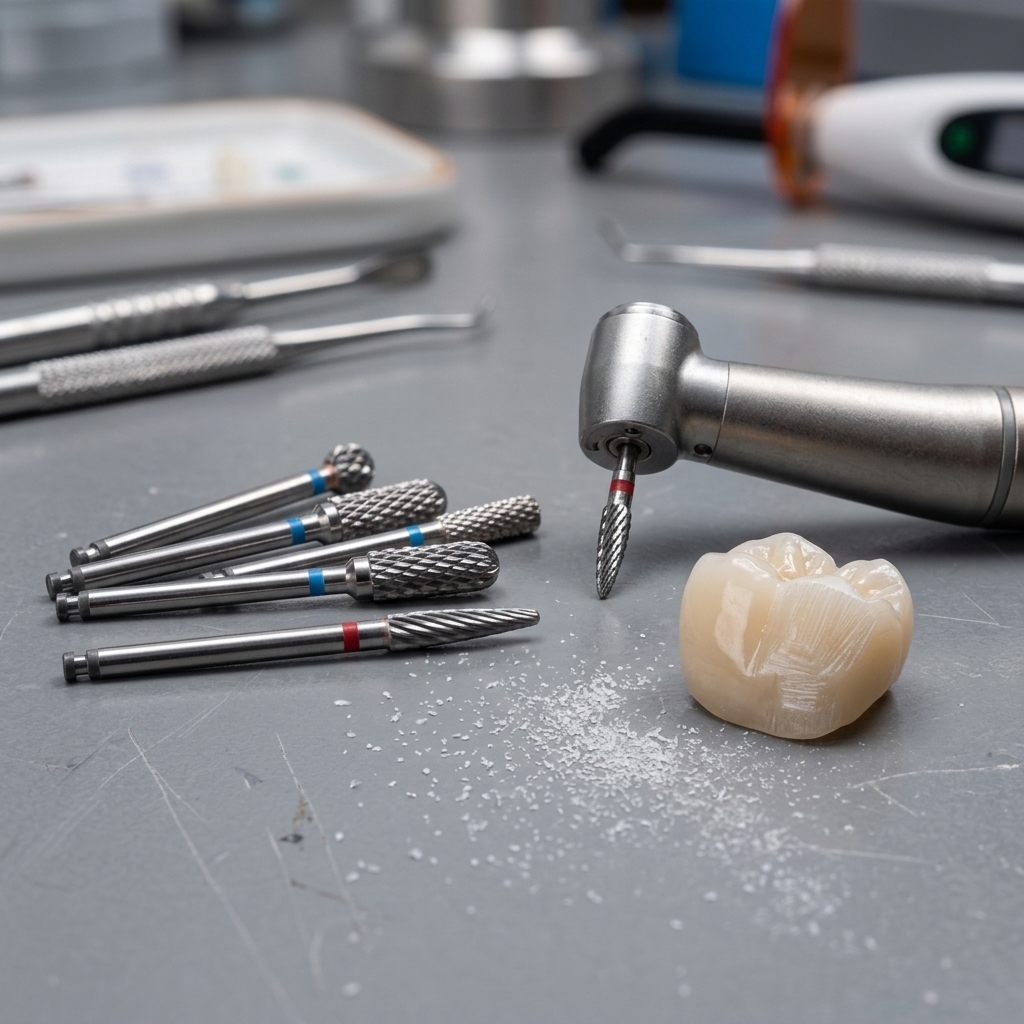
La maggior parte dei laboratori odontotecnici tiene a magazzino frese in carburo di tungsteno con gambo HP per i lavori con manipolo diritto. Sono adatte alla riduzione di grandi quantità di acrilico, alla rifinitura dei modelli e alla sagomatura pesante. Tuttavia, quando serve un controllo più preciso — per regolare una flangia di protesi, rifinire il margine di un ponte provvisorio o modellare l'acrilico intorno a un gancio — il manipolo diritto inizia a lavorare contro di voi. Lo strumento è troppo lungo, la velocità troppo aggressiva e l'angolo di accesso errato per qualsiasi operazione che richieda un tocco leggero.
È per colmare questa lacuna che abbiamo aggiunto al catalogo Burdental le frese in carburo di tungsteno con gambo RA. Stesse prestazioni di taglio del carburo di tungsteno, ma progettate per manipoli contrangolo con gambo a latch da 2.35mm.
Perché il gambo RA per la rifinitura in laboratorio?
Se lavorate già con frese in carburo di tungsteno con gambo HP, il materiale è identico — carburo di tungsteno sinterizzato con scanalature a taglio incrociato. La differenza sta nel manipolo compatibile.
I manipoli contrangolo funzionano a velocità inferiori rispetto ai manipoli diritti, generalmente 5,000–40,000 RPM contro 10,000–45,000 RPM per quelli diritti. La geometria angolata della testa avvicina la punta di taglio alle dita e offre un braccio di leva più corto. In pratica, ciò si traduce in:
Migliore feedback tattile — percepite la resistenza del materiale attraverso uno strumento più corto, non attraverso 7cm di gambo diritto che vibra tra le dita
Accesso più facile alle aree ristrette — flange linguali, zone interprossimali, superfici palatali e aree intorno ai ganci dove un manipolo diritto semplicemente non riesce ad angolare
Minore affaticamento della mano — l'impugnatura del contrangolo distribuisce la coppia sul palmo invece di concentrarla su una presa a matita
Rimozione controllata del materiale — l'intervallo di velocità inferiore riduce il rischio di scavare sezioni sottili di acrilico o fondere la resina sul margine
Nulla di tutto questo rende obsolete le frese con gambo HP. Per la riduzione di grandi quantità su una base protesica appena estratta dalla muffola o per rifinire un modello in gesso fino alle dimensioni desiderate, HP è ancora più veloce ed efficiente. Le frese con gambo RA intervengono dove le HP si fermano — nei lavori di dettaglio che fanno la differenza tra un risultato accettabile e uno preciso.
Due opzioni a taglio incrociato: fine e media
Le frese RA sono disponibili in due configurazioni delle lame, ciascuna codificata a colori per una rapida identificazione:
Modello | Tipo di taglio | Codice colore | Ideale per |
|---|---|---|---|
514 (FE) | Taglio incrociato fine | Rosso | Rifinitura dei margini, modellazione liscia, sagomatura finale prima della lucidatura |
524 (CE) | Taglio incrociato medio | Blu | Sagomatura iniziale, rimozione moderata dell'acrilico, regolazione delle protesi |
Iniziate con il taglio incrociato medio (blu) per la sagomatura iniziale e passate al fine (rosso) per la rifinitura. Il disegno a taglio incrociato di entrambi i modelli convoglia i detriti lontano dalla superficie di taglio, impedendo l'ostruzione delle scanalature — un problema comune durante la rifinitura dell'acrilico a velocità inferiori, quando i trucioli vengono espulsi con maggiore difficoltà.
Forme della testa
Per entrambi i tipi di taglio sono disponibili diverse geometrie della testa. Le forme coniche funzionano bene per la modellazione delle flange e la rifinitura dei margini. Le forme cilindriche sono adatte alle superfici piane e ai bordi diritti. Le varianti con estremità arrotondata uniformano le transizioni senza lasciare angoli netti nell'acrilico. Le forme a fiamma raggiungono le aree interprossimali strette e le flange sottili.
Scegliete in base alla geometria necessaria, non al tipo di taglio. La maggior parte dei laboratori tiene due o tre forme per ogni grado di taglio: una conica, una cilindrica e una con estremità arrotondata coprono la maggior parte delle situazioni di rifinitura.
Dove si inseriscono le frese RA nel flusso di lavoro del laboratorio
Rifinitura delle protesi e regolazioni alla poltrona
Le regolazioni delle protesi alla poltrona sono il caso d'uso più evidente. Il paziente è seduto, il dentista segna i punti di pressione con la carta articolare e serve una rimozione controllata con un manipolo contrangolo. Una fresa HP in un manipolo diritto è troppo aggressiva per le regolazioni localizzate: basta uno scivolamento per assottigliare la base oltre ogni possibilità di riparazione. La fresa RA a 15,000–20,000 RPM rimuove in modo pulito le aree segnate senza assottigliare il materiale della base circostante.
Per le protesi appena estratte dalla muffola, il flusso di lavoro è semplice: fresa HP per la deflasking e la rifinitura grossolana, quindi passaggio alla RA per la rifinitura dei bordi, la modellazione del post-dam e la levigatura della superficie tissutale.
Rifinitura dei restauri provvisori
Corone e ponti provvisori in acrilico o bis-acrilico richiedono la rifinitura dei margini dopo la rimozione dalla bocca. La fresa RA a taglio incrociato fine rifinisce le sbavature e regola i punti di contatto senza deformare le pareti sottili. I manipoli diritti tendono ad afferrare e far ruotare i piccoli provvisori tra le dita; la coppia inferiore e la testa angolata del contrangolo offrono una presa più controllata sul manufatto.
Rifinitura delle strutture per protesi parziali
Le selle in acrilico delle strutture parziali richiedono spesso regolazioni intorno ai ganci e agli appoggi metallici. La testa del contrangolo raggiunge le superfici linguali e palatali con cui un manipolo diritto fatica fisicamente a lavorare. Utilizzate il taglio incrociato medio per rimuovere il materiale in eccesso intorno alla struttura, quindi rifinite con il taglio incrociato fine per ottenere una transizione liscia tra i componenti in acrilico e quelli metallici.
Dettaglio di modelli e monconi
La rifinitura dei monconi e la preparazione dei modelli richiedono talvolta più precisione di quella offerta da un manipolo diritto. La fresa RA gestisce i lavori di dettaglio su modelli in gesso e pietra: rifinitura intorno ai margini di preparazione, regolazione dello spazio del moncone, levigatura delle basi colate e rimozione delle bolle. La velocità inferiore impedisce al gesso di scheggiarsi sui margini sottili, dove una fresa HP ad alta velocità potrebbe fratturare il bordo.
Gambo RA vs HP: confronto rapido
Caratteristica | Gambo RA (Latch 2.35mm) | Gambo HP (Diritto 2.35mm) |
|---|---|---|
Manipolo | Contrangolo | Diritto |
Intervallo di velocità | 5,000–40,000 RPM | 10,000–45,000 RPM |
Ideale per | Rifinitura di dettaglio, regolazioni, accesso a spazi ristretti | Riduzione di grandi quantità, rifinitura dei modelli, sagomatura pesante |
Controllo | Maggiore — braccio di leva più corto, testa angolata | Moderato — strumento più lungo, linea diritta |
Affaticamento | Inferiore per lavori di dettaglio prolungati | Inferiore per la riduzione di aree estese |
Per un'analisi più approfondita dei tipi di gambo e della loro compatibilità con i manipoli, consultate la nostra guida su gambi per frese dentali FG vs RA vs HP.
Consigli per ottenere il massimo dalle frese in carburo RA
Adattate la velocità al materiale. L'acrilico si rifinisce bene a 15,000–25,000 RPM. Superate 30,000 e rischiate di fondere invece di tagliare: l'acrilico si spalma sulle scanalature e finite per lucidare anziché rimuovere. Pietra e gesso tollerano velocità più elevate: 25,000–35,000 RPM funzionano senza accumulo di calore.
Pressione leggera, passaggi multipli. Lasciate che le scanalature a taglio incrociato svolgano il lavoro. Premere con forza intasa il disegno delle lame con i detriti di acrilico, smussa più rapidamente i bordi e lascia una superficie più ruvida che richiede maggiore lucidatura. Due passaggi leggeri sono sempre meglio di uno pesante.
Pulisci le scanalature tra un caso e l'altro. I residui acrilici si accumulano nelle scanalature a taglio incrociato più rapidamente di quanto ci si aspetti. Una spazzola metallica in ottone rimuove il materiale compattato senza danneggiare i bordi in carburo. Non utilizzare spazzole d'acciaio: possono scheggiare i bordi taglienti. Per una guida completa alla manutenzione delle frese, leggi il nostro articolo sui tipi e sulla manutenzione delle frese in carburo.
Conservale in un blocco portafrese. Le frese lasciate sfuse in un cassetto si danneggiano a vicenda. Il carburo è duro ma fragile: un bordo tagliente urtato significa asportazione irregolare e graffi visibili nell'acrilico. Un blocco portafrese costa meno della sostituzione di una fresa.
Non utilizzare una fresa per manipolo diritto con un contrangolo. Se devi rimuovere 3mm di acrilico da un'intera base protesica, prendi la fresa HP e il manipolo diritto. Le frese RA servono per la rifinitura, non per l'asportazione grossolana. Cercare di eseguire lavori pesanti con un contrangolo consuma rapidamente sia la fresa sia la pazienza.
Domande frequenti
Posso utilizzare frese con gambo RA in un manipolo diritto?
No. I gambi RA hanno una tacca di ritenzione progettata per i mandrini dei manipoli contrangolo. Non si inseriscono nella pinza di un manipolo diritto. Utilizza frese con gambo HP per i manipoli diritti.
Qual è la differenza tra il taglio incrociato fine e quello medio?
Il taglio incrociato medio (blu, 524) presenta una spaziatura più ampia delle scanalature per una rimozione più rapida del materiale. Il taglio incrociato fine (rosso, 514) ha scanalature più ravvicinate che lasciano una superficie più liscia. Inizia con il medio per la sagomatura e termina con il fine per la qualità superficiale.
Queste frese sono adatte alla rifinitura del metallo?
Sono progettate per acrilico, resina, gesso e pietra. Per tagliare o rifinire strutture metalliche, utilizza frese da laboratorio in carburo di tungsteno dedicate, adatte alle leghe metalliche a velocità più elevate.
Quanto durano le frese RA in carburo di tungsteno?
Con un uso e una pulizia corretti, ci si possono aspettare diverse centinaia di sessioni di rifinitura dell'acrilico prima di notare una perdita di affilatura. Il taglio della pietra consuma i bordi circa due volte più rapidamente. Sostituisci la fresa quando inizia a scivolare sul materiale invece di penetrarvi.
Il gambo RA colma una lacuna reale nella gamma delle frese in carburo di tungsteno. HP gestisce i lavori pesanti. RA gestisce la precisione. Avere entrambi significa scegliere lo strumento giusto invece di costringere un solo tipo di gambo a fare tutto, e la differenza si vede nel risultato.



