
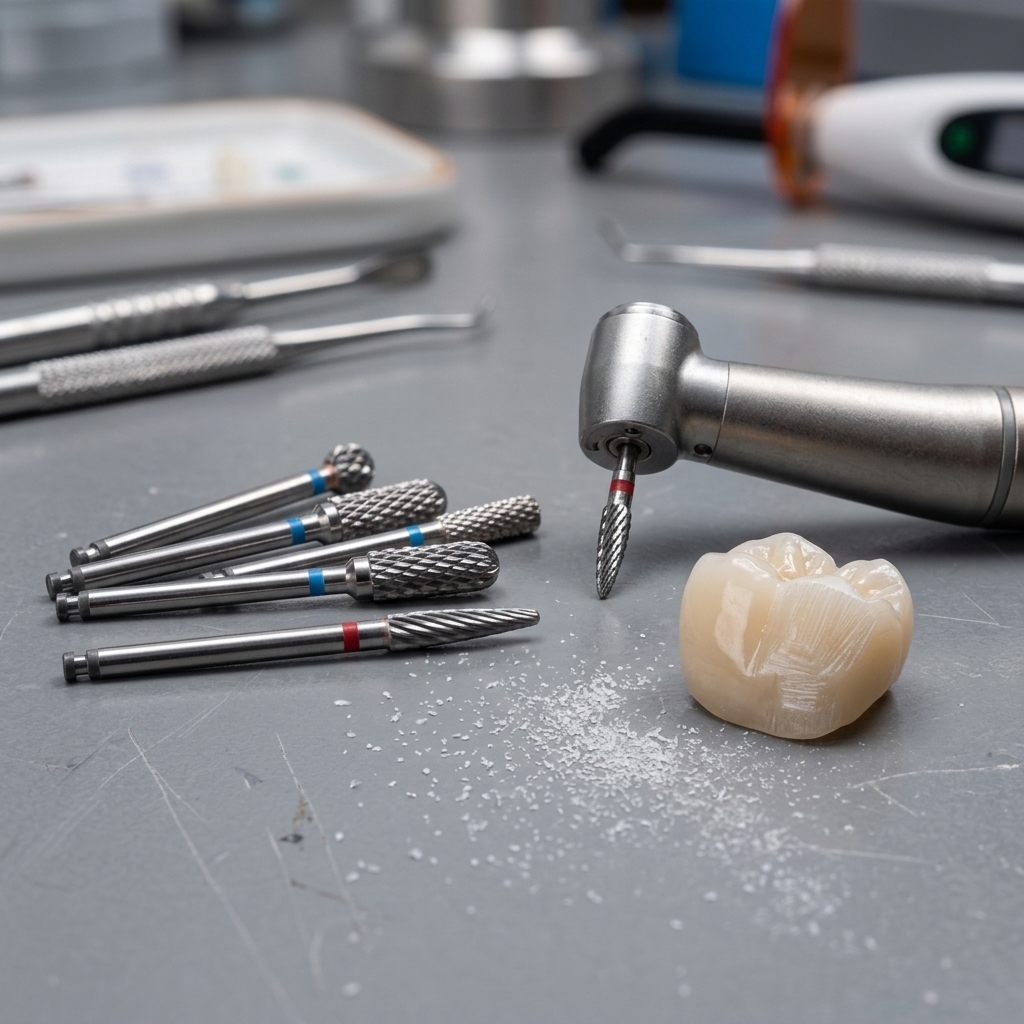
Die meisten Dentallabore führen Hartmetallfräser mit HP-Schaft für Arbeiten mit dem geraden Handstück. Sie bewältigen die grobe Reduktion von Acryl, das Beschneiden von Modellen und starke Konturierungen zuverlässig. Sobald jedoch eine feinere Kontrolle erforderlich ist — etwa beim Anpassen eines Prothesenflansches, beim Beschneiden des Randes einer provisorischen Brücke oder beim Konturieren von Acryl um eine Klammer — arbeitet das gerade Handstück gegen Sie. Das Instrument ist zu lang, die Geschwindigkeit zu aggressiv und der Zugangswinkel für Arbeiten mit leichter Hand ungeeignet.
Aus diesem Grund haben wir Hartmetallfräser mit RA-Schaft in den Burdental-Katalog aufgenommen. Die gleiche Schneidleistung aus Hartmetall, jedoch für Winkelstücke mit einem 2.35mm-Rast-Schaft ausgelegt.
Warum RA-Schaft für das Beschneiden im Labor?
Wenn Sie bereits mit Hartmetallfräsern mit HP-Schaft arbeiten, ist das Material identisch — gesintertes Hartmetall mit Kreuzverzahnung. Der Unterschied liegt im passenden Handstück.
Winkelstücke arbeiten mit niedrigeren Geschwindigkeiten als gerade Handstücke, typischerweise mit 5,000–40,000 RPM gegenüber 10,000–45,000 RPM bei geraden Handstücken. Die Kopfgeometrie bringt die Schneidspitze näher an Ihre Finger und verkürzt den Hebelarm. In der Praxis bedeutet dies:
Besseres taktiles Feedback — Sie spüren den Materialwiderstand über ein kürzeres Instrument und nicht über 7cm geraden Schaft, der in Ihren Fingern vibriert
Einfacherer Zugang zu engen Bereichen — linguale Flansche, interproximale Bereiche, palatinale Flächen und Bereiche um Klammern, in die ein gerades Handstück einfach nicht abgewinkelt werden kann
Weniger Ermüdung der Hand — der Griff des Winkelstücks verteilt das Drehmoment über die Handfläche, statt es auf einen Bleistiftgriff zu konzentrieren
Kontrollierte Materialabtragung — der niedrigere Geschwindigkeitsbereich verringert das Risiko, dünne Acrylabschnitte einzuschneiden oder das Harz am Rand zu schmelzen
Das macht HP-Schaft-Fräser nicht überflüssig. Für die grobe Reduktion einer neuen Prothesenbasis oder das Beschneiden eines Gipsmodells auf die richtige Größe ist HP weiterhin schneller und effizienter. RA-Schaft-Fräser übernehmen dort, wo HP aufhört — bei Detailarbeiten, die akzeptable von präzisen Ergebnissen unterscheiden.
Zwei Optionen mit Kreuzverzahnung: fein und mittel
Die RA-Fräser sind in zwei Schneidkonfigurationen erhältlich, die zur schnellen Identifikation farbcodiert sind:
Modell | Schneidart | Farbcode | Geeignet für |
|---|---|---|---|
514 (FE) | Feine Kreuzverzahnung | Rot | Randbearbeitung, glatte Konturierung, abschließende Formgebung vor dem Polieren |
524 (CE) | Mittlere Kreuzverzahnung | Blau | Erste Formgebung, mäßige Acrylabtragung, Anpassungen an Prothesen |
Beginnen Sie bei der ersten Formgebung mit der mittleren Kreuzverzahnung (blau) und wechseln Sie für die Endbearbeitung zur feinen Verzahnung (rot). Das Kreuzverzahnungsmuster leitet bei beiden Modellen die Späne von der Schneidfläche weg und verhindert dadurch ein Verstopfen der Schneiden — ein häufiges Problem beim Beschneiden von Acryl mit niedrigeren Geschwindigkeiten, bei denen Späne weniger leicht abgeführt werden.
Kopfformen
Für beide Schneidarten sind verschiedene Kopfgeometrien erhältlich. Konische Formen eignen sich gut für die Konturierung von Flanschen und die Verfeinerung von Rändern. Zylinderformen bearbeiten flache Flächen und gerade Kanten. Varianten mit abgerundetem Ende glätten Übergänge, ohne scharfe Linienwinkel im Acryl zu hinterlassen. Flammenformen erreichen schmale interproximale Bereiche und dünne Flansche.
Wählen Sie anhand der benötigten Geometrie und nicht anhand der Schneidart. Die meisten Labore führen zwei oder drei Formen je Schneidgrad — ein Konus, ein Zylinder und ein abgerundetes Ende decken den Großteil der Beschneidungssituationen ab.
Einordnung der RA-Fräser in den Laborarbeitsablauf
Beschneiden von Prothesen und Anpassungen am Behandlungsstuhl
Anpassungen von Prothesen am Behandlungsstuhl sind der naheliegendste Anwendungsfall. Der Patient sitzt im Behandlungsstuhl, der Zahnarzt markiert die Druckstellen mit Artikulationspapier, und Sie benötigen eine kontrollierte Abtragung mit einem Winkelstück. Ein HP-Fräser in einem geraden Handstück ist für punktuelle Anpassungen zu aggressiv — ein einziger Ausrutscher kann die Basis irreparabel ausdünnen. Der RA-Fräser entfernt bei 15,000–20,000 RPM die markierten Bereiche sauber, ohne das umliegende Basismaterial auszudünnen.
Bei neuen Prothesen, die aus dem Küvettenverfahren kommen, ist der Ablauf unkompliziert: HP-Fräser zum Ausbetten und groben Beschneiden, anschließend RA für die Randverfeinerung, die Konturierung des post-dam und die Glättung der Gewebeoberfläche.
Endbearbeitung provisorischer Versorgungen
Provisorische Kronen und Brücken aus Acryl oder Bis-Acryl benötigen nach der Entnahme aus dem Mund eine Randverfeinerung. Der feine RA-Fräser entfernt Überschüsse und passt Kontakte an, ohne dünne Wände zu verformen. Gerade Handstücke neigen dazu, kleine Provisorien zu greifen und aus den Fingern zu drehen — das geringere Drehmoment und der abgewinkelte Kopf des Winkelstücks ermöglichen einen kontrollierteren Halt am Werkstück.
Endbearbeitung von Teilprothesengerüsten
Acrylsättel an Teilprothesengerüsten müssen häufig im Bereich von Metallklammern und Auflagen angepasst werden. Der Winkelstückkopf erreicht linguale und palatinale Flächen, die mit einem geraden Handstück nur schwer zugänglich sind. Verwenden Sie die mittlere Kreuzverzahnung zur groben Abtragung um das Gerüst und anschließend die feine Kreuzverzahnung für einen glatten Übergang zwischen Acryl und Metallkomponenten.
Detailbearbeitung von Modellen und Stümpfen
Das Beschneiden von Stümpfen und die Modellvorbereitung erfordern manchmal mehr Feingefühl, als ein gerades Handstück bietet. Der RA-Fräser übernimmt Detailarbeiten an Gips- und Steinmodellen — das Beschneiden um Präparationsränder, die Verfeinerung des Stumpfabstands, das Glätten ausgegossener Basen und die Beseitigung von Blasen. Die niedrigere Geschwindigkeit verhindert, dass Gips an dünnen Rändern ausbricht, an denen ein schnell laufender HP-Bohrer die Kante brechen würde.
RA- gegenüber HP-Schaft: Schneller Vergleich
Merkmal | RA-Schaft (2.35mm Rast) | HP-Schaft (2.35mm gerade) |
|---|---|---|
Handstück | Winkelstück | Gerades Handstück |
Geschwindigkeitsbereich | 5,000–40,000 RPM | 10,000–45,000 RPM |
Geeignet für | Detailbeschneidung, Anpassungen, enge Zugänge | Grobe Reduktion, Modellbeschneidung, starke Formgebung |
Kontrolle | Höher — kürzerer Hebelarm, abgewinkelter Kopf | Mittel — längeres Instrument, gerade Linie |
Ermüdung | Geringer bei längeren Detailarbeiten | Geringer bei großflächiger Reduktion |
Eine ausführlichere Übersicht über Schafttypen und ihre Handstückkompatibilität finden Sie in unserem Leitfaden zu FG-, RA- und HP-Schäften für Dentalbohrer.
Tipps zur optimalen Nutzung von Hartmetallfräsern mit RA-Schaft
Geschwindigkeit an das Material anpassen. Acryl lässt sich bei 15,000–25,000 RPM sauber beschneiden. Bei mehr als 30,000 besteht Schmelz- statt Schneidgefahr — das Acryl verschmiert auf den Schneiden und Sie polieren am Ende, statt Material abzutragen. Stein und Gips vertragen höhere Geschwindigkeiten — 25,000–35,000 RPM funktionieren ohne übermäßige Wärmeentwicklung.
Leichter Druck, mehrere Durchgänge. Lassen Sie die Kreuzverzahnung die Arbeit erledigen. Starker Druck verstopft das Schneidmuster mit Acrylspänen, stumpft die Kanten schneller ab und hinterlässt eine rauere Oberfläche, die stärker poliert werden muss. Zwei leichte Durchgänge sind immer besser als ein schwerer.
Schneiden zwischen den Fällen reinigen. Acrylrückstände sammeln sich schneller als erwartet in den Kreuzverzahnungsrillen. Eine Messingdrahtbürste entfernt festgesetztes Material, ohne die Hartmetallkanten zu beschädigen. Verwenden Sie keine Stahlbürsten — sie können die Schneidkanten ausbrechen. Eine ausführliche Anleitung zur Pflege von Dentalbohrern finden Sie in unserem Artikel über Hartmetallbohrer und ihre Wartung.
In einem Bohrerständer aufbewahren. Lose Fräser in einer Schublade können sich gegenseitig beschädigen. Hartmetall ist hart, aber spröde — eine angeschlagene Schneidkante führt zu ungleichmäßiger Abtragung und sichtbaren Kratzmustern im Acryl. Ein Bohrerständer kostet weniger als der Ersatz eines Fräsers.
Keine Aufgabe für ein gerades Handstück auf das Winkelstück übertragen. Wenn Sie 3mm Acryl von einer gesamten Prothesenbasis abtragen, greifen Sie zum HP-Fräser und geraden Handstück. RA-Fräser sind für die Verfeinerung gedacht, nicht für die grobe Ausgrabung. Grobe Arbeiten mit einem Winkelstück verbrauchen nur den Fräser und Ihre Geduld.
Häufig gestellte Fragen
Kann ich RA-Schaft-Fräser in einem geraden Handstück verwenden?
Nein. RA-Schäfte besitzen eine Rastkerbe für Spannfutter von Winkelstücken. Sie sitzen nicht in der Spannzange eines geraden Handstücks. Verwenden Sie Fräser mit HP-Schaft für gerade Handstücke.
Was ist der Unterschied zwischen feiner und mittlerer Kreuzverzahnung?
Die mittlere Kreuzverzahnung (blau, 524) besitzt größere Abstände zwischen den Schneiden und ermöglicht eine schnellere Materialabtragung. Die feine Kreuzverzahnung (rot, 514) hat eine engere Verzahnung und hinterlässt eine glattere Oberfläche. Beginnen Sie mit der mittleren Verzahnung für die Formgebung und schließen Sie mit der feinen Verzahnung zur Verbesserung der Oberflächenqualität ab.
Sind diese Fräser zum Beschneiden von Metall geeignet?
Sie sind für Acryl, Harz, Gips und Stein ausgelegt. Verwenden Sie zum Schneiden oder Beschneiden von Metallgerüsten spezielle Hartmetallfräser für Dentallabore, die für Metalllegierungen bei höheren Geschwindigkeiten geeignet sind.
Wie lange halten Hartmetallfräser mit RA-Schaft?
Bei sachgemäßer Verwendung und Reinigung sind mehrere hundert Sitzungen zum Beschneiden von Acryl zu erwarten, bevor eine merkliche Abstumpfung eintritt. Das Schneiden von Stein verschleißt die Kanten etwa doppelt so schnell. Ersetzen Sie den Fräser, wenn er über das Material gleitet, anstatt sich hineinzuschneiden.
Der RA-Schaft schließt eine echte Lücke im Sortiment der Hartmetallfräser. HP übernimmt die groben Arbeiten. RA übernimmt die Präzisionsarbeit. Wenn Sie beide Varianten führen, können Sie für jede Aufgabe das richtige Instrument wählen, anstatt einen Schafttyp für alles einzusetzen — und Ihre Arbeit zeigt den Unterschied.



