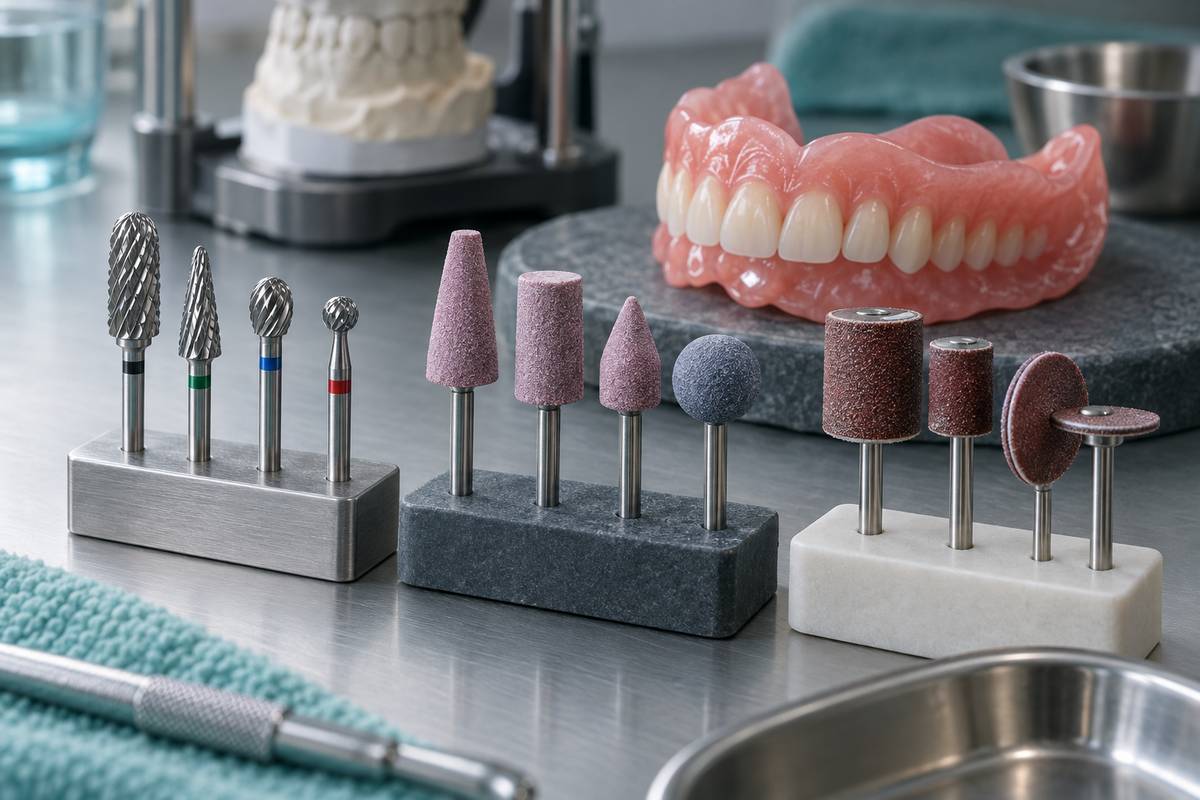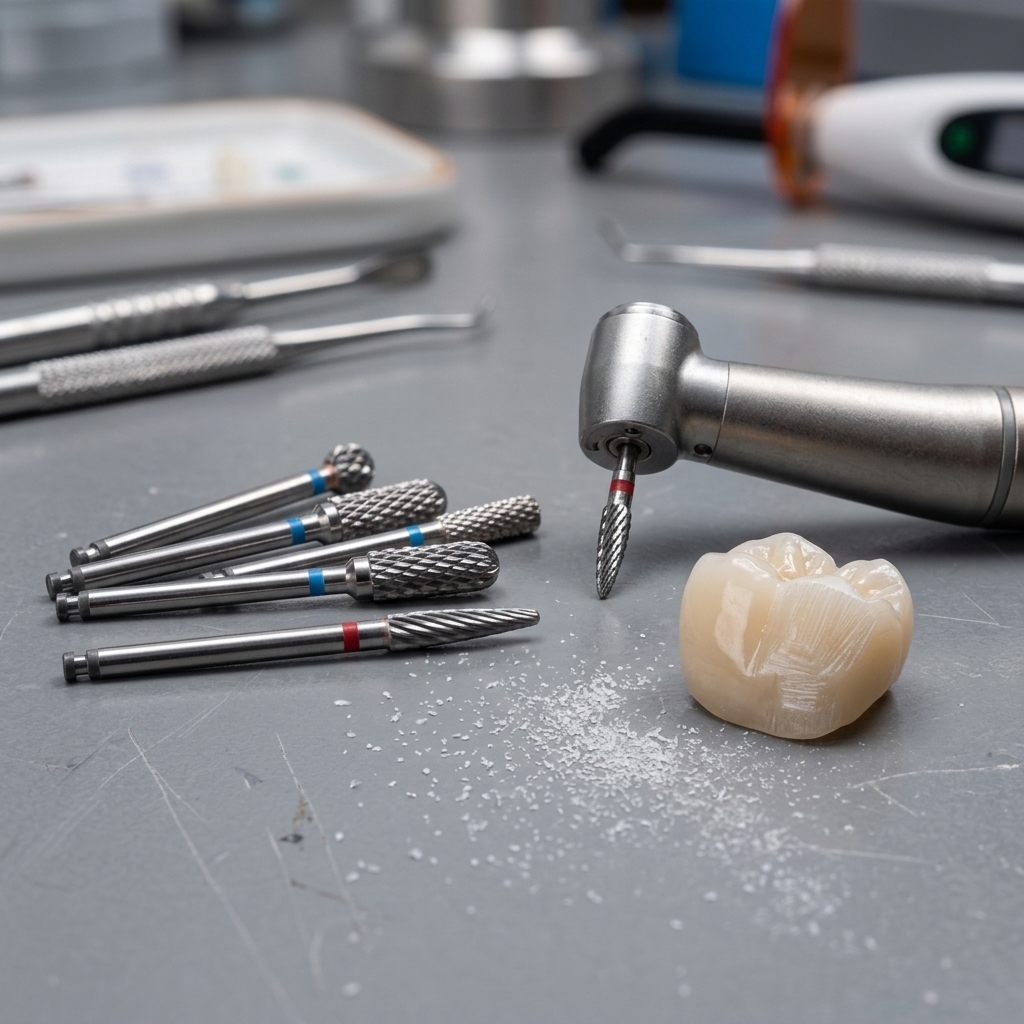
Çoğu diş laboratuvarı, düz piyasemenle yapılan çalışmalar için HP şaftlı tungsten karbür frezeleri stoklar. Bu frezeler, yoğun akrilik aşındırma, model düzeltme ve kaba şekillendirme işlemlerini sorunsuz şekilde gerçekleştirir. Ancak protez flanşını ayarlamak, geçici köprü kenarını düzeltmek veya kroşe çevresindeki akriliği şekillendirmek gibi daha hassas kontrol gerektiren işlemlerde düz piyasemen size karşı çalışmaya başlar. Alet fazla uzundur, hız fazla agresiftir ve hafif dokunuş gerektiren işlemler için erişim açısı uygun değildir.
Bu nedenle RA şaftlı tungsten karbür frezeleri Burdental kataloğumuza ekledik. Aynı tungsten karbür kesim performansına sahiptir; ancak 2.35mm mandallı şaftlı anguldruva piyasemenler için tasarlanmıştır.
Laboratuvar Düzeltme İşlemlerinde Neden RA Şaft?
Zaten HP şaftlı tungsten karbür frezelerle çalışıyorsanız malzeme aynıdır: çapraz kesimli kanallara sahip sinterlenmiş tungsten karbür. Fark, uyumlu olduğu piyasemendedir.
Anguldruva piyasemenler, düz piyasemenlerden daha düşük hızlarda çalışır; tipik olarak anguldruva için 5,000–40,000 RPM, düz piyasemen için ise 10,000–45,000 RPM aralığındadır. Baş açısı geometrisi kesici ucu parmaklarınıza yaklaştırır ve daha kısa bir kaldıraç kolu sağlar. Uygulamada bunun faydaları şunlardır:
Daha iyi dokunsal geri bildirim — parmaklarınızda titreşen 7cm uzunluğundaki düz şaft yerine, malzeme direncini daha kısa bir alet üzerinden hissedersiniz
Dar alanlara daha kolay erişim — düz piyasemenin fiziksel olarak açı veremediği lingual flanşlar, interproksimal bölgeler, palatinal yüzeyler ve kroşe çevreleri
Daha az el yorgunluğu — anguldruva tutuşu torku kalem tutuşunda yoğunlaştırmak yerine avuç içine dağıtır
Kontrollü materyal kaldırma — daha düşük hız aralığı, ince akrilik bölümlerde oyuk oluşturma veya kenarda reçineyi eritme riskini azaltır
Bunların hiçbiri HP şaftlı frezeleri gereksiz kılmaz. Yeni bir protez kaidesindeki kaba materyali kaldırmak veya taş modeli istenen boyuta kadar düzeltmek için HP hâlâ daha hızlı ve verimlidir. RA şaftlı frezeler, HP'nin bıraktığı yerden devam eder — kabul edilebilir ile hassas çalışma arasındaki farkı oluşturan detay işlemleri için.
İki Çapraz Kesim Seçeneği: İnce ve Orta
RA frezeler, hızlı tanımlama için renk kodlu iki farklı bıçak konfigürasyonuyla sunulur:
Model | Kesim Tipi | Renk Kodu | En Uygun Kullanım |
|---|---|---|---|
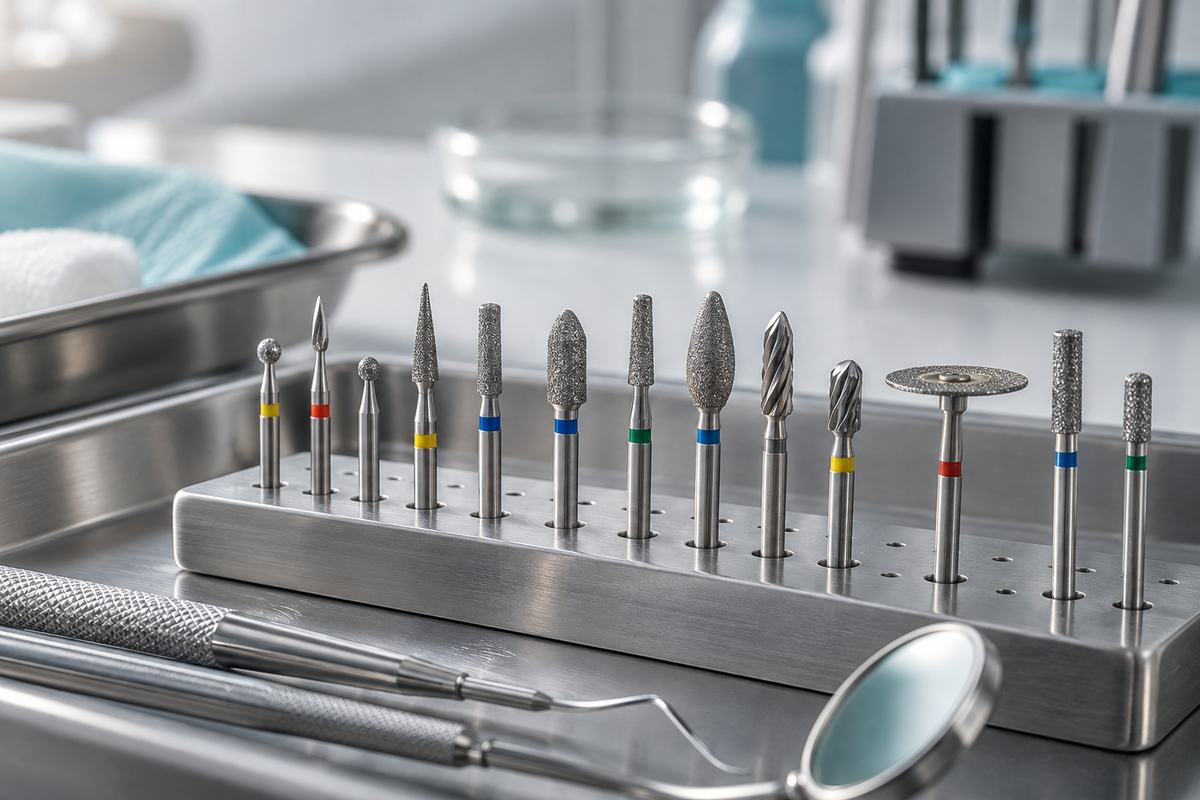
514 (FE) | İnce Çapraz Kesim | Kırmızı | Kenarların bitirilmesi, düzgün şekillendirme, polisaj öncesi son şekillendirme |
524 (CE) | Orta Çapraz Kesim | Mavi | İlk şekillendirme, orta düzeyde akrilik kaldırma, protez ayarlamaları |
İlk şekillendirme için orta çapraz kesim (mavi) ile başlayın ve bitirme işlemi için ince kesime (kırmızı) geçin. Her iki modeldeki çapraz kesim deseni, debris'i kesim yüzeyinden uzaklaştırır ve kanalların tıkanmasını önler. Bu, talaşların düşük hızlarda daha zor uzaklaştığı akrilik düzeltme işlemlerinde sık görülen bir sorundur.
Baş Şekilleri
Her iki kesim tipi için çeşitli baş geometrileri mevcuttur. Konik şekiller flanş şekillendirme ve kenar düzeltme için iyi sonuç verir. Silindir şekiller düz yüzeyleri ve düz kenarları işler. Yuvarlak uçlu varyantlar, akrilikte keskin çizgi açıları bırakmadan geçişleri düzleştirir. Alev şekilleri dar interproksimal bölgelere ve ince flanşlara ulaşır.
Seçimi kesim tipine göre değil, ihtiyacınız olan geometriye göre yapın. Çoğu laboratuvar her kesim derecesinde iki veya üç şekil bulundurur — konik, silindir ve yuvarlak uçlu modeller, düzeltme işlemlerinin çoğunu karşılar.
RA Frezelerin Laboratuvar İş Akışındaki Yeri
Protez Düzeltme ve Klinik Ayarlamalar
Klinik protez ayarlamaları en belirgin kullanım alanıdır. Hasta koltuktadır, diş hekimi basınç noktalarını artikülasyon kağıdıyla işaretler ve anguldruva piyasemenle kontrollü materyal kaldırma gerekir. Düz piyasemende kullanılan HP freze, noktasal ayarlamalar için fazla agresiftir — tek bir kayma, kaideyi onarılamayacak kadar inceltebilir. 15,000–20,000 RPM hızdaki RA freze, çevredeki kaide materyalini inceltmeden işaretli bölgeleri temiz şekilde kaldırır.
Flasktan çıkan yeni protezlerde iş akışı basittir: flasktan çıkarma ve kaba düzeltme için HP freze, ardından kenar düzeltme, post dam şekillendirme ve doku yüzeyinin düzleştirilmesi için RA freze kullanılır.
Geçici Restorasyonların Bitirilmesi
Akrilik veya bis-akrilik geçici kron ve köprülerde, ağızdan çıkarıldıktan sonra kenar düzeltmesi gerekir. İnce çapraz kesimli RA freze, ince duvarları deforme etmeden çapakları alır ve kontaktları ayarlar. Düz piyasemenler küçük geçicileri kavrayıp parmaklarınızdan döndürerek çıkarabilir; anguldruvanın daha düşük torku ve açılı başı, işlem üzerindeki kontrolü artırır.
Parsiyel Protez İskeletlerinin Bitirilmesi
Parsiyel iskeletlerdeki akrilik kaidelerin metal kroşe ve dayanakların çevresinde ayarlanması sıklıkla gerekir. Anguldruva başı, düz piyasemenin fiziksel olarak zorlandığı lingual ve palatinal yüzeylere ulaşır. İskelet çevresindeki kaba materyali kaldırmak için orta çapraz kesimi, ardından akrilik ve metal bileşenler arasında düzgün bir geçiş oluşturmak için ince çapraz kesimi kullanın.
Model ve Güdük Detaylandırma
Güdük düzeltme ve model hazırlama işlemleri bazen düz piyasemenin sunduğundan daha fazla hassasiyet gerektirir. RA freze, taş ve alçı modellerdeki detay işlemlerini gerçekleştirir — preparasyon kenarları çevresini düzeltir, güdük aralığını iyileştirir, dökülmüş kaideleri düzleştirir ve hava kabarcıklarını temizler. Düşük hız, yüksek hızlı bir HP frezenin kenarı kırabileceği ince kenarlarda taşın parçalanmasını önler.
RA ve HP Şaft: Hızlı Karşılaştırma
Özellik | RA Şaft (2.35mm Mandallı) | HP Şaft (2.35mm Düz) |
|---|---|---|
Piyasemen | Anguldruva | Düz |
Hız Aralığı | 5,000–40,000 RPM | 10,000–45,000 RPM |
En Uygun Kullanım | Detay düzeltme, ayarlamalar, dar alanlara erişim | Kaba materyal kaldırma, model düzeltme, yoğun şekillendirme |
Kontrol | Daha yüksek — kısa kaldıraç kolu, açılı baş | Orta — daha uzun alet, düz hat |
Yorgunluk | Uzun süreli detay işlemlerinde daha düşük | Geniş alanlı materyal kaldırmada daha düşük |
Şaft tipleri ve piyasemen uyumluluğu hakkında daha ayrıntılı bilgi için FG ve RA ile HP dental freze şaftları rehberimize göz atın.
RA Karbür Frezelerden En İyi Verimi Alma İpuçları
Hızı materyale göre ayarlayın. Akrilik, 15,000–25,000 RPM aralığında temiz şekilde düzeltilir. 30,000 üzerine çıkarsanız kesmek yerine eritme riski oluşur — akrilik kanallara sıvanır ve materyal kaldırmak yerine polisaj yapmaya başlarsınız. Taş ve alçı daha yüksek hızlara dayanır; 25,000–35,000 RPM ısı birikimi olmadan çalışır.
Hafif basınç, birden fazla geçiş. İşi çapraz kesimli kanallara bırakın. Sert bastırmak bıçak desenini akrilik debris'iyle tıkar, kenarları daha hızlı köreltir ve daha fazla polisaj gerektiren pürüzlü bir yüzey bırakır. İki hafif geçiş, her zaman tek bir ağır geçişten daha iyidir.
Vakları işlemler arasında temizleyin. Akrilik kalıntıları, çapraz kesimli oluklarda beklenenden daha hızlı birikir. Pirinç tel fırça, karbür kenarlara zarar vermeden sıkışmış materyali temizler. Çelik fırça kullanmayın — kesici kenarları kırabilir. Freze bakımı hakkında kapsamlı bir rehber için karbür freze tipleri ve bakımı makalemizi okuyun.
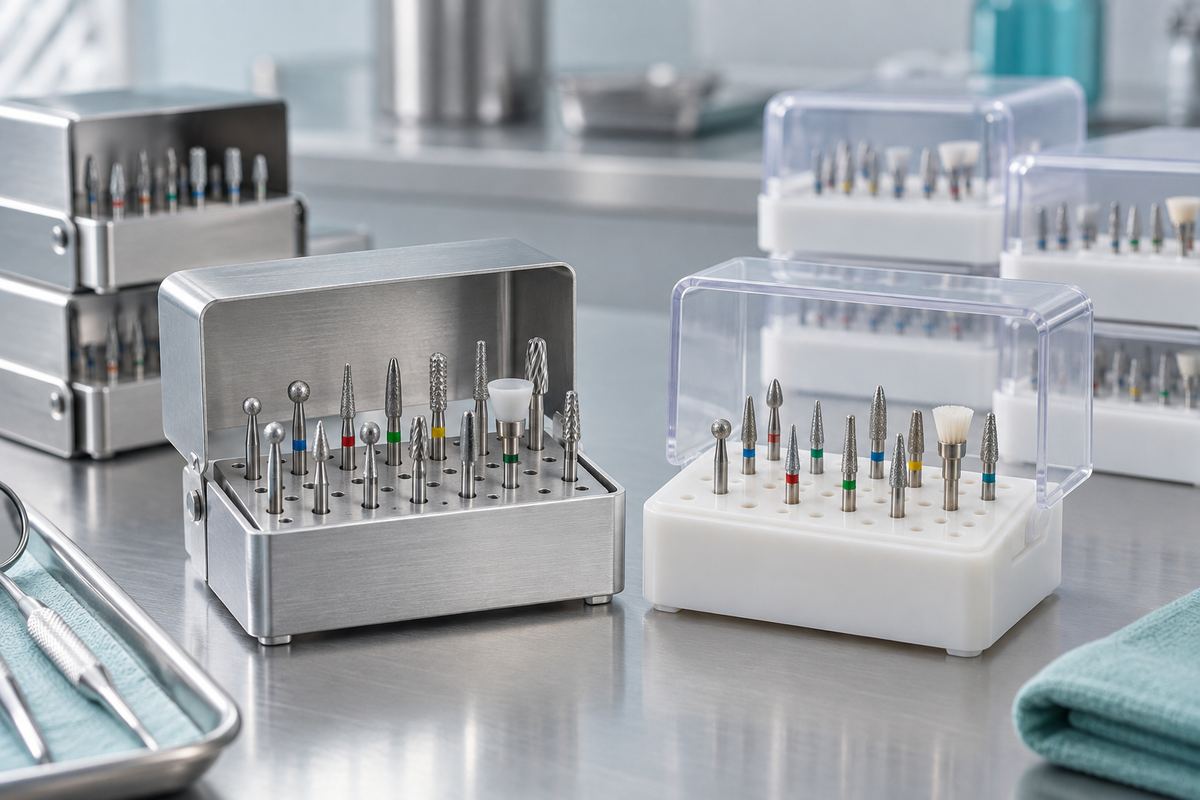
Frezeleri bir freze bloğunda saklayın. Çekmecede serbest duran frezeler birbirlerine zarar verir. Karbür sert ancak kırılgandır — darbe alan tek bir kesici kenar, düzensiz materyal kaldırmaya ve akrilikte görünür çizik desenlerine neden olur. Bir freze bloğunun maliyeti, tek bir frezeyi değiştirmekten daha düşüktür.
Düz piyasemen işini anguldruvaya zorlamayın. Tüm protez kaidesinden 3mm akrilik kaldırıyorsanız HP frezeyi ve düz piyasemeni alın. RA frezeler kazıma için değil, düzeltme içindir. Anguldruvayla kaba çalışma yapmaya çalışmak hem frezeyi hem de sabrınızı tüketir.
Sık Sorulan Sorular
RA şaftlı frezeleri düz piyasemende kullanabilir miyim?
Hayır. RA şaftlarda anguldruva piyasemen mandrenleri için tasarlanmış bir mandal çentiği bulunur. Düz piyasemen pensine oturmazlar. Düz piyasemenler için HP şaftlı frezeleri kullanın.
İnce çapraz kesim ile orta çapraz kesim arasındaki fark nedir?
Orta çapraz kesim (mavi, 524), daha hızlı materyal kaldırma için daha geniş kanal aralığına sahiptir. İnce çapraz kesim (kırmızı, 514), daha düzgün bir yüzey bırakan daha sık kanallara sahiptir. Şekillendirme için orta kesimle başlayın, yüzey kalitesi için ince kesimle bitirin.
Bu frezeler metal düzeltme için uygun mudur?
Akrilik, reçine, alçı ve taş için tasarlanmıştır. Metal iskeletleri kesmek veya düzeltmek için daha yüksek hızlarda metal alaşımlarına uygun, özel tungsten karbür laboratuvar frezeleri kullanın.
RA tungsten karbür frezeler ne kadar dayanır?
Doğru kullanım ve temizlikle, belirgin körelme başlamadan önce birkaç yüz akrilik düzeltme seansı bekleyebilirsiniz. Taş kesmek kenarları yaklaşık iki kat daha hızlı aşındırır. Freze materyale tutunmak yerine üzerinde kaymaya başladığında değiştirin.
RA şaft, tungsten karbür freze ürün grubundaki gerçek bir ihtiyacı karşılar. HP ağır işleri, RA ise hassas işleri üstlenir. Her ikisini stoklamak, tek bir şaft tipini her işte kullanmak yerine doğru aleti seçmenizi sağlar — çalışmanızdaki fark açıkça görülür.