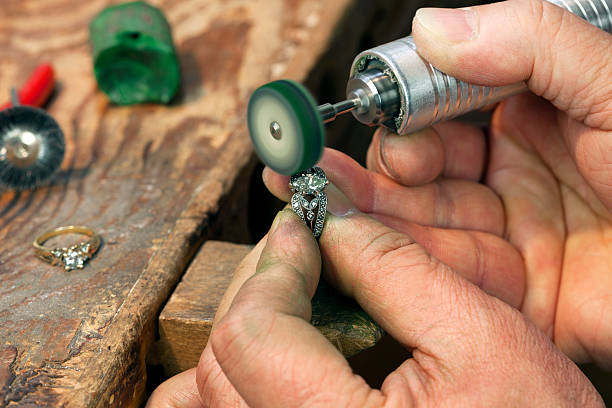
ジュエリーの研磨は、芸術性と技術力の両方が求められる作業です。プロのジュエラーでも自宅の作業台で作業する愛好家でも、正しい研磨方法を知ることで、粗い鋳造品を輝く完成品へと仕上げられます。本ガイドでは、初期研削から最終バフ研磨まで、各工程を順に説明し、優れた結果を生む工具と材料について実用的なアドバイスを紹介します。
ジュエリー研磨工程を理解する
ジュエリーの研磨では、金属表面を段階的に整えます。各工程では前工程より細かい研磨材を使用し、粗い材料除去から鏡面に近い仕上げへと進みます。目的は、デザイン本来の輪郭を保ちながら、表面の欠陥、傷、鋳造痕を取り除くことです。
プロのポリッシャーは、金、プラチナ、銀などの貴金属を扱います。金属ごとに研磨材への反応が異なるため、各工程で適切な工具とコンパウンドを選ぶことが重要です。
必要な工具と材料
開始前に、次の用品を準備してください。
- ロータリーツールまたはフレックスシャフト — ほとんどのジュエリー研磨作業に使用する主動力工具
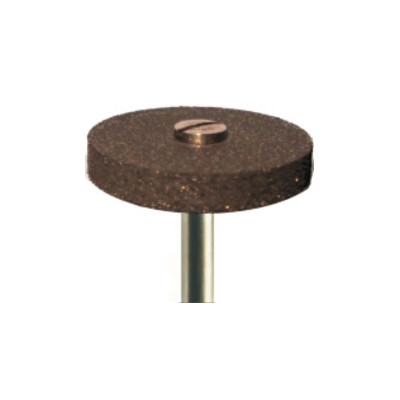
- 軸付砥石 — 初期成形と傷の除去用
- シリコーン製ラバーポリッシャー — 段階的な平滑化用の粗目、中目、細目
- フェルトバフとコットンバフ — 最終的な光沢出しに研磨コンパウンドと併用
- 研磨コンパウンド — 切削用のトリポリ、色調整と最終光沢用のルージュ
- 拡大ルーペ — 各工程の間に表面を確認
高品質なシリコーン製ラバーポリッシャーやダイヤモンドストーンおよびポリッシャーが必要な場合、これらのアクセサリーは金属加工専用に設計されており、多くの研磨作業に使用できます。
ステップ1:鋳造品の切り離しとバリ取り
ほとんどのジュエリーは、金属ツリーに接続された粗い鋳造品から始まります。ポリッシャーはまず、切断ディスクまたはノコギリを使って各パーツをツリーから切り離します。スプルーと呼ばれる接続部には小さな金属の突起が残るため、表面と面一になるまで研削する必要があります。
粗目のタングステンカーバイドバーまたは研削ホイールを使用してスプルー痕を除去します。周囲の金属に食い込まないよう慎重に作業してください。この段階では、パーツがまだ粗くくすんで見えても問題ありません。
初期平滑化のためのタンブリング
切り離しとバリ取りの後、多くのジュエラーはパーツを回転式または磁気式タンブラーに入れます。スチールショットメディアによるタンブリングで表面をバニシングし、金属粒子を圧縮して均一なマット仕上げにします。磁気式タンブラーはより高速で、スチールピンが狭い場所に届くため、複雑なデザインにも適しています。
一般的なタンブリングサイクルは、金属と必要な仕上げに応じて30~90分です。この工程だけでは研磨面になりませんが、後に続く手研磨工程の均一な基準面を作れます。
ステップ2:成形と深い傷の除去
パーツをタンブリングして乾燥させたら、ポリッシャーは研磨用アタッチメントを装着したフレックスシャフトまたはロータリーツールに移ります。ここから本格的な変化が始まります。
軸付砥石の使用
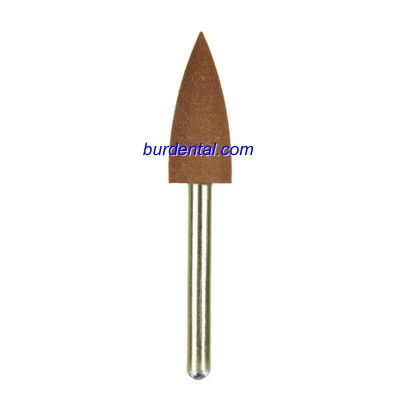
軸付砥石は、さまざまな形状の小型研磨ホイールやポイントで、深い傷の除去と輪郭の調整に適しています。まず中目の砥石で目に見える工具痕を除去し、次に細目の砥石で表面をさらに滑らかにします。新たな傷のパターンを作らないよう、砥石は往復させず、常に一定方向へ動かしてください。
適切な軸付砥石の形状の選び方については、ロータリーツール用軸付砥石のガイドをご覧ください。
平面のやすり掛け
ニードルファイルは、ロータリーツールでは鋭い線が丸くなりやすい平面、エッジ、幾何学的なデザインに便利です。#0から#4まで段階的に細かい目を使用し、精密作業ではエスケープメントファイルで仕上げます。
ステップ3:ラバーホイールによるプレポリッシュ
シリコーン製ラバーポリッシングホイールは、研磨成形と最終研磨の間をつなぎます。複数の粒度レベルがあります。
| 粒度レベル | 色(一般的な例) | 用途 |
|---|---|---|
| 粗目 | 茶または黒 | 軽い傷と工具痕の除去 |
| 中目 | 青またはグレー | 表面のなじませと輪郭の調整 |
| 細目 | ピンクまたは白 | 半光沢で滑らかな表面の形成 |
| 超細目 | ライトグリーン | 鏡面に近いプレポリッシュ仕上げ |
各粒度を順番に使用してください。粒度を飛ばすと、前工程の傷が最終研磨後にも残ります。ラバーホイールは結合研磨材と比べて発熱が少ないため、繊細なセッティングや薄い金属部分にも安全です。
シリコーン製ラバーポリッシャーに関する記事では、ジュエリーデザインに合わせたホイール形状と粒度の選び方を説明しています。
ステップ4:最終研磨とバフ仕上げ
最終工程では、研磨コンパウンドを付けた柔らかい布ホイールまたはフェルトバフを使用します。ここで金属本来の輝きが引き出されます。
研磨コンパウンドの選択
コンパウンドごとに用途が異なります。
- トリポリ — 細かい傷を除去し、ルージュ用に表面を整える中程度の切削用コンパウンド。金、真鍮、銅に適しています。
- ホワイトダイヤモンド — プラチナやステンレス鋼を含む多くの金属に適した汎用コンパウンド。
- レッドルージュ — 金や銀に最終的な高光沢の鏡面仕上げを施す非常に細かいコンパウンド。
- グリーンルージュ — より硬い研磨剤を必要とするプラチナやホワイトゴールド用に配合。
回転するホイールに少量のコンパウンドを付け、ジュエリーパーツを軽く押し当てます。一か所に熱がこもらないよう、パーツを動かし続けてください。各コンパウンドの使用後は、超音波洗浄機または温かい石けん水でパーツを十分に洗浄し、粒度間の相互汚染を防ぎます。
狭い部分の手研磨
バフホイールでは届かない小さな部分や深いくぼみもあります。コンパウンドを付けた研磨スティック、糸、ひもを使って、ベゼル、爪、フィリグリーの細部を研磨します。爪楊枝にシャモアの小片を巻き付ける方法も狭い部分に有効です。
避けるべきジュエリー研磨のよくあるミス
- 粒度を飛ばす — 各工程は前工程を基礎にしています。先の工程へ飛ぶと、最終研磨後に傷が残ります。
- 圧力をかけすぎる — 研磨材に作業をさせてください。過度な圧力は発熱し、薄い部分を変形させる可能性があります。
- 複数のコンパウンドに同じバフを使う — 汚染を防ぐため、コンパウンドごとに専用ホイールを使用してください。
- 工程間の清掃を怠る — 前工程の研磨粒子が残っていると、後工程で表面に傷が付きます。
- プロング先端の過度な研磨 — 強くバフ研磨するとプロングが薄くなり、石留めを損なう可能性があります。
金属ごとの研磨:異なる点
基本的な工程は金属によって大きく変わりませんが、いくつか調整することで仕上がりが向上します。
- ゴールド — 比較的軟らかく、研磨しやすい金属です。特に軸付砥石の工程では、必要以上に金属を削らないよう、全体を通して軽い圧力を使用してください。イエローゴールドには、トリポリの後に赤棒を使用すると優れた仕上がりが得られます。
- シルバー — 研磨後すぐに変色しやすい金属です。最終バフの直後に、変色防止液またはシーラントを塗布してください。シルバーはゴールドより軟らかいため、各工程で圧力に十分注意する必要があります。
- プラチナ — 一般的な宝飾用金属の中で最も硬い金属です。各粒度レベルでより多くの時間が必要になると考えてください。赤棒はこの緻密な金属に十分な光沢を出すには軟らかすぎるため、プラチナの最終仕上げには緑棒が標準的に使用されます。
- ステンレス鋼およびチタン — これらの金属には初期段階で強い研磨力が必要で、最終研磨にはホワイトダイヤモンドコンパウンドが適しています。
研磨工具のメンテナンス
軸付砥石とラバーホイールは定期的に清掃してください。目詰まりした研磨材は切削性が低下し、発熱量が増加します。フェルトバフと布製ホイールは、コンパウンドが混ざらないよう、ラベル付きの袋に保管してください。不均一な摩耗が見られる工具は交換してください。仕上がりにばらつきが生じます。
練習と適切な工具があれば、ジュエリー研磨は安定して再現性のある工程になります。高品質な研磨材から始め、粒度の順序を守り、次の工程へ進む前に各工程の役割を十分に果たしてください。デザイナーの意図どおりに光を捉えるジュエリーに仕上がります。