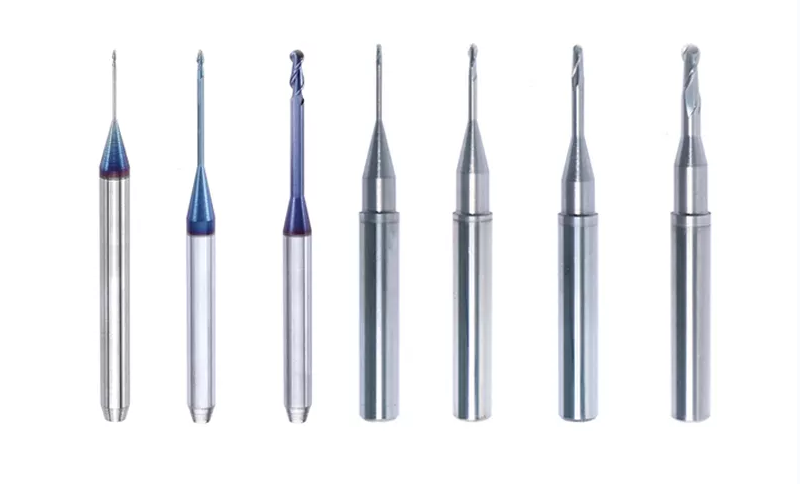
クランプ不良と振動が発生する理由
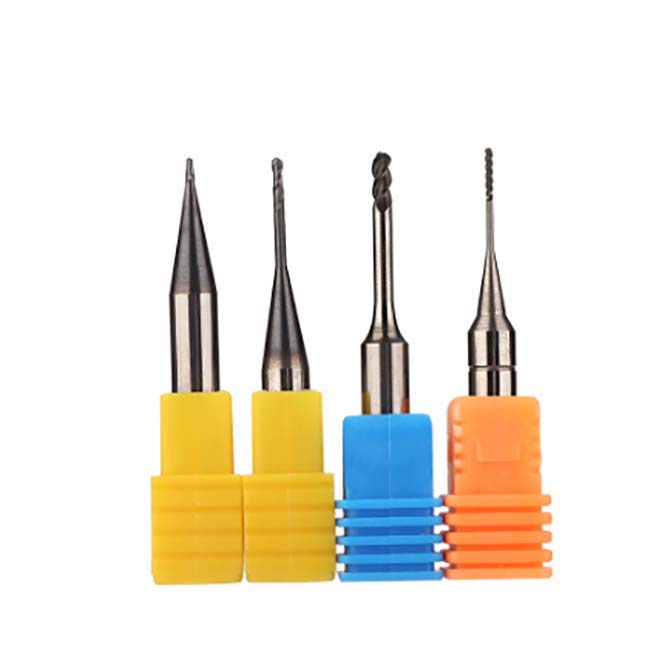
ミリングバーは、CNC加工センターでジルコニア、ワックス、PMMAなどのブロックから歯科修復物を切削するための精密切削工具です。これらのバーがツールホルダーに適切に固定されていない場合、または切削中に振動が発生した場合、表面仕上げ不良から工具の完全破損、ワークの廃棄まで、さまざまな問題が生じます。
クランプ不良と振動問題の根本原因を理解することは、予防の第一歩です。本記事では、両方の問題に関与する主な要因を説明し、歯科技工士や加工の専門家がすぐに実行できる実践的な解決策を紹介します。
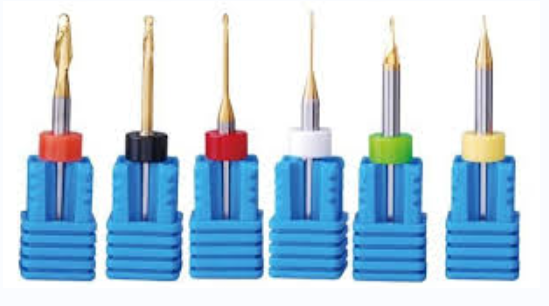
ミリングバーのクランプの仕組み
歯科用CAD/CAM加工センターで使用されるミリングバーの多くは、スプリングコレットチャックで固定されます。保持ナットを締めるとコレットがバーのシャンクを締め付け、摩擦によって工具を所定の位置に保持します。作業中、バーは片持ち構造で取り付けられ、切削端側には支持がない状態でホルダーから外側へ伸びています。
この片持ち構造では、切削中にバーが滑ったり、抜けたり、位置がずれたりするのを防ぐのはシャンク部のクランプ力だけです。把持力が不十分だと、作業中にバーが徐々にホルダーから抜け出すことがあります。そうなると切削形状が変わり、ワークが損なわれ、バー自体も使用不能なほど損傷することが少なくありません。
クランプ不良の主な原因
ミリングバーが作業中に確実に固定されない理由はいくつかあります。
- シャンク上の油や残留物 -- ミリングバーは通常、シャンクに薄い防錆油を塗布した状態で出荷されます。装着前にこの油を除去しないと、シャンクとコレット間の摩擦が低下し、切削中にバーが滑りやすくなります。
- コレット内部の油膜 -- 非水溶性切削油を使用すると、時間の経過とともに微細な油ミストがコレット穴の内部に蓄積します。この油膜はシャンク上の油と同様に摩擦を低下させ、クランプ力を徐々に弱めます。
- コレットの摩耗または損傷 -- コレットは繰り返し使用することで摩耗します。時間とともにばね張力が低下し、十分なクランプ力を発揮できなくなります。過度な締め付けによる傷、バリ、変形も把持力を損ないます。
- コレットサイズの不適合 -- バーのシャンク径に正確に合わないコレットを使用すると、圧力分布が不均一になります。バーは固定されているように見えても、切削荷重下で滑る可能性があります。
- 締め付け不足 -- 保持ナットのトルク不足は、工具滑りの単純ですが一般的な原因です。必ずメーカー推奨のトルク仕様で締め付けてください。
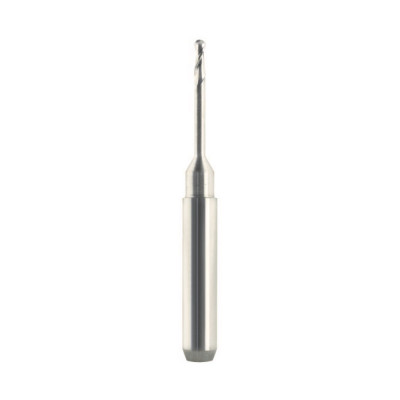
クランプ問題の防止方法
クランプ不良を防ぐには、いくつかの基本的なメンテナンス手順を一貫して行う必要があります。時間のかかる作業ではありませんが、省略すると高額な問題につながります。
装着前に毎回シャンクを清掃する
ミリングバーをツールホルダーに挿入する前に、脱脂溶剤またはイソプロピルアルコールで湿らせた清潔な布を使い、シャンクを十分に拭いてください。防錆油、切削液の残留物、異物をすべて除去することが目的です。コレットに挿入する前に、シャンクを完全に乾燥させます。
コレット穴を定期的に清掃する
コレット内部は、問題が発生したときだけでなく、定期的なスケジュールで清掃してください。小さなブラシまたは溶剤を含ませた糸くずの出ない布を使用して、穴に蓄積した油や金属粒子を除去します。圧縮空気は緩い異物を吹き飛ばすのに役立ちますが、それだけでは油膜を除去できません。
摩耗したコレットを点検・交換する
コレットは消耗部品です。摩耗、擦り傷、ばね張力の低下がないか定期的に点検してください。確実に把持できなくなったコレットは直ちに交換します。摩耗したコレットを使用し続けると、工具の抜けによりスピンドル、ワーク、バーが同時に損傷するおそれがあります。
シャンクとコレットの適合を確認する
コレットサイズがバーのシャンク径に正確に一致していることを必ず確認してください。数百分の1 mm程度の小さな不一致でも、ミリング中に発生する力によって問題を起こす可能性があります。複数メーカーのバーを使用し、シャンク公差がわずかに異なる場合は、各種コレットサイズを用意しておきます。
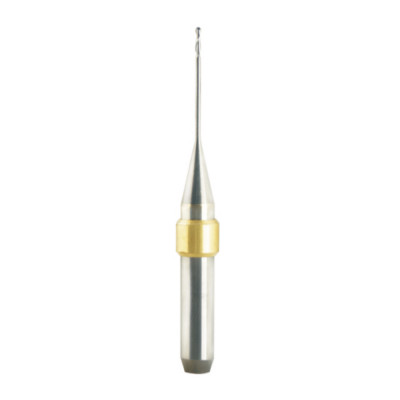
ミリングバーの振動を理解する
ミリング中の振動は、表面品質、寸法精度、工具寿命に影響する、クランプ不良とは別の関連問題です。ミリングバーが過度に振動すると、ワーク表面にびびり痕が残り、工具摩耗が加速し、バーが破折する可能性があります。重度の場合、振動が機械のスピンドルやベアリングを損傷することもあります。
歯科用ミリングで振動が発生する主な原因は、工具の過大なたわみです。バーは片持ち構造で取り付けられているため、切削中に横方向の力が加わると工具がわずかに曲がります。バーが径に対して長すぎる場合、または切削力が大きすぎる場合、このたわみが不安定になり振動を発生させます。
振動リスクを高める要因
以下の条件では振動が発生しやすくなります。
- 工具の突出しが長い -- コレットから切削端が遠く伸びるほど、同じ切削力に対するたわみが大きくなります。これはミリング振動における最大の要因です。
- 切れ刃長が長い -- 長いフルート部を持つバーは、同じ突出し距離でも、切削長の短いバーより大きな横方向の力を受けます。
- 送り速度が高い -- 材料中にバーを速く送り込みすぎると切削力が増大し、たわみに起因する振動が発生しやすくなります。
- 切込み深さが過大 -- 1回のパスで材料を取りすぎるとバーへの負荷が増え、振動リスクが高まります。
- 摩耗または切れ味の鈍ったバー -- 切れ刃の鋭さを失ったバーは材料除去により大きな力を必要とし、たわみと振動が増加します。
- 工具アセンブリのアンバランス -- バーがホルダー内で完全に同心でない場合、回転アセンブリのバランスが崩れ、高rpmで振動が発生します。
振動を低減する方法
振動を低減するには、適切な工具選択、適切な加工条件、良好なメンテナンスを組み合わせる必要があります。
短い切れ刃と長いシャンクのバーを使用する
深いキャビティや凹面形状のミリングで長いリーチが必要な場合は、切れ刃が長いバーではなく、短い切れ刃と長いシャンクを備えたバーを選択してください。短い切れ刃のバーは、任意の時点でワークに接触する面積が小さいため、横方向の力を低減できます。長いシャンクにより、長い切れ刃による振動のペナルティなしに必要なリーチを確保できます。
送り速度と切込み深さを最適化する
送り速度を下げると切削力が減少し、たわみと振動が直接低減されます。同様に、浅いパスで切削すれば、作業負荷をより多くの切削サイクルに分散でき、各パスの力を低く抑えられます。送り速度、切込み深さ、全体の加工時間のバランスを見つけることは、CNCミリングにおける最も重要な技術の一つです。
鋭い切れ刃を維持する
ミリングバーは、過度に摩耗する前に交換してください。鋭いバーは小さな力できれいに切削しますが、切れ味の鈍ったバーは材料を押し進めるため、より大きな力と振動が発生します。加工したユニット数でバーの使用状況を記録すると、問題が発生する前に交換時期を予測できます。
工具の振れを確認する
工具の振れとは、回転する工具アセンブリの振動量を指します。数µmの振れでも、歯科用ミリングで使用される高いスピンドル回転数では振動を生じる可能性があります。ダイヤルゲージで振れを測定し、摩耗したコレット、曲がったシャンク、ツールホルダー内の異物など、原因に対処してください。
材料に合わせたバーの選択
加工する材料は、クランプに必要な力と振動特性の両方に影響します。完全焼結ジルコニアなどの硬い材料は、ワックスやプレシンタージルコニアなどの軟らかい材料より大きな切削力を発生させます。硬い材料を加工する場合は、より大きな力によって不十分な保持からバーが抜けやすくなるため、適切なクランプがさらに重要です。
特にジルコニアをミリングする場合は、適切なコーティングと形状を備えた専用品を使用してください。汎用ミリングバーは軟らかい材料には使用できる場合がありますが、硬質セラミックに使用すると早期に破損し、過度の振動が発生することがあります。歯科材料加工の要求に対応するよう設計されたCAD/CAM用ミリングバーをご覧ください。
ミリング設備のメンテナンススケジュール
定期的なメンテナンスにより、生産に影響する前にクランプや振動に関する問題の多くを防止できます。推奨スケジュールは次のとおりです。
| 作業 | 頻度 |
|---|---|
| 装着前にバーのシャンクを清掃 | 工具交換ごと |
| コレットボアを清掃 | 毎週または工具交換20回ごと |
| コレットの摩耗を点検 | 毎月 |
| 工具の振れを測定 | 毎月または振動を感じたとき |
| 摩耗したコレットを交換 | 点検結果に応じて必要時 |
| スピンドルの状態を確認 | 四半期ごと |
バーの使用状況とコレット交換の記録を維持すると、傾向を把握し、問題の再発を防止できます。ミリング工具の使用寿命を延ばす方法については、ミリングバーの使用とメンテナンスの記事をご覧ください。
専門サービスを依頼するタイミング
上記の手順を実施しても振動やクランプの問題が続く場合、原因は工具ではなくミリングマシン本体にある可能性があります。摩耗したスピンドルベアリング、ずれた軸、損傷したコレットレシーバーには専門的なサービスが必要です。機械的な問題を抱えたまま運転を続けると、さらなる損傷や安定しない加工結果につながります。診断と修理については、機械メーカーまたは認定サービス技術者にご相談ください。