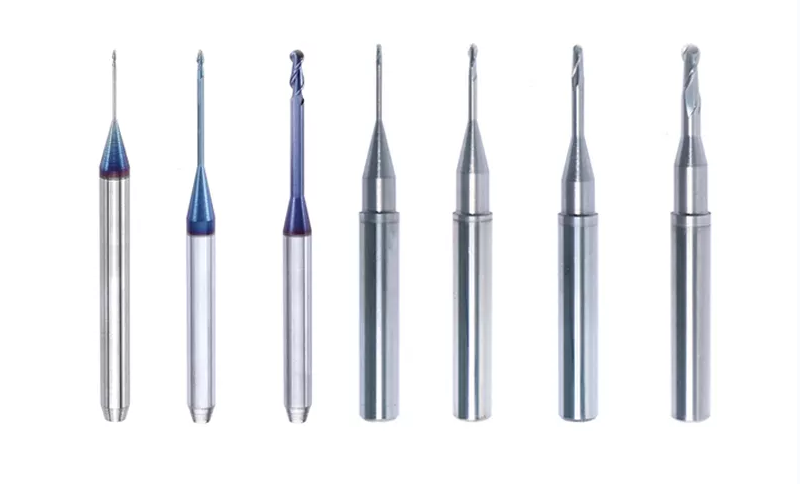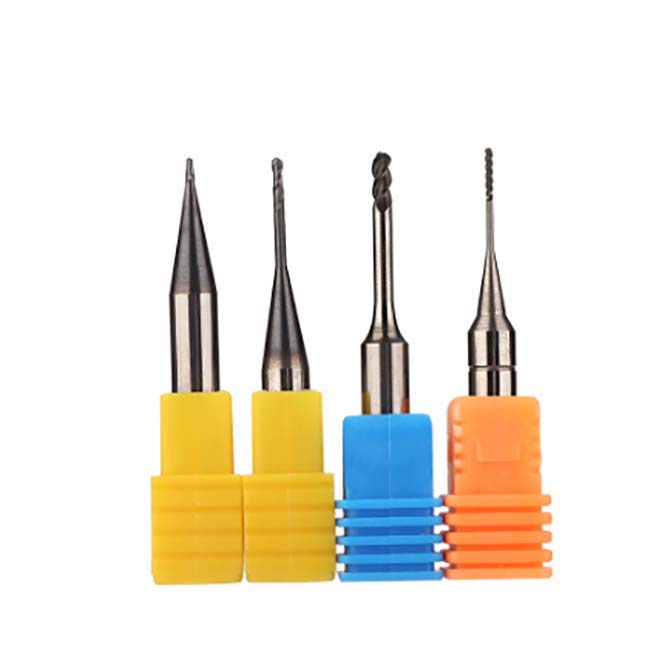
ミリングバーの材質は、耐用期間、切削の清浄性、対応可能な修復用基材を決定します。歯科および産業用ミリングバー市場では、高速度工具鋼(HSS)と超硬合金という2つの材質群が主流です。それぞれ、用途、ミリングマシン、加工材料に応じて異なる利点を備えています。
本記事では、両材質の組成、機械的特性、実用上のトレードオフを詳しく解説します。歯科技工士やラボ管理者が、自身のワークフロー要件に適した購買判断を行うための参考となる内容です。
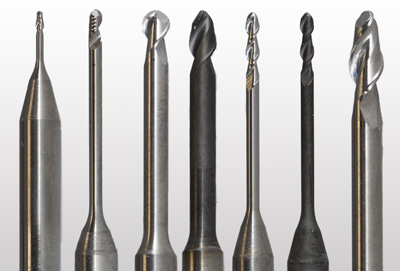
高速度工具鋼(HSS)ミリングバー
高速度鋼は、タングステン、クロム、モリブデン、バナジウムを合金化した工具鋼の一種です。これらの元素は鋼のマトリックス内に硬質な炭化物粒子を形成し、高温下でもバーが鋭い切れ刃を維持できるようにします。HSSは、汎用グレード(M2、M7)と、熱間硬度を高めるためにコバルトを添加した特殊グレード(M35、M42)に分けられます。
HSSの主な特性
| 特性 | 代表値 | 臨床上の意義 |
|---|---|---|
| 焼入れ硬さ | HRC 62 - 70 | PMMA、ワックス、軟質コンポジットのミリングに十分 |
| 最高使用温度 | 約600 degrees C | 中程度の送り速度で刃先の安定性を維持 |
| 靭性 | 高い | 断続切削時の欠けや破損に耐性 |
| 被削性 | 非常に優れる | 複雑なフルート形状の研削・再研磨が容易 |
HSSミリングバーの利点
- 振動耐性。 HSS本来の高い靭性が切削力をよく吸収するため、工具に伝わる振動が大きい旧型または剛性の低いミリングマシンに適しています。また、この特性により、ミリング中の繊細なワックスパターンに生じるマイクロクラックのリスクも低減します。
- 製造が容易。 HSSは、標準的な工場設備で鍛造、熱処理、研削が可能です。そのため、特殊な焼結炉やダイヤモンド研削ホイールを必要とする超硬合金よりも生産コストを抑えられます。
- 再研磨が可能。 HSSバーが摩耗した場合、形状が実用に適さなくなるまで、標準的な工具研削盤で複数回再研磨できます。これにより実用寿命が延び、ワックスやPMMAパターンを大量に加工するラボの1本あたりのコストを削減できます。
- 複雑な形状に対応。 HSSは加工が容易なため、メーカーは超硬合金ではコストが高くなりすぎる複雑なフルート設計、チップブレーカー、可変ねじれ角を備えたバーを製造できます。この柔軟性により、特定の基材やマシン構成に合わせてフルート形状を最適化できます。
HSSの制限
このような強みがある一方で、HSSは硬質な歯科材料のミリングでは性能が劣ります。耐摩耗性は超硬合金より大幅に低く、ジルコニア、二ケイ酸リチウム、コバルトクロム合金の切削では早く鈍化します。また、赤熱硬さが低いため、刃先の熱軟化を避けて使用できる送り速度と主軸回転数にも制限があります。大量生産環境では、再研磨や交換の頻度が高くなり、超硬合金ではなくHSSを選ぶことによる初期コストの節約分が相殺される場合があります。
超硬合金ミリングバー
超硬合金(タングステンカーバイド、または単にカーバイドとも呼ばれます)は、粉末冶金によって製造される複合材料です。タングステンカーバイドの微細粒子に、場合によってはチタンカーバイドを混合し、高温・高圧下でコバルト結合材とともに焼結します。その結果、非常に硬く耐摩耗性に優れた工具材質が得られ、多くの高負荷ミリング用途でHSSを上回ります。
超硬合金の主な特性
| 特性 | 代表値 | 臨床上の意義 |
|---|---|---|
| 使用温度範囲 | 800 - 1000 degrees C | 高い主軸回転数でも切削性能を維持 |
| 室温硬さ | HRA 89 - 93(約HRC 74 - 82) | ジルコニア、ガラスセラミックス、CoCr合金に対応 |
| 切削速度性能 | HSSの4 - 8倍 | ミリングサイクルを短縮し、ラボの処理量を向上 |
| 曲げ強度 | HSSより低い | 重い断続切削時に破損しやすい |
超硬合金ミリングバーの利点
- 優れた耐摩耗性。 超硬バーは、予備焼結ジルコニアやガラス充填コンポジットなどの研磨性材料をミリングする際、HSSよりもはるかに長く刃先形状を維持します。これにより、長時間の生産でもマージン精度が安定し、作業途中の工具交換回数を減らせます。
- 許容切削速度が高い。 超硬合金は高温下でも硬さを維持するため、ラボでは刃先を劣化させずにCAD/CAMミリングマシンをより高い主軸回転数と送り速度で運転できます。その結果、修復物1個あたりのサイクルタイムが短縮され、1日の処理量が増加します。
- 寸法安定性。 タングステンカーバイドは熱膨張係数が低いため、長時間のミリング中もバー形状の変化が非常に小さく、連続運転を何時間行った後でも最終補綴物の精度を維持できます。
- 幅広い基材に対応。 1セットの超硬ミリングバーで、PMMA、ワックス、コンポジットレジン、ジルコニア、二ケイ酸リチウム、コバルトクロムを加工できます。異なる材料を扱うラボで必要な工具交換回数を削減できます。
超硬合金の制限
超硬合金はHSSより脆い材質です。重い断続切削時や、治具内でワークがずれた場合、超硬バーは同等のHSSバーより欠けたり破断したりしやすくなります。また、超硬バーはダイヤモンド研削設備と高精度なCNC制御の再調整が必要なため、ほとんどのラボでは経済的な再研磨ができません。原材料費と製造費が高いため、バー1本あたりの初期投資は大きくなりますが、ミリング1個あたりで計算すると、長い耐用期間によって時間の経過とともに相殺されることが多くあります。
超硬合金の3つのカテゴリー
すべての超硬合金が同じというわけではありません。歯科および産業用工具市場では、加工するワーク材料に応じて最適化された、主に3つのサブカテゴリーが認識されています。
- タングステン・コバルト(WC-Co)超硬合金。 歯科用ミリングで最も一般的なグレードです。硬さと靭性のバランスに優れ、ジルコニアおよびPMMAミリングの標準的な選択肢です。ほとんどの5軸歯科用ミリングマシンには、標準装備としてWC-Coバーが付属しています。
- タングステン・チタン・コバルト(WC-TiC-Co)超硬合金。 チタンカーバイドの添加により、コバルトクロムやチタンなどの金属基材を切削する際のクレーター摩耗に対する耐性が向上します。金属フレームワークを定期的にミリングするラボでは、高い切削温度で発生する凝着摩耗パターンに耐えるこのグレードのメリットを得られます。
- 汎用(マルチカーバイド)グレード。 複数種類の超硬合金を配合し、基材間でバーを交換することが現実的でない異種材料のワークフローに適した、汎用性の高いバランスを実現しています。単一の基材カテゴリーにおける最高性能を犠牲にする代わりに、全体で許容可能な結果を提供します。
HSSと超硬合金:比較表
| 項目 | HSS | 超硬合金 |
|---|---|---|
| 硬さ | HRC 62 - 70 | HRC 74 - 82相当 |
| 耐熱性 | 600 degrees Cまで | 1000 degrees Cまで |
| 耐摩耗性 | 中程度 | 非常に優れる |
| 靭性 | 高い | 中程度 |
| 再研磨 | 容易、低コスト | 困難、ダイヤモンド工具が必要 |
| 切削速度 | 基準値 | 4 - 8倍高速 |
| 適した基材 | ワックス、PMMA、軟質コンポジット | ジルコニア、ガラスセラミックス、CoCr、PMMA |
| 単価 | 低い | 高い(長寿命で相殺) |
どの材質を選ぶべきか
主にワックスパターン、PMMAプロビジョナル、または少量生産を行うラボでは、HSSミリングバーが、扱いやすい靭性を備えた費用対効果の高い選択肢となります。最新の5軸CAD/CAMシステムでジルコニア、二ケイ酸リチウム、または金属フレームワークを大量生産するラボでは、超硬合金バーが明確な業界標準です。
多くの多忙なラボでは、両方のタイプを在庫しています。破損リスクが高い軟質材料の粗加工にはHSSバーを、刃先保持性と表面品質が特に重要な仕上げ加工や硬質材料のミリングには超硬バーを使用します。この二重在庫のアプローチにより、工具コストと生産効率のバランスを取り、各作業に適したバー材質を柔軟に選択できます。
どの材質を選ぶ場合でも、適切なクーラント供給と正しい主軸回転数の設定は不可欠です。ミリングバーを推奨パラメータ範囲外で使用すると、摩耗が早まり、修復物の適合性が損なわれます。基材ごとの回転数と送り速度の推奨値については、必ずバーのメーカーが提供するデータシートを確認してください。
Burdentalは、現代のデジタルミリングワークフロー向けに設計されたタングステンカーバイドバーと、幅広いラボ用ダイヤモンドバーを取り揃えています。すべてのバーは厳格な寸法公差のもとで製造され、工場出荷前に切削性能を検査しています。これにより、製品ライン全体で安定した結果を実現します。