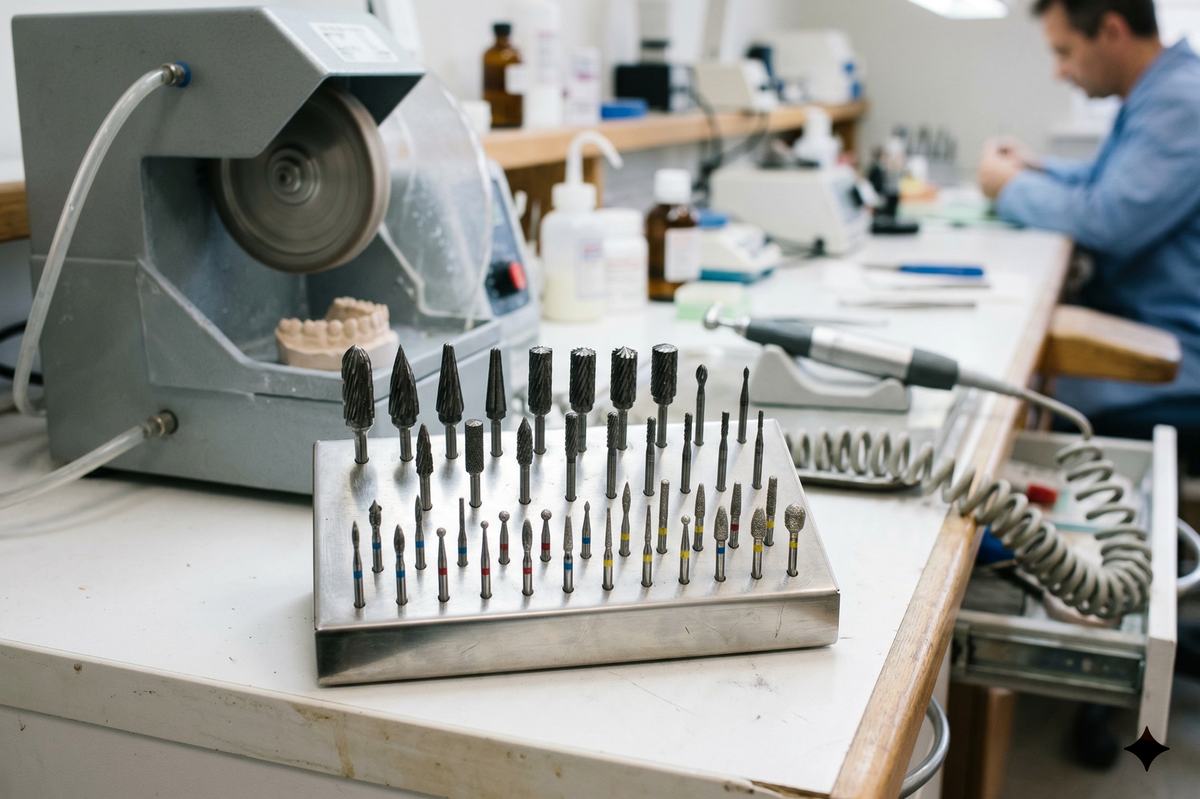
Her diş laboratuvarı teknisyeni, günde onlarca kez bir kalıp taşlama motoruna başvurur. Ancak el aleti, içine takılan kalıp taşlama uçları kadar iyidir. Akrilik düzeltme veya zirkonya ayarı için yanlış ucu seçmek zaman kaybına, restorasyonların zarar görmesine ve gereksiz ısı oluşumuna neden olur. Bu kılavuzda, diş laboratuvarı çalışma tezgâhında hangi uç türlerinin bulunması gerektiğini, hangi malzemeleri en iyi şekilde işlediklerini ve bunları yaptığınız işe nasıl uygun hale getireceğinizi ayrıntılı olarak açıklıyoruz.
Diş Laboratuvarlarında Kullanılan Kalıp Taşlama Ucu Türleri
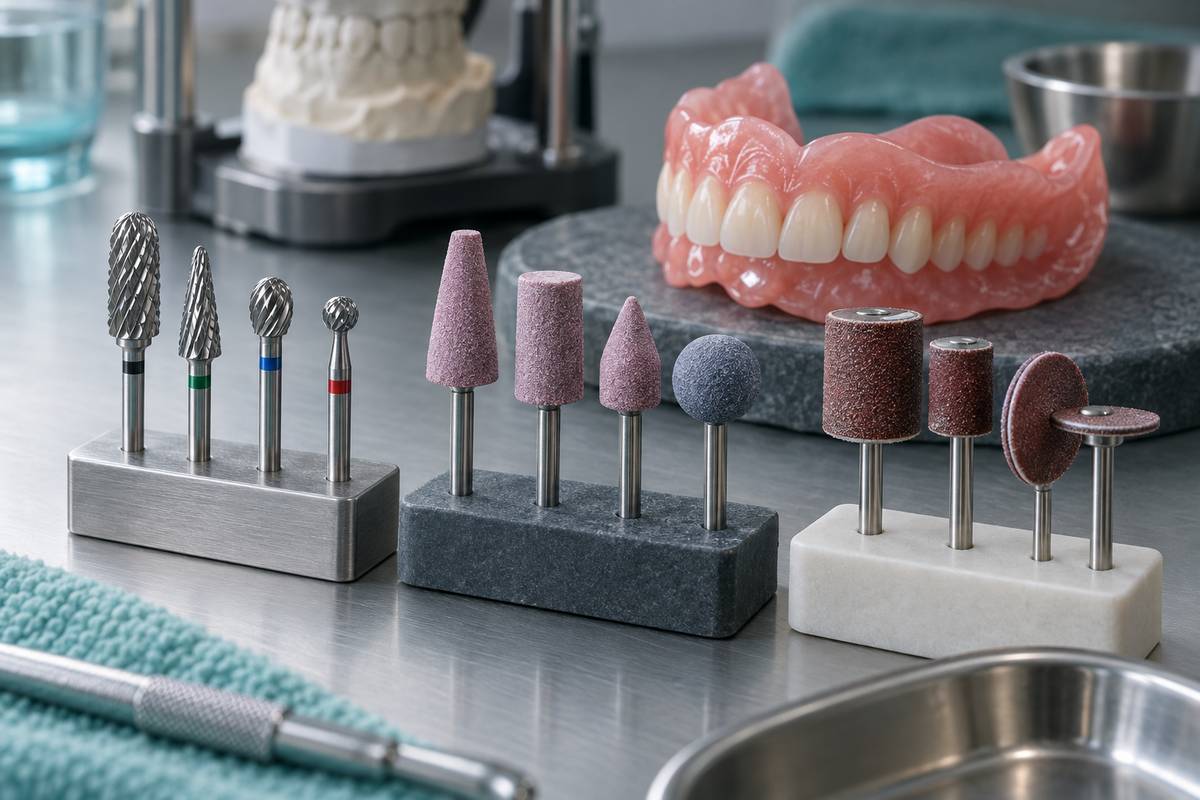
Endüstriyel kalıp taşlama aksesuarları yüzlerce çeşide ulaşır; ancak diş laboratuvarı çalışmaları yalnızca birkaç kategori gerektirir. Tezgâh çalışmalarının %95'ini karşılayan dört uç türü aşağıdadır.
Tungsten Karbür Frezeler
Tungsten karbür frezeler her diş laboratuvarının temel çalışma aracıdır. Malzemeyi hızlıca kaldırır ve akriliklerde, baz metallerde ve alçı modellerde makul ölçüde pürüzsüz bir yüzey bırakır. Tek kesimli kanallar agresiftir — protez kaidelerinde kaba malzeme kaldırma için uygundur. Çapraz kesim (çift kesim) desenleri daha ince talaşlar ve daha az titreşim oluşturur; bu, bir parsiyel iskeleti düzeltirken kaymak istemediğiniz durumlarda önemlidir.
Diş laboratuvarı çalışmaları için alev, armut ve silindirik şekillerde HP şaftlı tungsten karbür frezeler kullanın. Alev şekilli tungsten karbür freze modellerde interproksimal düzeltme için uygundur; büyük silindir şekli ise akrilik flanşlarda hızlı çalışma sağlar. Bu frezelerin performansı hakkında daha ayrıntılı bilgi için tungsten karbür frezeler diş laboratuvarı kılavuzumuza bakın.
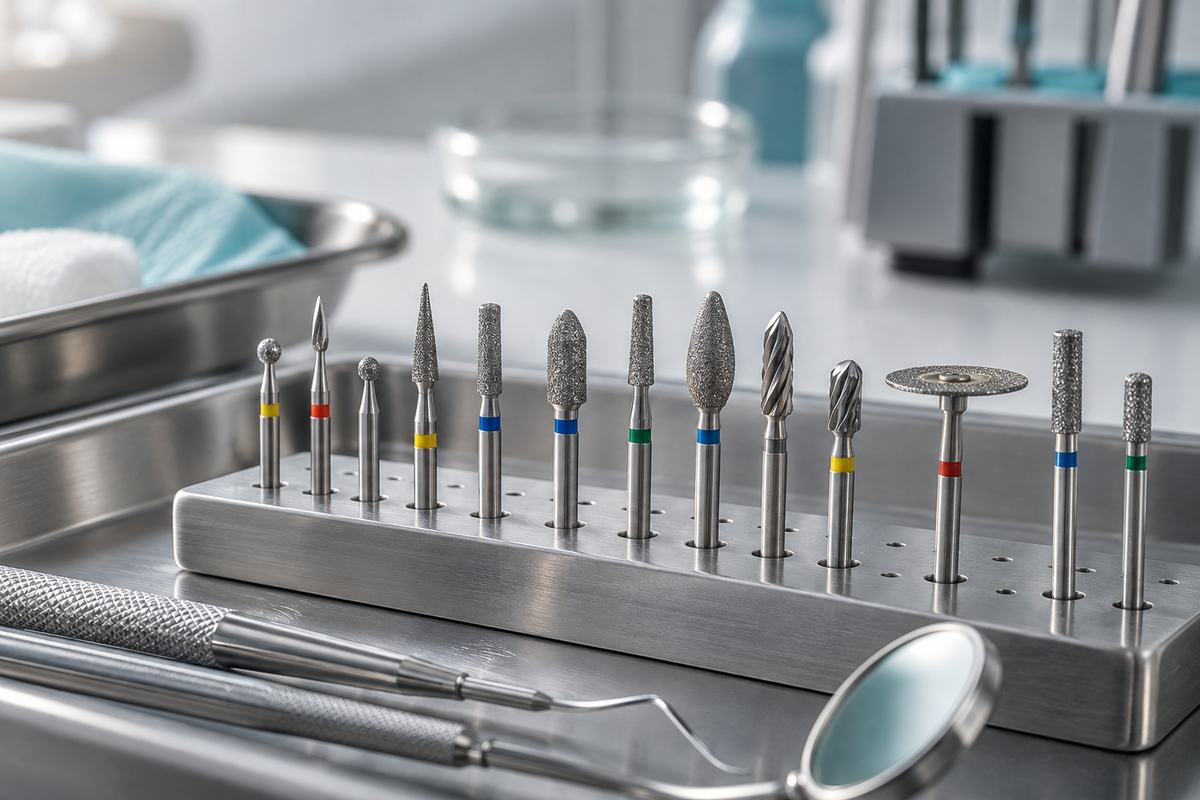
Elmas Uçlar
Laboratuvar kullanımı için elmas uçlar, tungsten karbür frezelerin yapamadığı işleri gerçekleştirir — özellikle seramik, zirkonya ve lityum disilikat kesimi ve ayarı için kullanılır. Sinterlenmiş zirkonyayı, ucu saniyeler içinde aşındırmadan şekillendirebilecek kadar sert olan tek malzeme elmas grenidir.
Kalın grenli (100-150 mikron) elmaslar, seramik restorasyonların ilk şekillendirme ve ayar işlemleri için uygundur. Orta grenli (70-100 mikron) elmaslar konturlama işlemlerinde kullanılır. İnce grenli (30-50 mikron) elmaslar polisaj öncesi düzeltme içindir. Laboratuvar ortamında, koltuk başı çalışan meslektaşlarınızın tercih ettiği FG şaftlar yerine HP şaftlı elmas uçlar kullanırsınız — daha büyük şaft, tezgâh başında daha fazla kontrol sağlar.
Saplı Taşlar
Saplı taşlar — hem yeşil taşlar hem de beyaz taşlar — belirli laboratuvar işlemleri için hâlâ vazgeçilmezdir. Yeşil taşlar (silisyum karbür), metal alaşımlarını ve porseleni etkili biçimde keser. Beyaz taşlar (alüminyum oksit), daha hızlı dolmadan akriliklerde ve daha yumuşak malzemelerde daha iyi sonuç verir.
Saplı taşların tungsten karbür frezelere göre temel avantajı taşlama hareketidir. İnce metal kroşelerde veya hassas porselen kenarlarda tungsten karbür frezelerin neden olabileceği kavrama ya da titreşimi oluşturmazlar. Her türün ne zaman kullanılacağına ilişkin ayrıntılı açıklama için beyaz taşlar ve yeşil taşlar karşılaştırmamıza göz atın.
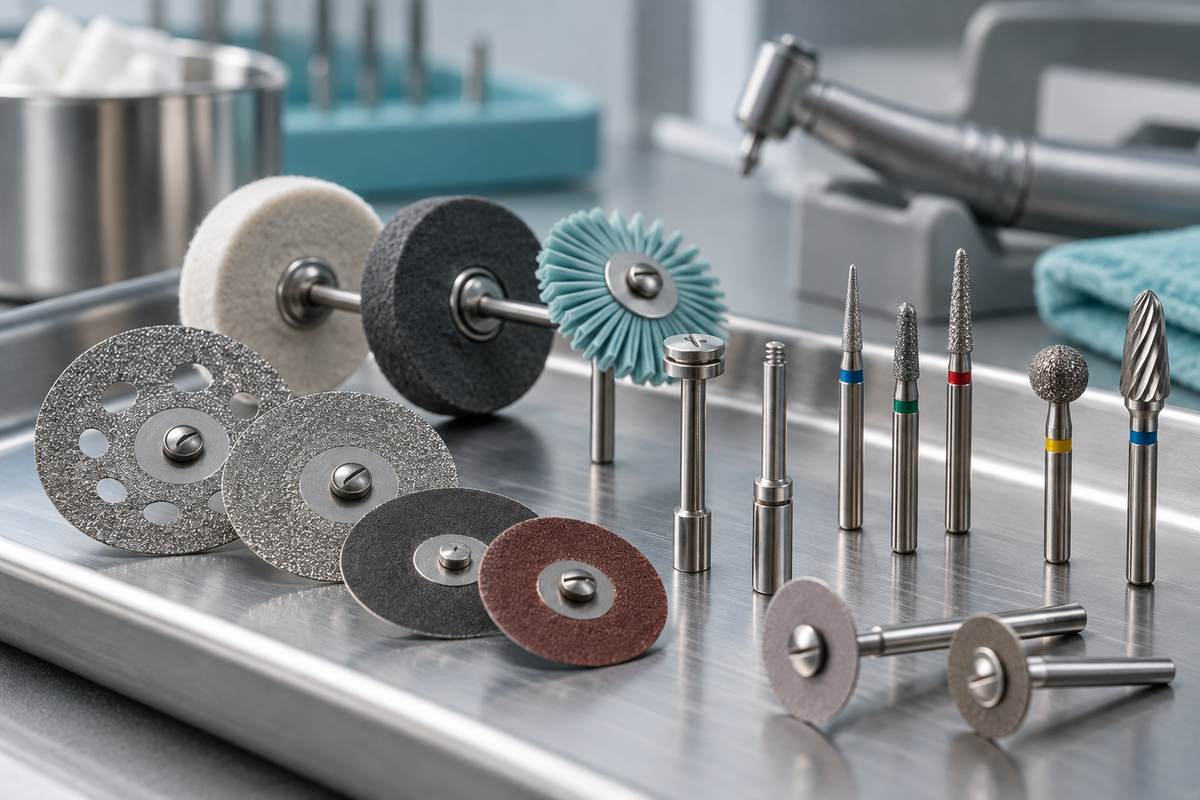
Polisaj Lastikleri ve Fırçaları
Bitirme işlemleri, polisaj kompoundu ile yüklenmiş keçe polisaj uçlarını ve polisaj fırçalarını gerektirir. Farklı grenlerdeki silikon polisaj uçları, akrilik ve metallerde polisaj öncesi işlemler için kullanılır. Rouge veya elmas patı uygulanmış keçe polisaj uçları restorasyonlara yüksek parlaklık kazandırır. Mandreller üzerindeki muslin polisaj diskleri, protez kaidelerinde son parlaklık için uygundur.
Polisaj sıralamasını atlamayın. Kalın grenli silikondan ince grenli silikona, ardından kompoundlu keçe polisaj ucuna geçmek, hastaların fark edeceği bir yüzey oluşturur. Tungsten karbür frezeden doğrudan polisaj diskine geçmek, leke ve plağın tutunacağı çizikler bırakır.
Malzemeye Göre Doğru Ucu Seçme
Üzerinde çalıştığınız malzeme her şeyi belirler — uç türü, gren, rpm ve basınç. Aşağıda en yaygın diş laboratuvarı senaryolarını kapsayan hızlı başvuru tablosu yer almaktadır.
| Malzeme | En İyi Uç Türü | Gren / Kesim | rpm Aralığı | Notlar |
|---|---|---|---|---|
| Akrilik (protez kaidesi) | Tungsten karbür freze | Çapraz kesim | 10,000–25,000 | Erimeyi önlemek için rpm'yi orta seviyede tutun; işi kanallara bırakın |
| Zirkonya (sinterlenmiş) | Elmas uç | Kalın ile orta arası | 15,000–25,000 | Su spreyi veya hafif dokunuş kullanın; zirkonya hızlıca ısı oluşturur |
| Porselen / Seramik | Elmas uç veya yeşil taş | Orta ile ince arası | 10,000–20,000 | Kaba işlemler için yeşil taşlar; hassas ayarlar için elmas kullanın |
| Metal iskelet (Co-Cr) | Yeşil taş veya tungsten karbür freze | Tek kesimli tungsten karbür / orta taş | 15,000–30,000 | Sprue'lar ve kaba işlemler için tungsten karbür; kenar bitirme için taşlar |
| Alçı / Kalıp taşı | Tungsten karbür freze | Tek kesimli veya çapraz kesim | 8,000–15,000 | Düşük rpm toz bulutlarını önler; toz emiş sistemi kullanın |
| Mum | Tungsten karbür freze (ince) | İnce çapraz kesim | 5,000–10,000 | Çok düşük rpm kullanın; sürtünmeden oluşan ısı modeli deforme eder |
| Kompozit / Geçici malzeme | Tungsten karbür freze veya beyaz taş | Çapraz kesim veya ince taş | 10,000–20,000 | Beyaz taşlar kompozitlerde dolmaya karşı yeşil taşlardan daha dirençlidir |
Şaft Uyumluluğu: HP ve Endüstriyel 1/4 İnç
Diş laboratuvarı teknisyenlerinin hırdavat mağazalarından alınan genel amaçlı kalıp taşlama uçlarında sorun yaşadığı nokta burasıdır. Çoğu dental frez ve laboratuvar aksesuarı, çapı 2.35mm olan HP şaftı (el aleti şaftı) kullanır. Endüstriyel kalıp taşlama uçları ise 1/4 inç (6.35mm) veya 1/8 inç (3.175mm) şaft kullanır.
Bunlar adaptör olmadan birbirinin yerine kullanılamaz; adaptör kullanılsa bile bazı sorunlar ortaya çıkar:
- Adaptörlerle salgı artar — uç hafifçe yalpalar; bu da hassas çalışmayı bozar ve aşınmayı hızlandırır
- Pens kavraması güvenilir olmayabilir — HP şaftlı ucu 1/4 inçlik pense bağlayan adaptör, yük altında kayabilir
- Denge değişir — endüstriyel uçlar daha ağırdır ve dental laboratuvar el aletlerinin güvenle kullanabileceği değerlerden farklı rpm aralıkları için tasarlanmıştır
En iyi yaklaşım: dental laboratuvar el aletinde dental kullanıma özel HP şaftlı uçlar kullanmaktır. Büyük ortodontik modellerin düzeltilmesi veya kalın akriliğin kesilmesi gibi ağır işler için endüstriyel kalıp taşlama motoru kullanmanız gerekiyorsa, motorunuzun rpm değerine uygun 1/8 inç şaftlı uçlar edinin. Şaft türleri ve hangi uçların nereye uyduğu hakkında tam açıklama için dental frez şaft türleri kılavuzumuzu okuyun.
Bakım ve Koruma
Kalıp taşlama uçlarınızın kullanım ömrünü en üst düzeye çıkarmak üç alışkanlığa bağlıdır: temizleyin, kontrol edin ve sorun oluşturmadan önce değiştirin.
Temizlik
Tungsten karbür frezeler akrilik ve mum kalıntılarıyla tıkanır. Pirinç tel fırça, kesici kenarlara zarar vermeden kanalları temizler. Elmas uçlar için temizleme solüsyonlu ultrasonik banyo, manuel fırçalamanın ulaşamadığı yapışmış kalıntıları çözer. Saplı taşlar, yeni aşındırıcı yüzeyi açığa çıkarmak için taş düzelticiyle düzeltilerek kullanım ömürleri önemli ölçüde uzatılabilir.
Ne Zaman Değiştirilmeli
Körelmiş bir tungsten karbür freze daha fazla basınç gerektirir, daha fazla ısı oluşturur ve daha az kontrol sağlar. Aynı kesimi elde etmek için normalden daha fazla bastırıyorsanız uç kullanım ömrünü tamamlamıştır. Elmas uçlar zamanla grenlerini kaybeder — kalın grenli bir elmas orta grenli gibi hissettirmeye başladığında verimli kesmez ve restorasyonu aşırı ısıtır. Orijinal çapının yarısına kadar düzeltilmiş saplı taşlar kullanım dışı bırakılmalıdır; artık dengeli değildirler ve yüksek rpm'de kırılabilirler.
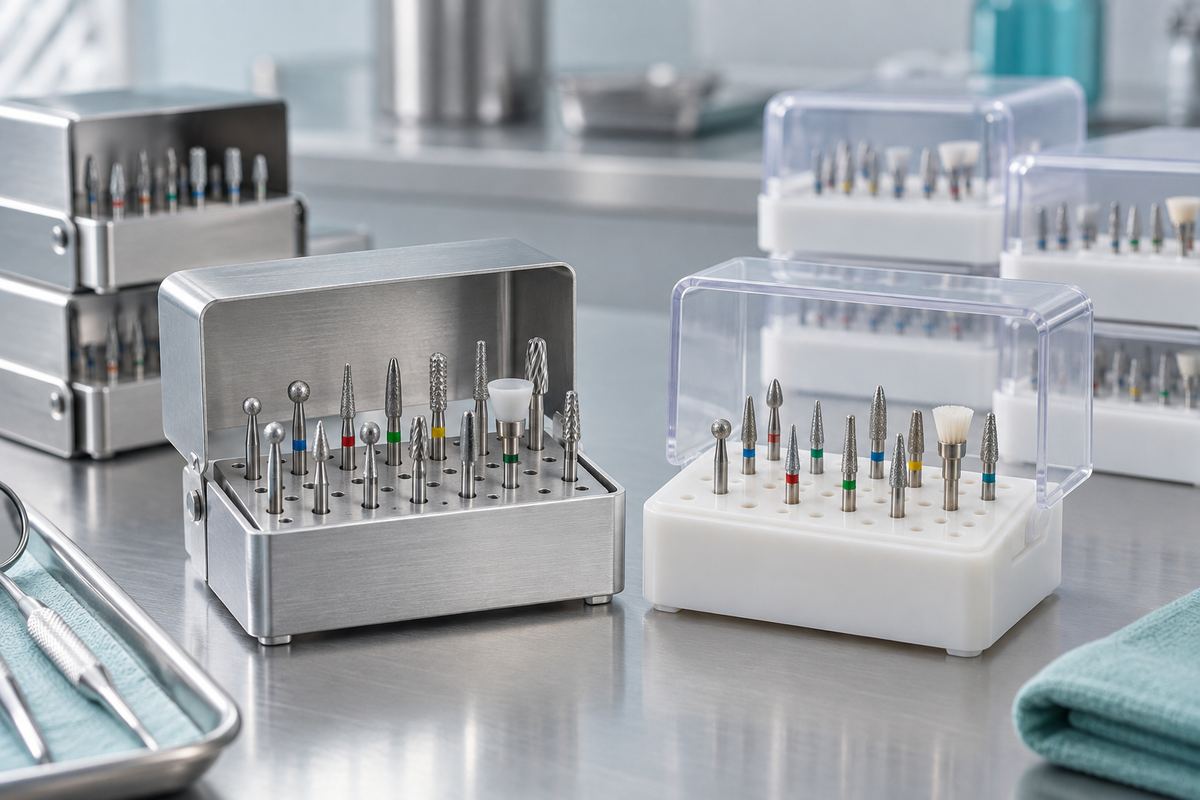
Saklama
Uçları bir frez bloğunda veya standında düzenli tutun; çekmecede dağınık halde bırakmayın. Tungsten karbür kesici kenarlar birbirlerine çarptığında kırılabilir. Elmas uçlar diğer aletlere sürtünme nedeniyle gren kaybeder. Etiketli bir frez bloğu ayrıca zaman kazandırır — bir yığın içinde arama yapmak yerine doğru ucu ilk seferde alırsınız.
Sıkça Sorulan Sorular
Diş laboratuvarı el aletimde endüstriyel kalıp taşlama uçlarını kullanabilir miyim?
Genellikle hayır. Endüstriyel kalıp taşlama uçları 1/4 inç veya 1/8 inç şaftlara sahiptir; diş laboratuvarı el aletleri ise HP şaftları (2.35mm) kabul eder. Boyutlar uymaz ve adaptör kullanımı hassasiyeti etkileyen yalpalamaya neden olur. Laboratuvar el aletleri için dental kullanıma özel HP şaftlı uçlar kullanın. Kaba işler için gerçek bir endüstriyel kalıp taşlama motoru kullanıyorsanız, bu aletin pens boyutuna ve rpm değerine uygun uçlar satın alın.
Tungsten karbür frezelerimi ne sıklıkta değiştirmeliyim?
Sabit bir takvim yoktur — ne kestiğinize ve bunları günde kaç saat kullandığınıza bağlıdır. Öncelikle akrilikte kullanılan bir tungsten karbür freze, günlük kullanımda birkaç hafta dayanabilir. Co-Cr metal iskeletlerde kullanılan aynı freze birkaç gün içinde körelebilir. Aynı kesimi elde etmek için normalden daha fazla basınç uyguladığınızı fark ettiğinizde değiştirin. Körelmiş bir frezeyi zorlamak ısı oluşturur, kontrolü azaltır ve iş parçasına zarar verme riski taşır.
Diş laboratuvarı çalışmaları için kalıp taşlama uçlarını hangi rpm'de çalıştırmalıyım?
Bu değer malzemeye göre değişir. Isı hasarını ve tozu önlemek için mum ve alçı düşük rpm (5,000–15,000) gerektirir. Akrilikler orta hızlarda (10,000–25,000) iyi sonuç verir. Metal iskeletler ve seramikler daha yüksek hızları (15,000–30,000) kaldırabilir; ancak ısıyı kontrol etmek için hafif dokunuş gerekir. Gerektiğini düşündüğünüzden daha yavaş başlayın ve uç titreşim veya kavrama olmadan düzgün kesene kadar hızı kademeli olarak artırın.
Elmas uç mu tungsten karbür freze mi — önce hangisini seçmeliyim?
Akrilik, alçı, mum ve baz metaller için tungsten karbür freze ile başlayın. Tungsten karbür malzemeyi daha hızlı kaldırır ve kanallı tasarımı kalıntıları etkili biçimde uzaklaştırır. Seramik, porselen ve zirkonya için her zaman elmas kullanın. Tungsten karbür frezeler bu malzemelerin sertliğiyle başa çıkamaz ve hemen körelir. Tanımadığınız bir malzeme hakkında şüpheniz varsa elmas uç daha güvenli bir seçimdir — daha yumuşak malzemelerde gereğinden yavaş kesebilse de kolayca zarar görmez.
Laboratuvarımda hem yeşil taşlara hem de beyaz taşlara ihtiyacım var mı?
Çeşitli malzemelerle çalışıyorsanız evet. Yeşil taşlar (silisyum karbür) metaller ve porselen üzerinde üstün performans gösterir. Beyaz taşlar (alüminyum oksit), tıkanmaya karşı daha dirençli oldukları için akrilik ve kompozitlerde daha iyi sonuç verir. Her iki türün bulunması, alt tabaka için her zaman doğru taşlama aracına sahip olmanızı sağlar. Yalnızca tek bir malzeme kategorisiyle — örneğin tamamen akrilik hareketli protezlerle — çalışıyorsanız yalnızca beyaz taşlar ve tungsten karbür frezelerle yetinebilirsiniz.
Doğru kalıp taşlama ucu koleksiyonunu oluşturmak zaman alır. Çapraz kesimli bir tungsten karbür freze seti, farklı grenlerde birkaç elmas uç ve çeşitli saplı taşlarla başlayın. İhtiyaç duyduğunuzda özel uçlar ekleyin. En hızlı çalışan ve en iyi yüzeyleri üreten teknisyenler en fazla uca sahip olanlar değil — her iş için hangi ucu alacağını bilen ve bu uçları keskin tutanlardır.