Dental angldruvaları ve frezler her klinik çalışma alanının temel ekipmanlarıdır. Rutin profilaksiden implant cerrahisine kadar bu döner aletler her gün yoğun şekilde kullanılır. Zamanla kesim performansını ve hasta konforunu azaltan öngörülebilir sorunlar ortaya çıkar. Bu sorunları nasıl tanımlayacağınızı ve çözeceğinizi bilmek zaman, para ve hayal kırıklığından tasarruf sağlar.
Bu kılavuz, en sık görülen dental angldruva ve frez sorunlarını, bunların temel nedenlerini ve kliniğinizde bugün uygulayabileceğiniz adım adım çözümleri ele alır.
Dental Angldruvada Titreşim veya Sallanma
İşlem sırasında oluşan aşırı titreşim basit bir rahatsızlıktan ibaret değildir. Kesim hassasiyetini azaltır, frez aşınmasını hızlandırır ve hastada rahatsızlığa neden olabilir. Bu soruna çeşitli faktörler katkıda bulunur:
- Aşınmış rulmanlar — Türbin rulmanları kullanımla birlikte aşınır. Seramik veya çelik bilyeler yuvarlaklığını kaybettiğinde rotor yüksek hızda sallanır.
- Eğilmiş veya dengesiz frez — Düşürülmüş veya aşırı zorlanmış bir frez düzgün dönmeyebilir. Hafif bir eğrilik bile 400,000 RPM hızında belirgin salınım oluşturur.
- Hasarlı mandren veya pens — Sıkma mekanizması şaftı düzgün şekilde merkezleyemiyorsa frez, durumundan bağımsız olarak sallanır.
Angldruva Titreşimi Nasıl Giderilir
- Önce yepyeni bir frezle test yapın. Titreşim kaybolursa sorun eski frezdedir — frezi değiştirin.
- Mandren çenelerini büyütme altında inceleyin. Çizik, korozyon veya birikmiş kalıntı olup olmadığını kontrol edin.
- Sorun yeni bir frez ve temiz mandrenle de devam ediyorsa rulmanların değiştirilmesi gerekebilir. Angldruvayı yetkili bir onarım merkezine gönderin.
Hassas taşlanmış şaftlara sahip yüksek kaliteli tungsten karbür frezler kullanmak, ekonomik alternatiflere kıyasla titreşim riskini önemli ölçüde azaltır.
Dental Frezlerde Aşırı Isınma
Yüksek hızlı kesim sırasında ısı oluşumu kaçınılmazdır; ancak aşırı ısı diş yapısına zarar verir, pulpa dokusunu tahriş eder ve frez ömrünü kısaltır. Yaygın nedenler şunlardır:
- Yetersiz su spreyi — Soğutucu sprey, frez ile diş arasındaki temas noktasına ulaşmalıdır. Tıkalı veya yanlış hizalanmış sprey kanalları sık görülen nedenlerdendir.
- Aşırı lateral basınç — Freze daha fazla bastırmak daha hızlı kesmesini sağlamaz. Sürtünme ısısı oluşturur ve kesici yüzeyleri zamanından önce aşındırır.
- Kalıntılarla tıkanmış oluklar — Kesici oluklar arasındaki dentin, kompozit veya metal talaşı birikimi frezi yalıtır ve ısıyı hapseder.
- Aşınmış kesici yüzeyler — Kör bir frez kesim için daha fazla basınç gerektirir; bu da ısı ve aşınmadan oluşan kısır döngüyü başlatır.
Frezin Aşırı Isınması Nasıl Önlenir
| İşlem | Faydası |
|---|---|
| Her işlemden önce sprey kanallarını kontrol edin | Soğutucunun kesim bölgesine ulaşmasını sağlar |
| Hafif, fırçalama hareketleri kullanın | Sürtünmeyi azaltır ve soğutucunun yüzeye ulaşmasını sağlar |
| Kullanımdan sonra frezleri ultrasonik banyoda temizleyin | Oluklardaki kalıntıları giderir ve kesim verimliliğini yeniden sağlar |
| Frezleri düzenli aralıklarla değiştirin | Keskin kesici kenarları korur ve ısı oluşumunu azaltır |
Frez malzemeleri ve ısı toleransları hakkında ayrıntılı bir karşılaştırma için elmas frezler ve karbür frezler arasındaki farklar başlıklı makalemize bakın.
Mandren Mekanizması Arızaları
Mandren (veya pens), frez şaftını angldruva başlığının içinde kavrayan ve merkezleyen bileşendir. Arızalandığında kesim sırasında frezin kaydığını, düzgün şekilde oturmadığını veya yük altında çıktığını fark edebilirsiniz.
Yaygın Mandren Sorunları ve Çözümleri
- Mandren içinde kalıntı — Otoklav kalıntısı, yağlayıcı birikimi ve metal parçacıkları mekanizmayı sıkıştırabilir. Her sterilizasyon döngüsünden sonra mandren yuvasını özel bir fırça ve onaylı solventle temizleyin.
- Aşınmış yay veya basmalı düğme mekanizması — Tutucu yay, binlerce frez değişiminden sonra zayıflar. Frez artık yerine sağlam şekilde oturmuyorsa yay grubunu değiştirin.
- Korozyon — Temizlikten sonra başlık içinde kalan nem pas oluşumunu destekler. Angldruvayı daima tamamen kurutun ve otoklava koymadan önce üreticinin önerdiği yağlayıcıyı uygulayın.
Frezlerinizi doğru şaft tipiyle eşleştirmek de aynı derecede önemlidir. Bir FG frezi RA mandrende (veya tam tersi) kullanmak hem freze hem de mekanizmaya zarar verir. Dental frez şaft tipleri kılavuzumuz farkları açıklar.
Düşük Tork veya Güç Kaybı
Hafif yük altında yavaş çalışan veya duran bir angldruva, yoğun çalışan kliniklerde yaygın bir şikâyettir. Sorun angldruvanın kendisinden veya hava besleme sisteminden kaynaklanabilir.
Angldruvayla İlgili Nedenler
- Aşınmış rulmanlar — Aşınmış rulmanlar rotor üzerinde sürtünme oluşturarak türbinin hızını ve torkunu düşürür.
- Aşırı yağlama — Fazla yağ türbin haznesini doldurur ve rotoru yavaşlatır. Üreticinin önerdiği sprey püskürtme sayısına tam olarak uyun.
- Fiber optik engeli — Aydınlatmalı angldruvalarda hasarlı veya kirli ışık kılavuzu gücü doğrudan etkilemez; ancak operatör daha fazla bastırarak sorunun gerçek nedenini maskeleyebilir.
Hava Beslemesiyle İlgili Nedenler
- Düşük hat basıncı — Çoğu yüksek hızlı angldruva, bağlantı parçasında 35-40 PSI basınca ihtiyaç duyar. Yalnızca kompresör tankı basıncını değil, teslim ünitesi göstergesini kontrol edin.
- Sızdıran O-ringler — Bağlantı parçasındaki aşınmış O-ringler havanın kaçmasına izin verir. Bağlantı noktası çevresinde hava sızıntısı gördüğünüzde veya duyduğunuzda bunları değiştirin.
- Hava hattında nem — Su damlacıkları rulman korozyonunu hızlandırır. Kompresörünüzün nem tutucusunun ve kurutucusunun doğru çalıştığından emin olun.
Kaliteli elmas frezlere yatırım yapmak da kesim performansının korunmasına yardımcı olur; çünkü daha keskin aletler aynı işi yapmak için daha az tork gerektirir.
Çalışma Sırasında Gürültü veya Tıkırtı
Angldruvadan gelen olağandışı sesler göz ardı edilmemesi gereken erken uyarı işaretleridir. Sesin kendisi çoğu zaman nedeni gösterir:
| Ses | Muhtemel Neden | İşlem |
|---|---|---|
| İnce ve tiz uğultu | Rulman aşınması veya kirlenmesi | Rulman değişimi planlayın |
| Öğütme veya sürtünme sesi | Hasarlı türbin kanatları veya başlık içinde kalıntı | Profesyonel onarıma gönderin |
| Tıkırtı veya klik sesi | Mandrende gevşek frez veya kırılmış tutucu klips | Mandreni inceleyin ve aşınmış parçaları değiştirin |
| Aralıklı vızıltı | Çatlamış veya gevşek fiber optik çubuk | Fiber optik bileşeni değiştirin |
Önleyici Bakım Programı
Çoğu angldruva sorunu düzenli bakımla önlenebilir. Yapılandırılmış bir programa uymak, alet ömrünü uzatır ve işlemler sırasında güvenilir performans sağlar.
Her Hastadan Sonra
- Yerine takılı bir frez varken angldruvayı 10-20 saniye çalıştırarak temizleyin.
- Dış yüzeyi dezenfektanla nemlendirilmiş bir bezle silin.
- Frezi çıkarın ve mandren yuvasını temizleyin.
Otoklavdan Önce
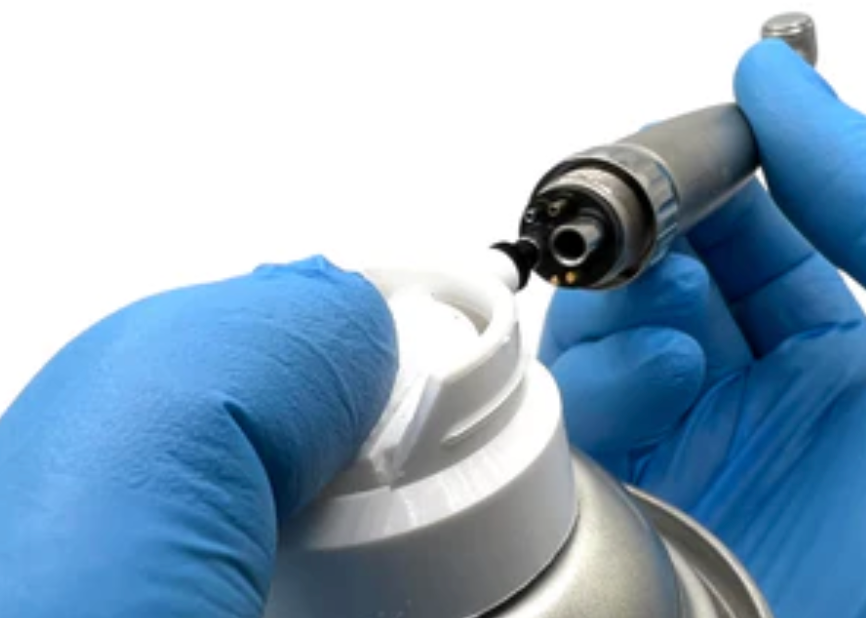
- Üreticinin protokolüne göre yağlayıcı uygulayın (genellikle tahrik havası tüpüne 1-2 saniye sprey püskürtülür).
- Yağın rulmanlara dağılması için angldruvayı kısa süre çalıştırın.
- Başlık ve dış yüzeydeki fazla yağı silin.
Haftalık
- Frezleri büyütme altında inceleyin. Görünür aşınma, kırılma veya renk değişikliği bulunanları atın.
- Bağlantı parçalarındaki O-ringleri kontrol edin ve gerektiğinde değiştirin.
- Kalibre edilmiş bir göstergeyle angldruva bağlantısındaki hava basıncını doğrulayın.
Alet bakımı hakkında daha fazla bilgi için dental frez sterilizasyonu başlıklı makalemiz, enfeksiyon kontrolü ve frez ömrü için en iyi uygulamaları ele alır.
Angldruvayı Ne Zaman Onarmalı, Ne Zaman Değiştirmeli
Her sorun onarımı gerektirmez. Karar vermek için genel yönergeler şunlardır:
- Onarın — sorun rulmanlar, O-ringler veya mandren bileşenleriyle sınırlıysa ve angldruva gövdesi iyi durumdaysa.
- Değiştirin — angldruva birden fazla rulman değişimi geçirmişse, iç yüzeylerde görünür korozyon varsa veya mandren değişiminden sonra bile frezleri güvenli şekilde tutmuyorsa.
- Onarım maliyetlerini takip edin — toplam onarım masrafları yenileme maliyetinin %50-60'ını aşarsa yeni bir angldruva satın almak daha ekonomiktir.
Önemli Noktalar
Dental angldruva ve frez sorunları birkaç öngörülebilir kategoriye ayrılır: titreşim, aşırı ısınma, mandren arızaları, güç kaybı ve anormal ses. Çoğu durumda çözüm; temizlik yapmak, aşınmış bir bileşeni değiştirmek veya tekniğinizi ayarlamaktır. Düzenli bir önleyici bakım rutini, bu sorunların iş akışınızı aksatmasını önlemenin en etkili yoludur. Sorunlar ortaya çıktığında erken teşhis, küçük aşınmaların pahalı bir onarıma veya işlem ortasında arızaya dönüşmesini önler.