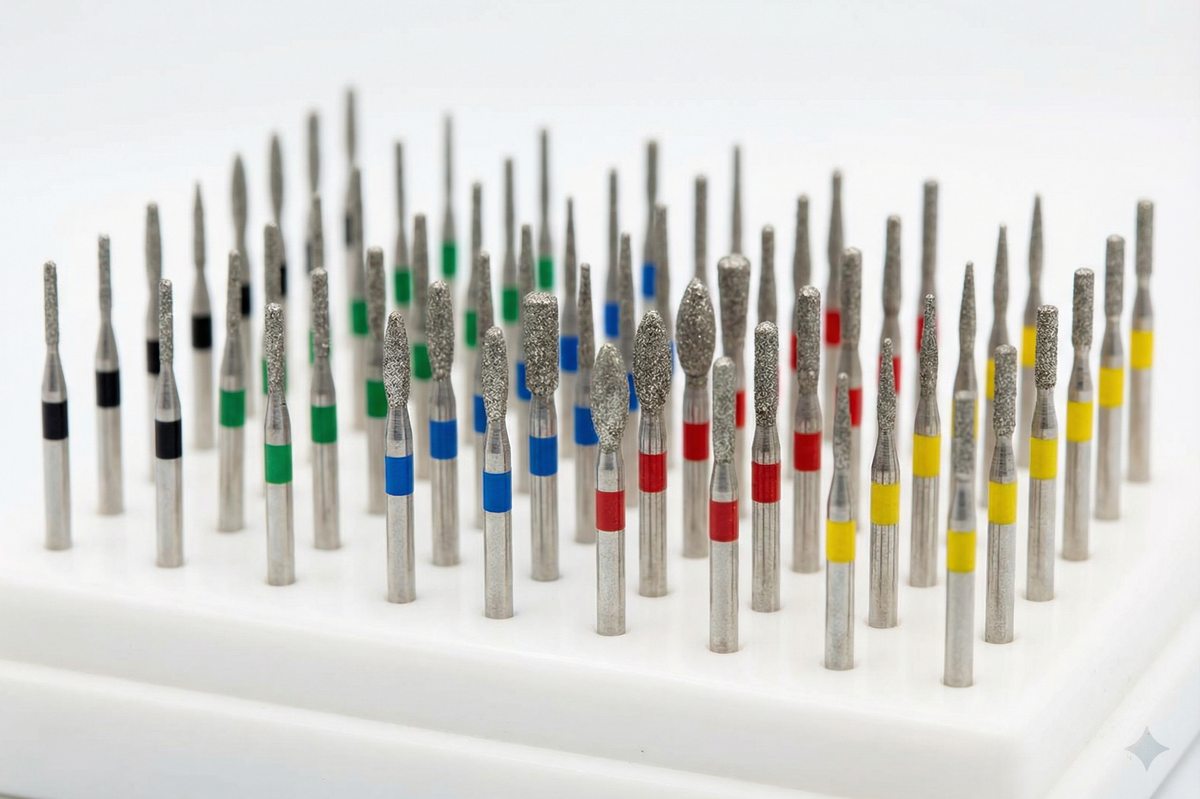
Diş frezlerinde renk kodlama sistemi, her klinisyenin okulda öğrendiği ve uygulamanın üçüncü yılına gelindiğinde yarısını unuttuğu konulardan biridir. Bu rehber, tahmin etmeyi bırakıp ilk seferde doğru frezi seçebilmeniz için tüm renk tablosunu, gren özelliklerini ve ISO 6360 sınıflandırmasını tek bir yerde sunar.
Elmas Frez Renk Kodlama Sistemi
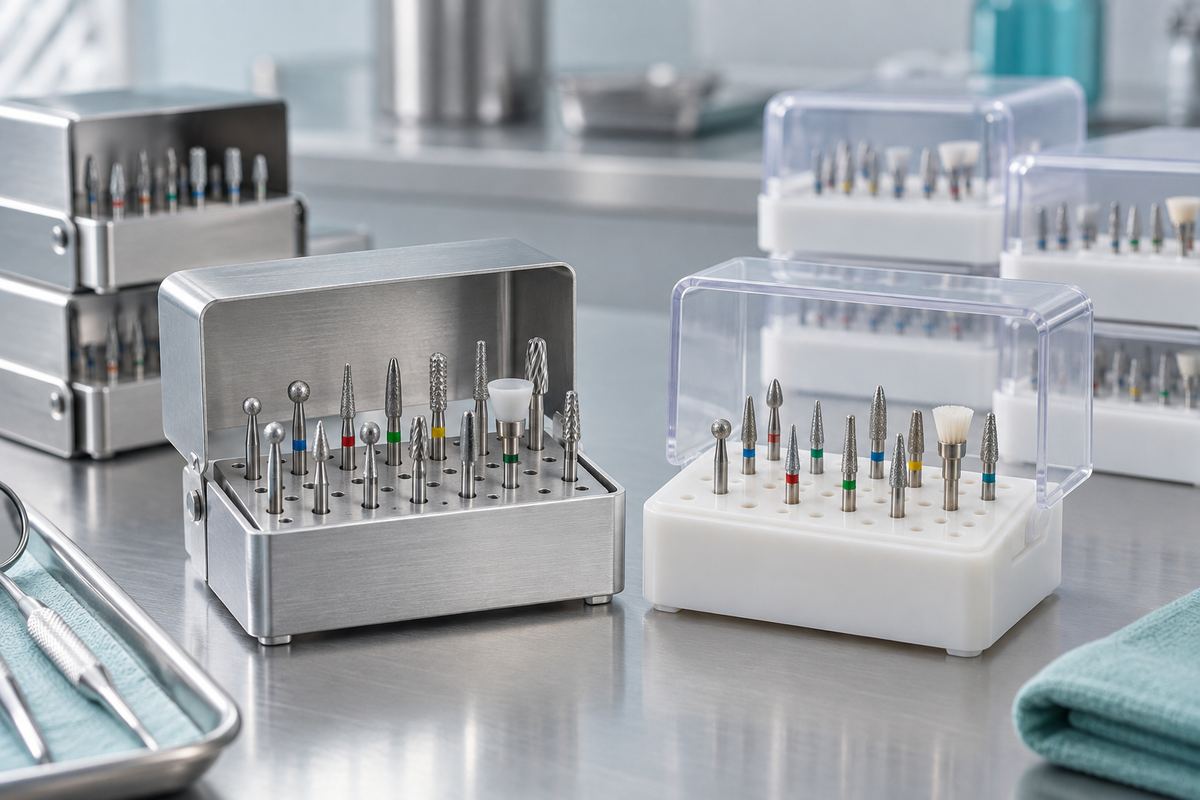
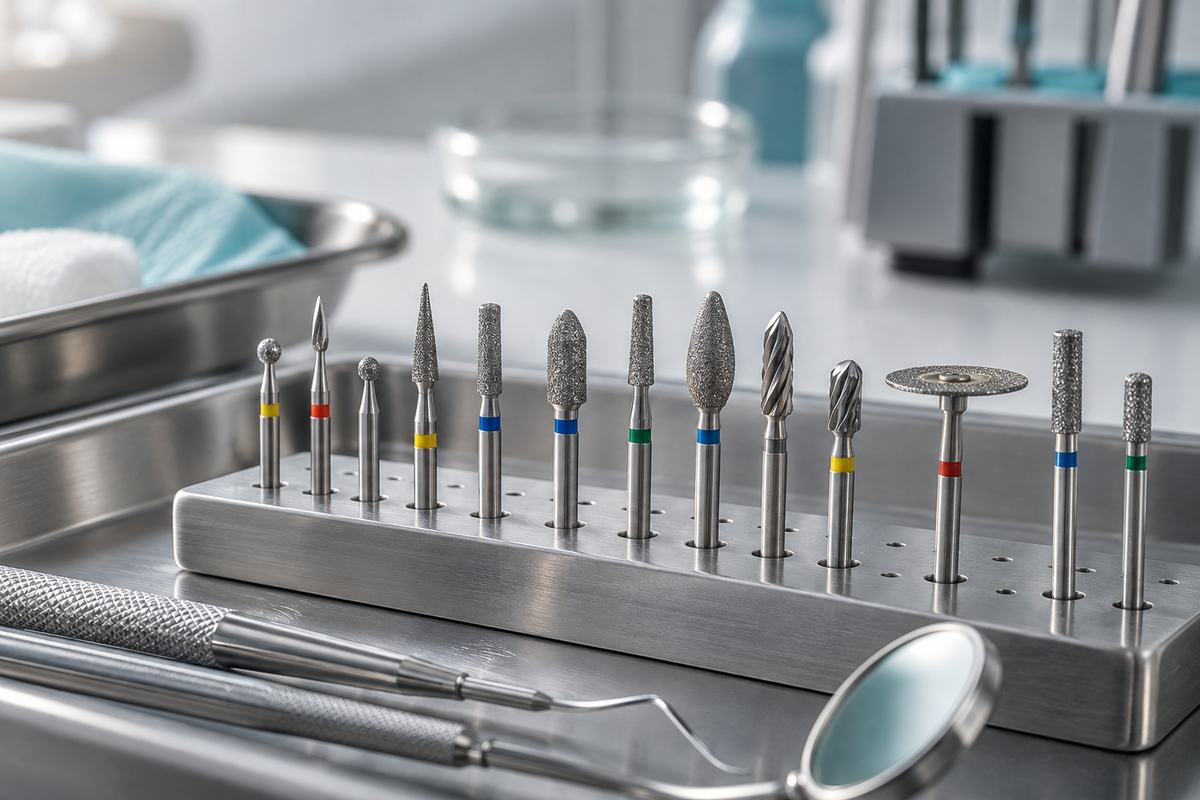
Elmas frezler, gren boyutunu — başa bağlanan elmas partiküllerinin kalınlığını — belirtmek için şaft üzerinde renkli bantlar kullanır. Sistem siyahtan (en kalın) beyaza (en ince) kadar uzanır ve dünya genelindeki üreticiler tarafından uygulanır. İşte eksiksiz elmas dental frez renk tablosu:
Renk Bandı | Gren Kategorisi | Partikül Boyutu (μm) | Tipik Kullanım |
|---|---|---|---|
Siyah | Süper Kalın | 180 | Hızlı hacim azaltma, agresif diş uzaklaştırma |
Yeşil | Kalın | 125 – 150 | Kuron preparasyonu, mine şekillendirme, ilk azaltma |
Mavi | Standart / Orta | 106 | Genel kesim, rutin preparasyon çalışmaları |
Kırmızı | İnce | 40 – 50 | Bitirme, marjin düzeltme, ikincil düzleştirme |
Sarı | Ekstra İnce | 20 – 25 | Düzleştirme, polisaj öncesi konturlama |
Beyaz | Ultra İnce | 10 – 15 | Son polisaj, yüksek parlaklıkta bitirme |
Dikkat edilmesi gereken bir nokta: birçok üretici standart grenli frezlerde mavi bandı tamamen atlar. Kutudan çıkardığınız bir elmas frezin üzerinde hiç renk halkası yoksa, neredeyse kesinlikle orta/standart grendir (106 μm). İşaretsiz bir frezi kusurlu frezle karıştırmayın.
Renk Bantları Uygulamada Ne Anlatır?
Renk kodlama sistemi yalnızca bir tanımlama yöntemi değildir; klinik iş akışınızla doğrudan ilişkilidir. Çoğu indirekt restorasyonda renkler arasında kalından inceye doğru öngörülebilir bir sırayla ilerlersiniz.
Örnek olarak tam kaplama kuron preparasyonunu ele alalım. İlk derinlik kesimleri ve hacim azaltma için yeşil bantlı bir 856 taper ile başlayın. 125–150 μm gren, mine ve dentini hızlı şekilde uzaklaştırarak oklüzal ve aksiyal azaltmayı birkaç dakika içinde oluşturmanızı sağlar. Son azaltma ve duvar düzeltme için aynı şeklin mavi bantlı (veya işaretsiz standart) versiyonuna geçin — 106 μm gren, kesim hızından fazla ödün vermeden marjin yakınında daha iyi kontrol sağlar. Ardından marjini kırmızı bantlı ince bir taper ile, ideal olarak iğne şekilli 859 veya yuvarlak uçlu 856 ile bitirin. 40–50 μm gren, preparasyon kenarını temizler ve ölçü materyaline takılan mikro pürüzlülüğü giderir.
Marjin düzgünlüğünün uyumu doğrudan etkilediği tam seramik restorasyonlarda, bitiş çizgisini polisaj öncesi hazırlamak için sarı (ekstra ince) grene devam edin. Beyaz bantlı frezlere preparasyonun kendisinde nadiren ihtiyaç duyulur; ancak simantasyon sonrasında seramik restorasyonun klinik ortamda ayarlanması ve polisajı için mükemmeldir.
Uzman İpucu: Gren sıralamanız boyunca aynı şekil profilini koruyun. Yeşil 878K (torpido) ile başladıysanız, ince ve ekstra ince bitirme frezleriniz de 878K olmalıdır. Preparasyon sırasında şekil değiştirmek azaltma geometrisini değiştirir ve duvar kalınlığında tutarsızlıklara yol açar.
Bitirme aşamalarında elmas frez mi yoksa karbür frez mi kullanacağınızı değerlendiriyorsanız kısa cevap şudur: kırmızı ve sarı bantlı elmas frezler mine ve seramik yüzeylerde mükemmeldir; tungsten karbür bitirme frezleri ise dentin ve kompozitte daha pürüzsüz sonuç verir.
ISO 6360 Sınıflandırma Sistemi
Renk bandı size greni söyler. ISO 6360 numarası ise diğer her şeyi belirtir. Bu uluslararası standart, her döner alete frezi tamamen tanımlayan çok parçalı bir kod atar. Kod soldan sağa okunan beş gruba ayrılır:
ISO 6360 Numarasının Beş Bölümü
Bölüm 1 — Kesici baş malzemesi: Frezin hangi malzemeden üretildiğini belirtir. Temel kodlar 1 = çelik, 2 = tungsten karbür, 3 = elmas kaplıdır. Bu nedenle ilk grupta 8 ile başlayan herhangi bir frez numarası (806) elmas aşındırıcı içerir.
Bölüm 2 — Şaft tipi: Frezin hangi el aletine uyduğunu gösterir. 314 = FG (friction grip, yüksek hızlı el aletleri için), 204 = RA (right angle, düşük hızlı kontra açı için), 104 = HP (handpiece, düz başlıklar için). Şaft tiplerini anlamanın önemli olduğu bölüm de budur.
Bölüm 3 — Baş şekli: Geometriyi belirten üç haneli koddur. Yaygın kodlar: 001 = yuvarlak, 010 = ters kon, 110 = düz uçlu silindirik, 166 = yuvarlatılmış uçlu konik, 197 = alev.
Bölüm 4 — Granülasyon (gren) veya bıçak tasarımı: Elmas frezlerde renk bandı sistemine karşılık gelir. Tungsten karbür frezlerde oluk sayısını ve çapraz kesim desenini belirtir. Elmas frezlerde 524 gibi kodlar ince greni ifade eder.
Bölüm 5 — Baş çapı: Milimetrenin onda biri cinsinden ölçülür. 014 = 1.4 mm çap, 023 = 2.3 mm, 008 = 0.8 mm.
Örnek Kodun Çözümü: 806 314 166 524 014
Bunu parça parça inceleyelim:
ISO Segmenti | Kod | Anlamı |
|---|---|---|
Bölüm 1 — Malzeme | 806 | Elmas kaplı döner alet |
Bölüm 2 — Şaft | 314 | FG (friction grip) — yüksek hızlı el aletine uyar |
Bölüm 3 — Şekil | 166 | Yuvarlatılmış uçlu konik fissür |
Bölüm 4 — Gren | 524 | İnce gren (kırmızı bant, 40–50 μm) |
Bölüm 5 — Çap | 014 | 1.4 mm baş çapı |
Basitçe ifade etmek gerekirse: bu, konik ve yuvarlatılmış uçlu şekle sahip, 1.4 mm genişliğinde, yüksek hızlı FG el aleti için üretilmiş ince grenli bir elmas frezdir. Kırmızı renk bandı taşır ve kuron preparasyonunda marjin bitirme için kullanabileceğiniz tam türde bir frezdir.
Tungsten Karbür Frez Tanımlama
Tungsten karbür frezler farklı bir tanımlama mantığı izler. Bazı üreticiler kullanım kategorilerini belirtmek için renk halkaları uygulasa da (örneğin düzeltme için yeşil veya bitirme için kırmızı), bunlar elmas gren bantları kadar standart değildir. Farklı markalardan aynı renk halkasına sahip iki tungsten karbür frez tamamen farklı oluk tasarımlarına sahip olabilir.
Bunun yerine tungsten karbür frezler öncelikle üç özellikle tanımlanır:
Oluk sayısı: Daha az oluk (6–8) daha agresif kesim yapar ve daha kalın talaşlar üretir. Daha fazla oluk (12–30) daha pürüzsüz yüzeyler oluşturur ve bitirme için kullanılır. 12 oluklu bir tungsten karbür bitirme frezi dentin üzerinde dikkat çekici derecede pürüzsüz sonuç verir.
Çapraz kesim ve düz kesim: Çapraz kesimli frezlerde olukları kesen yatay kanallar bulunur; bu kanallar debrisleri parçalayarak kesim verimliliğini artırır. Düz kesimli (düz oluklu) frezler daha ince bir yüzey sağlar. Hızlı materyal kaldırma için çapraz kesim, bitirme için düz kesim kullanın.
ISO numaralandırması (500 serisi): ISO 6360'a göre karbür frezler 500 ile başlayan materyal kodlarını kullanır. Şekil kodları elmas frezlerle aynıdır (001 = yuvarlak, 010 = ters kon, vb.); bu da elmas ve karbür frezler arasındaki şekil karşılaştırmasını kolaylaştırır.
Pratik sonuç: Karbür frez seçerken renk bantlarına güvenmeyin. Bunun yerine oluk sayısını ve kesim desenini kontrol edin. Bu bilgiler neredeyse her zaman ambalajın üzerinde veya katalog açıklamasında yer alır.
Sıkça Sorulan Sorular
Dental frez üzerindeki renk bandı ne anlama gelir?
Elmas dental frez üzerindeki renk bandı, gren boyutunu, yani çalışma başlığına bağlanmış elmas partiküllerinin kalınlığını gösterir. Siyah en kalın grendir (180 μm), beyaz ise en ince grendir (10–15 μm). Bu sistem, küçük yazıları okumadan greni hızlıca tanımlamanızı sağlar.
Kırmızı bantlı elmas frez hangi grendir?
Kırmızı bant, 40–50 μm aralığındaki elmas partikülleriyle ince greni ifade eder. Kırmızı bantlı frezler, daha kalın grenlerle yapılan ilk preparasyonun ardından marjin düzeltme ve yüzey düzleştirme gibi bitirme işlemlerinde kullanılır.
Dental frez üzerindeki ISO numarasını nasıl okurum?
ISO 6360 numarası soldan sağa beş bölüm halinde okunur: materyal türü, şaft türü, baş şekli, gren veya bıçak spesifikasyonu ve baş çapı. Her bölüm ayrı bir koddur. Örneğin 806 elması, 314 FG şaftı ve 014 ise 1.4 mm çapında bir başı ifade eder.
Elmas frez renk kodları markalar arasında standart mıdır?
Evet, altı renkli gren bant sistemi (siyah, yeşil, mavi, kırmızı, sarı, beyaz) ISO 6360'ı takip eder ve dünya genelindeki güvenilir üreticiler arasında tutarlıdır. Bununla birlikte bazı markalar standart grenli frezlerde mavi bandı kullanmaz ve frezleri işaretsiz bırakır. Bir elmas frezde halka yoksa orta grenli olduğunu varsayın.
Kuron preparasyonu için hangi renk elmas frezi kullanmalıyım?
İlk redüksiyon ve derinlik kesilerinin yerleştirilmesi için yeşil (kalın) grenle başlayın. Duvarları ve oklüzal redüksiyonu düzeltmek için mavi veya işaretsiz (standart) grene geçin. Marjin bitirme işlemi için kırmızı (ince) grene geçin. Marjin kalitesinin kritik olduğu tam seramik vakalarda son adım olarak sarı (ekstra ince) greni kullanmaya devam edin.
Renk kodlama ve ISO sınıflandırma sistemleri, frez seçimi üzerinde tam kontrol sağlar. Renk bandı, işlem sırasında hızlı bir referanstır; ISO numarası ise yedek siparişi verirken veya bir protokol için tam bir alet belirtirken kullanılır. Bu sayfayı yer imlerine ekleyin, tabloyu yazdırın veya telefonunuza kaydedin — gren değerlerini elinizin altında bulundurmak zaman kazandırır ve yetersiz hazırlanmış ya da aşırı redüklenmiş marjinlere yol açan tahminleri ortadan kaldırır.