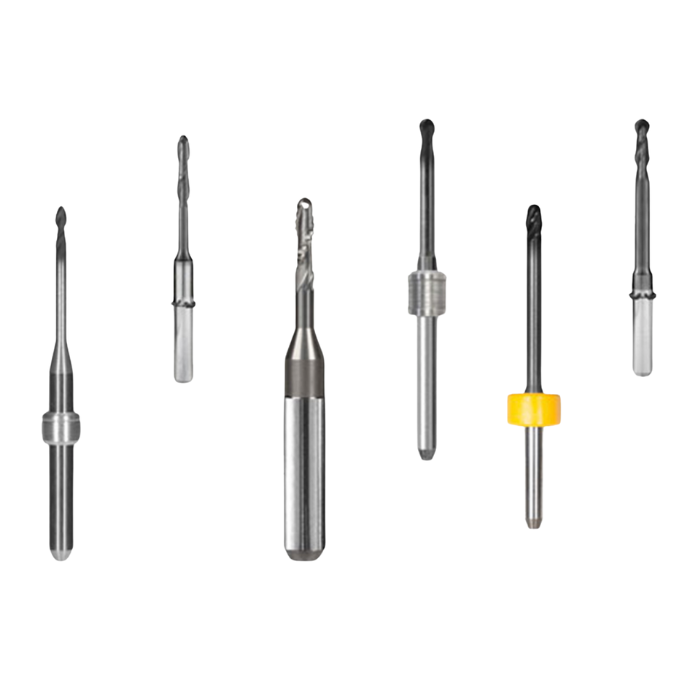
CAD/CAM Freze Uçları Nedir?
CAD/CAM freze uçları, dental restorasyonları şekillendirmek için bilgisayar kontrollü freze makinelerinin içinde kullanılan hassas kesim aletleridir. Süreç, CAD yazılımında oluşturulan dijital bir tasarımla başlar; bu tasarım daha sonra freze ünitesine gönderilir ve freze ucu restorasyonu ham materyal bloğundan fiziksel olarak işler. Kronlar, köprüler, laminalar, inleyler, onleyler ve ortodontik apareylerin tümü bu şekilde üretilir.
Bitmiş restorasyonun kalitesi doğrudan freze ucuna bağlıdır. Aşınmış veya yanlış eşleştirilmiş bir freze ucu pürüzlü kenarlara, hatalı uyuma ve materyal israfına neden olur. Her materyal ve uygulama için doğru freze ucunu seçmek, bir dental teknisyenin frezeleme iş akışı sırasında verdiği en önemli kararlardan biridir.
Dental CAD/CAM Frezeleme Nasıl Çalışır?
Frezeleme sürecini anlamak, freze ucu seçiminin neden bu kadar önemli olduğunu açıklamaya yardımcı olur. Taramadan bitmiş restorasyona kadar tipik iş akışı şöyledir:
- Hastanın dişlerinin dijital ölçüsü ağız içi tarayıcıyla alınır veya masaüstü tarayıcı fiziksel ölçüyü okur.
- Dental teknisyen veya diş hekimi restorasyonu CAD yazılımında tasarlar; kenarları, oklüzal anatomiyi ve bağlantı boyutlarını belirler.
- CAM yazılımı bir takım yolu oluşturur. Bu, freze makinesine freze ucunu materyal bloğu içinde tam olarak nasıl hareket ettireceğini bildiren talimatlar dizisidir.
- Freze makinesi takım yolunu uygular; restorasyonu kaba kesmek ve ardından bitirmek için bir veya daha fazla freze ucu kullanır.
- Restorasyon bloktan çıkarılır, gerekirse sinterlenir (zirkonya için) ve elle veya polisaj araçlarıyla bitirilir.
Modern freze makineleri üç ila beş eksende çalışır. Üç eksenli makineler freze ucunu X, Y ve Z yönlerinde hareket ettirir. Beş eksenli makineler iki dönme ekseni daha ekleyerek freze ucunun iş parçasına neredeyse her açıdan yaklaşmasını sağlar. Bu ilave hareket özgürlüğü, derin undercutlara veya karmaşık iç geometrilere sahip restorasyonlar için özellikle değerlidir.
Materyal Bileşimine Göre Freze Ucu Türleri
Freze uçları, her biri belirli uygulamalara uygun çeşitli materyallerden üretilir. Dental frezelemede en yaygın iki kategori tungsten karbür ve elmas kaplamalı frez uçlarıdır.
Tungsten Karbür Freze Uçları
Tungsten karbür frezler son derece serttir ve uzun süreli kullanım boyunca keskin kesim kenarlarını korur. Mum, PMMA (polimetil metakrilat), kompozit rezinler ve daha yumuşak seramiklerin frezelenmesinde standart tercihtir. Kesim hareketleri bu materyallerde temiz talaş tahliyesi ve pürüzsüz yüzey bitişleri sağlar.
Karbür frezler genellikle materyal talaşlarını kesim bölgesinden uzağa yönlendiren spiral kanallara sahiptir. Kanal sayısı, kesim hızı ile yüzey bitişi arasındaki dengeyi etkiler. Daha az kanal daha hızlı kesim yapar ancak daha pürüzlü bir yüzey bırakır; daha fazla kanal ise daha yavaş materyal kaldırma hızlarında daha ince bitişler üretir.
Elmas Kaplamalı Freze Uçları
Elmas kaplamalı frez uçlarının yüzeyine endüstriyel elmas partikülleri bağlanmıştır. Lityum disilikat (ör. IPS e.max), zirkonya ve cam seramikler gibi sert seramiklerin frezelenmesinde tercih edilirler. Elmas kaplama, karbür kesim kenarını hızla köreltecek materyallerin bu frezlerle taşlanmasına olanak tanır.
Elmas frezler kesim yerine aşındırma yoluyla çalışır. Elmas partikülleri mikroskobik düzeyde materyali çizer ve ufalayarak uzaklaştırır. Bu taşlama hareketi karbür kesiminden daha fazla ısı oluşturur; bu nedenle sert seramikleri frezelerken yeterli soğutucu akışı önemlidir.
Freze Uçlarını Restorasyon Materyalleriyle Eşleştirme
Belirli bir materyal için yanlış freze ucu seçmek erken aşınmaya, kötü uyuma ve freze makinesi milinde olası hasara yol açar. Aşağıdaki tablo yaygın materyal ve freze ucu eşleştirmelerini özetlemektedir.
| Restorasyon Materyali | Önerilen Freze Ucu Türü | Notlar |
|---|---|---|
| Zirkonya (sinterleme öncesi) | Tungsten karbür | Zirkonya sinterleme öncesinde yumuşaktır; karbür frezler iyi çalışır |
| Zirkonya (tam sinterlenmiş) | Elmas kaplamalı | Aşırı sertlik nedeniyle elmas aşındırması gerektirir |
| Lityum disilikat | Elmas kaplamalı | Sert cam seramiktir; elmas tek pratik seçenektir |
| PMMA / Mum | Tungsten karbür | Yumuşak materyallerdir; karbür tıkanmadan temiz kesimler sağlar |
| Kompozit rezin | Tungsten karbür | Sertlik açısından PMMA'ya benzerdir; karbür bu materyali verimli şekilde işler |
| Metal alaşımları (CoCr, Ti) | Tungsten karbür (kaplamalı) | Kaplamalı karbür veya özel metal kesim frezleri gerektirir |
Büyük freze sistemleriyle uyumlu eksiksiz freze ucu seçenekleri için CAD/CAM freze uçları ürün kategorimizi ziyaret edin.
Dikkate Alınması Gereken Önemli Özellikler
Freze uçları sipariş edilirken çeşitli özellikler uyumluluğu ve performansı belirler. Bunlardan herhangi birinin yanlış olması, makinenize uymayan veya düşük kaliteli sonuçlar üreten bir freze ucuna neden olabilir.
Şaft Çapı
Şaft, freze makinesi pensine yerleşen silindirik bölümdür. Dental frezelemede yaygın şaft çapları arasında 3mm, 4mm ve 6mm bulunur. Freze ucu şaftının makinenizin pens boyutuyla tam olarak eşleştiğini her zaman doğrulayın.
Kesim Çapı
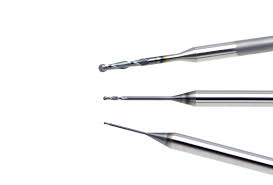
Bu özellik, freze ucunun üretebileceği minimum iç yarıçapı belirler. Daha küçük kesim çapları daha ince ayrıntılara olanak tanır; ancak daha fazla geçiş ve daha uzun frezeleme süresi gerektirir. Dental frezelemede çoğunlukla 0.5mm ile 2.5mm arasında kesim çapına sahip frezler kullanılır.
Toplam Uzunluk
Freze uzunluğu, makinenin takım tutucu özellikleriyle eşleşmelidir. Çok kısa bir freze ucu materyal bloğunun tam derinliğine ulaşamaz; çok uzun bir freze ucu ise aşırı titreşime ve sapmaya neden olabilir.
Kaplama
Bazı tungsten karbür frezler titanyum nitrür (TiN) veya elmas benzeri karbon (DLC) gibi ek kaplamalara sahiptir. Bu kaplamalar sürtünmeyi azaltır, takım ömrünü uzatır ve aşındırıcı materyallerde performansı artırır.
Freze Ucu Bakımı ve Değişimi
En yüksek kaliteli freze uçları bile sarf malzemesidir. Kullanımla birlikte aşınırlar ve restorasyon doğruluğunu korumak için düzenli aralıklarla değiştirilmeleri gerekir. İşte pratik bir bakım rutini.
- Her frezeleme döngüsünden sonra temizleyin. Kanallardaki veya elmas yüzeydeki materyal kalıntılarını uzaklaştırmak için ultrasonik temizleyici ya da izopropil alkollü yumuşak bir fırça kullanın.
- Büyütme altında inceleyin. Kırılmış kesim kenarları, aşınmış elmas kaplama veya şaft üzerinde görünür çizikler olup olmadığını kontrol edin. Bu belirtilerden herhangi biri freze ucunun değiştirilmesi gerektiğini gösterir.
- Frezeleme döngülerini takip edin. Çoğu üretici her freze ucu için önerilen frezeleme döngüsü sayısını belirtir. Değişim zamanını bilmek için her döngüyü kaydedin.
- Doğru şekilde saklayın. Temas kaynaklı hasarı önlemek için frezleri orijinal ambalajlarında veya özel bir tutucuda saklayın. Gevşek frezleri asla bir çekmeceye atmayın.
Aşınmış bir freze ucunu kullanım ömrünün ötesinde çalıştırmak, kenar uyumu kötü restorasyonlar üretme riski taşır; bu da maliyetli yenilemelere ve hastaların daha uzun süre beklemesine neden olur. Yeni bir freze ucunun maliyeti her zaman başarısız bir restorasyonun maliyetinden daha düşüktür.
Freze Ucu Sorunlarının Neden Olduğu Yaygın Frezeleme Problemleri
Restorasyonlar freze makinesinden kusurlu çıktığında ilk kontrol edilmesi gereken yer çoğu zaman freze ucudur. Tipik sorunlar ve bunların freze ucu kaynaklı nedenleri şunlardır.
Pürüzlü veya Çizgili Yüzeyler
Bu durum genellikle artık temiz kesim yapmayan aşınmış bir frezi veya frezelenen materyal için yanlış flüt sayısına sahip bir frezi gösterir. Frezin değiştirilmesi ve takım yolu ayarlarının doğrulanması genellikle sorunu çözer.
Hassas Olmayan Marjinler
Genellikle aşırı uzunluk veya aşınmış bir pens nedeniyle oluşan esneyen bir frez, dijital tasarımdan sapan marjinler üretir. Hem frezi hem de pensi aşınma açısından kontrol edin.
Seramik Restorasyonlarda Kırılma
Sert seramiklerin aşınmış bir elmas frezle veya aşırı ilerleme hızlarında frezelenmesi kenar kırılmalarına neden olabilir. İlerleme hızının düşürülmesi ve yeni bir frez kullanılması genellikle bu sorunu ortadan kaldırır.
Frezelemeyi Laboratuvar İş Akışınıza Entegre Etme
Frezeleme, dijital dental iş akışının yalnızca bir aşamasıdır. Frezelemeden önce tasarım, uygun siman aralıkları, konektör boyutları ve oklüzal anatomi ile CAD yazılımında optimize edilmelidir. Frezelemeden sonra restorasyonlar genellikle sinterleme, renklendirme, glaze veya polisaj gibi bitirme aşamaları gerektirir.
Zirkonya restorasyonlarla çalışıyorsanız, yeni elmas frez teknolojisi hakkındaki kılavuzumuz, frez yeniliklerinin hem frezeleme hem de koltuk başı ayarlama prosedürlerini nasıl etkilediğini anlamanıza yardımcı olabilir.
Frezeleme sonrasında el ile bitirme ve polisaj da yapan laboratuvarlar için elmas dental frezler ürün serimiz, frezelenmiş restorasyonların kliniğe teslim edilmeden önce düzeltilmesi için yaygın olarak gereken şekil ve grenleri içerir.
Dijital diş hekimliği büyümeye devam ettikçe güvenilir ve hassas şekilde üretilmiş freze uçlarına olan talep de artacaktır. Kaliteli frezlere yatırım yapmak ve disiplinli bir bakım programı uygulamak, istikrarlı restorasyon kalitesi ve verimli laboratuvar üretimi için en doğrudan yoldur.