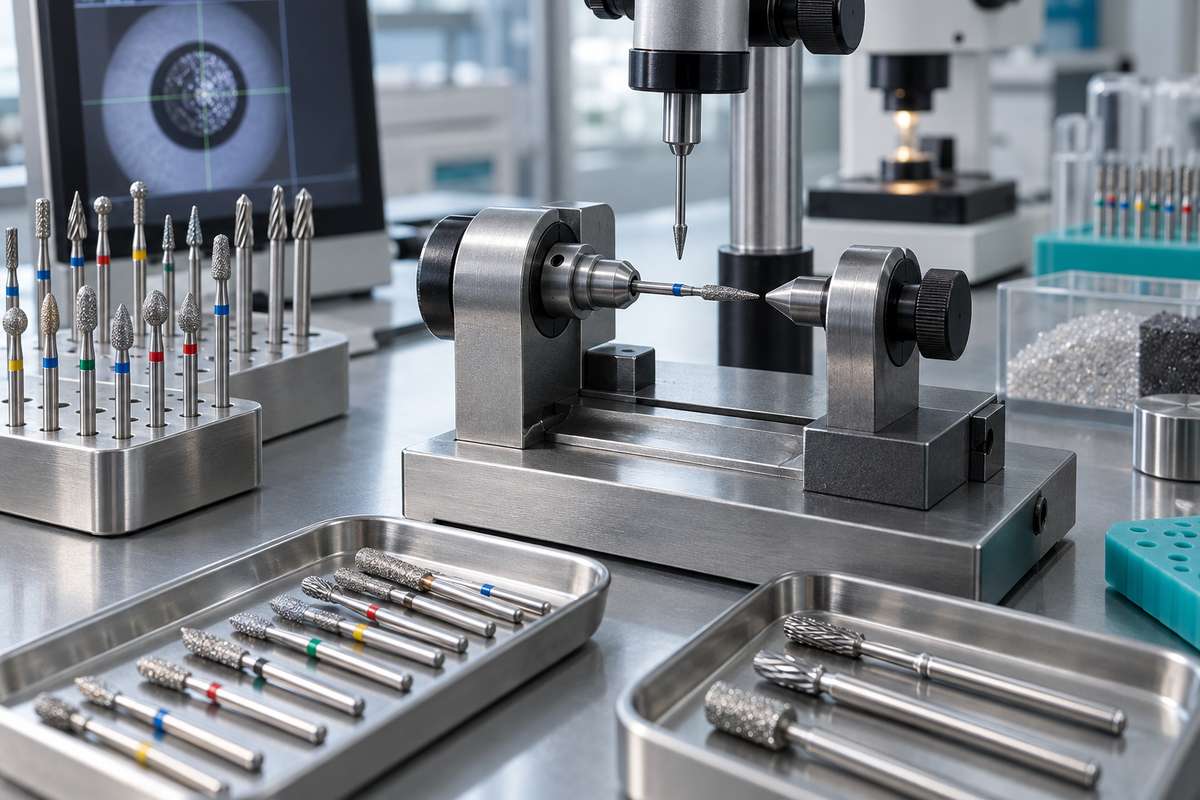
Compradores de atacado, gestores de compras clínicas e distribuidores de produtos odontológicos avaliam ferramentas de corte com base em consistência, confiabilidade e vida útil. Quando uma broca odontológica não atende às tolerâncias precisas de fabricação, as consequências clínicas incluem desgaste da turbina da peça de mão, vibração durante o preparo dentário, margens irregulares das restaurações e aumento do tempo de cadeira. Garantir alta qualidade das brocas odontológicas exige protocolos de teste sistemáticos em todas as fases de fabricação, desde a seleção da liga bruta até a inspeção final da embalagem.
A BurDental opera como fabricante certificado pela ISO 13485, fundada em 2008, produzindo instrumentos rotatórios para clínicas, laboratórios de prótese dentária e revendedores internacionais. Na produção direta de fábrica, os protocolos de teste devem verificar resistência mecânica, precisão dimensional, equilíbrio rotacional e aderência abrasiva antes que qualquer lote entre em distribuição. Este guia explica como as fábricas de brocas odontológicas avaliam concentricidade, dureza do material, aderência da granulação e consistência dos lotes para garantir desempenho profissional.
Teste de concentricidade da haste e desvio rotacional
O desvio rotacional representa a diferença entre o eixo central da haste e a cabeça de corte enquanto a ferramenta gira. Se a haste estiver dobrada, fora de redondeza ou alinhada incorretamente com a extremidade de trabalho, a broca oscilará dentro do mandril da peça de mão. Essa oscilação provoca vibração centrífuga, danifica os rolamentos de esferas da peça de mão, acelera o desgaste do mandril e cria profundidades de corte irregulares no esmalte dentário ou nas cerâmicas restauradoras.
A inspeção de concentricidade na fábrica começa com hastes de aço inoxidável retificadas com precisão. Os técnicos montam as hastes amostradas em pinças pneumáticas conectadas a relógios comparadores digitais ou micrômetros a laser sem contato. À medida que a pinça gira em velocidades controladas, sensores ópticos registram o desvio radial total ao longo de toda a haste e na cabeça da broca. Hastes mais curtas de fricção (FG), usadas em peças de mão de alta velocidade, exigem tolerâncias axiais mais rigorosas do que hastes mais longas de contra-ângulo (RA) ou peça de mão (HP), devido às diferenças de velocidade operacional.
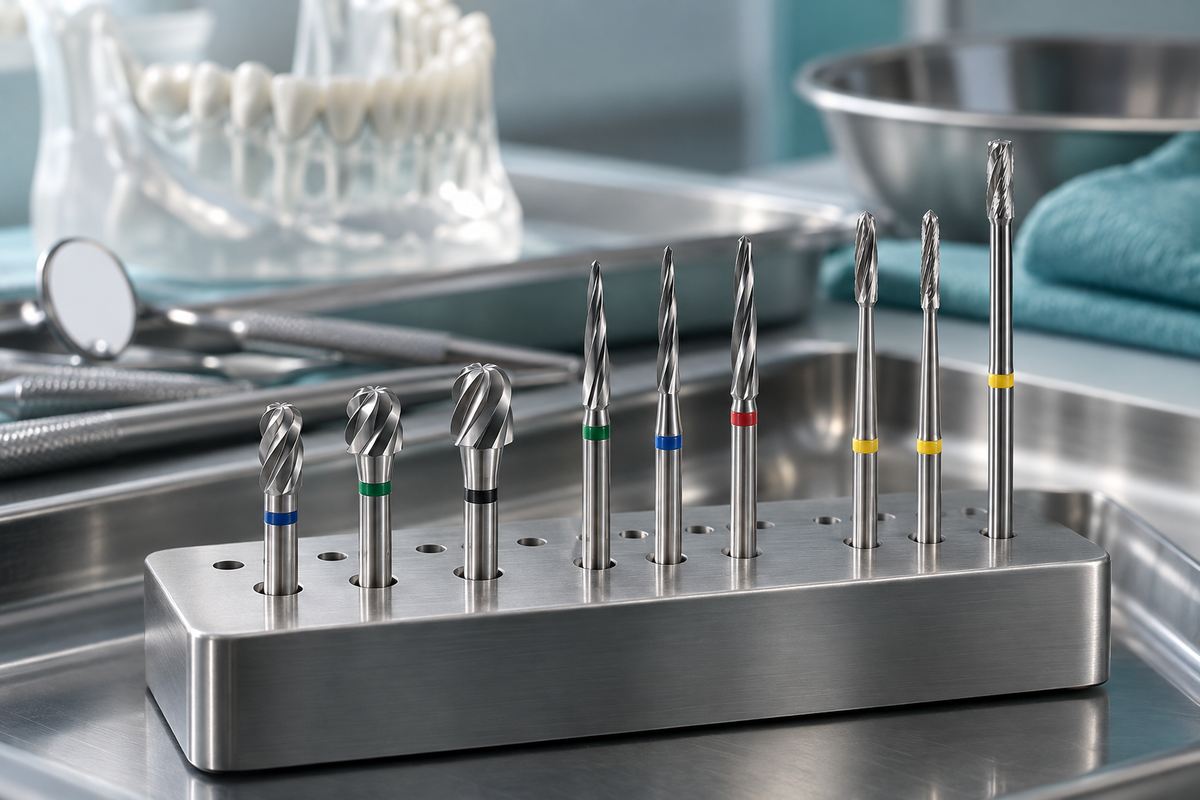
Além dos testes estáticos com pinça, testes de equilíbrio dinâmico são aplicados a diâmetros de cabeça maiores e ferramentas laboratoriais. Para geometrias complexas, como fresas para CAD/CAM (como SKU VH-00-06-ED, SKU VH-00-10-ED e SKU VH-00-25-ED), comparadores ópticos multieixos inspecionam a concentricidade das estrias, a simetria do cone do pescoço e a retitude geral da haste. Qualquer broca que exceda os limites rigorosos permitidos de desvio é rejeitada e descartada imediatamente, impedindo que brocas descentralizadas cheguem às peças de mão clínicas.
Inspeção da dureza do material e da integridade estrutural
As brocas odontológicas enfrentam intensos esforços mecânicos de cisalhamento, atrito e cargas térmicas durante o corte operatório. Para evitar perda prematura de afiação, fratura do pescoço ou separação da cabeça, as fábricas testam as matérias-primas e as juntas acabadas quanto à dureza do núcleo, resistência à tração e integridade metalúrgica.
Para instrumentos de carboneto de tungstênio, os testes começam na etapa do blank de carboneto. Blanks de carboneto de tungstênio sinterizado passam por testes de dureza Rockwell e análise de densidade metalúrgica para verificar a estrutura adequada dos grãos e a distribuição do aglutinante de cobalto. O carboneto odontológico premium exige uma estrutura de microgrãos finos para manter arestas de corte afiadas em vários procedimentos sem lascamento.
A junta de brasagem entre a extremidade de trabalho de carboneto de tungstênio e a haste de aço inoxidável representa outro ponto crítico de controle de qualidade. As fábricas odontológicas utilizam brasagem automatizada por indução com ligas de enchimento especializadas de níquel ou prata. Amostras de cada turno de produção passam por testes destrutivos de torque e cisalhamento em dispositivos mecânicos. O equipamento aplica força torsional angular até ocorrer a falha. Segundo os padrões da fábrica, a cabeça de carboneto deve cisalhar ao longo das estrias de corte antes que a junta de brasagem se separe da haste, garantindo que as brocas não se desprendam dentro da boca do paciente durante procedimentos operatórios de alto torque.
Aderência da granulação diamantada e da galvanoplastia
Instrumentos diamantados galvanizados exigem distribuição uniforme das partículas e forte retenção mecânica na matriz de aderência de níquel. Se os cristais de diamante se soltarem rapidamente durante o corte, a broca perderá eficiência e roçará contra a estrutura dentária, gerando calor excessivo por atrito.
A inspeção de pontas diamantadas avalia a qualidade abrasiva em três parâmetros:
- Qualidade dos cristais de diamante: as fábricas inspecionam partículas de diamante industrial bruto sob microscopia digital para verificar formatos cristalinos blocados e classificação uniforme do tamanho da malha. Diamantes sintéticos blocados oferecem várias facetas de corte afiadas, enquanto cristais lascados ou irregulares se fraturam prematuramente.
- Densidade de distribuição das partículas: os tanques de galvanoplastia utilizam controles automatizados de densidade de corrente para depositar os cristais de diamante uniformemente sobre o blank da broca. A inspeção microscópica visual verifica se as partículas cobrem a cabeça de trabalho de maneira uniforme, sem áreas esparsas ou aglomerações excessivas que provoquem superfícies de corte irregulares.
- Profundidade de aderência da matriz de níquel: a camada galvânica de níquel deve encapsular entre metade e dois terços da altura de cada cristal de diamante. Se a galvanoplastia for muito rasa, os cristais se soltarão durante o preparo dentário; se for muito profunda, a camada de níquel submergirá as pontas de corte e causará obstrução.
Técnicos de qualidade realizam testes de ciclos térmicos e ensaios de abrasão mecânica em brocas de amostra de categorias como Pontas Diamantadas (como SKU 001-008S, SKU 001-010M e SKU 001-012M) e Polidores de Borracha Diamantados (como SKU SR101M e SKU SR105M). As brocas de amostra são submetidas a ciclos repetidos de limpeza ultrassônica e cortes simulados em blocos de vitrocerâmica usinável para medir a retenção da granulação e a estabilidade da taxa de corte.
Etapas de controle de qualidade nos lotes de produção
Manter uma produção consistente em grandes volumes exige inspeção em várias etapas ao longo da linha de fabricação. Em vez de depender exclusivamente da verificação no final da linha, a gestão da qualidade da fábrica implementa inspeção de recebimento, monitoramento em processo e amostragem de aceitação final.
As matérias-primas recebidas, incluindo barras de aço inoxidável cirúrgico e blanks de carboneto de tungstênio, passam por verificação dimensional e testes de composição da liga. Durante a usinagem CNC, os operadores realizam medições ópticas de hora em hora nas estrias de corte e nos diâmetros das hastes para detectar o desgaste das ferramentas do equipamento de fabricação antes que as dimensões saiam da tolerância.
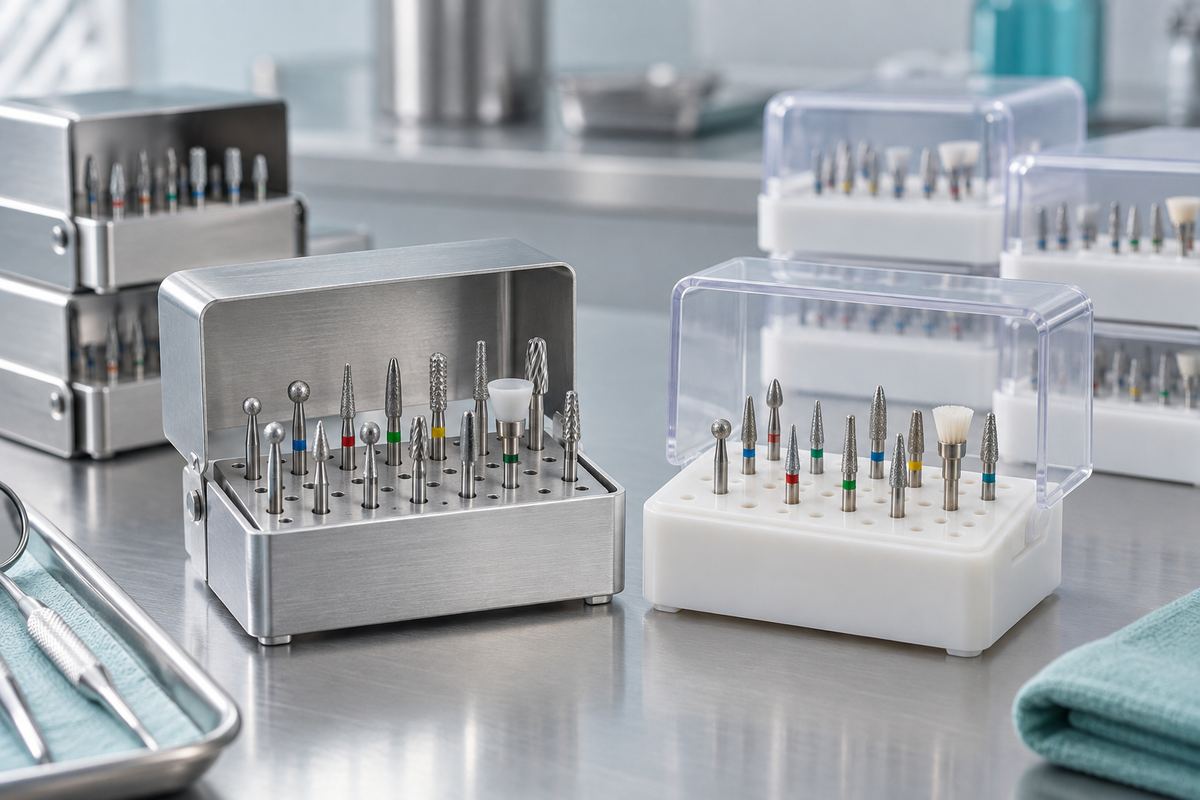
Após a abertura das estrias, galvanoplastia e polimento, os instrumentos acabados são transferidos para áreas de separação em sala limpa. A equipe de garantia da qualidade retira amostras aleatórias com base em tabelas estatísticas de limite de qualidade aceitável para verificar a aparência visual, as marcações das hastes, a rotulagem das embalagens e a vedação dos recipientes. Produtos organizados em conjuntos clínicos, como os Kits Clínicos (incluindo SKU 4104 e SKU 4105) e unidades de Bloco para Brocas (como SKU BB201), recebem verificações adicionais para garantir que cada espaço contenha o SKU e o código de granulação corretos.
A tabela a seguir resume as principais etapas de controle de qualidade da fábrica, os parâmetros avaliados e as categorias de produtos representativas:
| Etapa do controle de qualidade | Parâmetros de inspeção | Método de avaliação | Categorias de produtos | SKUs de referência das amostras |
|---|---|---|---|---|
| Inspeção da matéria-prima | Diâmetro da haste, circularidade, pureza da liga de aço | Medição com micrômetro e comparador óptico | Todas as brocas rotatórias | 001-008S, 001-010M |
| Fresagem das lâminas e retificação | Simetria das lâminas, profundidade das ranhuras, concentricidade | Escaneamento óptico multiaxial e medidor a laser de desvio | Brocas de carboneto e fresas | VH-00-06-ED, VH-00-25-ED |
| Galvanoplastia e revestimento | Densidade dos cristais de diamante, profundidade da matriz de níquel | Inspeção microscópica e teste de limpeza ultrassônica | Pontas diamantadas e polidores | 001-012M, SR101M |
| Montagem e embalagem dos kits | Posicionamento dos SKUs, codificação por cores, integridade da embalagem | Auditoria visual do lote e verificação do código de barras | Kits clínicos e blocos para armazenamento de pontas | 4104, BB201 |
Fornecimento de brocas diretamente da fábrica com padrões de qualidade verificados
Para distribuidores de suprimentos odontológicos, redes de compras clínicas e laboratórios de prótese dentária, estabelecer uma parceria direta com um fabricante consolidado elimina as margens dos distribuidores e garante controle direto sobre as especificações do produto. Fabricantes confiáveis oferecem rastreabilidade completa dos lotes, opções de embalagem consistentes e suporte à marca própria adaptado aos requisitos dos mercados regionais.
A BurDental fornece diretamente da fábrica linhas completas de instrumentos rotatórios de corte apresentadas em nosso hub de brocas odontológicas no atacado. Com produção respaldada pela certificação ISO 13485 e experiência desde 2008, nossa fábrica fornece instrumentos rotatórios confiáveis, desenvolvidos para fluxos clínicos exigentes. Os compradores de grandes volumes podem solicitar configurações padronizadas ou desenvolver linhas de produtos OEM personalizadas com gravação a laser, blisters com marca e blocos para brocas especializados.
Perguntas frequentes
Como as fábricas de brocas odontológicas testam a concentricidade da haste?
As fábricas testam a concentricidade inserindo a haste da broca em uma pinça rotativa de precisão e medindo o desvio radial com sensores ópticos ou micrômetros a laser. Os instrumentos que excedem os limites rigorosos de desvio radial são rejeitados para evitar vibrações na turbina da peça de mão e cortes dentários irregulares.
Quais certificações de qualidade os compradores de brocas odontológicas no atacado devem verificar?
Os compradores no atacado devem verificar a certificação do sistema de gestão da qualidade para dispositivos médicos ISO 13485. A BurDental fabrica em uma instalação certificada pela ISO 13485, estabelecida em 2008, garantindo protocolos de qualidade documentados em todas as linhas de produção.
Como a resistência da adesão da granulação diamantada é verificada durante a fabricação?
A resistência da adesão é verificada por meio de inspeção microscópica da profundidade do revestimento de níquel ao redor dos cristais de diamante, combinada com testes em banho ultrassônico e ensaios de abrasão simulada em substratos de teste. Esses testes confirmam que as partículas de diamante permanecem firmemente ancoradas, sem desprendimento prematuro durante o preparo clínico.
Como distribuidores e clínicas podem solicitar lotes OEM personalizados ou conjuntos de amostras?
Distribuidores e equipes de compras clínicas podem solicitar amostras, configurações personalizadas de kits ou marca própria OEM entrando em contato diretamente com a BurDental pelo WhatsApp +86 186 8057 1046. A fábrica oferece embalagens personalizadas, marcação a laser e combinações de amostras em pastas, com requisitos reduzidos de quantidade mínima de pedido.