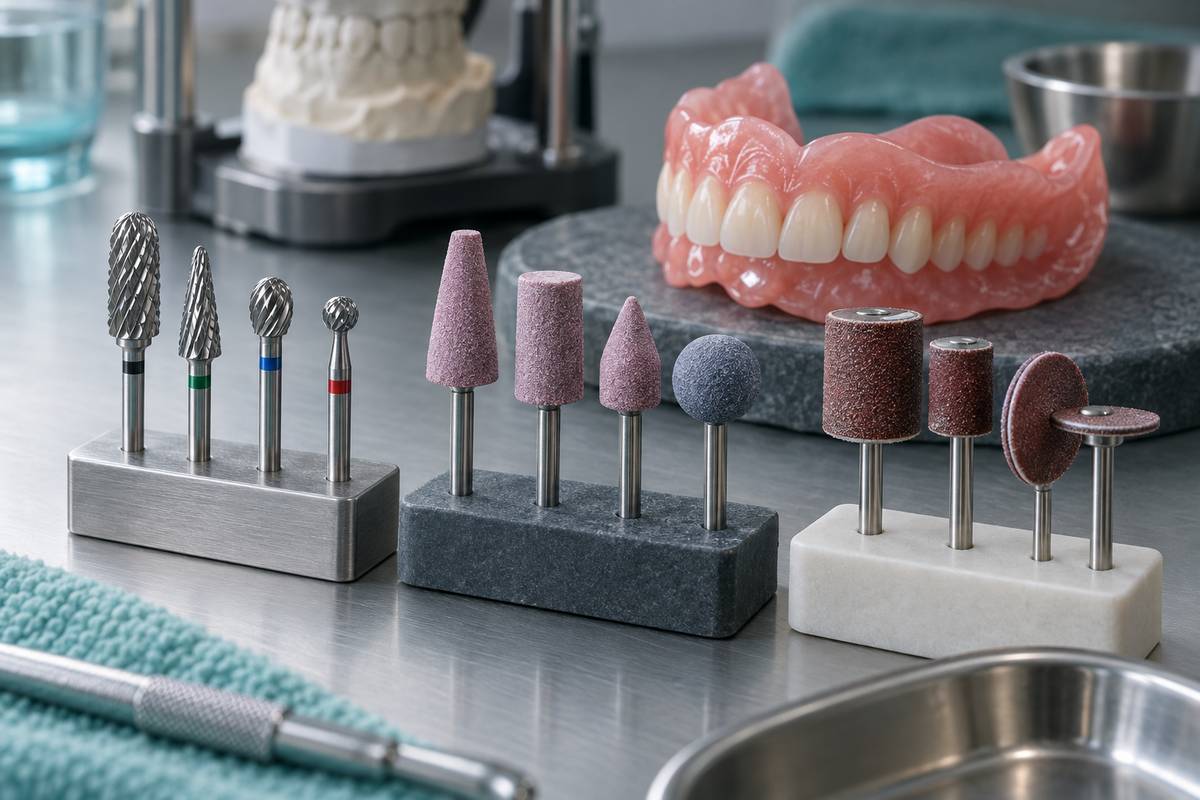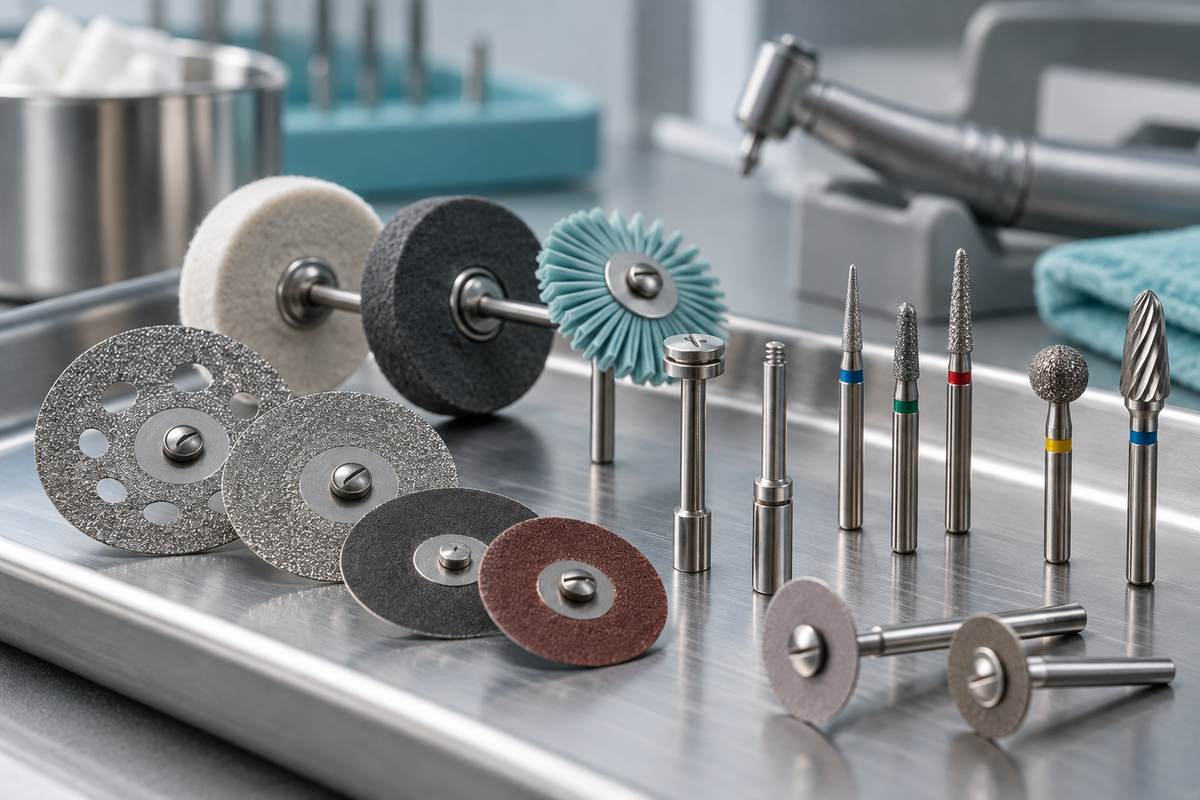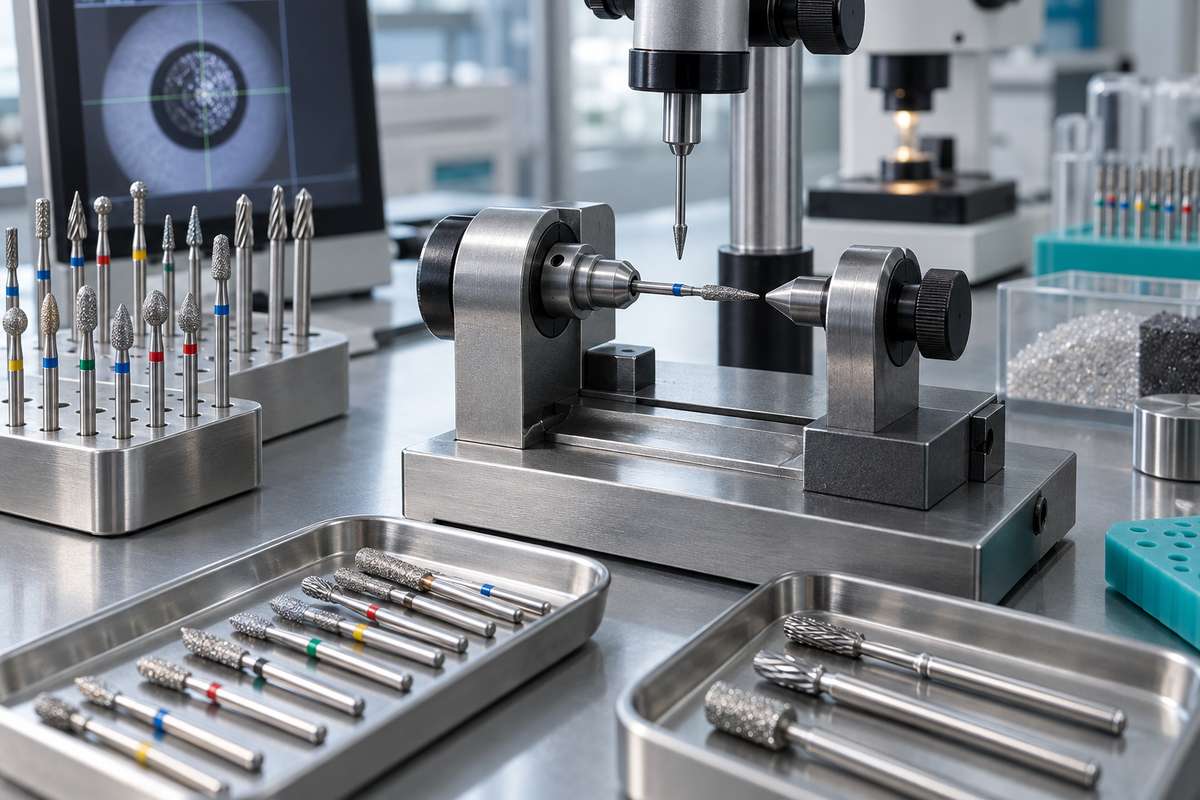
Los compradores mayoristas, los responsables de adquisiciones clínicas y los distribuidores de suministros dentales evalúan las herramientas de corte según su consistencia, fiabilidad y vida útil. Cuando una fresa dental no cumple con las tolerancias de fabricación precisas, las consecuencias clínicas incluyen desgaste de la turbina del contraángulo, vibración durante la preparación dental, márgenes irregulares en las restauraciones y un mayor tiempo en el sillón dental. Garantizar una alta calidad de las fresas dentales requiere protocolos de prueba sistemáticos en cada fase de fabricación, desde la selección de la aleación en bruto hasta la inspección final del embalaje.
BurDental opera como fabricante certificado según ISO 13485 desde 2008 y produce instrumentos rotatorios para clínicas, laboratorios dentales y distribuidores internacionales. En la producción directa de fábrica, los protocolos de prueba deben verificar la resistencia mecánica, la precisión dimensional, el equilibrio rotacional y la adhesión del abrasivo antes de que cualquier lote entre en distribución. Esta guía explica cómo las fábricas de fresas dentales evalúan la concentricidad, la dureza del material, la adhesión del grano y la consistencia de los lotes para garantizar un rendimiento profesional.
Pruebas de concentricidad y desviación rotacional del vástago
La desviación rotacional representa la diferencia entre el eje central del vástago y la cabeza de corte mientras gira la herramienta. Si un vástago está doblado, no es redondo o está mal alineado con el extremo de trabajo, la fresa oscila dentro del portafresas del contraángulo. Esta oscilación provoca vibraciones centrífugas que dañan los costosos rodamientos de bolas del contraángulo, aceleran el desgaste del portafresas y generan profundidades de corte irregulares en el esmalte dental o las cerámicas restauradoras.
La inspección de concentricidad en fábrica comienza con vástagos de acero inoxidable rectificados con precisión. Los técnicos montan los vástagos seleccionados en pinzas neumáticas conectadas a indicadores digitales de carátula o micrómetros láser sin contacto. Mientras la pinza gira a velocidades controladas, los sensores ópticos registran la desviación radial total a lo largo de todo el vástago y en la cabeza de la fresa. Los vástagos de fricción corta (FG) utilizados en contraángulos de alta velocidad requieren tolerancias axiales más estrictas que los vástagos de ángulo recto (RA) o de pieza de mano (HP) más largos debido a las diferencias de velocidad de operación.
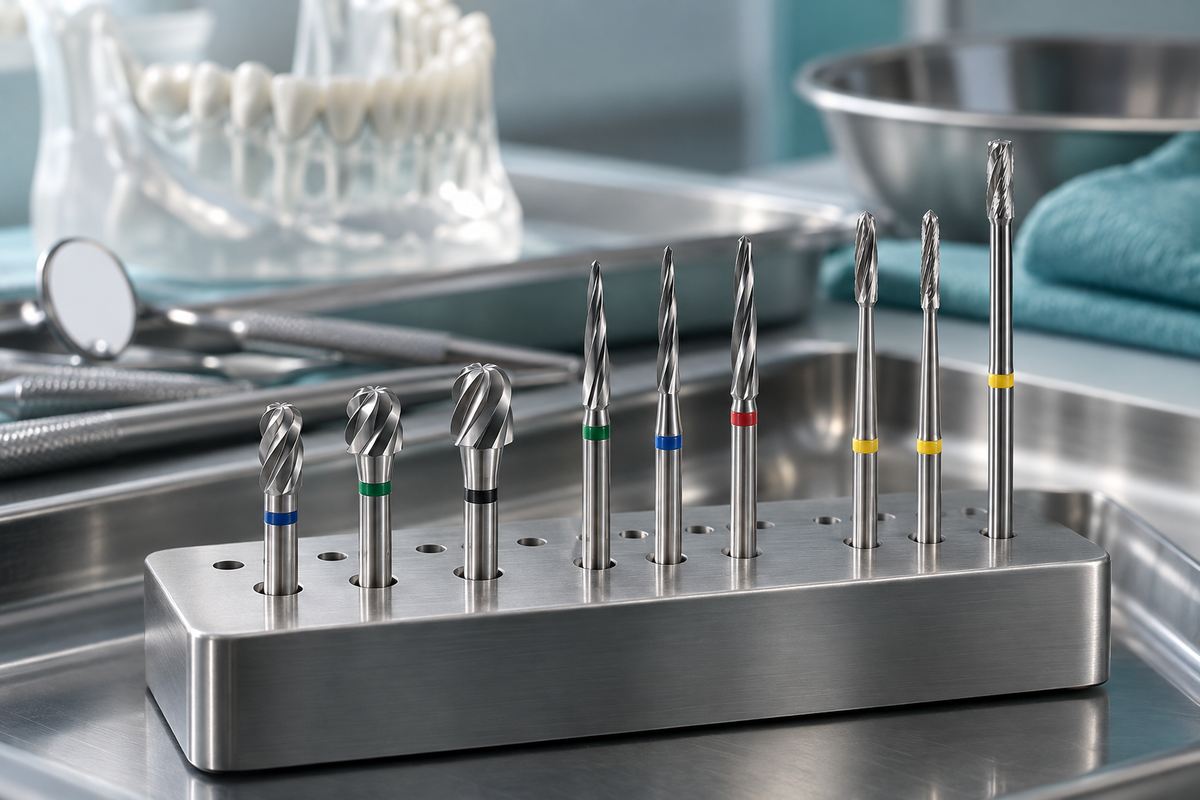
Además de las pruebas estáticas con pinza, se aplican pruebas de equilibrio dinámico a las cabezas de mayor diámetro y a las herramientas de laboratorio. Para geometrías complejas como las fresas de fresado CAD/CAM (como SKU VH-00-06-ED, SKU VH-00-10-ED y SKU VH-00-25-ED), los comparadores ópticos multieje inspeccionan la concentricidad de las ranuras, la simetría del estrechamiento del cuello y la rectitud total del vástago. Cualquier fresa que supere los estrictos márgenes de desviación permitidos se rechaza y se desecha de inmediato, evitando que las fresas descentradas lleguen a los contraángulos clínicos.
Inspección de la dureza del material y la integridad estructural
Las fresas dentales están expuestas a intensos esfuerzos mecánicos de cizallamiento, fricción y cargas térmicas durante el corte operatorio. Para evitar el embotamiento prematuro, la fractura del cuello o la separación de la cabeza, las fábricas prueban las materias primas y las uniones terminadas para verificar la dureza del núcleo, la resistencia a la tracción y la integridad metalúrgica.
En los instrumentos de carburo de tungsteno, las pruebas comienzan en la etapa del blank de carburo. Los blanks de carburo de tungsteno sinterizado se someten a pruebas de dureza Rockwell y análisis de densidad metalúrgica para verificar la estructura correcta del grano y la distribución del aglutinante de cobalto. El carburo dental de alta calidad requiere una estructura de micrograno fino para mantener los bordes de corte afilados durante múltiples procedimientos sin astillarse.
La unión soldada entre el extremo de trabajo de carburo de tungsteno y el vástago de acero inoxidable representa otro punto crítico de control de calidad. Las fábricas dentales utilizan soldadura fuerte por inducción automatizada con aleaciones de aporte especiales de níquel o plata. Las muestras de cada turno de producción se someten a pruebas destructivas de torsión y cizallamiento en dispositivos de ensayo mecánico. El equipo aplica una fuerza torsional angular hasta que ocurre la falla. Según las normas de fábrica, la cabeza de carburo debe romperse a lo largo de las ranuras de corte antes de que la unión soldada se separe del vástago, garantizando que las fresas no se desprendan dentro de la boca del paciente durante procedimientos operatorios de alto torque.
Adhesión del grano de diamante y del recubrimiento electrolítico
Los instrumentos de diamante galvanizados requieren una distribución uniforme de las partículas y una fuerte retención mecánica en la matriz de unión de níquel. Si los cristales de diamante se desprenden demasiado rápido durante el corte, la fresa pierde eficacia de corte y roza la estructura dental, generando un calor excesivo por fricción.
La inspección de las fresas de diamante evalúa la calidad abrasiva según tres parámetros:
- Calidad de los cristales de diamante: Las fábricas inspeccionan las partículas de diamante industrial en bruto mediante microscopía digital para verificar formas cristalinas compactas y una clasificación uniforme del tamaño de malla. Los diamantes sintéticos compactos proporcionan múltiples facetas de corte afiladas, mientras que los cristales fragmentados o irregulares se fracturan prematuramente.
- Densidad de distribución de las partículas: Los tanques de galvanoplastia utilizan controles automatizados de densidad de corriente para depositar los cristales de diamante uniformemente sobre el blank de la fresa. La inspección microscópica visual verifica que las partículas cubran la cabeza de trabajo de manera uniforme, sin zonas dispersas ni acumulaciones excesivas que provoquen superficies de corte irregulares.
- Profundidad de unión de la matriz de níquel: La capa de níquel galvánico debe encapsular entre la mitad y dos tercios de la altura de cada cristal de diamante. Si el recubrimiento es demasiado superficial, los cristales se desprenden durante la preparación dental; si es demasiado profundo, la capa de níquel sumerge los puntos de corte y provoca obstrucciones.
Los técnicos de calidad realizan pruebas de ciclos térmicos y ensayos de abrasión mecánica en fresas de muestra de categorías como fresas de diamante (como SKU 001-008S, SKU 001-010M y SKU 001-012M) y pulidores de goma diamantados (como SKU SR101M y SKU SR105M). Las fresas de muestra se someten a ciclos repetidos de limpieza ultrasónica y a cortes simulados sobre bloques de vitrocerámica mecanizable para medir la retención del grano y la estabilidad de la velocidad de corte.
Etapas de control de calidad en los lotes de producción
Mantener una producción uniforme en grandes volúmenes requiere una inspección por múltiples etapas a lo largo de la línea de fabricación. En lugar de depender únicamente de la inspección final, la gestión de calidad de la fábrica implementa inspección de entrada, supervisión durante el proceso y muestreo de aceptación final.
Las materias primas recibidas, incluidas las barras de acero inoxidable quirúrgico y los blanks de carburo de tungsteno, se someten a verificación dimensional y pruebas de composición de la aleación. Durante el mecanizado CNC, los operarios realizan mediciones ópticas cada hora de las ranuras de corte y los diámetros de los vástagos para detectar el desgaste de las herramientas del equipo de fabricación antes de que las dimensiones salgan de tolerancia.
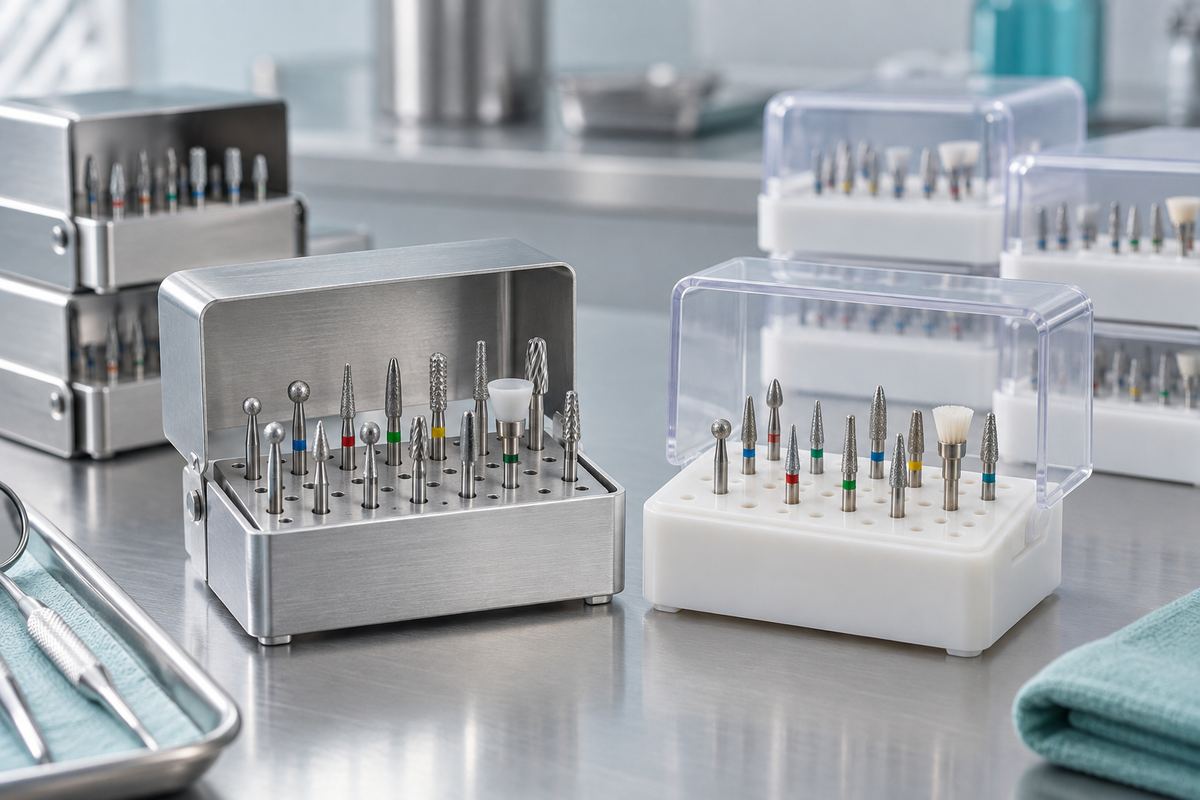
Después del ranurado, la galvanoplastia y el pulido, los instrumentos terminados se transfieren a áreas de clasificación de sala limpia. El personal de aseguramiento de calidad extrae muestras aleatorias según tablas estadísticas de límites de calidad de aceptación para verificar el aspecto visual, las marcas del vástago, el etiquetado del paquete y el sellado del envase. Los productos organizados en surtidos clínicos, como los kits clínicos (incluidos SKU 4104 y SKU 4105) y los bloques para fresas (como SKU BB201), reciben una verificación adicional para garantizar que cada ranura contenga el SKU y el código de grano correctos.
La siguiente tabla resume las principales etapas de control de calidad de fábrica, los parámetros evaluados y las categorías de productos representativas:
| Etapa de control de calidad | Parámetros de inspección | Método de evaluación | Categorías de productos | SKU de referencia de muestra |
|---|---|---|---|---|
| Inspección de materias primas | Diámetro del vástago, redondez, pureza de la aleación de acero | Medición con micrómetro y comparador óptico | Todas las fresas rotatorias | 001-008S, 001-010M |
| Ranurado y rectificado | Simetría de la hoja, profundidad de la ranura, concentricidad | Escaneo óptico multieje y medidor láser de desviación | Fresas de carburo y de fresado | VH-00-06-ED, VH-00-25-ED |
| Galvanoplastia y recubrimiento | Densidad de los cristales de diamante, profundidad de la matriz de níquel | Inspección microscópica y prueba de fregado ultrasónico | Fresas de diamante y pulidores | 001-012M, SR101M |
| Montaje y embalaje de kits | Colocación del SKU, codificación por colores, integridad del paquete | Auditoría visual del lote y verificación del código de barras | Kits clínicos y bloques de almacenamiento para fresas | 4104, BB201 |
Abastecimiento de fresas directamente de fábrica con estándares de calidad verificados
Para los distribuidores de suministros dentales, las redes de adquisiciones clínicas y los laboratorios dentales, asociarse directamente con un fabricante establecido elimina los márgenes de los distribuidores y garantiza el control directo de las especificaciones del producto. Los fabricantes fiables proporcionan trazabilidad completa de los lotes, opciones de embalaje uniformes y apoyo para marcas privadas adaptado a los requisitos de cada mercado regional.
BurDental ofrece suministro directo de fábrica de líneas completas de instrumentos rotatorios de corte en nuestro centro mayorista de fresas dentales. Con una producción respaldada por la certificación ISO 13485 y experiencia de fabricación desde 2008, nuestras instalaciones producen instrumentos rotatorios fiables diseñados para flujos de trabajo clínicos exigentes. Los compradores por volumen pueden pedir configuraciones estandarizadas o desarrollar líneas de productos OEM personalizadas con grabado láser, blísteres con marca y bloques especializados para fresas.
Preguntas frecuentes
¿Cómo prueban las fábricas de fresas dentales la concentricidad del vástago?
Las fábricas prueban la concentricidad insertando el vástago de la fresa en una pinza de precisión giratoria y midiendo la desviación radial con sensores ópticos o micrómetros láser. Los instrumentos que superan los estrictos límites de desviación radial se rechazan para evitar vibraciones en la turbina del contraángulo y cortes dentales irregulares.
¿Qué certificaciones de calidad deben verificar los compradores mayoristas de fresas dentales?
Los compradores mayoristas deben verificar la certificación del sistema de gestión de calidad para dispositivos médicos ISO 13485. BurDental fabrica en unas instalaciones ISO 13485 establecidas en 2008, garantizando protocolos de calidad documentados en todas las líneas de producción.
¿Cómo se verifica la resistencia de la unión del grano de diamante durante la fabricación?
La resistencia de la unión se verifica mediante la inspección microscópica de la profundidad del recubrimiento de níquel alrededor de los cristales de diamante, junto con pruebas en baño ultrasónico y ensayos de abrasión simulada sobre sustratos de prueba. Estas pruebas confirman que las partículas de diamante permanecen firmemente ancladas sin desprenderse prematuramente durante la preparación clínica.
¿Cómo pueden los distribuidores y las clínicas solicitar lotes OEM personalizados o conjuntos de muestras?
Los distribuidores y los equipos de adquisiciones clínicas pueden solicitar muestras, configuraciones personalizadas de kits o etiquetado privado OEM contactando directamente con BurDental por WhatsApp +86 186 8057 1046. La fábrica ofrece embalaje personalizado, marcado láser y surtidos de carpetas de muestras con requisitos mínimos de pedido reducidos.