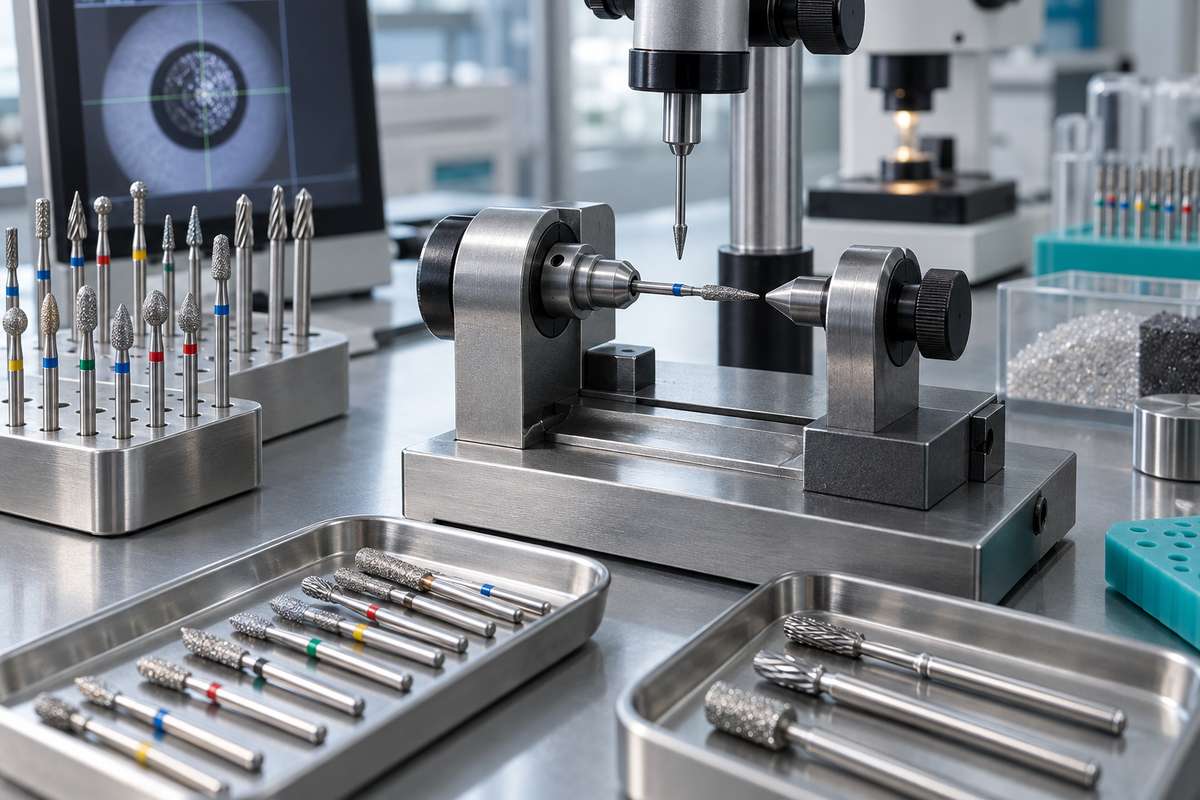
רוכשים סיטונאיים, מנהלי רכש קליניים ומפיצי ציוד דנטלי מעריכים כלי חיתוך על בסיס עקביות, אמינות ואורך חיי שירות. כאשר מקדח שיניים אינו עומד בסבולות ייצור מדויקות, ההשלכות הקליניות כוללות שחיקה של טורבינת הידית, רעידות במהלך הכנת השן, שולי שחזור משוננים וזמן כיסא ממושך. הבטחת איכות גבוהה של מקדחי שיניים דורשת פרוטוקולי בדיקה שיטתיים בכל שלב ייצור, מבחירת הסגסוגת הגולמית ועד בדיקת האריזה הסופית.
BurDental פועלת כיצרנית מוסמכת ISO 13485 שנוסדה בשנת 2008, ומייצרת מכשירים סיבוביים למרפאות, למעבדות שיניים ולסוחרים בינלאומיים. בייצור ישיר מהמפעל, פרוטוקולי הבדיקה חייבים לאמת חוזק מכני, דיוק ממדי, איזון סיבובי והיצמדות חומר שוחק לפני שכל אצווה נכנסת להפצה. מדריך זה מסביר כיצד מפעלי מקדחי שיניים בודקים קונצנטריות, קשיות חומר, הצמדת גרעיניות ועקביות אצווה כדי להבטיח ביצועים מקצועיים.
בדיקת קונצנטריות שאנק וסטייה סיבובית
סטייה סיבובית מייצגת את ההבדל בין הציר המרכזי של השאנק לבין ראש החיתוך בזמן שהכלי מסתובב. אם שאנק מכופף, אינו עגול או אינו מיושר כראוי עם קצה העבודה, המקדח מתנודד בתוך התפס של הידית. תנודה זו יוצרת רעידה צנטריפוגלית הפוגעת במיסבים הכדוריים היקרים של הידית, מאיצה את שחיקת התפס ויוצרת עומקי חיתוך לא אחידים באמייל השן או בקרמיקה לשחזור.
בדיקת הקונצנטריות במפעל מתחילה בשאנקים מפלדת אל-חלד שעברו השחזה מדויקת. טכנאים מרכיבים שאנקים שנדגמו בתוך קולטים פנאומטיים המחוברים לשעוני מדידה דיגיטליים או למיקרומטרים לייזר ללא מגע. כאשר הקולט מסתובב במהירויות מבוקרות, חיישנים אופטיים מתעדים את הסטייה הרדיאלית הכוללת לאורך כל השאנק ובראש המקדח. שאנקי אחיזה בחיכוך קצרים (FG) המשמשים בידיות במהירות גבוהה דורשים סבולות ציריות הדוקות יותר משאנקי זווית ישרה (RA) או שאנקי ידית (HP) ארוכים, בשל הבדלי מהירות ההפעלה.
בנוסף לבדיקת קולט סטטית, מבוצעת בדיקת איזון דינמי עבור קטרי ראש גדולים יותר וכלי מעבדה. בגאומטריות מורכבות כמו מקדחי כרסום CAD/CAM (כגון SKU VH-00-06-ED, SKU VH-00-10-ED ו-SKU VH-00-25-ED), משווים אופטיים רב-ציריים בודקים את הקונצנטריות של החריצים, את הסימטריה של התחדדות הצוואר ואת ישרות השאנק הכוללת. כל מקדח החורג משולי הסטייה המותרים נדחה ונגרט מיד, וכך נמנעת הגעת מקדחים שאינם ממורכזים לידיות קליניות.
בדיקת קשיות החומר ושלמות מבנית
מקדחי שיניים חשופים למאמצי גזירה מכניים חזקים, לחיכוך ולעומסים תרמיים במהלך חיתוך אופרטיבי. כדי למנוע קהייה מוקדמת, שבר צוואר או היפרדות ראש, מפעלים בודקים חומרי גלם וחיבורים מוגמרים מבחינת קשיות ליבה, חוזק מתיחה ושלמות מטלורגית.
במכשירי קרביד טונגסטן, הבדיקה מתחילה בשלב גלם הקרביד. גלמי קרביד טונגסטן מסונטרים עוברים בדיקות קשיות רוקוול וניתוח צפיפות מטלורגית כדי לאמת מבנה גרגרים ופיזור קלסר קובלט תקינים. קרביד דנטלי איכותי דורש מבנה מיקרו-גרעיני עדין כדי לשמור על קצוות חיתוך חדים לאורך מספר פרוצדורות ללא סדיקה בקצוות.
חיבור ההלחמה בין קצה העבודה מקרביד טונגסטן לשאנק מפלדת אל-חלד הוא נקודת ביקורת איכות קריטית נוספת. מפעלי שיניים משתמשים בהלחמת אינדוקציה אוטומטית עם סגסוגות מילוי מיוחדות על בסיס ניקל או כסף. דגימות מכל משמרת ייצור עוברות בדיקות הרס של מומנט וגזירה במתקני בדיקה מכניים. מנגנון הבדיקה מפעיל כוח פיתול זוויתי עד להתרחשות כשל. לפי תקני המפעל, ראש הקרביד חייב להיגזר לאורך חריצי החיתוך לפני שחיבור ההלחמה נפרד מהשאנק, כדי להבטיח שהמקדחים לא יתנתקו בתוך פי המטופל במהלך פרוצדורות אופרטיביות במומנט גבוה.
הצמדת גרעיני יהלום והיצמדות בציפוי אלקטרוליטי
מכשירי יהלום מצופים אלקטרוליטית דורשים פיזור אחיד של חלקיקים ואחיזה מכנית חזקה במטריצת ההדבקה מניקל. אם גבישי היהלום מתנתקים מהר מדי במהלך החיתוך, המקדח מאבד מיעילות החיתוך ומשפשף את מבנה השן, תוך יצירת חום חיכוך עודף.
בדיקת מקדח יהלום מעריכה את איכות החומר השוחק לפי שלושה פרמטרים:
- איכות גבישי היהלום: מפעלים בודקים חלקיקי יהלום תעשייתיים גולמיים במיקרוסקופיה דיגיטלית כדי לאמת צורות גביש בלוקיות ודירוג גודל רשת אחיד. יהלומים סינתטיים בלוקיים מספקים מספר מישורי חיתוך חדים, בעוד שגבישים דקים או לא סדירים נשברים בטרם עת.
- צפיפות פיזור החלקיקים: מכלי ציפוי אלקטרוליטי משתמשים בבקרות אוטומטיות של צפיפות הזרם כדי להפקיד גבישי יהלום באופן אחיד על פני גלם המקדח. בדיקה מיקרוסקופית חזותית מאמתת שחלקיקי היהלום מכסים את ראש העבודה באופן אחיד, ללא אזורים דלילים או הצטברויות כבדות היוצרות משטחי חיתוך לא אחידים.
- עומק הצמדת מטריצת הניקל: שכבת הניקל הגלוונית חייבת להקיף בין מחצית לשני שלישים מגובה כל גביש יהלום. אם הציפוי רדוד מדי, הגבישים נשלפים במהלך הכנת השן; אם הציפוי עמוק מדי, שכבת הניקל מטביעה את נקודות החיתוך וגורמת לסתימות.
טכנאי איכות מבצעים בדיקות מחזור תרמי וניסויי שחיקה מכניים על מקדחי דוגמה מקטגוריות כגון מקדחי יהלום (כגון SKU 001-008S, SKU 001-010M ו-SKU 001-012M) ומלטשי גומי יהלומיים (כגון SKU SR101M ו-SKU SR105M). מקדחי הדוגמה עוברים מחזורי ניקוי אולטרסוניים חוזרים וריצות חיתוך מדומות על בלוקים מזכוכית-קרמית הניתנת לעיבוד, כדי למדוד שמירת גרעיניות ויציבות קצב החיתוך.
שלבי בקרת איכות לאורך אצוות הייצור
שמירה על תפוקה עקבית בהיקפי ייצור גדולים דורשת בדיקה רב-שלבית לאורך קו הייצור. במקום להסתמך רק על בדיקה בסוף הקו, ניהול האיכות במפעל מיישם בדיקת קבלה, ניטור תוך-תהליכי ודגימת קבלה סופית.
חומרי גלם נכנסים, כולל מוטות פלדת אל-חלד כירורגית וגלמי קרביד טונגסטן, עוברים אימות ממדי ובדיקת הרכב סגסוגת. במהלך עיבוד CNC, מפעילים מבצעים מדידות אופטיות מדי שעה של חריצי החיתוך וקטרי השאנקים כדי לזהות שחיקה של כלי הייצור לפני שהממדים חורגים מהסבולות.
לאחר חריצה, ציפוי אלקטרוליטי וליטוש, המכשירים המוגמרים מועברים לאזורי מיון בחדר נקי. צוות אבטחת האיכות מוציא דגימות אקראיות בהתאם לטבלאות גבול איכות הקבלה הסטטיסטי, כדי לאמת מראה חזותי, סימוני שאנק, תוויות אריזה ואטימת מיכלים. מוצרים המאורגנים במערכים קליניים, כגון ערכות מרפאה (כולל SKU 4104 ו-SKU 4105) ויחידות בלוק למקדחים (כגון SKU BB201), מקבלים אימות נוסף כדי לוודא שכל חריץ מקדח מכיל את ה-SKU וקוד הגרעיניות הנכונים.
הטבלה הבאה מסכמת את שלבי בקרת האיכות העיקריים במפעל, את הפרמטרים הנבדקים ואת קטגוריות המוצרים המייצגות:
| שלב בקרת איכות | פרמטרים לבדיקה | שיטת הערכה | קטגוריות מוצרים | מק״טי דוגמה |
|---|---|---|---|---|
| סינון חומרי גלם | קוטר שאנק, עגילות, טוהר סגסוגת הפלדה | מדידת מיקרומטר ומשווה אופטי | כל המקדחים הסיבוביים | 001-008S, 001-010M |
| חריצה והשחזה | סימטריית הלהבים, עומק החריצים, ריכוזיות | סריקה אופטית רב-צירית ומד לייזר לסטייה | מקדחי קרביד וכרסום | VH-00-06-ED, VH-00-25-ED |
| ציפוי אלקטרוליטי וציפוי | צפיפות גבישי היהלום, עומק מטריצת הניקל | בדיקה מיקרוסקופית ובדיקת שפשוף קולית | מקדחי יהלום ומלטשים | 001-012M, SR101M |
| הרכבת ערכה ואריזה | מיקום SKU, קידוד צבע, שלמות האריזה | ביקורת אצווה חזותית ואימות ברקוד | ערכות מרפאה ובלוקים לאחסון מקדחים | 4104, BB201 |
רכש מקדחים ישירות מהמפעל עם תקני איכות מאומתים
עבור סוחרי ציוד דנטלי, רשתות רכש קליני ומעבדות שיניים, שותפות ישירה עם יצרן מבוסס מבטלת מרווחי מפיצים ומבטיחה שליטה ישירה במפרטי המוצר. יצרנים אמינים מספקים עקיבות מלאה של אצוות, אפשרויות אריזה עקביות ותמיכה במותג פרטי המותאמת לדרישות השוק האזורי.
BurDental מספקת ישירות מהמפעל קווי חיתוך סיבוביים מלאים המופיעים במרכז הסיטונאות של מקדחי שיניים שלנו. עם ייצור המגובה בהסמכת ISO 13485 ובניסיון ייצור מאז 2008, מתקן הייצור שלנו מספק מכשירים סיבוביים אמינים המיועדים לתהליכי עבודה קליניים תובעניים. קונים בכמויות גדולות יכולים להזמין תצורות סטנדרטיות או לפתח קווי מוצר OEM מותאמים אישית עם חריטת לייזר, בליסטרים ממותגים ובלוקים ייעודיים למקדחים.
שאלות נפוצות
כיצד מפעלי מקדחי שיניים בודקים ריכוזיות שאנק?
המפעלים בודקים ריכוזיות באמצעות הכנסת שאנק המקדח לקולט מסתובב מדויק ומדידת הסטייה הרדיאלית באמצעות חיישנים אופטיים או מיקרומטרי לייזר. מכשירים החורגים מגבולות הסטייה הרדיאלית המחמירים נדחים, כדי למנוע רטט בטורבינת הידפיס וחיתוך שן לא אחיד.
אילו אישורי איכות צריכים קונים סיטונאיים של מקדחי שיניים לאמת?
קונים בסיטונאות צריכים לאמת הסמכת מערכת ניהול איכות למכשור רפואי ISO 13485. BurDental מייצרת במתקן ISO 13485 שהוקם בשנת 2008, ומבטיחה פרוטוקולי איכות מתועדים בכל קווי הייצור.
כיצד מאמתים את חוזק הצמדת גרעיניות היהלום במהלך הייצור?
חוזק ההצמדה מאומת באמצעות בדיקה מיקרוסקופית של עומק ציפוי הניקל סביב גבישי היהלום, בשילוב בדיקת אמבט קולי וניסויי שחיקה מדומים על מצעי בדיקה. בדיקות אלו מאשרות שחלקיקי היהלום נשארים מעוגנים היטב ללא התקלפות מוקדמת במהלך ההכנה הקלינית.
כיצד מפיצים ומרפאות יכולים לבקש אצוות OEM מותאמות אישית או ערכות דוגמה?
מפיצים וצוותי רכש של מרפאות יכולים לבקש דוגמאות, תצורות ערכה מותאמות אישית או מיתוג OEM פרטי באמצעות פנייה ישירה ל-BurDental ב-WhatsApp +86 186 8057 1046. המפעל תומך באריזה מותאמת אישית, סימון לייזר ומארזי דוגמאות עם דרישות מינימום נמוכות להזמנה.