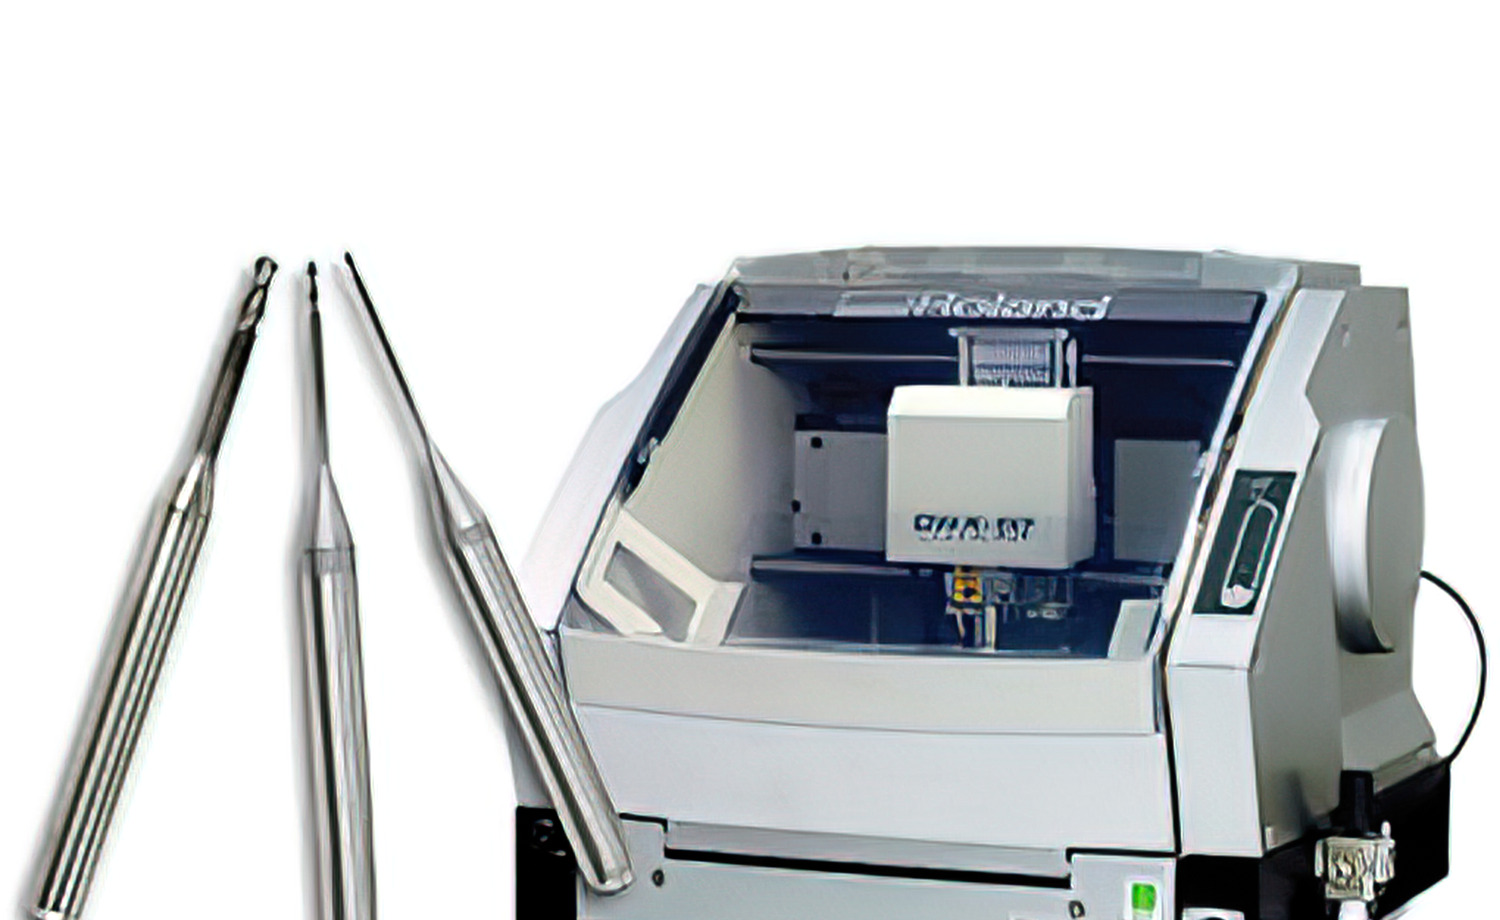
Le frese per fresatura sono strumenti rotanti da taglio a più denti utilizzati nelle fresatrici dentali CAD/CAM. Ogni dente della fresa agisce come un singolo tagliente e, poiché più denti entrano contemporaneamente in contatto con il pezzo, le frese per fresatura rimuovono il materiale più rapidamente ed efficacemente rispetto agli utensili a punto singolo. Il risultato è una maggiore produttività con tempi di ciclo più brevi per ogni restauro.
Per i laboratori odontotecnici e gli studi dentistici che utilizzano sistemi CAD/CAM, la scelta della fresa per fresatura corretta influisce direttamente sulla qualità del restauro, sulla finitura superficiale e sul costo per unità. Questa guida illustra i principali tipi di frese per fresatura, i tre rivestimenti più comuni e alcuni consigli pratici per abbinare le frese ai materiali e alle macchine.
Perché la scelta della fresa per fresatura è importante
La fresa per fresatura è il collegamento tra il software CAM e il restauro finito. Una fresa scelta in modo errato causa superfici ruvide, usura prematura dell'utensile e spreco di blocchi di materiale. Al contrario, la combinazione corretta di fresa e rivestimento può raddoppiare o triplicare la durata dell'utensile, producendo al contempo margini uniformemente lisci.
I fattori che influenzano la scelta della fresa includono il materiale da fresare (zirconia, PMMA, cera, vetroceramica), la marca della fresatrice, la velocità del mandrino e la geometria del restauro. Comprendere la numerazione ISO delle frese dentali può inoltre aiutare a identificare le specifiche corrette per il proprio flusso di lavoro.
Principali tipi di frese per fresatura
Le frese per fresatura sono classificate in base alla geometria e alla funzione prevista. I quattro tipi riportati di seguito coprono la maggior parte delle applicazioni dentali CAD/CAM.
Frese cilindriche e anulari
Le frese cilindriche hanno denti da taglio distribuiti lungo la circonferenza. Sono disponibili con due disposizioni dei denti:
- Denti diritti — geometria più semplice, più facili da produrre, adatti per leggere passate di finitura.
- Denti elicoidali — scanalature inclinate che riducono le vibrazioni, migliorano l'evacuazione dei trucioli e producono una superficie più liscia.
Per ciascuna disposizione sono disponibili versioni a dentatura grossa e fine. Le frese a dentatura grossa hanno meno denti e spazi più ampi per i trucioli, risultando più adatte alla sgrossatura. Le frese a dentatura fine offrono una finitura più liscia e vengono utilizzate nelle passate di semifinitura e finitura.
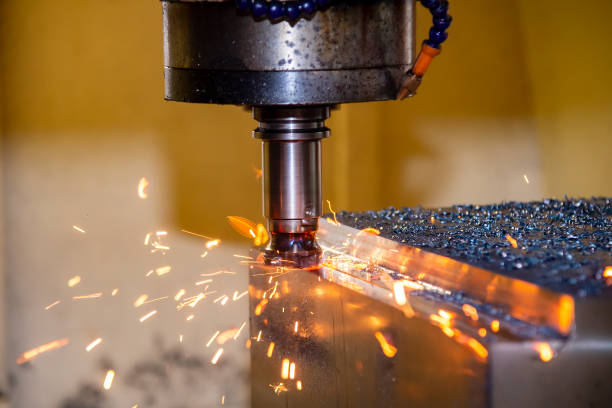
Frese per fresatura frontale (frese di contatto)
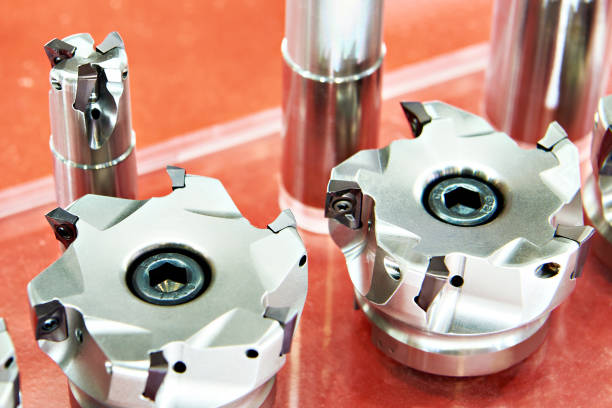
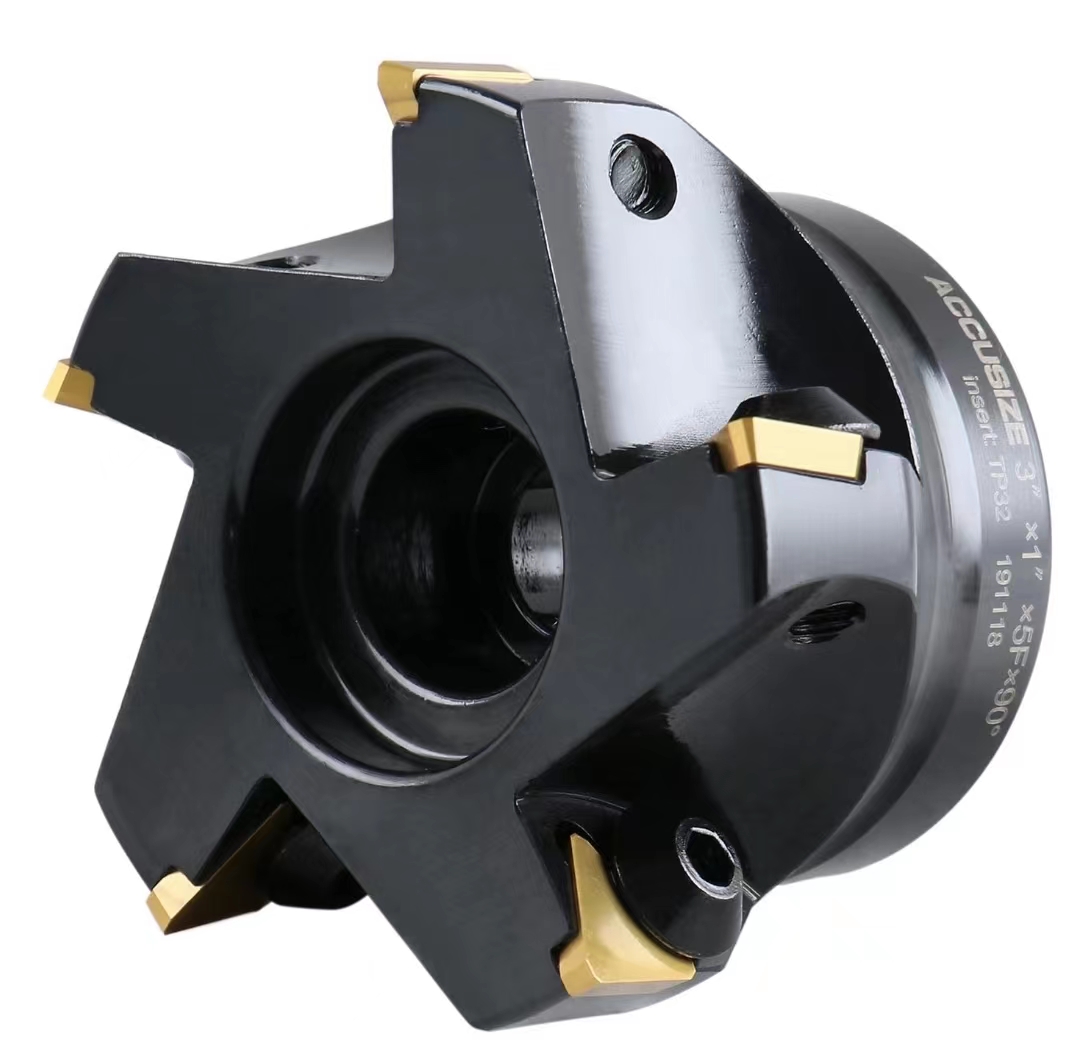
Le frese per fresatura frontale, talvolta chiamate frese di contatto, hanno denti da taglio sia sulla faccia terminale sia sulla circonferenza. Questo design a doppia superficie le rende efficaci per lavorare piani piatti e ampi contorni su fresatrici verticali o a portale.
Le frese per fresatura frontale sono prodotte in tre tipologie strutturali:
- Tipo integrale — corpo e denti sono costituiti da un unico pezzo di carburo, offrendo la massima rigidità.
- Tipo con inserti — inserti sostituibili in carburo sono brasati o fissati meccanicamente a un corpo in acciaio.
- Tipo indicizzabile — gli inserti possono essere ruotati per esporre un nuovo tagliente prima della sostituzione.
Frese per fresatura di estremità
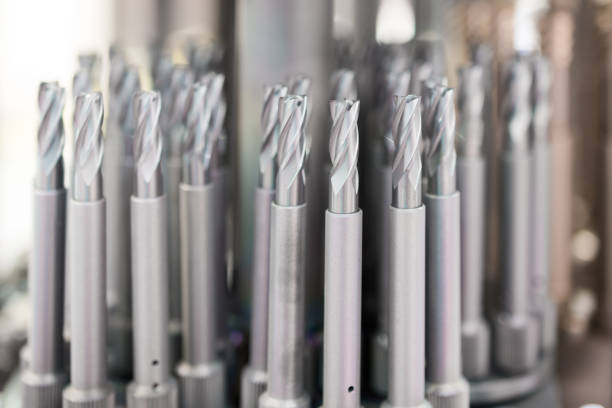
Le frese di estremità sono il tipo di fresa più utilizzato nei sistemi dentali CAD/CAM. Presentano denti da taglio sia sulla circonferenza sia sulla punta, consentendo il taglio in più direzioni. Le frese di estremità lavorano scanalature, cavità, superfici a gradino e anatomie dettagliate su corone e ponti.
Le frese di estremità standard non possono avanzare assialmente (affondare direttamente verso il basso). Tuttavia, le frese di estremità con taglio centrale hanno denti che si estendono fino al centro della punta, consentendo tagli in affondamento quando il percorso utensile lo richiede. Per questo motivo, la maggior parte dei set di frese CAD/CAM include almeno una fresa di estremità con taglio centrale.
Frese per fresatura a tre facce (per scanalature)
Le frese per fresatura a tre facce hanno denti su entrambe le facce laterali e sulla circonferenza. Sono progettate specificamente per il taglio di scanalature strette. Nella fresatura dentale sono meno comuni delle frese di estremità, ma restano utili per determinate geometrie di connettori e scanalature nelle strutture dei ponti.
Spiegazione dei rivestimenti delle frese per fresatura
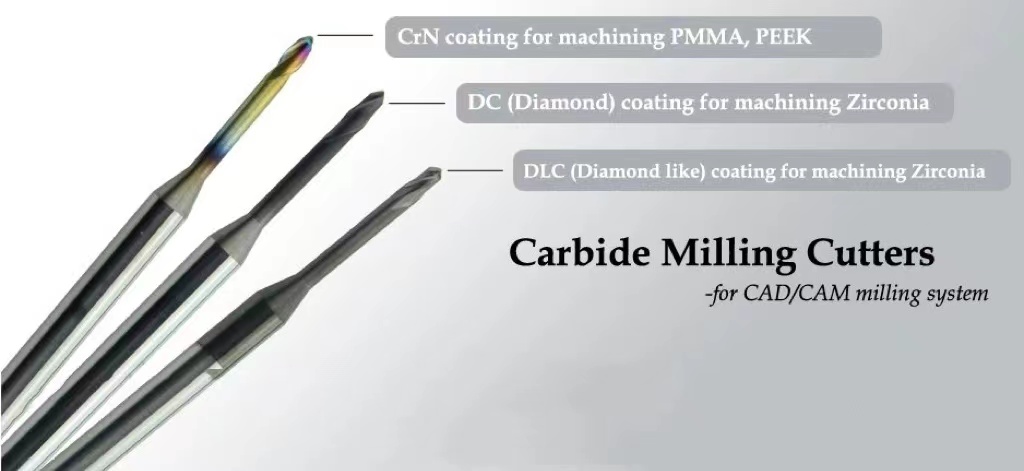
Il rivestimento di una fresa per fresatura determina la durezza, la resistenza al calore e la compatibilità con specifici materiali dentali. Oggi tre rivestimenti dominano il mercato.
| Rivestimento | Nome completo | Ideale per | Non adatto per | Durata tipica |
|---|---|---|---|---|
| DLC | Carbonio simil-diamante | Zirconia, cera | — | 90–130 unità (zirconia morbida); 75–110 unità (zirconia dura) |
| DC | Rivestimento diamantato | Zirconia (tutte le grane) | PMMA, cera | 800–1.100 unità (7–10 volte più a lungo del DLC) |
| CrN | Nitruro di cromo | PMMA, cera, compositi | Zirconia dura | Varia in base al materiale |
Rivestimento DLC (carbonio simil-diamante)
Il DLC è il rivestimento più utilizzato per le frese per fresatura dentali. Funziona bene sia sulla zirconia sia sulla cera, rappresentando una scelta versatile per i laboratori che fresano più materiali sulla stessa macchina. Su un sistema Roland che lavora blocchi di zirconia standard come Upcera, una fresa con rivestimento DLC produce in genere da 90 a 130 unità prima della sostituzione. Le marche di zirconia più dura, come Wieland, riducono tale intervallo a circa 75-110 unità.
Rivestimento DC (diamantato)
Le frese con rivestimento DC offrono la maggiore durata dell'utensile tra tutte le opzioni di rivestimento, soprattutto sulla zirconia. Poiché il rivestimento è costituito da diamante policristallino reale, resiste all'abrasione molto meglio del DLC. La durata prevista è di 800-1.100 unità per fresa, ovvero da 7 a 10 volte superiore rispetto al DLC. Il compromesso è che i rivestimenti DC non devono essere utilizzati su PMMA o cera, dove la superficie estremamente dura può causare una scarsa formazione dei trucioli e finiture ruvide.
Rivestimento CrN (nitruro di cromo)
Le frese con rivestimento CrN producono una superficie di taglio sensibilmente liscia. Sono più adatte ai materiali più morbidi, tra cui PMMA, cera e blocchi compositi. Lo strato di nitruro di cromo riduce l'attrito e l'accumulo di calore, ottenendo margini più puliti e una minore scheggiatura del materiale durante la fresatura.
Come scegliere la fresa per fresatura corretta
Seguire questi passaggi nella scelta delle frese per fresatura per il proprio laboratorio o studio dentistico:
- Identificare il materiale principale. Se si lavora principalmente la zirconia e si desidera la massima durata dell'utensile, le frese con rivestimento DC sono il miglior investimento. Se si alternano zirconia e cera, il DLC è più flessibile. Per PMMA e compositi, scegliere CrN.
- Abbinare la fresa alla macchina. Le dimensioni della fresa (diametro del gambo, lunghezza totale e diametro di taglio) devono corrispondere al portautensili della macchina. Consultare la tabella di compatibilità del produttore per marche come Roland, Imes-Icore, Amann Girrbach o Zirkonzahn.
- Considerare sgrossatura e finitura. Molti laboratori utilizzano una strategia a due frese: una fresa a dentatura grossa per la sgrossatura e una a dentatura fine per la finitura. Ciò prolunga la durata della fresa di finitura e migliora la qualità superficiale.
- Monitorare l'utilizzo delle frese. Registrare il numero di unità fresate con ciascuna fresa. Sostituire le frese prima che raggiungano la fine della loro vita utile, per evitare restauri falliti e blocchi sprecati.
Se si utilizzano anche frese in carburo di tungsteno per le regolazioni manuali dopo la fresatura, mantenere un inventario separato aiuta a evitare scambi tra frese per la finitura manuale e frese per la fresatura a macchina.
Consigli di manutenzione per prolungare la durata delle frese
Anche il miglior rivestimento si deteriora prematuramente senza una cura adeguata. Queste pratiche aiutano a ottenere il massimo da ogni fresa per fresatura:
- Pulire dopo ogni sessione. Rimuovere i residui con un pulitore a ultrasuoni o una spazzola metallica in ottone. L'accumulo di residui aumenta le forze di taglio e il calore. Per ulteriori informazioni sui metodi di pulizia, consultare la nostra guida alla pulizia delle frese diamantate, che condivide molti degli stessi principi.
- Ispezionare con ingrandimento. Controllare la presenza di scanalature scheggiate, bordi usurati o distacco del rivestimento prima di iniziare un nuovo lotto di restauri.
- Conservare correttamente. Tenere le frese in un supporto o rack dedicato per evitare il contatto tra i taglienti. Conservare frese sfuse in un cassetto provoca intaccature e accelera l'usura.
- Seguire le velocità e gli avanzamenti raccomandati. Utilizzare una fresa a velocità eccessiva genera calore elevato che degrada i rivestimenti. Una velocità troppo bassa aumenta le forze di taglio e può causare scheggiature.
Riepilogo
Scegliere il tipo e il rivestimento corretti della fresa per fresatura è uno dei modi più efficaci per migliorare la qualità dei restauri e ridurre i costi operativi in un flusso di lavoro odontoiatrico digitale. Le frese cilindriche, frontali, di estremità e a tre facce servono geometrie di taglio differenti, mentre i rivestimenti DLC, DC e CrN determinano la compatibilità con i materiali e la durata dell'utensile. Abbinando la geometria e il rivestimento della fresa ai materiali e alla macchina specifici, è possibile ottenere risultati uniformi e programmi di sostituzione prevedibili.