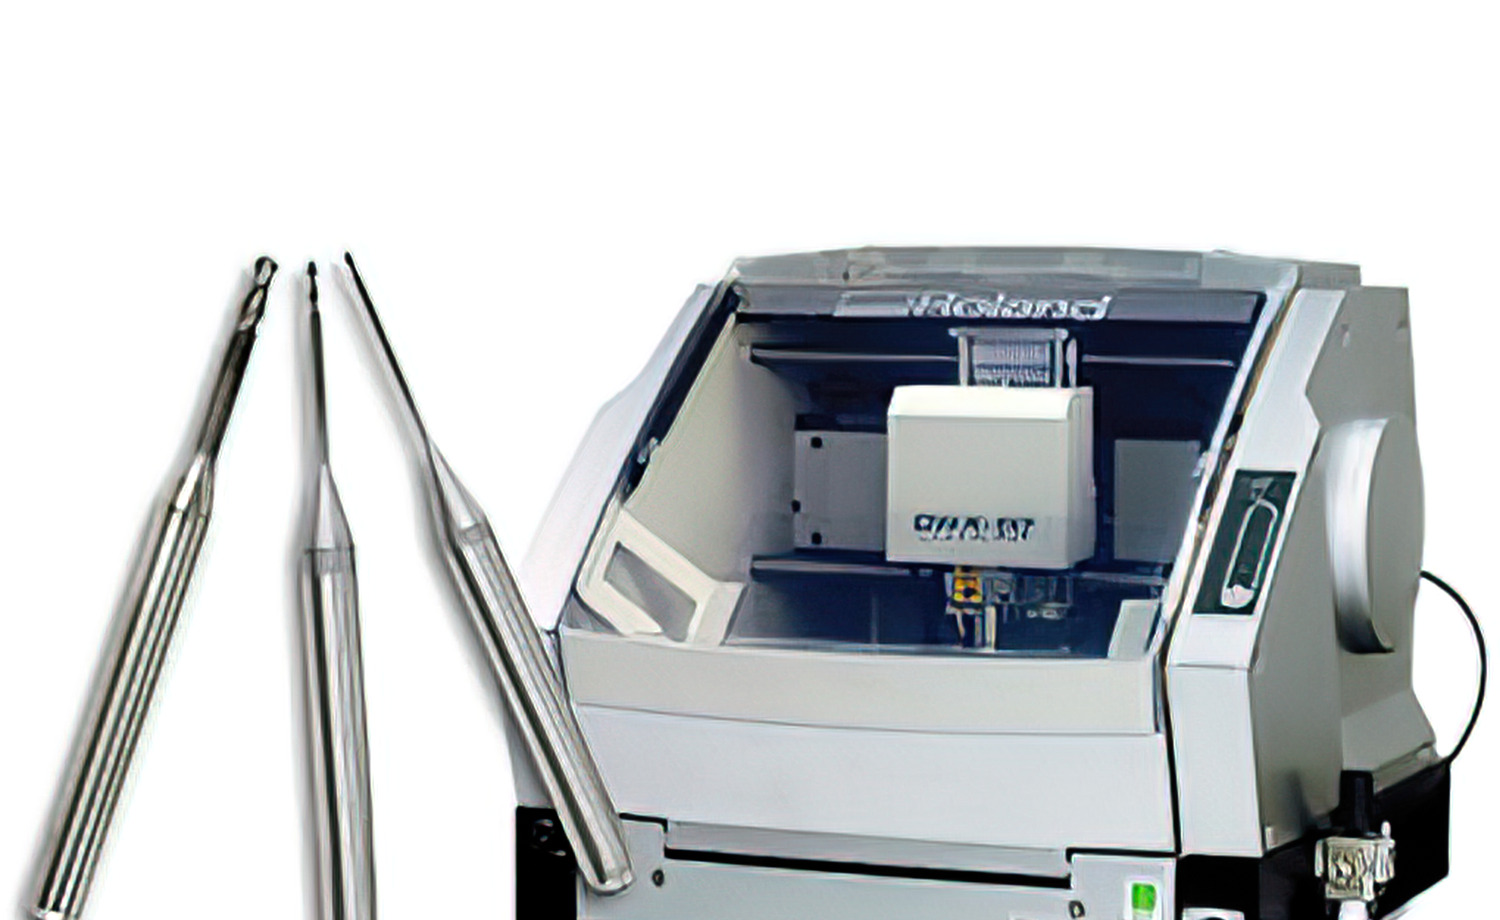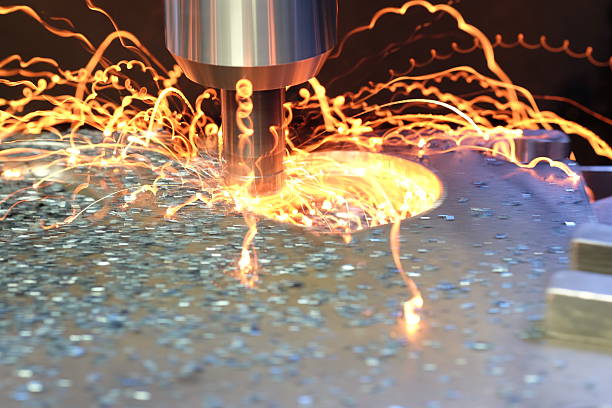
Fresas para usinagem são instrumentos rotatórios de corte com múltiplos dentes, usados em máquinas odontológicas de usinagem CAD/CAM. Cada dente da fresa atua como uma aresta de corte individual e, como vários dentes entram em contato com a peça ao mesmo tempo, as fresas para usinagem removem material de forma mais rápida e eficiente do que ferramentas de ponta única. O resultado é maior produtividade, com tempos de ciclo menores por restauração.
Para laboratórios de prótese dentária e clínicas que dependem de sistemas CAD/CAM, selecionar a fresa para usinagem correta afeta diretamente a qualidade da restauração, o acabamento superficial e o custo por unidade. Este guia aborda os principais tipos de fresas para usinagem, os três revestimentos mais comuns e dicas práticas para combinar as fresas com seus materiais e máquinas.
Por que a seleção da fresa para usinagem é importante
A fresa para usinagem é o elo entre seu software CAM e a restauração finalizada. Uma fresa escolhida incorretamente resulta em superfícies ásperas, desgaste prematuro da ferramenta e desperdício de blocos de material. Por outro lado, a combinação correta de fresa e revestimento pode duplicar ou triplicar a vida útil da ferramenta, produzindo margens consistentemente lisas.
Os fatores que influenciam a seleção da fresa incluem o material a ser usinado (zircônia, PMMA, cera, cerâmica vítrea), a marca da máquina de usinagem, a velocidade do spindle e a geometria da restauração. Compreender a numeração ISO das brocas odontológicas também pode ajudar a identificar as especificações corretas para seu fluxo de trabalho.
Principais tipos de fresas para usinagem
As fresas para usinagem são classificadas por sua geometria e função pretendida. Os quatro tipos abaixo abrangem a maioria das aplicações odontológicas CAD/CAM.
Fresas cilíndricas e anulares para usinagem
As fresas cilíndricas para usinagem têm dentes de corte distribuídos ao redor da circunferência. Elas estão disponíveis em dois arranjos de dentes:
- Dentes retos — geometria mais simples, fabricação mais fácil, adequada para passes leves de acabamento.
- Dentes helicoidais — canais angulados que reduzem a vibração, melhoram a evacuação de cavacos e produzem uma superfície mais lisa.
Dentro de cada arranjo, você encontrará versões com dentes grossos e finos. As fresas com dentes grossos têm menos dentes e espaços maiores para cavacos, o que as torna mais adequadas para desbaste. As fresas com dentes finos proporcionam um acabamento mais liso e são usadas em passes de semiacabamento e acabamento.
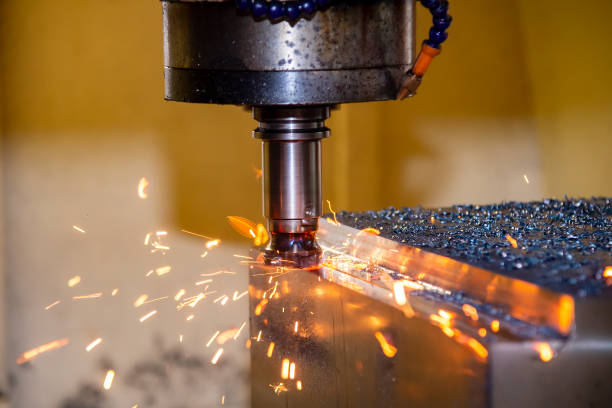
Fresas de faceamento (fresas de contato)
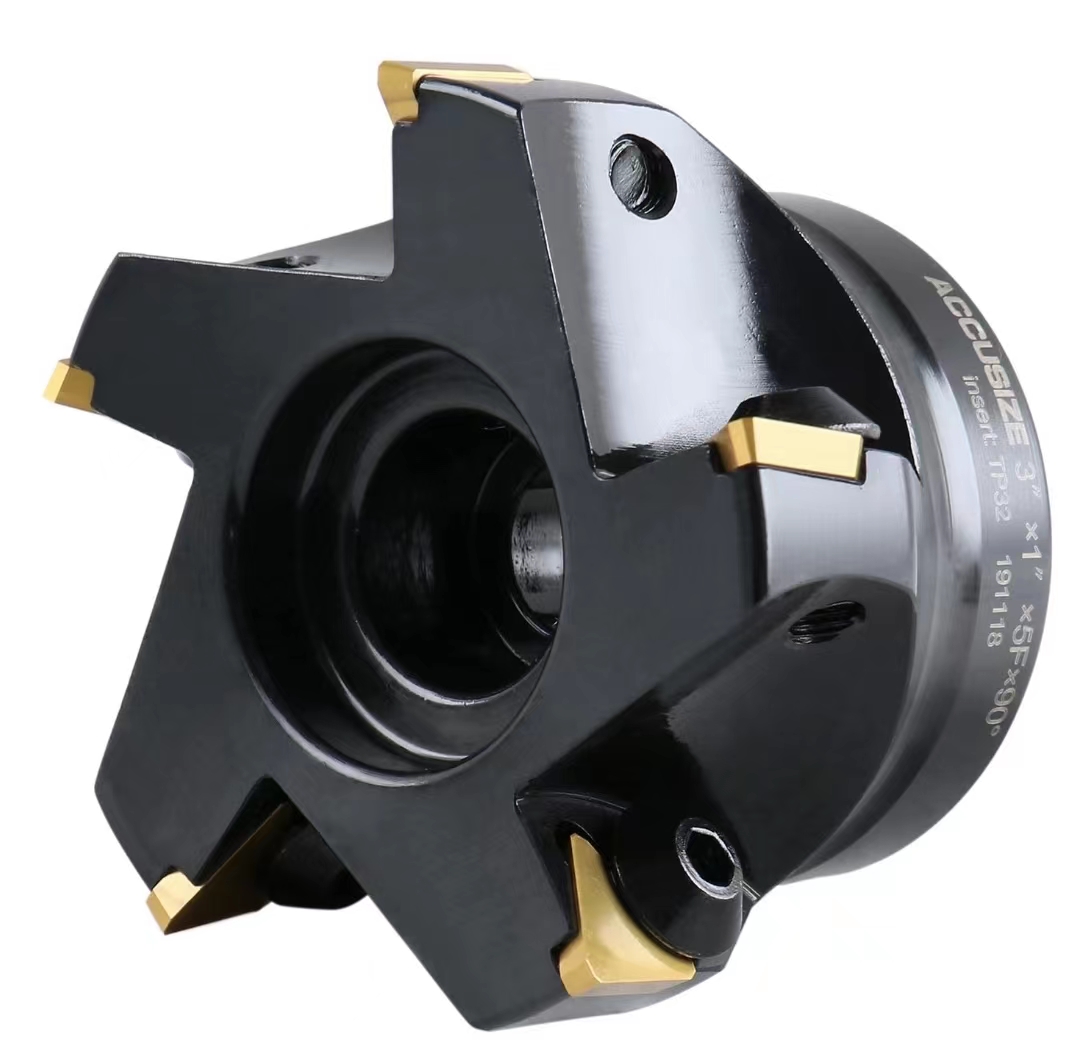
As fresas de faceamento, às vezes chamadas de fresas de contato, têm dentes de corte tanto na face da extremidade quanto na circunferência. Esse design de superfície dupla as torna eficazes para usinar planos e contornos amplos em máquinas de usinagem verticais ou do tipo pórtico.
As fresas de faceamento são fabricadas em três tipos estruturais:
- Tipo integral — o corpo e os dentes são uma única peça de carboneto, oferecendo rigidez máxima.
- Tipo com inserto — insertos substituíveis de carboneto são brasados ou fixados mecanicamente a um corpo de aço.
- Tipo indexável — os insertos podem ser girados para expor uma nova aresta de corte antes que seja necessária a substituição.
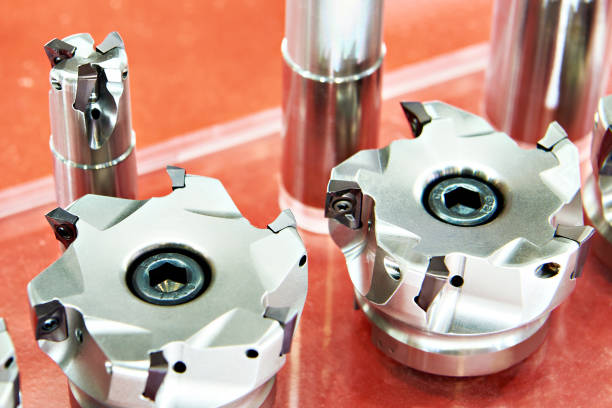
Fresas de topo
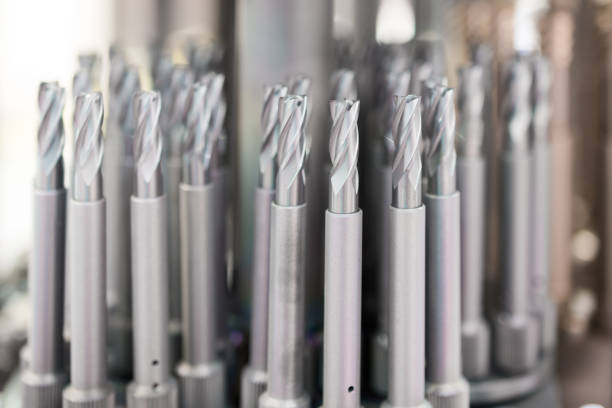
As fresas de topo são o tipo de fresa mais usado em sistemas odontológicos CAD/CAM. Elas apresentam dentes de corte tanto na circunferência quanto na ponta, permitindo cortar em várias direções. As fresas de topo executam ranhuras, cavidades, superfícies escalonadas e anatomia detalhada em coroas e pontes.
As fresas de topo padrão não podem avançar axialmente (descer verticalmente). No entanto, as fresas de topo com corte central têm dentes que se estendem até o centro da ponta, permitindo cortes de mergulho quando o percurso da ferramenta exige isso. Por esse motivo, a maioria dos conjuntos de fresas para CAD/CAM inclui pelo menos uma fresa de topo com corte central.
Fresas de três faces (de ranhura)
As fresas de três faces para usinagem têm dentes nas duas faces laterais e na circunferência. Elas são projetadas especificamente para cortar ranhuras e canais estreitos. Na usinagem odontológica, são menos comuns do que as fresas de topo, mas continuam úteis para determinadas geometrias de conectores e ranhuras em estruturas de pontes.
Explicação sobre os revestimentos das fresas para usinagem
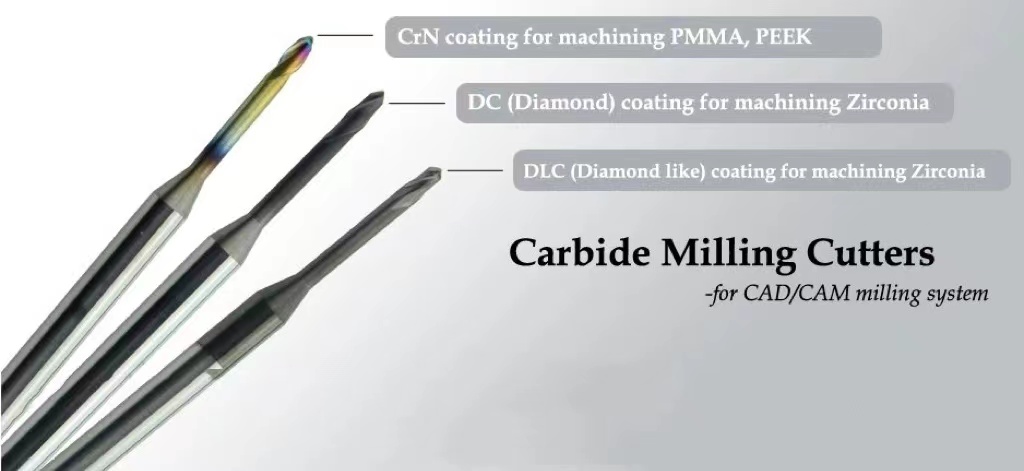
O revestimento de uma fresa para usinagem determina sua dureza, resistência ao calor e compatibilidade com materiais odontológicos específicos. Atualmente, três revestimentos dominam o mercado.
| Revestimento | Nome completo | Mais indicado para | Não indicado para | Vida útil típica |
|---|---|---|---|---|
| DLC | Carbono semelhante ao diamante | Zircônia, cera | — | 90–130 unidades (zircônia macia); 75–110 unidades (zircônia dura) |
| DC | Revestimento diamantado | Zircônia (todas as granulações) | PMMA, cera | 800–1,100 unidades (7–10x mais longo que DLC) |
| CrN | Nitreto de cromo | PMMA, cera, compósitos | Zircônia dura | Varia conforme o material |
Revestimento DLC (carbono semelhante ao diamante)
O DLC é o revestimento mais utilizado para fresas odontológicas de usinagem. Ele funciona bem tanto em zircônia quanto em cera, sendo uma opção versátil para laboratórios que usinam vários materiais em uma única máquina. Em um sistema Roland usinando blocos de zircônia padrão, como Upcera, uma fresa com revestimento DLC normalmente produz 90 a 130 unidades antes da substituição. Marcas de zircônia mais duras, como Wieland, reduzem essa faixa para aproximadamente 75 a 110 unidades.
Revestimento DC (diamantado)
As fresas com revestimento DC oferecem a maior vida útil entre todas as opções de revestimento, especialmente em zircônia. Como o revestimento é feito de diamante policristalino verdadeiro, ele resiste à abrasão muito melhor do que o DLC. Espere de 800 a 1,100 unidades por fresa, o que representa de 7 a 10 vezes mais do que o DLC. A desvantagem é que os revestimentos DC não devem ser usados em PMMA ou cera, pois a superfície extremamente dura pode causar uma formação inadequada de cavacos e acabamentos ásperos.
Revestimento CrN (nitreto de cromo)
As fresas com revestimento CrN produzem uma superfície de corte visivelmente lisa. Elas são mais adequadas para materiais macios, incluindo PMMA, cera e blocos de compósito. A camada de nitreto de cromo reduz o atrito e o acúmulo de calor, resultando em margens mais limpas e menos lascamento do material durante o processo de usinagem.
Como escolher a fresa para usinagem correta
Siga estas etapas ao selecionar fresas para usinagem para seu laboratório ou clínica:
- Identifique seu material principal. Se você usina principalmente zircônia e deseja máxima vida útil da ferramenta, as fresas com revestimento DC são o melhor investimento. Se alterna entre zircônia e cera, o DLC é mais flexível. Para PMMA e compósitos, escolha CrN.
- Combine a fresa com sua máquina. As dimensões da fresa (diâmetro da haste, comprimento total e diâmetro de corte) devem corresponder ao porta-ferramenta da máquina. Consulte a tabela de compatibilidade do fabricante para marcas como Roland, Imes-Icore, Amann Girrbach ou Zirkonzahn.
- Considere desbaste versus acabamento. Muitos laboratórios usam uma estratégia com duas fresas: uma fresa com dentes grossos para desbaste e uma fresa com dentes finos para acabamento. Isso prolonga a vida útil da fresa de acabamento e melhora a qualidade da superfície.
- Acompanhe o uso da fresa. Registre o número de unidades usinadas com cada fresa. Substitua as fresas antes que cheguem ao fim da vida útil para evitar restaurações malsucedidas e desperdício de blocos.
Se você também trabalha com brocas de carboneto de tungstênio para ajustes manuais após a usinagem, manter um estoque separado ajuda a evitar confusões entre brocas para acabamento manual e fresas para usinagem em máquina.
Dicas de manutenção para prolongar a vida útil da fresa
Mesmo o melhor revestimento falhará prematuramente sem os cuidados adequados. Estas práticas ajudarão você a aproveitar ao máximo cada fresa para usinagem:
- Limpe após cada sessão. Remova os resíduos com um limpador ultrassônico ou uma escova de fio de latão. O acúmulo de resíduos aumenta as forças de corte e o calor. Para saber mais sobre métodos de limpeza, consulte nosso guia sobre limpeza de pontas diamantadas, que compartilha muitos dos mesmos princípios.
- Inspecione com ampliação. Verifique se há canais lascados, arestas desgastadas ou delaminação do revestimento antes de iniciar um novo lote de restaurações.
- Armazene corretamente. Mantenha as fresas em um suporte ou rack dedicado para evitar o contato entre as arestas de corte. Armazenar fresas soltas em uma gaveta causa entalhes e acelera o desgaste.
- Siga as velocidades e avanços recomendados. Operar uma fresa em velocidade excessiva gera calor excessivo, degradando os revestimentos. Operar em velocidade muito baixa aumenta as forças de corte e pode causar lascamento.
Resumo
Escolher o tipo e o revestimento corretos da fresa para usinagem é uma das maneiras mais eficazes de melhorar a qualidade das restaurações e reduzir os custos operacionais em um fluxo de trabalho odontológico digital. As fresas cilíndricas, de faceamento, de topo e de três faces atendem a diferentes geometrias de corte, enquanto os revestimentos DLC, DC e CrN determinam a compatibilidade com os materiais e a vida útil da ferramenta. Ao combinar a geometria e o revestimento da fresa com seus materiais e sua máquina específicos, você pode obter resultados consistentes e cronogramas previsíveis de substituição das ferramentas.