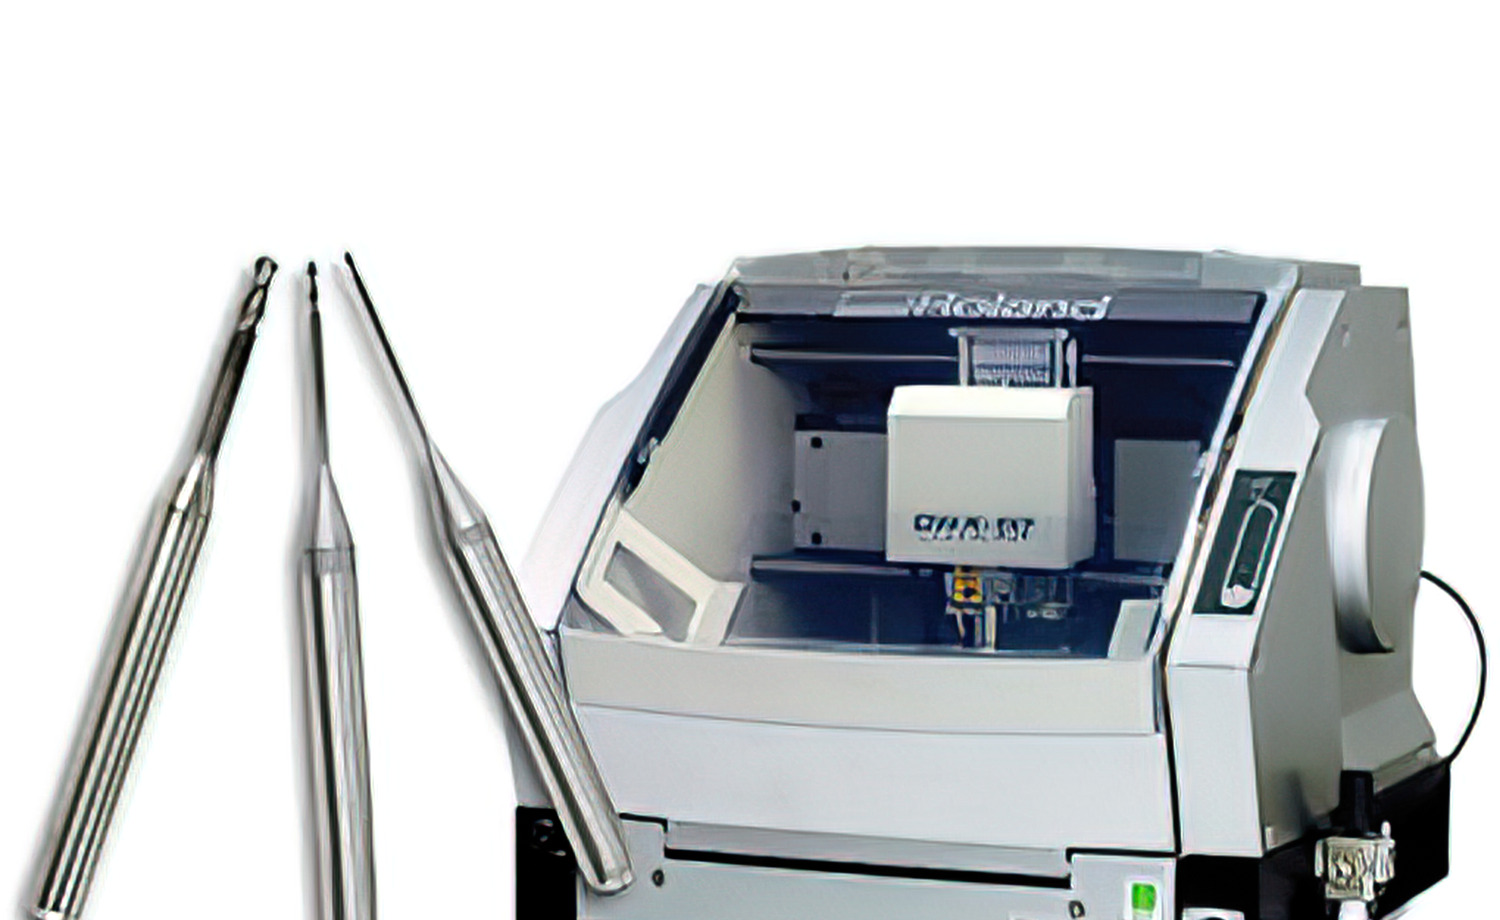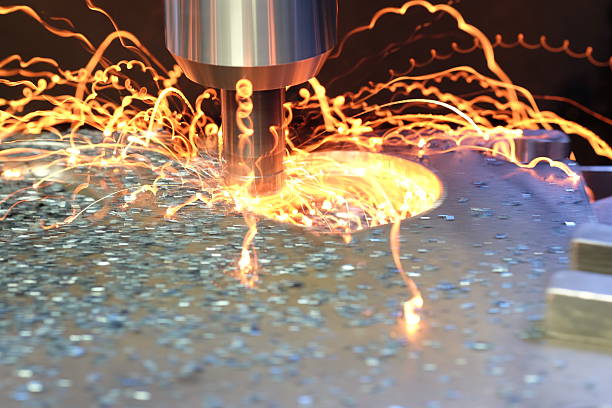
Les fraises d'usinage sont des instruments rotatifs de coupe à dents multiples utilisés dans les machines d'usinage dentaire CAD/CAM. Chaque dent de la fraise agit comme une arête de coupe individuelle et, comme plusieurs dents sont en contact avec la pièce simultanément, les fraises d'usinage enlèvent la matière plus rapidement et plus efficacement que les outils à pointe unique. Le résultat est une productivité accrue et des temps de cycle plus courts pour chaque restauration.
Pour les laboratoires dentaires et les cabinets dentaires qui utilisent des systèmes CAD/CAM, le choix de la fraise d'usinage influence directement la qualité de la restauration, l'état de surface et le coût par unité. Ce guide présente les principaux types de fraises d'usinage, les trois revêtements les plus courants et des conseils pratiques pour adapter les fraises à vos matériaux et à vos machines.
Pourquoi le choix de la fraise d'usinage est important
La fraise d'usinage constitue le lien entre votre logiciel CAM et la restauration terminée. Une fraise mal choisie entraîne des surfaces rugueuses, une usure prématurée de l'outil et un gaspillage des blocs de matériau. À l'inverse, la bonne combinaison de fraise et de revêtement peut doubler ou tripler la durée de vie de l'outil tout en produisant régulièrement des limites lisses.
Les facteurs qui influencent le choix de la fraise comprennent le matériau usiné (zircone, PMMA, cire, vitrocéramique), la marque de la machine d'usinage, la vitesse de broche et la géométrie de la restauration. Comprendre la numérotation ISO des fraises dentaires peut également vous aider à identifier les bonnes spécifications pour votre flux de travail.
Principaux types de fraises d'usinage
Les fraises d'usinage sont classées selon leur géométrie et leur fonction prévue. Les quatre types ci-dessous couvrent la majorité des applications dentaires CAD/CAM.
Fraises d'usinage cylindriques et annulaires
Les fraises d'usinage cylindriques possèdent des dents de coupe réparties sur la circonférence. Elles existent selon deux dispositions de dents :
- Dents droites — géométrie plus simple, fabrication plus facile, adaptées aux légers passages de finition.
- Dents hélicoïdales — goujures inclinées qui réduisent les vibrations, améliorent l'évacuation des copeaux et produisent une surface plus lisse.
Dans chaque disposition, vous trouverez des versions à dents grosses et à dents fines. Les fraises à dents grosses possèdent moins de dents avec des espaces entre copeaux plus importants, ce qui les rend plus adaptées au dégrossissage. Les fraises à dents fines offrent une finition plus lisse et sont utilisées pour les passages de semi-finition et de finition.
Fraises d'usinage en bout (fraises de contact)
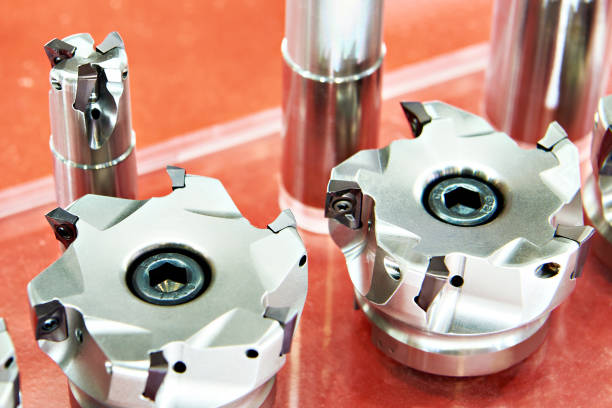
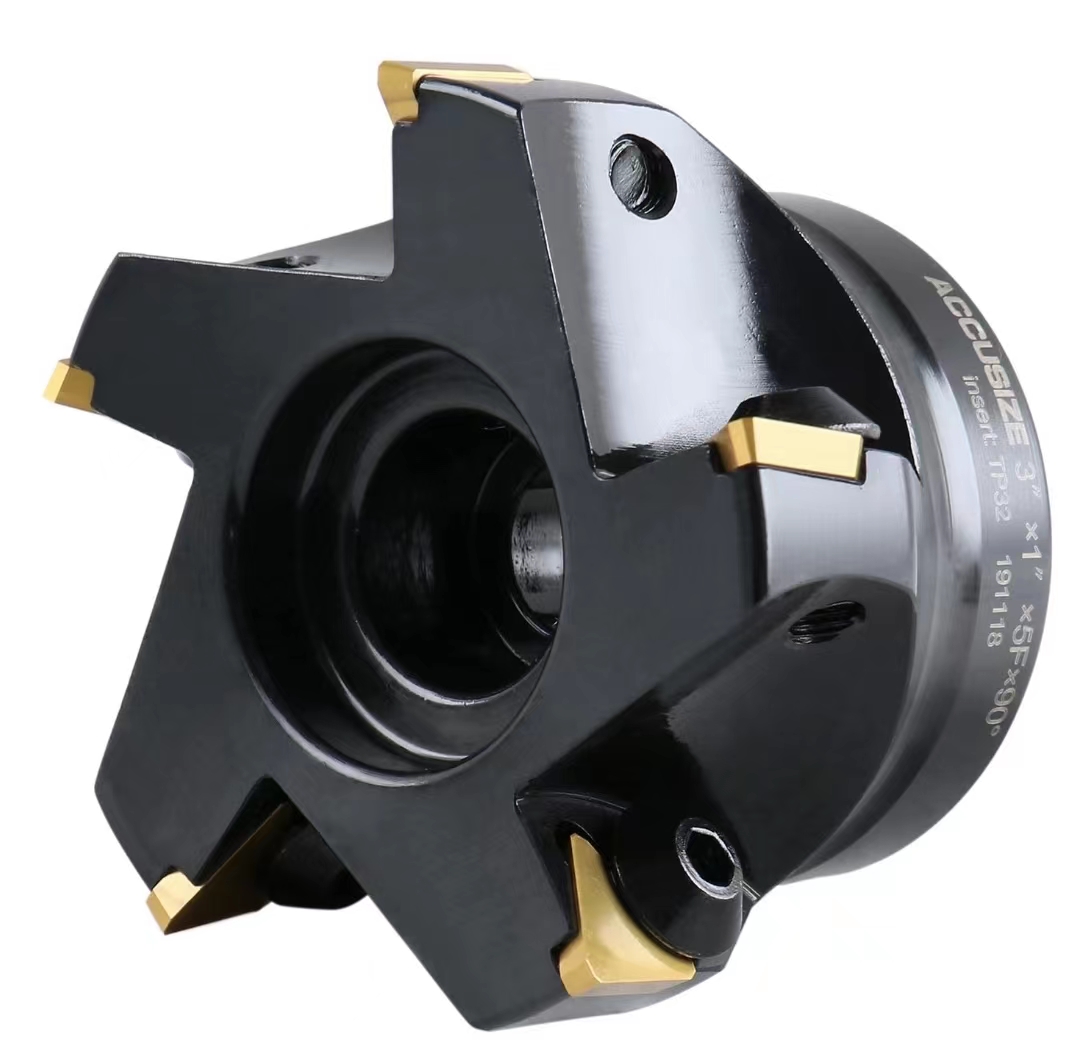
Les fraises d'usinage en bout, parfois appelées fraises de contact, possèdent des dents de coupe à la fois sur la face d'extrémité et sur la circonférence. Cette conception à double surface les rend efficaces pour usiner des plans plats et de larges contours sur des machines d'usinage verticales ou à portique.
Les fraises d'usinage en bout sont fabriquées selon trois types de structure :
- Type monobloc — le corps et les dents sont constitués d'une seule pièce de carbure, offrant une rigidité maximale.
- Type à plaquettes — des plaquettes en carbure remplaçables sont brasées ou fixées mécaniquement à un corps en acier.
- Type indexable — les plaquettes peuvent être tournées afin d'exposer une nouvelle arête de coupe avant de devoir les remplacer.
Fraises d'usinage en bout
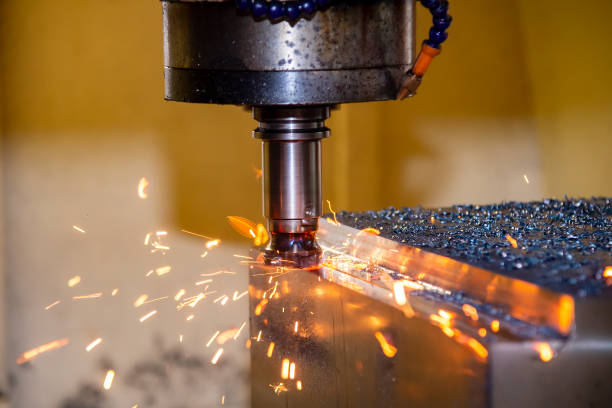
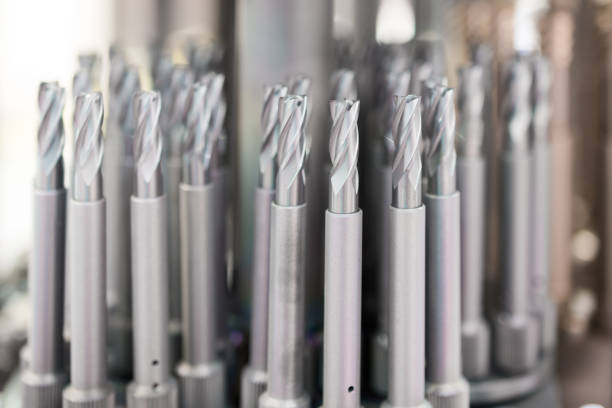
Les fraises en bout sont le type de fraise le plus couramment utilisé dans les systèmes dentaires CAD/CAM. Elles possèdent des dents de coupe sur la circonférence et sur la pointe, ce qui leur permet de couper dans plusieurs directions. Les fraises en bout permettent de réaliser des rainures, des poches, des surfaces à gradins et des anatomies détaillées sur les couronnes et les bridges.
Les fraises en bout standard ne peuvent pas avancer axialement (plonger directement vers le bas). Cependant, les fraises en bout à coupe centrale possèdent des dents qui s'étendent jusqu'au centre de la pointe, permettant des coupes en plongée lorsque le parcours d'outil l'exige. La plupart des jeux de fraises d'usinage CAD/CAM comprennent au moins une fraise en bout à coupe centrale pour cette raison.
Fraises d'usinage à trois faces (à rainurer)
Les fraises d'usinage à trois faces possèdent des dents sur les deux faces latérales et sur la circonférence. Elles sont spécialement conçues pour couper des fentes et des rainures étroites. En usinage dentaire, elles sont moins courantes que les fraises en bout, mais restent utiles pour certaines géométries de connecteurs et de fentes dans les armatures de bridges.
Explication des revêtements des fraises d'usinage
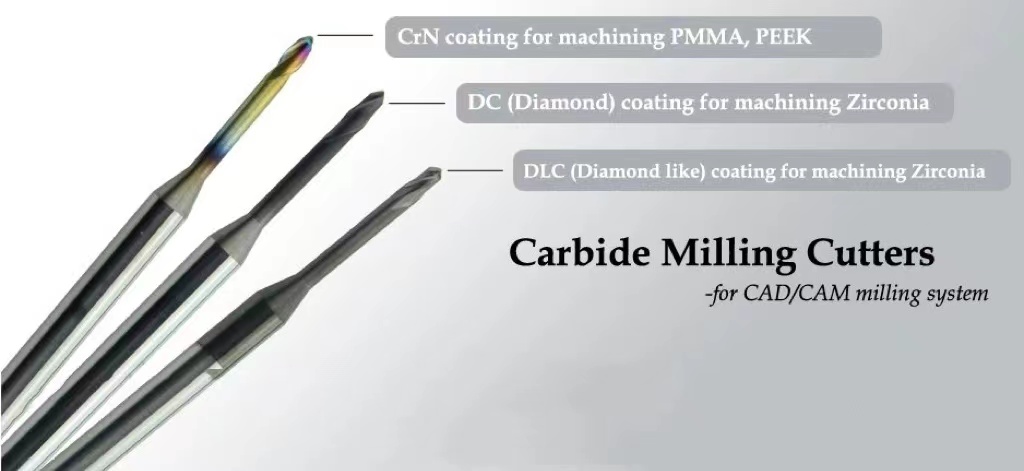
Le revêtement d'une fraise d'usinage détermine sa dureté, sa résistance à la chaleur et sa compatibilité avec certains matériaux dentaires. Trois revêtements dominent actuellement le marché.
| Revêtement | Nom complet | Convient le mieux à | Ne convient pas à | Durée de vie typique |
|---|---|---|---|---|
| DLC | Carbone de type diamant | Zircone, cire | — | 90–130 unités (zircone tendre) ; 75–110 unités (zircone dure) |
| DC | Revêtement diamanté | Zircone (tous les grains) | PMMA, cire | 800–1,100 unités (7–10x plus longue que le DLC) |
| CrN | Nitrure de chrome | PMMA, cire, composites | Zircone dure | Varie selon le matériau |
Revêtement DLC (carbone de type diamant)
Le DLC est le revêtement le plus utilisé pour les fraises d'usinage dentaires. Il convient aussi bien à la zircone qu'à la cire, ce qui en fait un choix polyvalent pour les laboratoires qui usinent plusieurs matériaux sur une même machine. Sur un système Roland usinant des blocs de zircone standard tels qu'Upcera, une fraise à revêtement DLC produit généralement 90 à 130 unités avant son remplacement. Les marques de zircone plus dure, comme Wieland, réduisent cette plage à environ 75 à 110 unités.
Revêtement DC (diamanté)
Les fraises à revêtement DC offrent la plus longue durée de vie de toutes les options de revêtement, en particulier sur la zircone. Comme le revêtement est constitué de diamant polycristallin véritable, il résiste bien mieux à l'abrasion que le DLC. Comptez 800 à 1,100 unités par fraise, soit 7 à 10 fois plus longtemps qu'avec le DLC. En contrepartie, les revêtements DC ne doivent pas être utilisés sur le PMMA ou la cire, car leur surface extrêmement dure peut entraîner une mauvaise formation des copeaux et des finitions rugueuses.
Revêtement CrN (nitrure de chrome)
Les fraises à revêtement CrN produisent une surface de coupe nettement lisse. Elles conviennent particulièrement aux matériaux plus tendres, notamment le PMMA, la cire et les blocs composites. La couche de nitrure de chrome réduit les frottements et l'accumulation de chaleur, ce qui permet d'obtenir des limites plus nettes et de réduire l'écaillage du matériau pendant l'usinage.
Comment choisir la bonne fraise d'usinage
Suivez ces étapes pour sélectionner les fraises d'usinage adaptées à votre laboratoire ou à votre cabinet dentaire :
- Identifiez votre matériau principal. Si vous usinez principalement de la zircone et souhaitez maximiser la durée de vie de l'outil, les fraises à revêtement DC constituent le meilleur investissement. Si vous alternez entre la zircone et la cire, le DLC est plus polyvalent. Pour le PMMA et les composites, choisissez le CrN.
- Adaptez la fraise à votre machine. Les dimensions de la fraise d'usinage (diamètre de la tige, longueur totale et diamètre de coupe) doivent correspondre au porte-outil de votre machine. Consultez le tableau de compatibilité du fabricant pour les marques telles que Roland, Imes-Icore, Amann Girrbach ou Zirkonzahn.
- Faites la distinction entre dégrossissage et finition. De nombreux laboratoires utilisent une stratégie à deux fraises : une fraise à dents grosses pour le dégrossissage et une fraise à dents fines pour la finition. Cela prolonge la durée de vie de la fraise de finition et améliore la qualité de surface.
- Suivez l'utilisation des fraises. Notez le nombre d'unités usinées avec chaque fraise. Remplacez les fraises avant la fin de leur durée de vie afin d'éviter les restaurations défectueuses et le gaspillage des blocs.
Si vous travaillez également avec des fraises en carbure de tungstène pour les ajustements manuels après l’usinage, conserver un stock séparé aide à éviter les confusions entre les fraises de finition manuelle et les fraises d’usinage machine.
Conseils d’entretien pour prolonger la durée de vie des fraises
Même le meilleur revêtement s’usera prématurément sans entretien approprié. Ces pratiques vous aideront à tirer le meilleur parti de chaque fraise d’usinage :
- Nettoyer après chaque séance. Retirez les débris avec un nettoyeur à ultrasons ou une brosse métallique en laiton. L’accumulation de résidus augmente les forces de coupe et la chaleur. Pour plus d’informations sur les méthodes de nettoyage, consultez notre guide sur le nettoyage des fraises diamantées, qui repose sur nombre des mêmes principes.
- Inspecter sous grossissement. Vérifiez l’absence de cannelures ébréchées, d’arêtes usées ou de délamination du revêtement avant de commencer un nouveau lot de restaurations.
- Ranger correctement. Conservez les fraises dans un support ou un rack dédié afin d’éviter le contact entre les arêtes de coupe. Ranger des fraises en vrac dans un tiroir provoque des entailles et accélère l’usure.
- Respecter les vitesses et avances recommandées. Faire fonctionner une fraise trop rapidement génère une chaleur excessive qui dégrade les revêtements. Une vitesse trop faible augmente les forces de coupe et peut provoquer des ébréchures.
Résumé
Choisir le type et le revêtement corrects de fraise d’usinage est l’un des moyens les plus efficaces d’améliorer la qualité des restaurations et de réduire les coûts d’exploitation dans un flux de travail dentaire numérique. Les fraises d’usinage cylindriques, frontales, terminales et à trois faces répondent chacune à des géométries de coupe différentes, tandis que les revêtements DLC, DC et CrN déterminent la compatibilité avec les matériaux et la durée de vie de l’outil. En associant la géométrie et le revêtement de la fraise à vos matériaux et à votre machine, vous pouvez obtenir des résultats constants et prévoir le remplacement des outils.