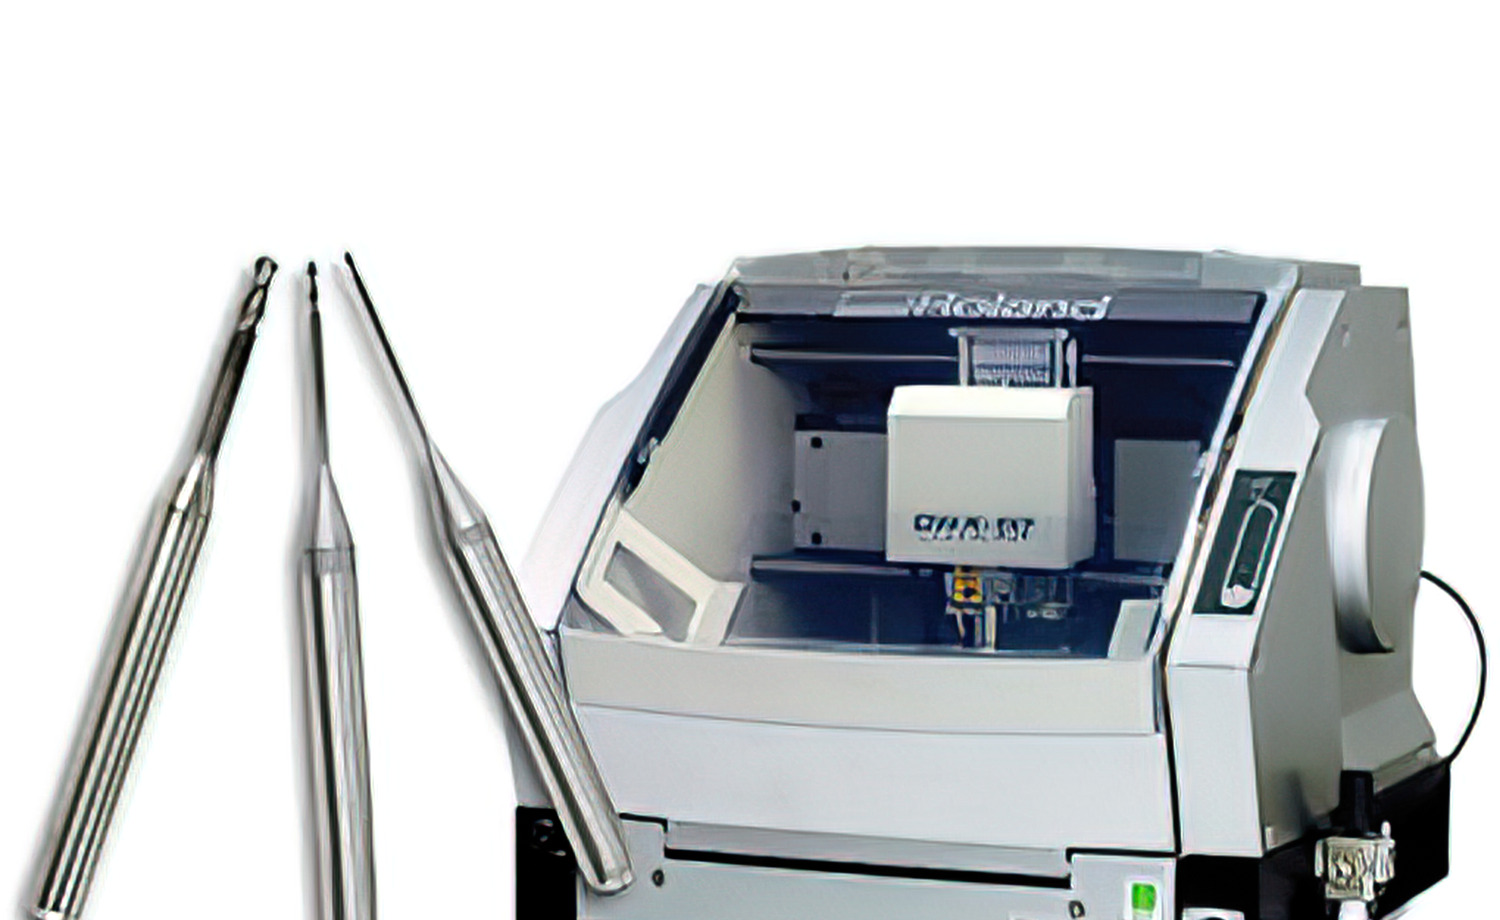
ミリングバーは、CAD/CAM歯科用ミリングマシンで使用される、多刃式の回転切削器具です。バーの各刃が個別の切れ刃として機能し、複数の刃が同時にワークに接触するため、ミリングバーは単刃工具よりも速く効率的に材料を除去します。その結果、修復物1個あたりの加工時間が短縮され、生産性が向上します。
CAD/CAMシステムを使用する歯科技工所や歯科医院では、適切なミリングバーの選択が修復物の品質、表面仕上げ、1個あたりのコストに直接影響します。本ガイドでは、主なミリングバーの種類、最も一般的な3種類のコーティング、材料やマシンにバーを適合させるための実用的なポイントを解説します。
ミリングバーの選択が重要な理由
ミリングバーは、CAMソフトウェアと完成した修復物をつなぐ工具です。適切でないバーを選ぶと、粗い表面、早期の工具摩耗、材料ブロックの無駄につながります。一方、適切なバーとコーティングの組み合わせは、安定して滑らかなマージンを形成しながら、工具寿命を2~3倍に延ばすことができます。
バーの選択に影響する要因には、加工材料(ジルコニア、PMMA、ワックス、ガラスセラミック)、ミリングマシンのブランド、主軸回転数、修復物の形状があります。歯科用バーのISO番号を理解することも、作業工程に適した仕様を特定するのに役立ちます。
ミリングバーの主な種類
ミリングバーは、形状と用途によって分類されます。以下の4種類で、歯科用CAD/CAM用途の大部分をカバーできます。
円筒形・環状ミリングバー
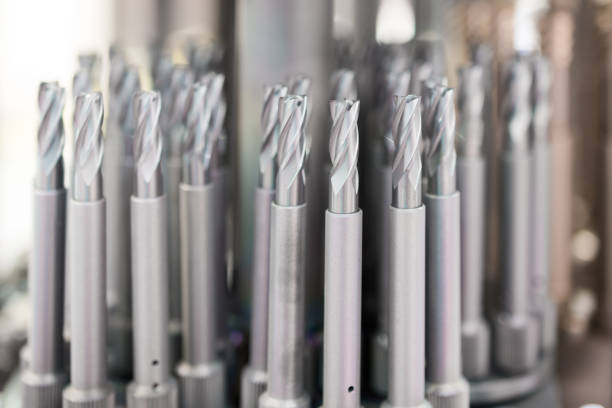
円筒形ミリングバーは、外周に切削刃が配置されています。刃の配列には2種類あります。
- ストレート刃 — 形状が単純で製造しやすく、軽い仕上げ加工に適しています。
- ヘリカル刃 — 振動を抑え、切りくずの排出を改善し、より滑らかな表面を形成する斜めのフルートです。
それぞれの配列には、粗目刃と細目刃があります。粗目刃バーは刃数が少なく、切りくずスペースが大きいため、荒加工に適しています。細目刃バーはより滑らかな仕上げを実現し、半仕上げおよび仕上げ加工に使用されます。
フェイスミリングバー(コンタクトバー)
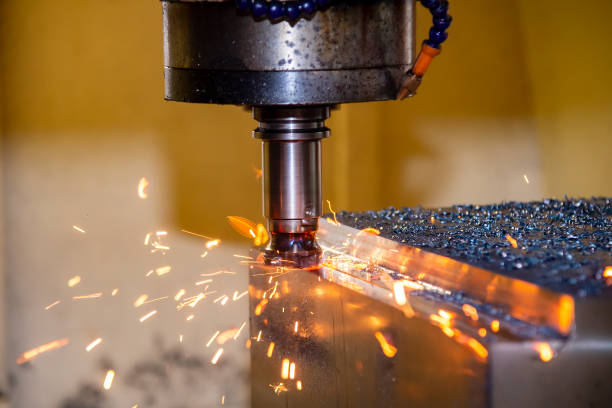
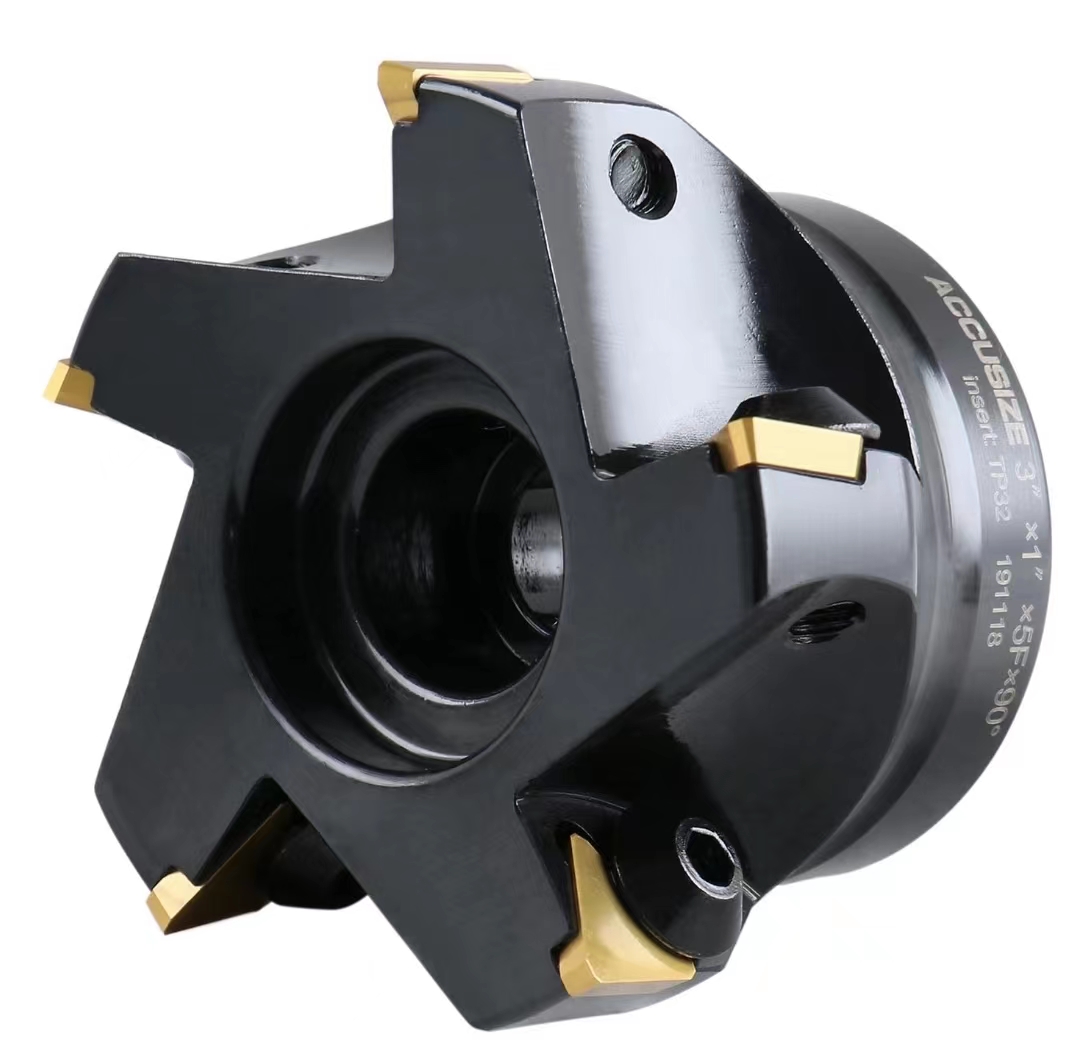
コンタクトバーとも呼ばれるフェイスミリングバーは、端面と外周の両方に切削刃を備えています。この両面設計により、垂直型またはガントリー型ミリングマシンで平面や広い輪郭を加工するのに適しています。
フェイスミリングバーは、構造によって3種類に分類されます。
- 一体型 — 本体と刃が単一のカーバイドで形成され、最大の剛性を発揮します。
- インサート型 — 交換可能なカーバイドインサートを、ろう付けまたは機械的にスチール本体へ固定します。
- スローアウェイ型 — 交換前にインサートを回転させ、新しい切れ刃を使用できます。
エンドミリングバー
エンドミルは、歯科用CAD/CAMシステムで最も一般的に使用されるバーです。外周と先端の両方に切削刃があり、複数方向への切削が可能です。エンドミルは、クラウンやブリッジの溝、ポケット、段差面、細部の解剖学的形状に対応します。
標準的なエンドミルは、軸方向に送り込むこと(垂直にまっすぐ切り込むこと)ができません。一方、センターカッティングエンドミルは、先端の中心まで刃が伸びているため、ツールパスに応じたプランジ加工が可能です。このため、ほとんどのCAD/CAM用ミリングバーセットには、少なくとも1本のセンターカッティングエンドミルが含まれています。
三面(スロット)ミリングバー
三面ミリングバーは、両側面と外周に刃を備えています。狭いスロットや溝の切削専用に設計されています。歯科用ミリングではエンドミルほど一般的ではありませんが、ブリッジフレームワークの特定のコネクターやスロット形状に有用です。
ミリングバーのコーティングを解説
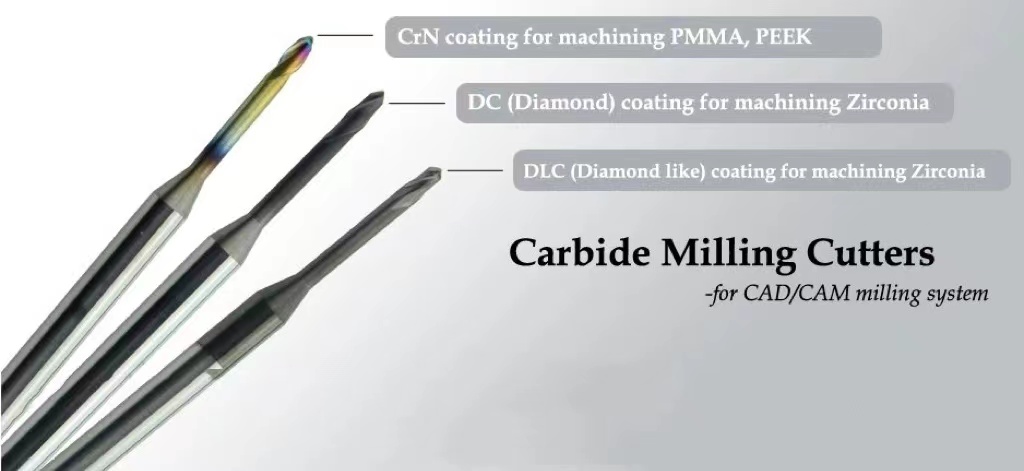
ミリングバーのコーティングは、硬度、耐熱性、特定の歯科材料との適合性を左右します。現在、市場では3種類のコーティングが主流です。
| コーティング | 正式名称 | 適した材料 | 不適な材料 | 標準寿命 |
|---|---|---|---|---|
| DLC | ダイヤモンドライクカーボン | ジルコニア、ワックス | — | 90–130個(軟質ジルコニア);75–110個(硬質ジルコニア) |
| DC | ダイヤモンドコーティング | ジルコニア(全グレード) | PMMA、ワックス | 800–1,100個(DLCより7~10倍長い) |
| CrN | 窒化クロム | PMMA、ワックス、コンポジット | 硬質ジルコニア | 材料により異なる |
DLC(ダイヤモンドライクカーボン)コーティング
DLCは、歯科用ミリングバーで最も広く使用されているコーティングです。ジルコニアとワックスの両方に適しているため、1台のマシンで複数の材料を加工する技工所にとって汎用性の高い選択肢です。Upceraなどの標準的なジルコニアブロックをRolandシステムで加工する場合、DLCコーティングバーは通常、交換までに90~130個を加工できます。Wielandなどの硬質ジルコニアブランドでは、この範囲はおよそ75~110個に低下します。
DC(ダイヤモンド)コーティング
DCコーティングバーは、特にジルコニアにおいて、あらゆるコーティングの中で最も長い工具寿命を実現します。コーティングが多結晶ダイヤモンドそのものであるため、DLCよりもはるかに優れた耐摩耗性を備えています。1本あたり800~1,100個を加工でき、DLCより7~10倍長持ちします。ただし、DCコーティングはPMMAやワックスには使用しないでください。極めて硬い表面により、切りくずの形成不良や粗い仕上げが生じる可能性があります。
CrN(窒化クロム)コーティング
CrNコーティングバーは、目に見えて滑らかな切削面を形成します。PMMA、ワックス、コンポジットブロックなど、より軟らかい材料に最適です。窒化クロム層が摩擦と熱の蓄積を抑え、ミリング中のマージンをよりきれいに仕上げ、材料の欠けを低減します。
適切なミリングバーの選び方
技工所や歯科医院でミリングバーを選ぶ際は、以下の手順に従ってください。
- 主な材料を特定する。主にジルコニアを加工し、工具寿命を最大化したい場合は、DCコーティングバーが最適です。ジルコニアとワックスを切り替えて加工する場合は、DLCの方が柔軟に対応できます。PMMAやコンポジットにはCrNを選択してください。
- バーをマシンに適合させる。ミリングバーの寸法(シャンク径、全長、切削径)は、マシンのツールホルダーに適合している必要があります。Roland、Imes-Icore、Amann Girrbach、Zirkonzahnなどのブランドについて、メーカーの互換性チャートを確認してください。
- 荒加工と仕上げ加工を考慮する。多くの技工所では、荒加工用の粗目刃バーと仕上げ用の細目刃バーを使い分ける2本構成を採用しています。これにより仕上げ用バーの寿命が延び、表面品質が向上します。
- バーの使用量を記録する。各バーで加工した個数を記録してください。修復物の加工不良やブロックの無駄を避けるため、寿命に達する前にバーを交換します。
ミリング後の手作業による調整でタングステンカーバイドバーも使用する場合は、手仕上げ用バーとマシンミリング用バーの取り違えを防ぐため、別々に在庫管理することをおすすめします。
バーの寿命を延ばすメンテナンスのポイント
どれほど優れたコーティングでも、適切なケアを行わなければ早期に劣化します。以下の方法で、各ミリングバーを最大限に活用できます。
- 各セッション後に清掃する。超音波洗浄機または真鍮ワイヤーブラシで切りくずを除去してください。残留物の蓄積は切削抵抗と熱を増加させます。洗浄方法の詳細については、同じ原則を多く共有するダイヤモンドバーの洗浄ガイドをご覧ください。
- 拡大して点検する。新しい修復物の加工を始める前に、フルートの欠け、刃先の摩耗、コーティングの剥離がないか確認してください。
- 適切に保管する。切れ刃同士の接触を防ぐため、バーは専用ホルダーまたはラックに保管してください。引き出しにバーをばらで保管すると、傷や欠けが生じ、摩耗が早まります。
- 推奨回転数と送り速度に従う。バーを速く回しすぎると過剰な熱が発生し、コーティングが劣化します。遅すぎると切削抵抗が増加し、欠けの原因になることがあります。
まとめ
適切なミリングバーの種類とコーティングを選ぶことは、デジタル歯科ワークフローにおいて修復物の品質を高め、運用コストを削減する効果的な方法の一つです。円筒形、フェイス、エンド、三面ミリングバーはそれぞれ異なる切削形状に対応し、DLC、DC、CrNコーティングは材料適合性と工具寿命を左右します。バーの形状とコーティングを使用する材料およびマシンに適合させることで、安定した結果と予測可能なバー交換スケジュールを実現できます。