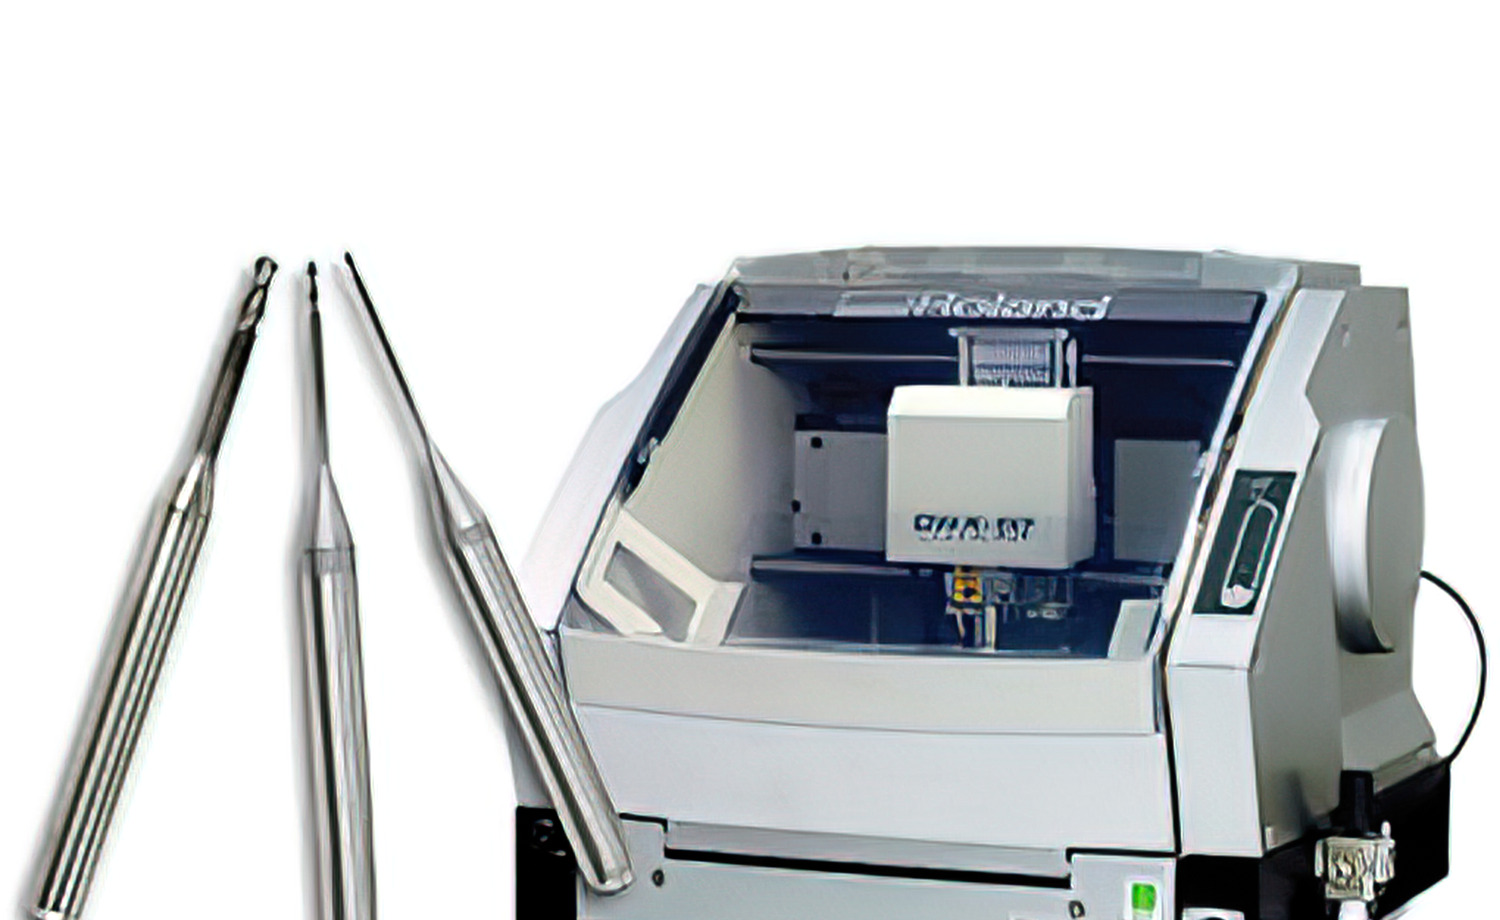
بورات التفريز هي أدوات قطع دوارة متعددة الأسنان تُستخدم في آلات تفريز الأسنان بنظام CAD/CAM. يعمل كل سن في البور كحافة قطع مستقلة، وبما أن عدة أسنان تتفاعل مع قطعة العمل في الوقت نفسه، فإن بورات التفريز تزيل المواد بسرعة وكفاءة أكبر من الأدوات أحادية النقطة. والنتيجة هي إنتاجية أعلى مع أوقات دورات أقصر لكل ترميم.
بالنسبة إلى مختبرات الأسنان والعيادات التي تعتمد على أنظمة CAD/CAM، يؤثر اختيار بور التفريز المناسب مباشرةً في جودة الترميم، وتشطيب السطح، وتكلفة كل وحدة. يغطي هذا الدليل الأنواع الرئيسية لبورات التفريز، والطلاءات الثلاثة الأكثر شيوعًا، ونصائح عملية لمطابقة البورات مع المواد والآلات المستخدمة.
لماذا يهم اختيار بور التفريز
يمثل بور التفريز حلقة الوصل بين برنامج CAM والترميم النهائي. يؤدي اختيار البور غير المناسب إلى أسطح خشنة، وتآكل مبكر للأداة، وهدر في بلوكات المواد. أما الجمع الصحيح بين البور والطلاء فيمكن أن يضاعف أو يثلث عمر الأداة مع إنتاج حواف نهائية ناعمة ومتسقة.
تشمل العوامل المؤثرة في اختيار البور مادة التفريز (الزركونيا، PMMA، الشمع، السيراميك الزجاجي)، والعلامة التجارية لآلة التفريز، وسرعة المغزل، وهندسة الترميم. كما أن فهم ترقيم ISO لبورات الأسنان يساعدك في تحديد المواصفات المناسبة لسير عملك.
الأنواع الرئيسية لبورات التفريز
تُصنّف بورات التفريز حسب هندستها ووظيفتها المقصودة. وتغطي الأنواع الأربعة التالية معظم تطبيقات CAD/CAM السنية.
بورات التفريز الأسطوانية والحلقية
تحتوي بورات التفريز الأسطوانية على أسنان قطع موزعة حول المحيط. وتتوفر بترتيبين للأسنان:
- أسنان مستقيمة — هندسة أبسط وأسهل تصنيعًا، مناسبة لتمريرات التشطيب الخفيفة.
- أسنان حلزونية — أخاديد مائلة تقلل الاهتزاز، وتحسن إخلاء الرايش، وتنتج سطحًا أكثر نعومة.
ضمن كل ترتيب، ستجد إصدارات ذات أسنان خشنة وأخرى ذات أسنان ناعمة. تحتوي البورات ذات الأسنان الخشنة على عدد أقل من الأسنان ومساحات أكبر للرايش، مما يجعلها أفضل للتشغيل الخشن. توفر البورات ذات الأسنان الناعمة تشطيبًا أكثر سلاسة وتُستخدم في تمريرات ما قبل التشطيب والتشطيب.
بورات التفريز الوجهي (بورات التلامس)
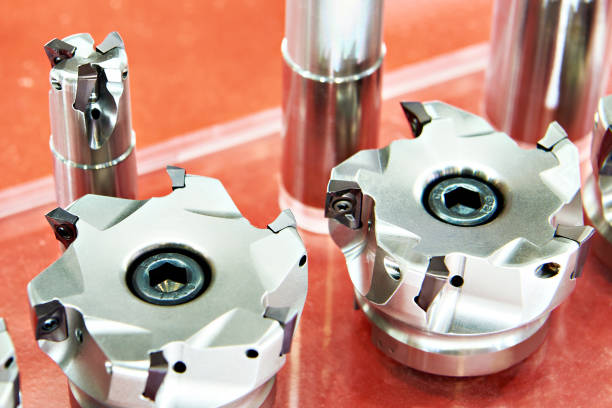
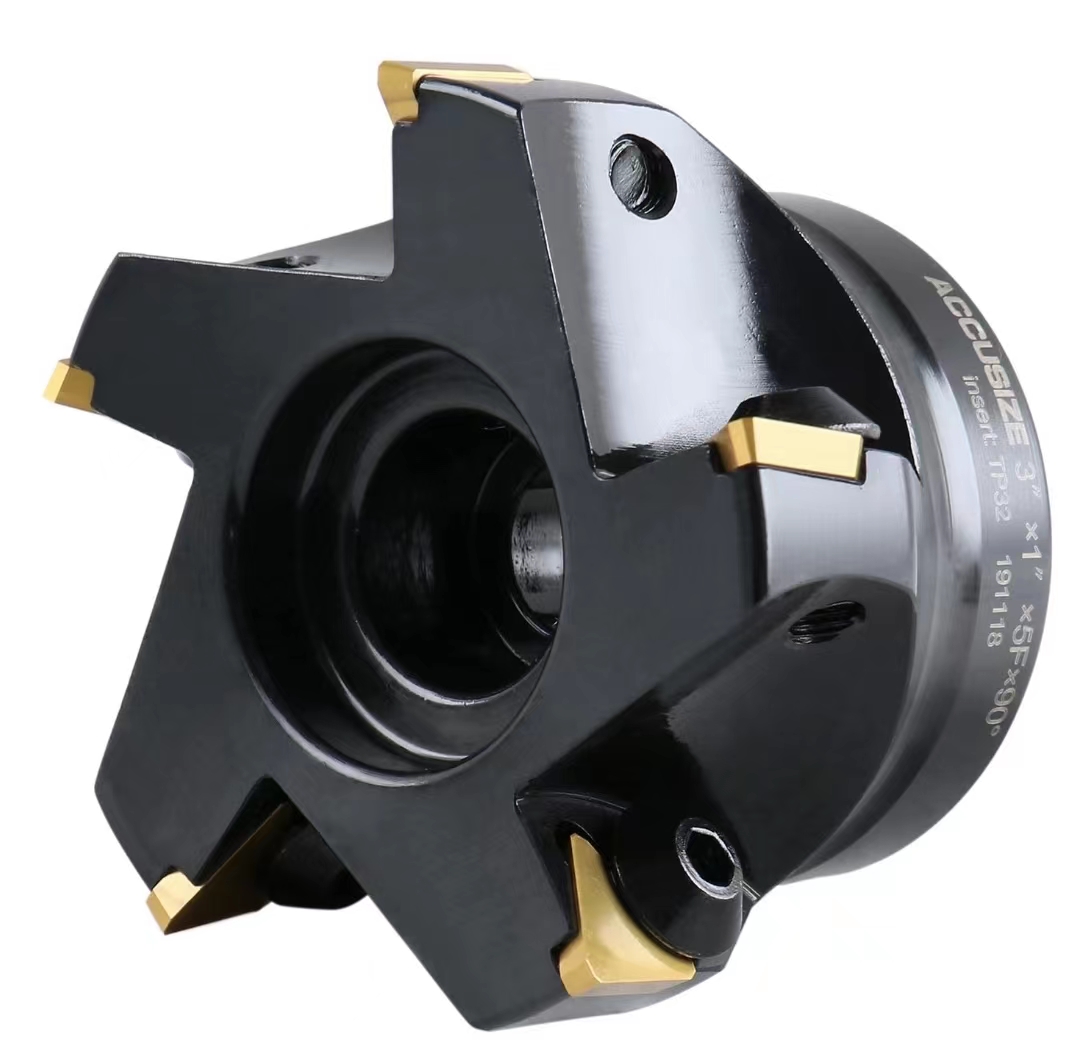
تحتوي بورات التفريز الوجهي، التي تُسمى أحيانًا بورات التلامس، على أسنان قطع في الوجه النهائي والمحيط معًا. ويجعلها هذا التصميم مزدوج السطح فعالة في تشغيل المستويات المسطحة والتحدبات العريضة على آلات التفريز الرأسية أو ذات النمط القنطري.
تُصنّع بورات التفريز الوجهي بثلاثة أنواع إنشائية:
- النوع المتكامل — الجسم والأسنان قطعة واحدة من الكربيد، مما يوفر أقصى صلابة.
- نوع الإدخال — تُلحم إدخالات كربيد قابلة للاستبدال أو تُثبت ميكانيكيًا في جسم فولاذي.
- النوع القابل للفهرسة — يمكن تدوير الإدخالات لكشف حافة قطع جديدة قبل الحاجة إلى استبدالها.
بورات التفريز الطرفية
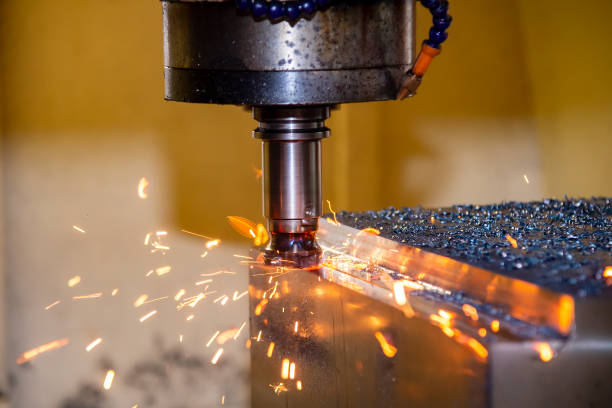
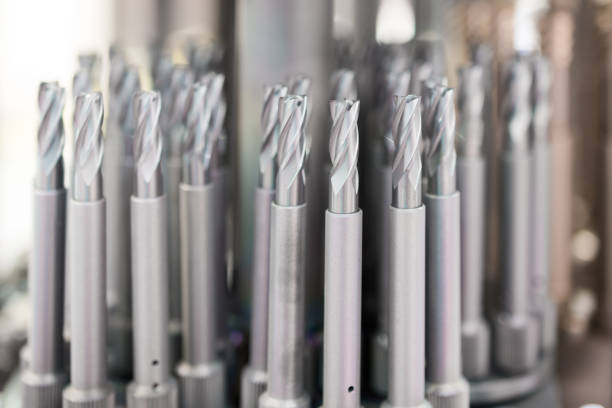
تُعد البورات الطرفية أكثر أنواع البورات استخدامًا في أنظمة CAD/CAM السنية. فهي تحتوي على أسنان قطع في المحيط والطرف معًا، مما يسمح لها بالقطع في اتجاهات متعددة. وتتعامل البورات الطرفية مع الأخاديد والجيوب والأسطح المتدرجة والتفاصيل التشريحية في التيجان والجسور.
لا يمكن للبورات الطرفية القياسية التغذية محوريًا (الغوص مباشرة إلى الأسفل). أما البورات الطرفية القاطعة من المركز فتحتوي على أسنان تمتد إلى مركز الطرف، مما يتيح القطع الغاطس عند الحاجة في مسار الأداة. ولهذا السبب، تشتمل معظم مجموعات بورات التفريز CAD/CAM على بور طرفية قاطعة من المركز واحدة على الأقل.
بورات التفريز ثلاثية الوجه (الشقوق)
تحتوي بورات التفريز ثلاثية الوجه على أسنان في كلا الوجهين الجانبيين والمحيط. وهي مصممة خصيصًا لقطع الشقوق والأخاديد الضيقة. وفي تفريز الأسنان، تُستخدم بدرجة أقل من البورات الطرفية، لكنها تظل مفيدة لبعض أشكال الموصلات والشقوق في هياكل الجسور.
شرح طلاءات بورات التفريز
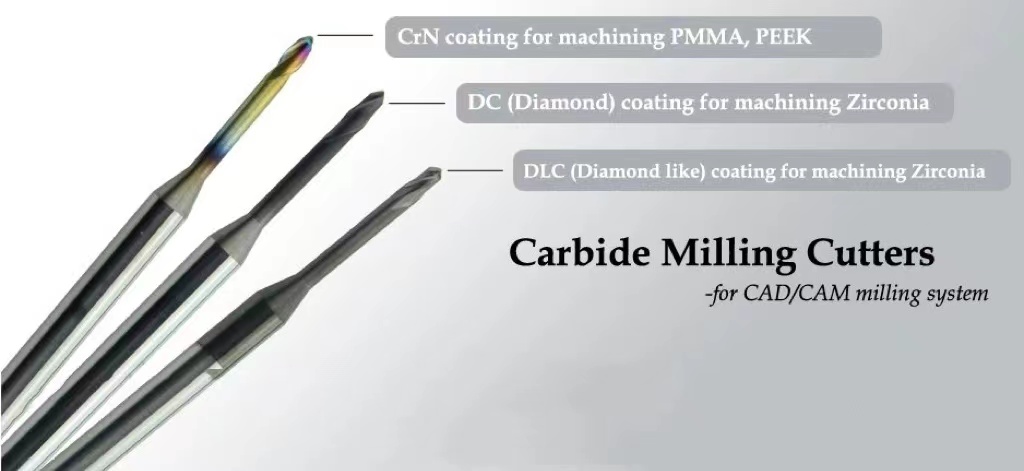
يحدد الطلاء الموجود على بور التفريز صلابته ومقاومته للحرارة وتوافقه مع مواد أسنان محددة. وتسيطر ثلاثة طلاءات على السوق اليوم.
| الطلاء | الاسم الكامل | الأفضل لـ | غير مناسب لـ | العمر الافتراضي المعتاد |
|---|---|---|---|---|
| DLC | كربون شبيه بالألماس | الزركونيا، الشمع | — | 90–130 وحدة (الزركونيا اللينة)؛ 75–110 وحدة (الزركونيا الصلبة) |
| DC | طلاء ألماس | الزركونيا (جميع درجاتها) | PMMA، الشمع | 800–1,100 وحدة (أطول من DLC بمقدار 7–10 مرات) |
| CrN | نتريد الكروم | PMMA، الشمع، المواد المركبة | الزركونيا الصلبة | يختلف حسب المادة |
طلاء DLC (كربون شبيه بالألماس)
يُعد DLC الطلاء الأكثر استخدامًا لبورات التفريز السنية. وهو يعمل جيدًا مع الزركونيا والشمع، مما يجعله خيارًا متعدد الاستخدامات للمختبرات التي تقوم بتفريز مواد متعددة على آلة واحدة. عند استخدام نظام Roland لتفريز بلوكات الزركونيا القياسية مثل Upcera، ينتج البور المطلي بـ DLC عادةً 90 إلى 130 وحدة قبل الاستبدال. أما العلامات التجارية للزركونيا الأكثر صلابة مثل Wieland فتقلل هذا النطاق إلى نحو 75 إلى 110 وحدات.
طلاء DC (الألماس)
توفر البورات المطلية بـ DC أطول عمر للأداة بين خيارات الطلاء، خصوصًا عند استخدامها مع الزركونيا. وبما أن الطلاء مصنوع من الألماس متعدد البلورات الفعلي، فإنه يقاوم التآكل بدرجة أفضل بكثير من DLC. توقع إنتاج 800 إلى 1,100 وحدة لكل بور، أي أطول من DLC بمقدار 7 إلى 10 مرات. وتتمثل المقايضة في أنه لا ينبغي استخدام طلاء DC مع PMMA أو الشمع، إذ قد يسبب سطحه شديد الصلابة تكوّنًا سيئًا للرايش وتشطيبات خشنة.
طلاء CrN (نتريد الكروم)
تنتج البورات المطلية بـ CrN سطح قطع ناعمًا بشكل ملحوظ. وهي الأنسب للمواد اللينة، بما في ذلك PMMA والشمع والبلوكات المركبة. وتقلل طبقة نتريد الكروم الاحتكاك وتراكم الحرارة، مما ينتج حواف نهائية أنظف وتفتتًا أقل للمادة أثناء عملية التفريز.
كيفية اختيار بور التفريز المناسب
اتبع هذه الخطوات عند اختيار بورات التفريز لمختبرك أو عيادتك:
- حدد مادتك الأساسية. إذا كنت تقوم بتفريز الزركونيا غالبًا وتريد أقصى عمر للأداة، فإن البورات المطلية بـ DC هي أفضل استثمار. وإذا كنت تتنقل بين الزركونيا والشمع، فإن DLC أكثر مرونة. أما بالنسبة إلى PMMA والمواد المركبة، فاختر CrN.
- طابق البور مع آلتك. يجب أن تتوافق أبعاد بور التفريز (قطر الساق، والطول الكلي، وقطر القطع) مع حامل الأدوات في آلتك. راجع جدول التوافق الخاص بالشركة المصنعة للعلامات التجارية مثل Roland وImes-Icore وAmann Girrbach وZirkonzahn.
- وازن بين التشغيل الخشن والتشطيب. تستخدم العديد من المختبرات استراتيجية بورين: بور ذو أسنان خشنة للتشغيل الخشن وبور ذو أسنان ناعمة للتشطيب. يؤدي ذلك إلى إطالة عمر بور التشطيب وتحسين جودة السطح.
- تتبع استخدام البور. سجّل عدد الوحدات التي تم تفريزها بكل بور. واستبدل البورات قبل بلوغ نهاية عمرها لتجنب فشل الترميمات وهدر البلوكات.
إذا كنت تعمل أيضًا مع بورات كربيد التنغستن لإجراء التعديلات اليدوية بعد التفريز، فإن الاحتفاظ بمخزون منفصل يساعد على منع الخلط بين بورات التشطيب اليدوي وبورات تفريز الآلة.
نصائح الصيانة لإطالة عمر البور
حتى أفضل طلاء سيتعرض للتلف المبكر دون العناية المناسبة. ستساعدك الممارسات التالية على تحقيق أقصى استفادة من كل بور تفريز:
- نظف بعد كل جلسة. أزل الحطام باستخدام منظف بالموجات فوق الصوتية أو فرشاة أسلاك نحاسية. يزيد تراكم البقايا من قوى القطع والحرارة. لمزيد من المعلومات حول طرق التنظيف، راجع دليلنا حول تنظيف بورات الألماس، الذي يشارك العديد من المبادئ نفسها.
- افحص تحت التكبير. تحقق من وجود أخاديد متكسرة أو حواف متآكلة أو انفصال في الطلاء قبل بدء دفعة جديدة من الترميمات.
- خزّن البورات بطريقة صحيحة. احتفظ بها في حامل أو رف مخصص لمنع تلامس حواف القطع. يؤدي تخزين البورات السائبة في درج إلى حدوث خدوش وتسريع التآكل.
- اتبع السرعات ومعدلات التغذية الموصى بها. يؤدي تشغيل البور بسرعة كبيرة إلى توليد حرارة مفرطة تتسبب في تدهور الطلاءات. أما تشغيله بسرعة منخفضة جدًا فيزيد قوى القطع وقد يسبب التفتت.
الملخص
يُعد اختيار نوع بور التفريز وطلائه المناسبين من أكثر الطرق فعالية لتحسين جودة الترميم وتقليل تكاليف التشغيل في سير عمل الأسنان الرقمي. تخدم بورات التفريز الأسطوانية والوجهية والطرفية وثلاثية الوجه هندسات قطع مختلفة، بينما تحدد طلاءات DLC وDC وCrN توافق المادة وعمر الأداة. ومن خلال مطابقة هندسة البور وطلائه مع موادك وآلتك المحددة، يمكنك تحقيق نتائج متسقة وجداول استبدال متوقعة للأدوات.