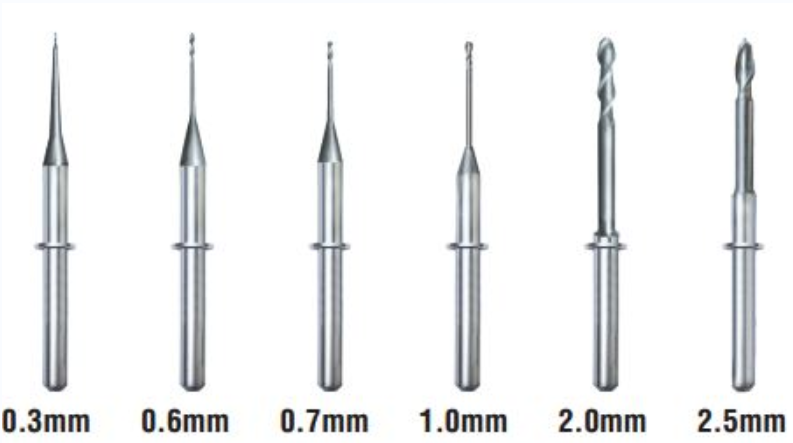
歯科用ミリングバーは、あらゆるCAD/CAM修復の中核を担う工具です。ジルコニア、リチウムジシリケート、PMMA、ワックスのいずれを切削する場合でも、ミリングバーの品質と状態は、マージン適合性、表面仕上げ、納期に直接影響します。しかし、多くの歯科技工所では、適切な取り扱いによって性能を発揮する精密工具ではなく、使い捨ての消耗品として扱われています。
本ガイドでは、取り付けるすべてのバーから安定した結果と長い工具寿命を得るために、ミリングバーの選定、使用、メンテナンスについて歯科技工士が知っておくべき事項を解説します。
歯科用ミリングバーの仕組み
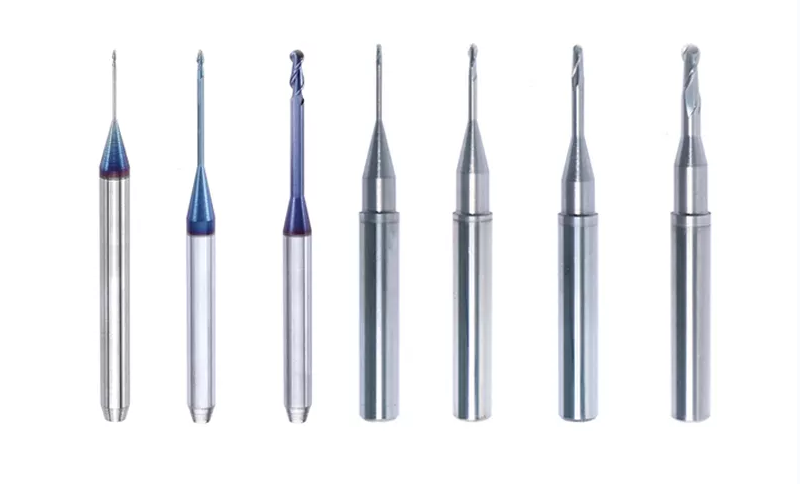
ミリングバーはCNCミリングユニット内で高速回転し、プログラムされた工具経路に沿ってブランクまたはブロックから材料を除去します。フルート形状、基材、コーティングによって、バーの切削力と寿命が決まります。
現代の歯科用ミリングバーは、主に次の2つの系統に分けられます。
- ダイヤモンドコーティングバー — 主にジルコニア、リチウムジシリケート、ガラスセラミックスなどの硬質セラミックスに使用します。ダイヤモンド粒子が、過度な発熱を抑えながらこれらの難削材を研削するために必要な研磨力を提供します。
- カーバイドバー — PMMA、ワックス、コンポジットレジンなどの軟質基材に適しています。鋭いフルートが材料をきれいにせん断し、滑らかな表面と精細なディテールを生み出します。
材料に対して誤ったバータイプを選ぶと、修復物と工具の両方を損なう可能性があります。必ず、ミリングマシンメーカーが推奨するブロック材料にバー仕様を適合させてください。
適切な切削条件の選定
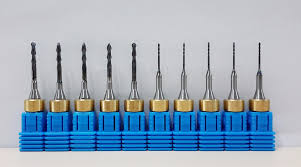
すべてのミリングバーには、主軸回転数(RPM)、送り速度(mm/min)、切込み深さによって定められた最適な動作範囲があります。この範囲を外れると摩耗が早まり、修復物の品質が損なわれます。
主軸回転数
主軸回転数は、主にミリングする材料によって決まります。硬質セラミックスでは、ダイヤモンドコーティングの過熱を防ぐために中程度のRPMが必要ですが、軟質材料ではより高い速度に対応できます。まずはマシンの材料データベースを参考にし、そこから微調整してください。
送り速度
送り速度は、バーが材料内を移動する速度を制御します。速度が速すぎるとバーに過大な力がかかり、横荷重と欠けのリスクが増加します。遅すぎるとバーが切削せずに擦れ、発熱や表面の目つぶれを引き起こします。理想的な送り速度では、過度な振動を伴わず安定した切りくずが形成されます。
切込み深さ
深い切込みは材料をより速く除去できますが、バーのシャンクに大きな負荷がかかります。仕上げパスでは切込み深さを浅くして、表面品質と寸法精度を向上させてください。ほとんどのミリングソフトウェアでは荒加工と仕上げ加工に別々の条件を設定できるため、この機能を活用しましょう。
ミリング時によくあるミス
経験豊富な技工士でも、バーの寿命を短縮したり修復品質を低下させたりする習慣に陥ることがあります。ここでは、よくある問題とその回避方法を紹介します。
| ミス | 結果 | 対策 |
|---|---|---|
| 仕上げに摩耗したバーを使用する | マージン適合不良、粗い表面 | バーの使用状況を記録し、推奨間隔で交換する |
| クーラントの流量が不適切 | 過熱、セラミックスのマイクロクラック | 各作業前にノズルの位置とクーラント圧を確認する |
| 工具のオーバーハングが大きすぎる | 振動、びびり痕、バー破損 | バーをコレットに完全に装着し、オーバーハングを最小限にする |
| キャリブレーションを省略する | 修復物全体の寸法不正確 | バー交換後に毎回キャリブレーションを実行する |
| 異なるブランドのバーを混用する | 形状の不一致による不均一な摩耗 | マシンごとに仕入先を1社に統一する |
毎日のメンテナンスルーティン
簡単な毎日のルーティンにより、ミリングバーの寿命を延ばし、最初のユニットから最後のユニットまで修復品質を安定させることができます。
各ミリングサイクル後
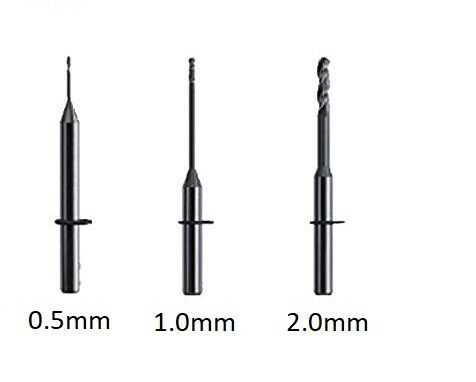
- バーをコレットから外し、清潔な圧縮空気で切りくずを吹き飛ばします。
- 拡大視野で切削面を点検します。ダイヤモンドコーティングの欠け、フルート刃先の鈍化、目視できる摩耗帯がないか確認します。
- コレットの把持力に影響する残留物を除去するため、アルコール綿でバーのシャンクを拭きます。
- バーごとの総ミリング時間を追跡できるよう、ラベル付きの保管スロットに戻します。
週1回の徹底洗浄
週に1回、ダイヤモンドコーティングバーを低濃度のアルカリ溶液を入れた超音波洗浄器に5〜10分間浸します。これにより、切削効率を低下させる埋没セラミック粒子を除去できます。蒸留水ですすぎ、保管前に十分乾燥させます。カーバイドバーも同じ超音波処理が有効ですが、真鍮ワイヤーブラシで軽くブラッシングしてフルートに詰まった材料を除去することもできます。
ミリングバーの交換時期
交換間隔は材料とメーカーによって異なりますが、次の兆候はバーが耐用寿命を超えたことを示します。
- 新品のバーと比べて、1ユニットあたりのミリング時間が明らかに長くなった
- 修復物の表面仕上げが通常より粗く、追加の研磨が必要になった
- ミリング音が変化した — 高い音は、鈍化したバーがより強く押し付けられていることを示す場合があります
- 目視検査でコーティングの大幅な損失またはフルートの丸まりが確認された
簡単な表計算でバーごとのミリングユニット数を記録すると、品質が低下する前に交換時期を予測できます。
ミリングバーの寿命を延ばす方法
日常的な洗浄に加えて、品質を犠牲にせず各バーでより多くの修復物を製作するために役立つ方法があります。
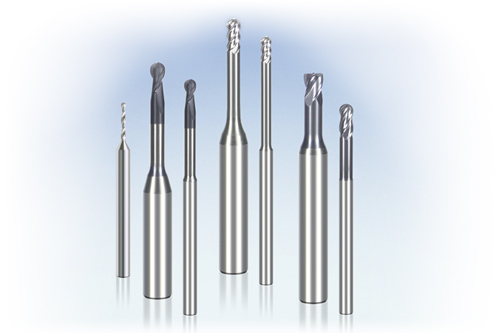
- 荒加工用と仕上げ用のバーを使い分ける。 荒加工用バーに大きな切削負荷を受け持たせることで、重要なパスに使用する仕上げ用バーの精密な形状を保護できます。
- クーラントシステムを清潔に保つ。 フィルターの詰まりはクーラント流量を低下させ、バーと修復物の両方に熱損傷を与えます。マシンメーカーが推奨するスケジュールに従って、フィルターを交換または洗浄してください。
- バーを適切に保管する。専用のバーブロックまたはフォーム内張りケースを使用すると、バー同士の衝突によるコーティングの欠けを防げます。
- 推奨デューティサイクルを守る。冷却時間を設けずに高負荷のミリングを連続して行うと、ダイヤモンドコーティングの熱摩耗が早まります。
修復材料に合わせたバーの選択
下表は、一般的な歯科用ミリング材料に対するバータイプの基本的な選択指針です。必ず使用するマシンおよびバーのメーカー資料で確認してください。
| 材料 | 推奨バータイプ | 主な考慮事項 |
|---|---|---|
| 半焼結ジルコニア | ダイヤモンドコーティングまたはカーバイド | 中程度の速度。バーの選択はマシンブランドによって異なる |
| 完全焼結ジルコニア | ダイヤモンドコーティング | 低速・高トルク。大きな発熱が生じる |
| リチウムジシリケート(e.max) | ダイヤモンドコーティング | マイクロクラックを防ぐため、クーラント管理が重要 |
| PMMA / ワックス | カーバイド | 高速度に対応可能。フルートを頻繁に清掃する |
| コンポジットレジン | カーバイド | フルート刃先への材料の堆積に注意する |
歯科技工所でジルコニアブロックも扱っている場合、最初から適切なバーとブロックの組み合わせを選ぶことで、調整時間を短縮し、廃棄を減らせます。
ミリングでよくある問題のトラブルシューティング
ミリング結果が突然悪化した場合、最初にバーが疑われることが多いですが、根本原因は別の箇所にある可能性があります。体系的に確認することで、良好なバーを早まって廃棄せずに済みます。
マージンの欠け
マージンの欠けは通常、バーの鈍化、過大な送り速度、または切削部へのクーラント不足を示します。バーだけを原因と考える前に、3点すべてを確認してください。
粗い表面仕上げ
クラウンの内面に粗さが現れた場合は、仕上げ用バーの摩耗を点検し、ソフトウェア更新中に仕上げ工具経路が変更されていないことを確認します。CAMの更新によって加工条件が初期設定に戻ることがあります。
バーの破損
バーの破損が繰り返される場合、ほとんどは機械的な原因です。コレットの摩耗や汚染を確認し、ブランクが確実に固定されていること、工具長補正が正しくキャリブレーションされていることを確認してください。コレットからバーが長く突き出しすぎていると、横方向の移動時に突然破断しやすくなります。
ミリングバーの選択肢を比較したい技工所には、当社の記事ミリングバーに使用される一般的な材料で基材の違いを詳しく解説しています。また、ミリングバーのクランプと振動に関する問題のガイドも参考になります。
まとめ
歯科用ミリングバーは小さな工具ですが、歯科技工所の生産性と修復品質に大きな影響を与えます。材料ごとに適切なバーを選び、推奨切削条件内で使用し、整ったメンテナンスルーティンを実施することで、投資を守り、歯科医師により良い結果を提供できます。使用状況を記録し、こまめに点検し、作業に影響が出る前にバーを交換してください。