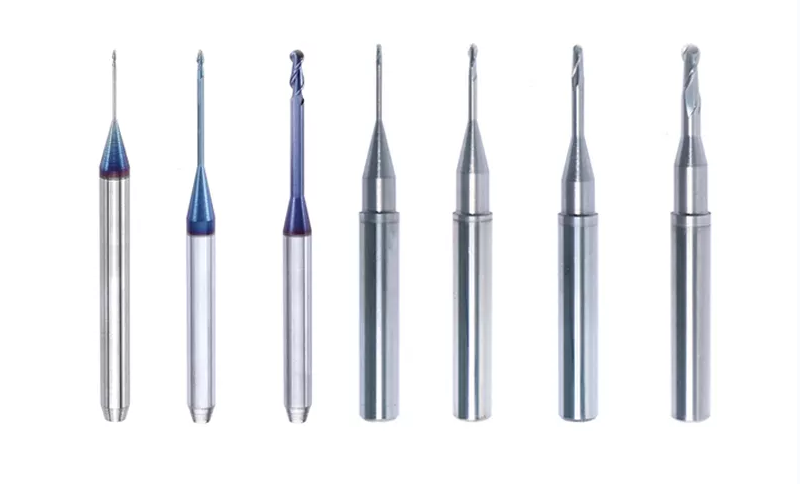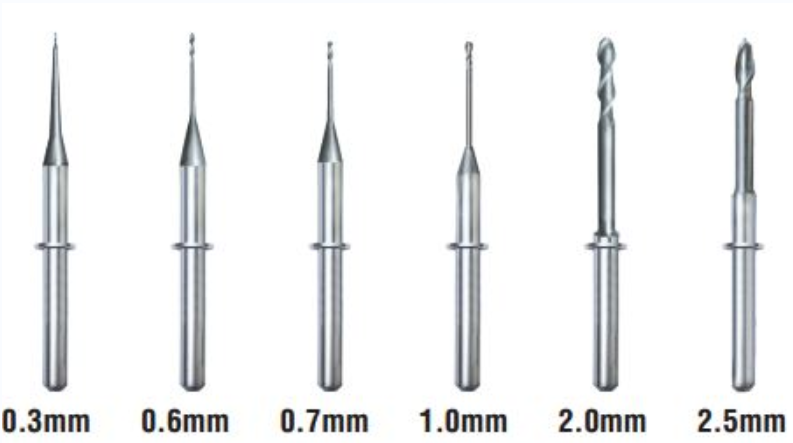
מקדחי כרסום דנטליים הם סוסי העבודה שמאחורי כל שחזור CAD/CAM. בין אם אתם חותכים זירקוניה, דיסיליקט ליתיום, PMMA או שעווה, האיכות והמצב של מקדחי הכרסום משפיעים ישירות על ההתאמה השולית, גימור פני השטח וזמן האספקה. עם זאת, מעבדות שיניים רבות מתייחסות לכלים אלה כמוצרים מתכלים במקום כמכשירי דיוק שמתגמלים שימוש ותחזוקה נכונים.
מדריך זה כולל את כל מה שטכנאי שיניים צריכים לדעת על בחירה, שימוש ותחזוקה של מקדחי כרסום, כדי להשיג תוצאות עקביות וחיי כלי ארוכים יותר מכל מקדח המותקן במכונה.
כיצד פועלים מקדחי כרסום דנטליים
מקדח כרסום מסתובב במהירות גבוהה בתוך יחידת כרסום CNC ומסיר חומר מבלנק או מבלוק באמצעות מסלולי כלי מתוכנתים. גאומטריית הלהבים, חומר המצע והציפוי קובעים באיזו אגרסיביות המקדח חותך וכמה זמן הוא יחזיק מעמד.
רוב מקדחי הכרסום הדנטליים המודרניים משתייכים לשתי משפחות עיקריות:
- מקדחים מצופי יהלום — משמשים בעיקר לקרמיקות קשות כגון זירקוניה, דיסיליקט ליתיום וקרמיקות זכוכית. גרעיניות היהלום מספקת את השחיקה הדרושה לעיבוד חומרים קשים אלה ללא חום excesיבי.
- מקדחי קרביד — מועדפים עבור מצעים רכים יותר כגון PMMA, שעווה ושרף מרוכב. הלהבים החדים שלהם גוזרים את החומר בצורה נקייה ומייצרים משטחים חלקים ופרטים עדינים.
בחירת סוג המקדח הלא נכון עבור החומר היא אחת הדרכים המהירות ביותר להרוס הן את השחזור והן את הכלי. יש להתאים תמיד את מפרט המקדח לחומר הבלוק המומלץ על ידי יצרן מכונת הכרסום.
בחירת פרמטרי החיתוך הנכונים
לכל מקדח כרסום יש חלון עבודה אופטימלי המוגדר לפי מהירות ציר (RPM), קצב הזנה (mm/min) ועומק חיתוך. חריגה מחלון זה מאיצה את השחיקה ופוגעת באיכות השחזור.
מהירות הציר
מהירות הציר תלויה בעיקר בחומר המעובד. קרמיקות קשות דורשות RPM בינוני כדי למנוע התחממות יתר של ציפוי היהלום, בעוד שחומרים רכים יותר סובלים מהירויות גבוהות יותר. יש להתייעץ עם מסד הנתונים של המכונה לגבי החומר כנקודת התחלה ולבצע כוונון עדין בהתאם.
קצב הזנה
קצב ההזנה קובע באיזו מהירות המקדח נע דרך החומר. קצב גבוה מדי מפעיל כוח על המקדח, מגדיל את העומס הצדי ואת הסיכון לשבבים. קצב נמוך מדי גורם למקדח להתחכך במקום לחתוך, יוצר חום ומזגג את פני השטח. קצב ההזנה האידיאלי יוצר היווצרות שבבים עקבית ללא רטט מופרז.
עומק חיתוך
חיתוכים עמוקים יותר מסירים חומר מהר יותר, אך מפעילים עומס רב יותר על שאנק המקדח. במעברי גימור יש להפחית את עומק החיתוך כדי לשפר את איכות פני השטח ואת הדיוק הממדי. רוב תוכנות הכרסום מאפשרות להגדיר פרמטרים נפרדים לחיספוס ולגימור, ומומלץ לנצל הפרדה זו.
טעויות נפוצות במהלך כרסום
גם טכנאים מנוסים מאמצים הרגלים המקצרים את חיי המקדח או מפחיתים את איכות השחזור. להלן בעיות נפוצות והדרכים להימנע מהן.
| טעות | תוצאה | פתרון |
|---|---|---|
| שימוש במקדח שחוק לגימור | התאמה שולית לקויה, משטחים מחוספסים | לעקוב אחר השימוש במקדח ולהחליף במרווחים המומלצים |
| זרימת נוזל קירור שגויה | התחממות יתר, סדקים מיקרוסקופיים בקרמיקה | לוודא את יישור הדיזה ולחץ נוזל הקירור לפני כל עבודה |
| בליטת כלי excessive | רטט, סימני תנודה, שבירת המקדח | להושיב את המקדח במלואו בקולט; לשמור את הבליטה למינימום |
| דילוג על כיול | אי-דיוק ממדי בין שחזורים | להפעיל שגרת כיול לאחר כל החלפת מקדח |
| שילוב מותגי מקדחים | גאומטריה לא עקבית גורמת לשחיקה לא אחידה | להתבסס על ספק אחד לכל מכונה |
שגרת תחזוקה יומית
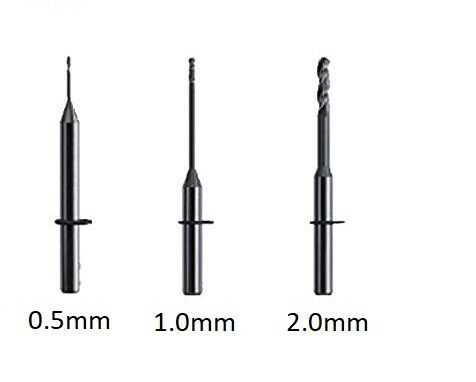
שגרה יומית פשוטה מוסיפה חיים מדידים למקדחי הכרסום ושומרת על איכות שחזור יציבה מהיחידה הראשונה ועד האחרונה.
לאחר כל מחזור כרסום
- להוציא את המקדח מהקולט ולנשוף שאריות באמצעות אוויר דחוס נקי.
- לבדוק את משטח החיתוך בהגדלה. לחפש ציפוי יהלום שבור, קצוות להב קהים או פסי שחיקה נראים לעין.
- לנגב את שאנק המקדח במטלית אלכוהול כדי להסיר שאריות שעלולות להשפיע על אחיזת הקולט.
- להחזיר את המקדח לתא האחסון המסומן שלו כדי לעקוב אחר זמן הכרסום הכולל לכל מקדח.
ניקוי עמוק שבועי
פעם בשבוע יש להשרות מקדחים מצופי יהלום במנקה אולטרסוני עם תמיסה אלקלינית עדינה למשך חמש עד עשר דקות. פעולה זו מסירה חלקיקי קרמיקה משובצים המפחיתים את יעילות החיתוך. לשטוף במים מזוקקים ולייבש היטב לפני האחסון. מקדחי קרביד נהנים מאותו טיפול אולטרסוני, אך ניתן גם להבריש אותם בעדינות במברשת חוטי פליז כדי לפנות חומר דחוס מהלהבים.
מתי להחליף מקדח כרסום
מרווחי ההחלפה משתנים לפי החומר והיצרן, אך סימני האזהרה הבאים מצביעים על כך שהמקדח עבר את אורך חייו השימושי:
- זמן הכרסום ליחידה גדל באופן ניכר בהשוואה למקדח חדש
- גימור פני השטח בשחזורים מחוספס יותר מהרגיל ודורש ליטוש נוסף
- נשמע שינוי בצליל הכרסום — צליל גבוה יותר מצביע לעיתים קרובות על מקדח קהה הלוחץ בכוח רב יותר
- בדיקה חזותית מראה אובדן ציפוי משמעותי או עיגול של הלהבים
מעקב אחר מספר היחידות שכורסמו בכל מקדח בגיליון אלקטרוני פשוט מסייע לחזות החלפות לפני ירידה באיכות.
הארכת חיי מקדח הכרסום
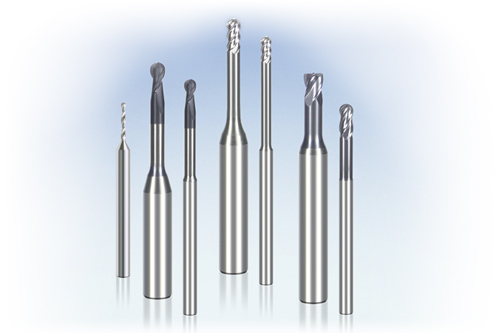
מעבר לניקוי שגרתי, מספר פעולות מסייעות להפיק יותר שחזורים מכל מקדח ללא פגיעה באיכות.
- להשתמש במקדחי חיספוס וגימור ייעודיים. מקדחי חיספוס סופגים את עומס החיתוך הכבד ומשמרים את הגאומטריה העדינה יותר של מקדח הגימור למעברים החשובים ביותר.
- לשמור על מערכות נוזל הקירור נקיות. מסננים סתומים מפחיתים את זרימת נוזל הקירור וגורמים נזק תרמי הן למקדח והן לשחזור. להחליף או לנקות את המסננים לפי לוח הזמנים המומלץ על ידי יצרן המכונה.
- לאחסן את המקדחים כראוי. בלוק מקדחים ייעודי או מארז מרופד בקצף מונעים מהמקדחים להתנגש זה בזה ולגרום לשבבי ציפוי.
- להקפיד על מחזור העבודה המומלץ. הפעלה רציפה של מפגשי כרסום כבדים ללא תקופות התקררות מאיצה את השחיקה התרמית של ציפויי היהלום.
התאמת מקדחים לחומרי שחזור
הטבלה שלהלן מספקת הנחיות כלליות להתאמת סוג המקדח לחומרי כרסום דנטליים נפוצים. יש לאמת תמיד מול התיעוד של יצרן המכונה והמקדח הספציפיים.
| חומר | סוג מקדח מומלץ | שיקול מרכזי |
|---|---|---|
| זירקוניה לפני סינטור | מצופה יהלום או קרביד | מהירות בינונית; בחירת המקדח תלויה במותג המכונה |
| זירקוניה מסונטרת במלואה | מצופה יהלום | מהירות נמוכה יותר, מומנט גבוה יותר; מייצרת חום משמעותי |
| דיסיליקט ליתיום (e.max) | מצופה יהלום | דורש ניהול זהיר של נוזל הקירור למניעת סדקים מיקרוסקופיים |
| PMMA / שעווה | קרביד | ניתן להשתמש במהירות גבוהה יותר; לנקות את הלהבים לעיתים קרובות |
| שרף מרוכב | קרביד | לשים לב להצטברות חומר בקצוות הלהבים |
אם המעבדה שלכם עובדת גם עם בלוקי זירקוניה, בחירת השילוב הנכון של מקדח ובלוק כבר מההתחלה חוסכת זמן בהתאמות ומפחיתה בזבוז.
פתרון בעיות כרסום נפוצות
כאשר תוצאות הכרסום מתדרדרות לפתע, המקדח הוא לעיתים קרובות החשוד הראשון, אך מקור הבעיה עשוי להיות במקום אחר. גישה שיטתית מונעת השלכה מוקדמת של מקדחים תקינים.
שבבים בשוליים
שבבים בשוליים מצביעים בדרך כלל על מקדח קהה, קצב הזנה גבוה מדי או נוזל קירור לא מספיק באזור החיתוך. יש לבדוק את שלוש האפשרויות לפני שמאשימים את המקדח בלבד.
גימור פני שטח מחוספס
אם מופיעה חספוס על המשטח הפנימי של כתר, יש לבדוק את מקדח הגימור לשחיקה ולוודא שמסלול כלי הגימור לא השתנה במהלך עדכון תוכנה. חלק מעדכוני CAM מאפסים את פרמטרי העיבוד לערכי ברירת המחדל.
שבירת מקדח
שבירה חוזרת של מקדחים היא כמעט תמיד מכנית. יש לבדוק את הקולט לשחיקה או זיהום, לוודא שהבלנק מהודק היטב ולאשר שאופסט אורך הכלי מכויל כראוי. מקדח הבולט רחוק מדי מהקולט פגיע במיוחד לשבירה במהלך תנועות צידיות.
עבור מעבדות המעוניינות להשוות בין אפשרויות של מקדחי כרסום, המאמר שלנו בנושא חומרים נפוצים למקדחי כרסום מפרט את ההבדלים בין חומרי המצע. תוכלו למצוא מידע שימושי גם במדריך שלנו בנושא בעיות הידוק ורטט במקדחי כרסום.
מחשבות מסכמות
מקדחי כרסום דנטליים הם כלים קטנים עם השפעה גדולה על פרודוקטיביות המעבדה ועל איכות השחזור. באמצעות בחירת המקדח הנכון לכל חומר, עבודה במסגרת פרמטרי החיתוך המומלצים ושמירה על שגרת תחזוקה עקבית, אתם מגינים על ההשקעה ומספקים תוצאות טובות יותר לרופאים. עקבו אחר השימוש, בדקו לעיתים קרובות והחליפו מקדחים לפני שהם פוגעים בעבודה.