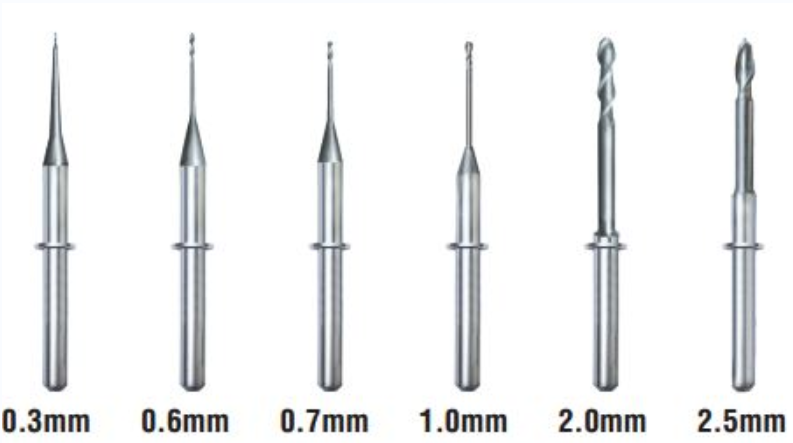
Les fraises d'usinage dentaires sont les outils essentiels de toute restauration CAD/CAM. Que vous usiniez de la zircone, du disilicate de lithium, du PMMA ou de la cire, la qualité et l'état de vos fraises d'usinage influencent directement l'ajustage marginal, l'état de surface et le délai d'exécution. Pourtant, de nombreux laboratoires dentaires traitent ces outils comme des consommables jetables plutôt que comme des instruments de précision qui nécessitent une manipulation appropriée.
Ce guide présente tout ce que les techniciens dentaires doivent savoir sur la sélection, l'utilisation et l'entretien des fraises d'usinage, afin d'obtenir des résultats constants et une durée de vie prolongée pour chaque fraise installée.
Fonctionnement des fraises d'usinage dentaires
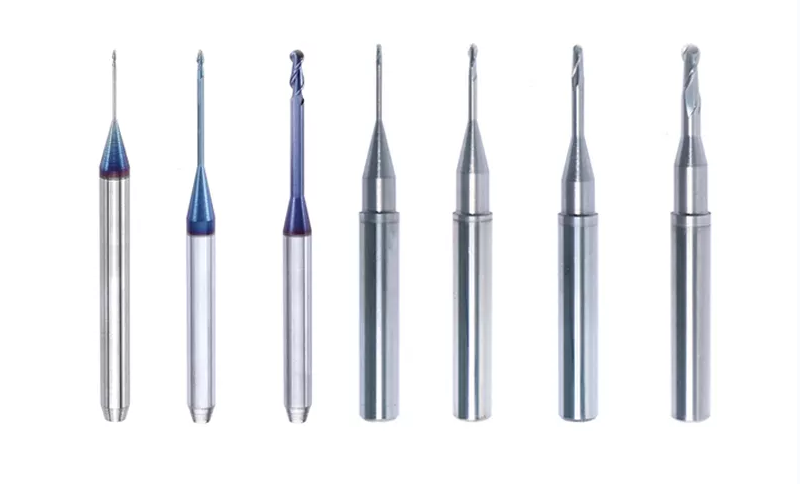
Une fraise d'usinage tourne à grande vitesse à l'intérieur d'une unité d'usinage CNC et enlève de la matière d'un disque ou d'un bloc selon des trajectoires d'outil programmées. La géométrie des cannelures, le matériau du substrat et le revêtement déterminent l'agressivité de coupe de la fraise et sa durée de vie.
La plupart des fraises d'usinage dentaires modernes appartiennent à deux grandes familles :
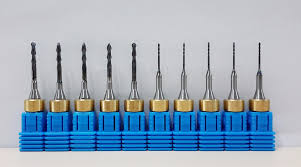
- Fraises revêtues de diamant — principalement utilisées pour les céramiques dures telles que la zircone, le disilicate de lithium et les vitrocéramiques. Le grain de diamant fournit l'abrasion nécessaire pour usiner ces matériaux résistants sans chaleur excessive.
- Fraises en carbure — privilégiées pour les substrats plus tendres comme le PMMA, la cire et la résine composite. Leurs cannelures tranchantes cisaillent proprement la matière, produisant des surfaces lisses et des détails fins.
Choisir un type de fraise inadapté au matériau est l'un des moyens les plus rapides d'endommager à la fois la restauration et l'outil. Faites toujours correspondre les spécifications de la fraise au matériau du bloc recommandé par le fabricant de votre machine d'usinage.
Sélectionner les bons paramètres de coupe
Chaque fraise d'usinage possède une plage de fonctionnement optimale définie par la vitesse de broche (RPM), la vitesse d'avance (mm/min) et la profondeur de coupe. S'en écarter accélère l'usure et compromet la qualité de la restauration.
Vitesse de broche
La vitesse de broche dépend principalement du matériau usiné. Les céramiques dures nécessitent un régime RPM modéré afin d'éviter la surchauffe du revêtement diamanté, tandis que les matériaux plus tendres tolèrent des vitesses supérieures. Consultez la base de données des matériaux de votre machine comme point de départ, puis procédez à des ajustements précis.
Vitesse d'avance
La vitesse d'avance contrôle la rapidité de déplacement de la fraise dans le matériau. Une vitesse trop élevée force la fraise, augmente la charge latérale et le risque d'ébréchure. Une vitesse trop faible fait frotter la fraise au lieu de couper, générant de la chaleur et glaçant la surface. La vitesse d'avance idéale produit une formation régulière des copeaux sans vibrations excessives.
Profondeur de coupe
Les coupes plus profondes enlèvent la matière plus rapidement, mais exercent une contrainte plus importante sur la tige de la fraise. Pour les passes de finition, réduisez la profondeur de coupe afin d'améliorer la qualité de surface et la précision dimensionnelle. La plupart des logiciels d'usinage permettent de définir séparément les paramètres d'ébauche et de finition ; vous devez tirer parti de cette séparation.
Erreurs courantes pendant l'usinage
Même les techniciens expérimentés adoptent parfois des habitudes qui réduisent la durée de vie des fraises ou la qualité des restaurations. Voici les problèmes fréquents et les moyens de les éviter.
| Erreur | Conséquence | Solution |
|---|---|---|
| Utiliser une fraise usée pour la finition | Mauvais ajustage marginal, surfaces rugueuses | Suivre l'utilisation de la fraise et la remplacer aux intervalles recommandés |
| Débit de liquide de refroidissement incorrect | Surchauffe, microfissures dans la céramique | Vérifier l'alignement de la buse et la pression du liquide de refroidissement avant chaque travail |
| Surplomb excessif de l'outil | Vibrations, marques de broutage, rupture de la fraise | Insérer complètement la fraise dans la pince ; réduire le surplomb au minimum |
| Ignorer l'étalonnage | Inexactitude dimensionnelle sur les restaurations | Exécuter la routine d'étalonnage après chaque changement de fraise |
| Mélanger les marques de fraises | Une géométrie incohérente entraîne une usure irrégulière | Standardiser un seul fournisseur par machine |
Routine d'entretien quotidienne
Une routine quotidienne simple prolonge sensiblement la durée de vie de vos fraises d'usinage et stabilise la qualité des restaurations de la première unité à la dernière.
Après chaque cycle d'usinage
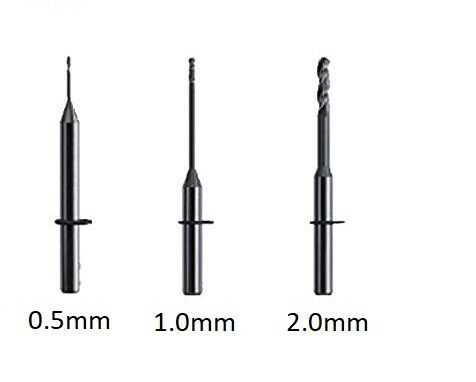
- Retirez la fraise de la pince et éliminez les débris avec de l'air comprimé propre.
- Inspectez la surface de coupe sous grossissement. Recherchez un revêtement diamanté ébréché, des arêtes de cannelures émoussées ou des bandes d'usure visibles.
- Essuyez la tige de la fraise avec une lingette alcoolisée afin d'éliminer les résidus susceptibles d'affecter la prise de la pince.
- Replacez la fraise dans son emplacement de stockage étiqueté afin de suivre le temps total d'usinage par fraise.
Nettoyage en profondeur hebdomadaire
Une fois par semaine, faites tremper les fraises revêtues de diamant dans un nettoyeur à ultrasons contenant une solution alcaline douce pendant cinq à dix minutes. Cela élimine les particules de céramique incrustées qui réduisent l'efficacité de coupe. Rincez à l'eau distillée et séchez soigneusement avant le stockage. Les fraises en carbure bénéficient du même traitement ultrasonique, mais peuvent également être brossées délicatement avec une brosse métallique en laiton pour dégager les cannelures obstruées par la matière.
Quand remplacer une fraise d'usinage
Les intervalles de remplacement varient selon le matériau et le fabricant, mais les signes suivants indiquent qu'une fraise a dépassé sa durée de vie utile :
- Le temps d'usinage par unité a nettement augmenté par rapport à une fraise neuve
- L'état de surface des restaurations est plus rugueux que d'habitude et nécessite un polissage supplémentaire
- Vous constatez une modification du son d'usinage — un ton plus aigu indique souvent une fraise émoussée qui exerce une pression plus forte
- L'inspection visuelle révèle une perte importante de revêtement ou un arrondi des cannelures
Le suivi du nombre d'unités usinées par fraise dans un simple tableur vous aide à prévoir les remplacements avant que la qualité ne diminue.
Prolonger la durée de vie des fraises d'usinage
Au-delà du nettoyage de routine, plusieurs pratiques vous permettent d'obtenir davantage de restaurations avec chaque fraise sans sacrifier la qualité.
- Utilisez des fraises d'ébauche et de finition dédiées. Les fraises d'ébauche absorbent la charge de coupe importante et préservent la géométrie plus fine de la fraise de finition pour les passes les plus importantes.
- Maintenez les systèmes de refroidissement propres. Des filtres obstrués réduisent le débit du liquide de refroidissement, provoquant des dommages thermiques à la fraise et à la restauration. Remplacez ou nettoyez les filtres selon le calendrier recommandé par le fabricant de la machine.
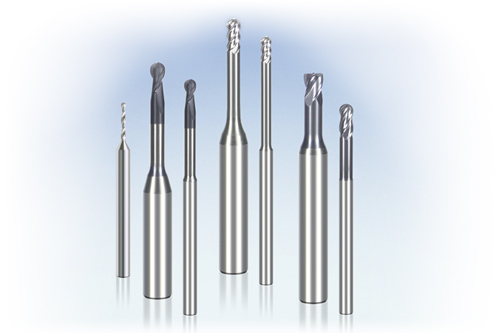
- Stockez correctement les fraises. Un bloc à fraises dédié ou un coffret doublé de mousse empêche les fraises de se heurter et d'ébrécher leur revêtement.
- Respectez le cycle de fonctionnement recommandé. Des sessions d'usinage intensif continu sans périodes de refroidissement accélèrent l'usure thermique des revêtements diamantés.
Adapter les fraises aux matériaux de restauration
Le tableau ci-dessous fournit des indications générales pour associer le type de fraise aux matériaux d'usinage dentaires courants. Vérifiez toujours la documentation spécifique de votre machine et du fabricant de la fraise.
| Matériau | Type de fraise recommandé | Point essentiel |
|---|---|---|
| Zircone présinterisée | Revêtue de diamant ou en carbure | Vitesse modérée ; le choix de la fraise dépend de la marque de la machine |
| Zircone entièrement frittée | Revêtue de diamant | Vitesse plus faible, couple plus élevé ; génère une chaleur importante |
| Disilicate de lithium (e.max) | Revêtue de diamant | Nécessite une gestion soigneuse du refroidissement pour éviter les microfissures |
| PMMA / cire | En carbure | Une vitesse plus élevée est tolérée ; nettoyer fréquemment les cannelures |
| Résine composite | En carbure | Surveiller l'accumulation de matière sur les arêtes des cannelures |
Si votre laboratoire travaille également avec des blocs de zircone, choisir dès le départ la bonne combinaison fraise-bloc permet de gagner du temps lors des ajustements et de réduire les pertes.
Dépannage des problèmes d'usinage courants
Lorsque les résultats d'usinage se dégradent soudainement, la fraise est souvent la première suspectée, mais la cause profonde peut se trouver ailleurs. Une approche systématique vous évite de jeter prématurément de bonnes fraises.
Ébréchures des limites
Les ébréchures marginales indiquent généralement une fraise émoussée, une vitesse d'avance excessive ou un refroidissement insuffisant au niveau de la zone de coupe. Vérifiez ces trois éléments avant de mettre uniquement la fraise en cause.
État de surface rugueux
Si une rugosité apparaît sur la surface interne d'une couronne, inspectez la fraise de finition pour détecter une usure et vérifiez que la trajectoire de finition n'a pas été modifiée lors d'une mise à jour logicielle. Certaines mises à jour CAM réinitialisent les paramètres d'usinage par défaut.
Rupture de la fraise
Les ruptures répétées de fraises sont presque toujours d'origine mécanique. Vérifiez l'usure ou la contamination de la pince, assurez-vous que le disque est solidement fixé et confirmez que le décalage de longueur de l'outil est correctement étalonné. Une fraise qui dépasse trop de la pince est particulièrement vulnérable aux ruptures soudaines lors des mouvements latéraux.
Pour les laboratoires qui souhaitent comparer les options de fraises d'usinage, notre article sur les matériaux courants des fraises d'usinage décrit en détail les différences de substrat. Vous trouverez également des informations utiles dans notre guide sur les problèmes de serrage et de vibrations des fraises d'usinage.
Conclusion
Les fraises d'usinage dentaires sont de petits outils qui ont un impact considérable sur la productivité du laboratoire et la qualité des restaurations. En sélectionnant la fraise adaptée à chaque matériau, en respectant les paramètres de coupe recommandés et en suivant une routine d'entretien régulière, vous protégez votre investissement et fournissez de meilleurs résultats aux praticiens. Suivez l'utilisation, inspectez régulièrement et remplacez les fraises avant qu'elles ne compromettent votre travail.