
歯質の除去、成形、輪郭形成を伴うすべての歯科処置では、回転器具が使用されます。選択肢の中でも、タングステンカーバイド回転ファイルは、硬度、切削効率、幅広い臨床作業での安定した性能に優れています。う蝕窩洞の形成、根管アクセス、クラウン調整、技工仕上げなど、汎用スチールバーでは得られない安定した結果を提供します。
本記事では、タングステンカーバイド回転ファイルの材料科学、臨床および技工用途、選択基準、メンテナンスの基本について解説します。
タングステンカーバイド回転ファイルが有効な理由
タングステンカーバイド(WC)は、極めて高い温度と圧力の下でタングステン原子と炭素原子を結合して形成される化合物です。得られる材料はモース硬度約9で、ダイヤモンドに次ぐ硬さを持ちます。この材料を歯科用回転ファイルのヘッドに精密研削すると、長時間の使用でも切れ刃が鋭さを保ち、エナメル質、象牙質、コンポジット、金属合金の除去時に生じる研磨性の力に耐えます。
材料硬度と耐摩耗性
ステンレス鋼に対するタングステンカーバイドの主な利点は耐久性です。特にエナメル質や金属を切削すると、スチールバーは比較的少ない使用回数で切れ味を失います。タングステンカーバイドは切削形状を大幅に長く維持するため、処置中の器具交換が少なくなり、忙しい診療スケジュールでも最初の患者から最後の患者まで安定した切削が可能です。カーバイドバーと他の材料の比較については、歯科用カーバイドバーガイドをご覧ください。
切削効率
タングステンカーバイド回転ファイルは、同じrpm設定でスチール製の代替品より速く材料を除去します。刃の形状と材料の硬度により、各フルートが1回転あたりにより大きく切り込めます。実際には、1歯あたりの切削時間が短くなり、患者のチェアタイムと術者・患者双方の疲労を直接軽減します。
低発熱
タングステンカーバイドは、歯科用途に適した熱伝導特性を備えています。一部の研磨器具よりも切削部から熱を効果的に分散させ、歯髄組織への熱損傷リスクを抑えます。適切な注水と組み合わせることで、カーバイド回転ファイルの作業温度を安全な範囲内に維持できます。
表面品質
カーバイドフルートは、研磨性のダイヤモンド器具と比較して、マイクロクラックの少ないきれいな切削を実現します。その結果、形成面が滑らかになり、接着性修復物の接着性が向上するとともに、初期形成後に必要な仕上げ・研磨量が減少します。研磨が必要な場合は、シリコンラバーポリッシャーを後工程に使用できます。
一般的な形状と用途
タングステンカーバイド回転ファイルは、さまざまなヘッド形状で製造されています。それぞれの形状は、特定の臨床および技工作業に適しています。
形状 | 主な用途 | 主な利点 |
|---|---|---|
ラウンド(ボール) | う蝕除去、根管アクセス、アンダーカット形成 | 深さを制御しやすい穿入 |
ペア(330タイプ) | 窩洞形成、初期外形の形成 | 丸みを帯びた内角と滑らかな壁面 |
テーパーフィッシャー | クラウン形成、インレー/オンレーのマージン | 補綴物のテーパーに合う傾斜壁 |
ストレートフィッシャー(シリンダー) | 平坦な窩底形成、バルク削除 | 平行な壁面と平坦な底面 |
フレーム | 歯肉縁下マージンの仕上げ、薄い部位 | 狭い隣接面スペースへのアクセス |
コーン(逆コーン) | 機械的維持、ダブテール形成 | アマルガム窩洞形成用のアンダーカット形状 |
エッグ(フットボール) | 咬合調整、凹面の輪郭形成 | 自然な咬頭形態の再現 |
人気の330ペア形状が窩洞形成でどのように機能するか、また330バーの詳細については、330歯科用カーバイドバーガイドをご覧ください。
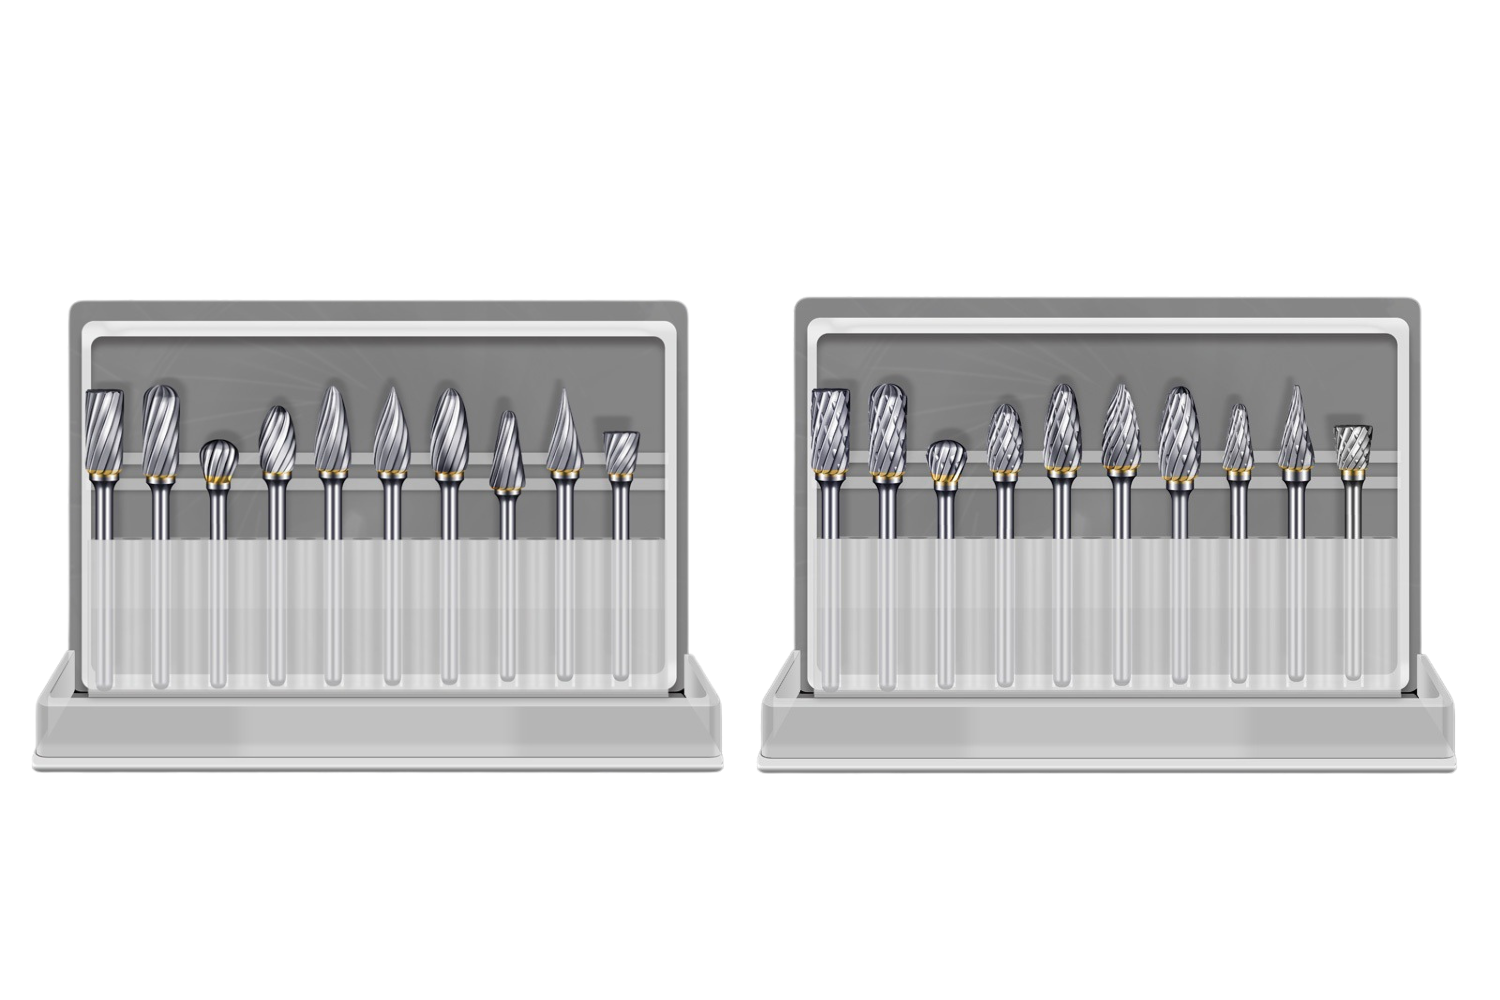
臨床用途の詳細
窩洞形成
タングステンカーバイド回転ファイルは、窩洞外形の形成と内部形態の確立に使用される標準器具です。ラウンドバーでアクセスを開始し、ペア形状バーで外形を定め、テーパーフィッシャーバーで壁面角度を設定します。カーバイドのクリーンな切削作用により、エナメル質マージンに沿ったマイクロクラックが減少し、コンポジットレジンとの接着性に優れた窩洞形成が可能になります。
クラウン・ブリッジの調整
セメンテーション後、クラウンやブリッジには咬合または隣接面の微調整が必要になることがあります。細目フルートのカーバイド回転ファイルにより、金属、PFM、ジルコニア補綴物から材料を制御しながら除去できます。ジルコニア専用作業では専用ダイヤモンド器具が好まれる場合もありますが、カーバイドファイルは金属サブストラクチャーやアクリル暫間修復物を容易に処理できます。
根管アクセス
歯髄腔へのアクセスには、エナメル質と象牙質を制御しながら穿入する必要があります。サイズ2、4、6のラウンドカーバイドバーが標準的に使用されます。予測しやすい切削挙動により、過剰形成や髄床底の穿孔を回避しやすくなります。
矯正用バンドの除去と接着剤の清掃
ブラケット撤去後は、エナメル質を損傷せずに残留接着剤を除去する必要があります。細目フルートのタングステンカーバイド仕上げバーは、この作業を効率的に行います。カーバイドの刃先が接着剤をきれいに削り、フルート設計による触覚フィードバックにより、術者は接着剤とエナメル質を識別しやすくなります。仕上げ器具について詳しくは、歯科用仕上げバーの記事をご覧ください。
技工用途
歯科技工士は、精度と制御が求められる作業に、ベンチモーターやストレートハンドピースと組み合わせてHPシャンクのタングステンカーバイド回転ファイルを使用します。
- 金属フレームワークの仕上げ:鋳造スプルーの平滑化、コンタクトの調整、Co-CrおよびNi-Crフレームワークのマージン仕上げ
- アクリルのトリミング:義歯床の輪郭形成、リライン調整、暫間修復物の成形
- 模型作業:ダイストーンのトリミング、咬合器装着模型の調整、リリーフ部の形成
- インプラントコンポーネントの修正:チタンアバットメントとカスタムインプラントバーの微調整
選択ガイドライン
適切なタングステンカーバイド回転ファイルを選ぶには、器具を臨床作業、ハンドピースの種類、希望する表面仕上げに合わせる必要があります。
フルート数
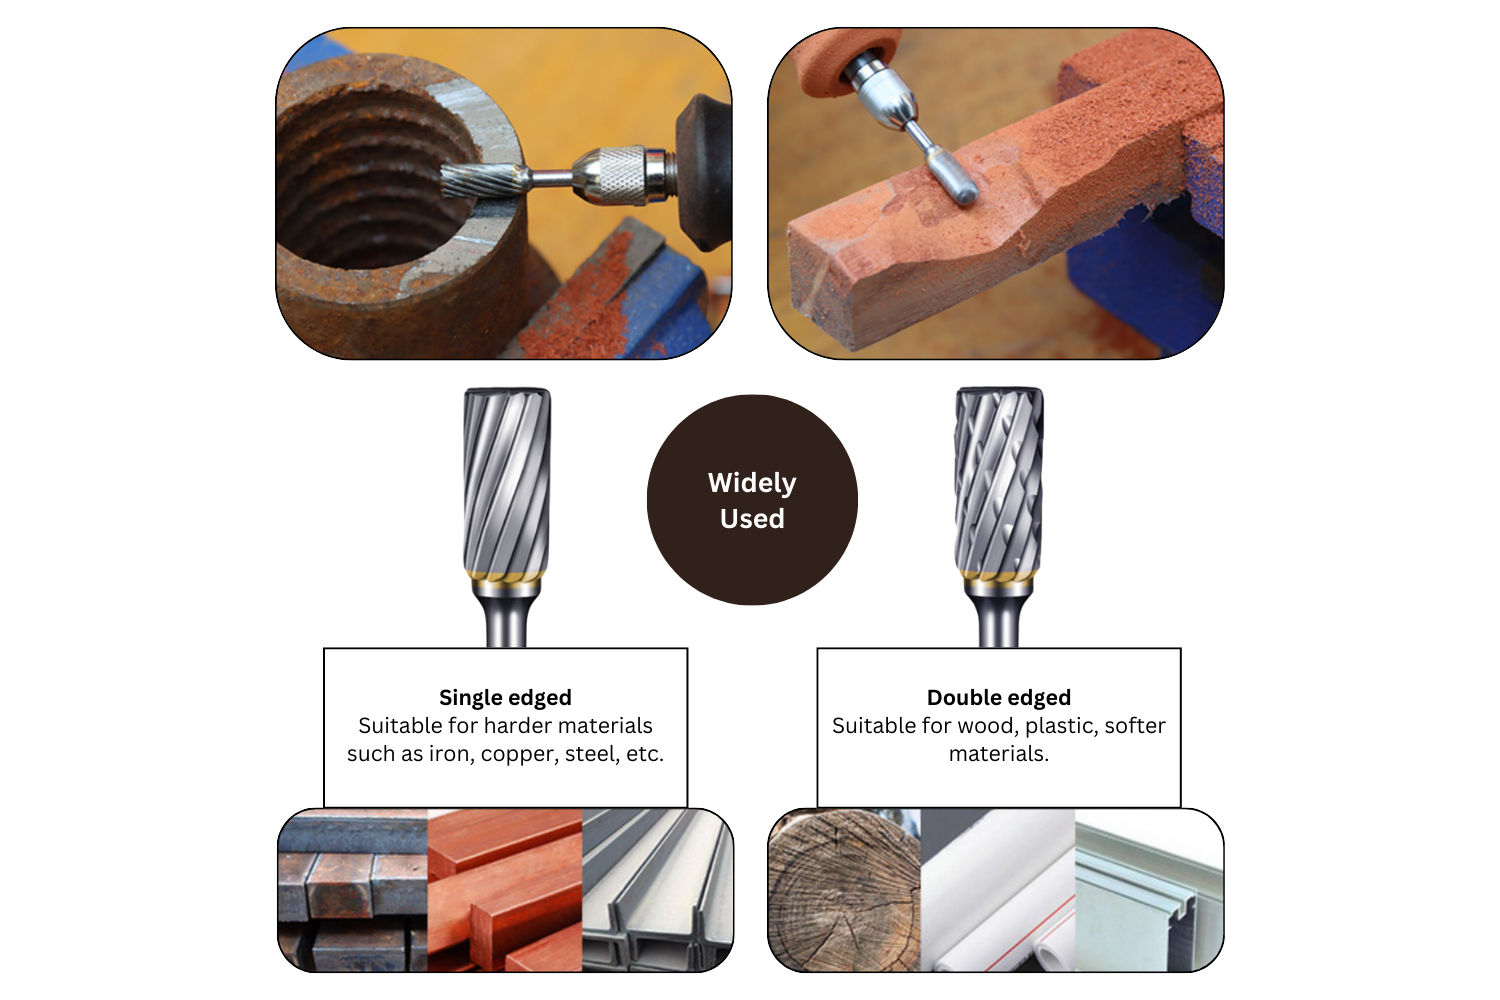
- 6-8フルート(標準カット):初期形成とバルク削除に適した積極的な材料除去
- 12-16フルート(ファインカット):マージン仕上げと接着剤除去に適した滑らかな仕上げ
- 20~30枚刃(超微細または仕上げ用):鏡面のように滑らかな表面を形成し、1回の加工での材料除去量を最小限に抑えます
シャンクタイプ
- FG(フリクショングリップ):高速ハンドピース用の直径1.6 mmで、臨床用途に使用
- RA(コントラアングル):低速コントラアングルハンドピース用の2.35 mmラッチ式
- HP(ハンドピース):ラボ用ベンチモーター向けの2.35 mmストレートシャンク
シャンクタイプを理解することで、適合性の誤りを防ぎ、正しいrpmで安全に操作できます。
ヘッドサイズ
作業を達成できる最小のヘッド径を選択してください。小さいヘッドは臼歯部でのアクセス性と視認性に優れ、大きいヘッドは歯科技工所での仕上げ作業など、より広い面積をカバーします。迷った場合は小さいサイズから始め、より積極的な切削が必要な場合にのみサイズを上げてください。
メンテナンスと滅菌
適切なケアにより、タングステンカーバイド回転ファイルの使用寿命を延ばし、使用間の切削性能を維持できます。
- 洗浄:5~10分の超音波洗浄により、刃溝の間に入り込んだ debris を除去します。タングステンカーバイドの結合剤を腐食させる溶液への浸漬は避けてください。
- 滅菌:134°Cの標準的なオートクレーブサイクルは、タングステンカーバイド器具に安全です。完全な滅菌手順については、カーバイドバーの滅菌方法に関するガイドを参照してください。
- 点検:使用前に、拡大鏡で刃溝のエッジを確認してください。欠けたり丸くなった刃溝は切削効率を低下させ、発熱を増加させます。
- 保管:器具同士の接触による刃先の欠けを防ぐため、バー ブロックまたはフォームライニング付きカセットを使用してください。
すべての歯科医院にタングステンカーバイド回転ファイルが必要な理由
日常的な修復処置を行う一般歯科医から、複雑な補綴処置を行う専門医まで、タングステンカーバイド回転ファイルはあらゆる歯科分野でその価値を実証しています。これらの器具は、歯科医療従事者が日々直面する、器具がすぐに切れなくなる、切削精度が不足する、処置時間が長引く、表面の再加工が過剰に必要になるといった課題に対応します。タングステンカーバイドの材料科学と、切削ヘッド形状の精密製造を組み合わせることで、歯科処置全般にわたり安定した性能を発揮する器具が生まれます。信頼性の高いタングステンカーバイドバーを診療室やラボに導入したい医院・技工所にとって、高品質な器具への投資は1処置あたりのコストを削減し、すべての患者の治療結果を向上させます。