ダイヤモンドバーとカーバイドバーのどちらを選ぶかは、臨床歯科で最も頻繁に行われる判断の1つです。どちらも不可欠な回転器具ですが、それぞれ得意とする状況が異なります。本ガイドでは、機械的な違い、臨床用途、選択基準を解説し、各処置に適したバーを選べるようにします。
ダイヤモンドバーの仕組み
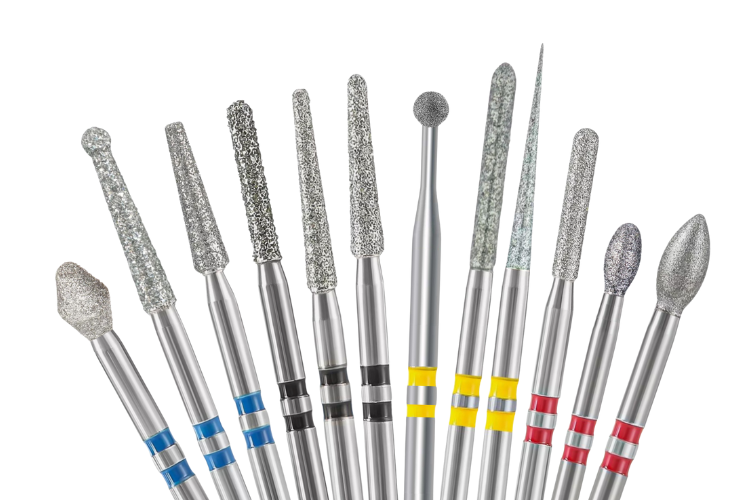
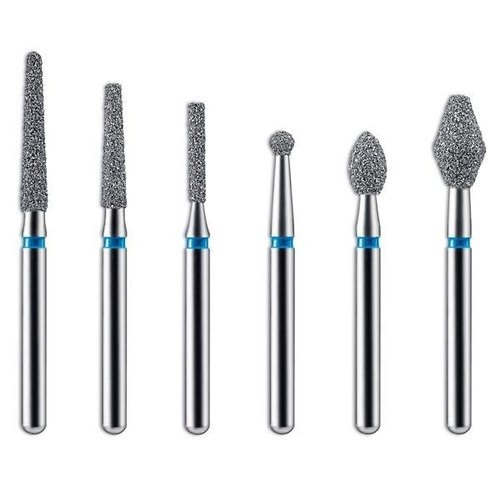
ダイヤモンドバー(ISO 806)は、作業端に工業用ダイヤモンド粒子を結合させたステンレススチール製シャンクを備えています。刃で切削するのではなく、研磨作用によって材料を削り取ります。µmで測定される粒度が、組織の除去力と仕上がり表面の滑らかさを決定します。
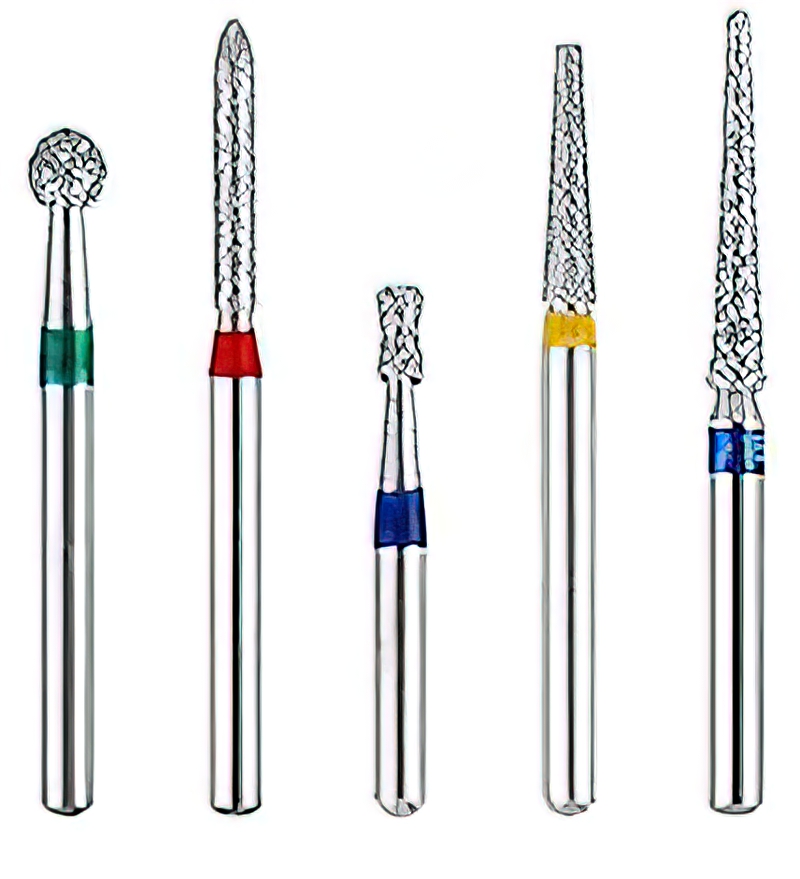
ダイヤモンド粒子は、電着または焼結プロセスによって金属シャンクに固定されます。電着バーはダイヤモンドの単一層を持ち、初期切削力に優れますが、比較的早く摩耗します。焼結ダイヤモンドバーは金属マトリックス全体に粒子を埋め込むため、初期切削力がやや低い代わりに、より長い寿命を提供します。臨床歯科で使用されるFGダイヤモンドバーの多くは、歯の形成時に最大の効率を得るため電着タイプです。
ダイヤモンドの粒度と用途
| 粒度帯の色 | 粒子サイズ | 用途 |
|---|---|---|
| 黒(超粗目) | 180 µm | 大量材料の迅速な削減 |
| 緑(粗目) | 150 µm | クラウン形成、エナメル除去 |
| 青(標準/中目) | 106 µm | 一般的な切削 |
| 赤(細目) | 46 µm | 仕上げ、マージン調整 |
| 黄(極細目) | 25 µm | 最終研磨、平滑化 |
ダイヤモンドバーは、安定した注水を行う高速ハンドピース(FGシャンク)で最も優れた性能を発揮します。エナメル、ポーセレン、ジルコニア、ガラスセラミックを効率的に切削できます。ただし、研磨面は刃物タイプより多くの摩擦熱を発生させる傾向があるため、歯髄への熱損傷を防ぐには十分な注水が必要です。シャンク互換性の詳細については、歯科用バーの3種類の主要シャンクに関するガイドをご覧ください。
カーバイドバーの仕組み
タングステンカーバイドバー(ISO 500)は、無垢のタングステンカーバイド素材から削り出されます。研磨ではなく、精密加工されたブレードフルートで材料をきれいなチップ状にせん断します。このブレード切削作用は、研磨器具と比較して滑らかな表面仕上げを生み、摩擦熱も少なくなります。タングステンカーバイドはスチールの約3倍硬く、繰り返し使用しても鋭い切削エッジを維持する剛性を備えています。
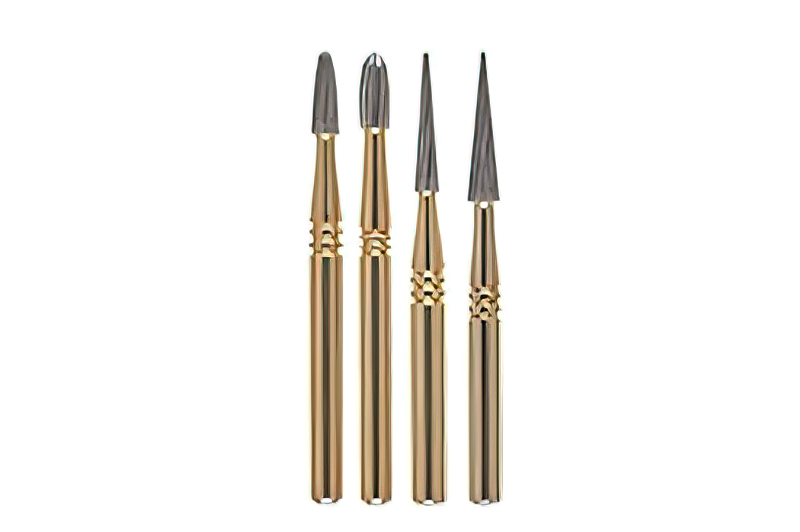
カーバイドのフルート数と影響
カーバイドバーのフルート数は、切削挙動、表面仕上げ、臨床用途に直接影響します。フルート数が少ないほどチップスペースが大きく、材料をより積極的に除去できます。一方、フルート数が多いほど、バルク除去速度は低下しますが、より細かな切削が可能です。
- 6枚刃カーバイドバー – 大きなチップスペースによる積極的な切削。象牙質の大量除去、窩洞形成、古い修復物の迅速な切削に使用。
- 12枚刃カーバイドバー – 振動が少ない細かな切削。コンポジット修復物の仕上げ、マージンのトリミング、咬合形態の輪郭形成に使用。
- 30枚刃(仕上げ用)カーバイドバー – 研磨に近い非常に滑らかな仕上げ。研磨工程前のコンポジットやアマルガムの最終輪郭形成に使用。
カーバイドバーにはFG(フリクショングリップ)とRA(ライトアングル・ラッチ式)の両シャンクがあり、高速および低速ハンドピースの両方に対応します。この汎用性は、窩洞形成後に低速で仕上げるなど、速度を切り替える処置で大きな利点となります。
比較表
| 特長 | ダイヤモンドバー | カーバイドバー |
|---|---|---|
| 切削機構 | 研磨切削 | ブレードによるせん断 |
| 表面仕上げ | 粗い(粗目);滑らか(細目) | 一貫して滑らか |
| 発生熱 | 高い – 安定した注水が必要 | 低い – 熱リスクが低い |
| 切削くずの挙動 | 微細な粉じん;ダイヤモンドコーティングが目詰まりする可能性 | きれいなチップ;目詰まりが少ない |
| 寿命 | 約5回の形成後に交換 | 長い;再研磨可能 |
| ISO分類 | ISO 806 | ISO 500 |
| ハンドピース互換性 | 高速(FG) | 高速(FG)および低速(RA) |
| 適合材料 | エナメル、ポーセレン、ジルコニア、ガラスセラミック | 象牙質、コンポジット、アマルガム、アクリル |
バーのパッケージに記載されたISO番号の読み方については、ISO番号ガイドをご覧ください。
臨床シナリオ:どのバーを選ぶか
クラウン・ブリッジ形成
クラウン形成にはダイヤモンドバーが標準的に使用されます。まず粗目のラウンドエンドテーパーで、頬側および咬合面に深さ方向のガイドグルーブを形成し、適切な削減深度を設定します。次に中目のテーパーで軸面および咬合面の削減を完了します。印象の精度と修復物の適合に重要な、滑らかで明確なマージンラインを仕上げるには、細目のダイヤモンドへ切り替えます。研削作用により、エナメル質や既存のポーセレン修復物を効率よく処理でき、硬質セラミック表面でカーバイドブレードに生じるような振動も抑えられます。
窩洞形成
窩洞形成ではカーバイドバーが主流です。#330ペア形カーバイドで初期外形を形成し、#245バーで制御された深さまで形成を拡大します。ブレード作用により、ダイヤモンド研削よりもスメア層の少ない清潔な窩底が得られ、接着性修復の接着性が向上します。また、カーバイドバーはエナメル質から象牙質へ移行する際の触覚フィードバックに優れ、歯髄の不必要な露出を防ぎやすくします。広く使用されている330カーバイドバーとその用途について詳しくご覧ください。
コンポジットの仕上げと研磨
コンポジット修復後は、12枚刃または30枚刃のカーバイド仕上げバーで余剰材料を除去し、修復物表面を傷つけずに解剖学的形態を整えます。ブレード作用により、材料を予測どおりに除去でき、辺縁隆線や咬合溝を精密に形成できます。最終的な光沢仕上げにはシリコンポリッシャーを使用します。カーバイド仕上げ後にシリコン研磨を行うこの2段階方式は、どちらか一方だけを使用するよりも、安定して優れた表面品質を実現します。
ジルコニアとポーセレンの調整
チェアサイドで焼成済みジルコニアまたはポーセレン修復物を調整する場合は、ダイヤモンドバーのみを使用してください。カーバイドブレードでは超硬セラミックを効率よく切削できず、数秒で切れ味が低下する場合があります。細目または超細目のダイヤモンドを使用し、熱応力によるマイクロクラックを防ぐため、常に注水を行ってください。調整後は、適切なセラミック研磨器具で調整部位を再研磨し、表面の滑らかさを回復してプラークの付着を抑制してください。
古い修復物の除去
アマルガムやコンポジット修復物の除去にはカーバイドバーが適しています。ブレード作用により、充填材料を微細な粉塵にすることなくきれいにチップ状に除去でき、処置中の視認性が向上します。発熱が少ないため、長時間の除去時における歯髄刺激のリスクも低減します。また、切削屑をきれいに排出できるため、形成部への debris の詰まりを防ぎます。特にアマルガム除去では、クロスカットフィッシャーカーバイドバーで修復物を効率よく分割し、完全に削り取るのではなく、部分ごとに除去できます。
歯内療法のアクセス
歯内療法のアクセス窩洞は通常、ダイヤモンドラウンドバーでエナメル質を穿通し、その後、歯髄腔に近づくにつれてカーバイドラウンドバーへ切り替え、象牙質を制御しながら除去します。この組み合わせにより、それぞれのバーが最も得意とする工程を活用できます。ノンカッティングチップを備えたEndo Zバーのような専用器具は、歯髄腔底を穿孔するリスクを抑えながらアクセス窩洞を整えるのに役立ちます。
判断マトリックス:どの材料にどのバーを使うか
以下の表は、バーの種類を具体的な材料や処置に対応させるための臨床用クイックリファレンスです。チェアサイドで使用できるよう、印刷またはブックマークしてご利用ください。
| 材料 / 処置 | 推奨バータイプ | 理由 |
|---|---|---|
| エナメル質の削減 | ダイヤモンド(粗目または中目) | エナメル質は人体で最も硬い組織です。ダイヤモンド研削は、ブレードの振動や過度な力を伴わず、効率よく切削できます。 |
| 象牙質の除去 | カーバイド(6枚刃) | ブレードのせん断作用によりスメア層の少ない清潔な窩底が得られ、接着強度が向上します。歯髄付近での触覚フィードバックにも優れています。 |
| コンポジットの仕上げ | カーバイド(12枚刃または30枚刃) | 多条刃がレジンを予測どおりにトリミングし、溝をつくらずに仕上げます。シリコン研磨に適した滑らかな表面を形成します。 |
| ジルコニアの調整 | ダイヤモンド(細目または超細目) | ジルコニアはカーバイドブレードには硬すぎるため、数秒で切れ味が低下します—このセラミックを効果的に研削できるのはダイヤモンドのみです。 |
| ポーセレンベニアの形成 | ダイヤモンド(削減には中目、仕上げには細目) | エナメル質を制御された深さで切削し、滑らかなマージンを形成します。既存修復物のセラミック層もきれいに処理できます。 |
| アマルガムの除去 | カーバイド(クロスカットフィッシャー) | ブレード作用により、アマルガムを微細な粉塵にせず、きれいな塊として除去します。発熱が少なく、長時間の除去時に歯髄を保護します。 |
| クラウン形成 | ダイヤモンド(深さ形成には粗目、マージンには細目) | ブレードの振動を伴わず、エナメル質や既存のセラミック修復物を研削できます。細目は正確な印象に適した精密なマージンラインを形成します。 |
| 歯内療法のアクセス | ダイヤモンドラウンド(エナメル質)→ カーバイドラウンド(象牙質) | ダイヤモンドはエナメル質を素早く穿通し、カーバイドは歯髄腔付近で優れた触覚制御を提供します。この2種類のバーを使う手順は、歯内療法教育で標準的に教えられています。 |
ISO番号がバーの材質、形状、粒度をどのように示すかについて詳しくは、専用ガイドをご覧ください。
最高の性能を引き出すヒント
- 軽く断続的な圧力をかける。 強く押し付けると、ダイヤモンドバーとカーバイドバーの両方で回転が止まり、発熱が増えて切削効率が低下します。組織に無理に押し込まず、バーに作業を任せてください。
- ダイヤモンドバーには必ず注水冷却を使用する。研磨機構は大きな摩擦熱を発生させます。冷却が不十分だと歯髄への熱傷害を招き、術後知覚過敏や不可逆性歯髄炎につながる可能性があります。
- ダイヤモンドバーを計画的に交換する。摩耗したダイヤモンドバーではより強い圧力が必要となり、発熱が増え、形成辺縁が粗くなります。バー1本あたりの形成回数を記録し、最大5回の使用後に廃棄してください。
- 工程に合わせて粒度またはフルート数を選ぶ。大量削合には粗目から始め、仕上げには細目へ移行します。粒度段階を飛ばすと表面が粗くなり、印象の細部や接着性が損なわれます。
- 使用後は毎回バーを清掃する。ダイヤモンドコーティングには debris や石灰化組織が詰まり、カーバイドのフルートにはコンポジットレジンが詰まることがあります。適切な清掃により、使用可能期間を2-3倍に延ばせます。詳細な手順はダイヤモンドバーの清掃方法をご覧ください。
- 使用前に毎回バーを点検する。曲がったシャンク、欠落したダイヤモンド粒子、欠けたカーバイドフルートがないか確認します。損傷したバーは予測不能な切削を生じさせ、ハンドピース内で破折するリスクがあります。
コストに関する考慮事項
ダイヤモンドバーは一般的に単価が低いものの、機能的な耐用期間が短いため交換頻度が高くなります。ダイヤモンドバー1本の価格は形状と品質により通常$1.50-$4.00ですが、5回の形成ごとに交換が必要です。カーバイドバーは初期費用が高く、1本あたり$5.00-$12.00であることが多い一方、はるかに長持ちし、専門的な再研磨によってさらに使用期間を延ばせる場合があります。
処置件数の多い歯科医院では、処置ごとのバーコストを追跡することで、処置タイプごとに最も経済的な方法を特定できます。多くの歯科医院では、1種類だけに限定するよりも、品質のよいダイヤモンドバーとカーバイドバーを組み合わせて維持することで、臨床結果と消耗品コストの最適なバランスが得られると考えています。
よくある質問
ジルコニアにカーバイドバーを使用できますか?
いいえ。ジルコニアのビッカース硬度はおよそ1,200 HVで、タングステンカーバイドの刃が有効に切削できる範囲を超えています。ジルコニアにカーバイドバーを押し付けると、意味のある材料除去ができないままほぼ直ちに切れ味が低下し、発熱と振動が生じます。チェアサイドでジルコニア修復物を調整する際は、必ず連続注水下で細目のダイヤモンドバーを使用してください。臨床環境でこの材料を研削する実用的な方法は、ダイヤモンドによる研磨だけです。
ダイヤモンドバーは何回再使用できますか?
ほとんどのメーカーは、電着ダイヤモンドバーをクラウン形成約5回後に交換することを推奨しています。その後はダイヤモンド粒子が十分に失われるか平坦化し、切削効率が明らかに低下します。補うために強く押し付けることになり、過剰な発熱と粗い辺縁を生じます。バーごとの使用回数を記録し、バーが食い込むのではなく滑るようになったら廃棄してください。使用間の適切な清掃により、バーの機能的耐用期間を通じて切削性能を維持できます。
クラウン形成にはダイヤモンドとカーバイドのどちらが適していますか?
クラウン形成にはダイヤモンドバーが推奨されます。研磨による切削作用は、特に既存のポーセレンやセラミック修復物を切削する場合、カーバイドの刃よりもエナメル質の削合や深さ方向のガイド溝形成に効率的です。一般的なクラウン形成の手順では、まず大量削合に粗目のダイヤモンドを使用し、軸面壁には中目のテーパーへ移行し、辺縁の仕上げには細目のダイヤモンドを使用します。カーバイドバーが補助的な役割を担う場合もあり—一部の臨床医は内部線角の平滑化にカーバイド仕上げバーを使用します—しかし、主要な切削はダイヤモンドが行います。
カーバイドバーには注水冷却が必要ですか?
カーバイドバーは、刃によるせん断作用で微細な研削粉ではなくきれいなチップを作るため、ダイヤモンドバーより摩擦熱が少なくなります。ただし、特に高回転数で歯髄付近を処置する場合は、注水冷却が推奨されます。RAハンドピースを低速設定で使用する場合、う蝕除去やコンポジットのトリミングなど、発熱が最小限に抑えられる作業では短時間のドライ使用が許容されます。一般的な原則は、処置が歯髄に近い場合、または高速で数秒以上続く場合は注水を行うことです。バーの機構について詳しくは、歯科用バーの種類、用途、テクニックの概要をご覧ください。
まとめ
ダイヤモンドバーとカーバイドバーは互換性のある器具ではなく–異なる臨床作業向けに設計された相補的なツールです。ダイヤモンドバーは、高速形成においてエナメル質、ジルコニア、ポーセレンなどの硬い材料の研削に優れています。カーバイドバーは、発熱が少ないきれいな刃物状切削を行うため、窩洞形成、修復物除去、コンポジット仕上げに適しています。それぞれのタイプの機械的原理を理解し、臨床工程ごとに適切なバーを選択することで、処置中の作業品質と患者の快適性を向上させられます。
関連情報
歯科用バーの全ラインナップをご覧ください — ダイヤモンドバー、カーバイドバー、ポリッシャー、各種処置用のラボツールを取り揃えています。