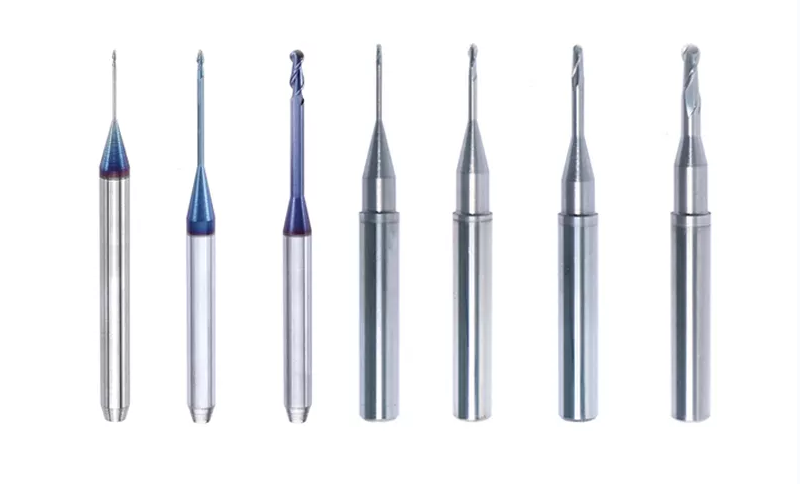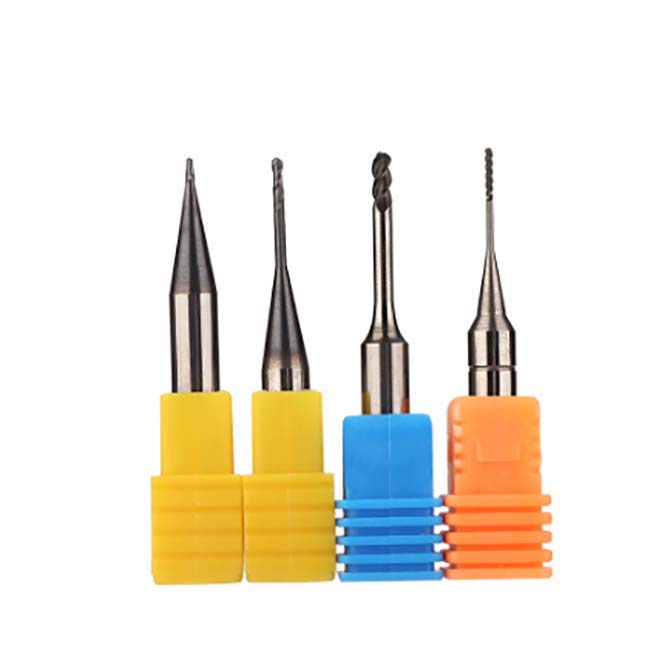
Материал, из которого изготовлена фреза, определяет срок её службы, чистоту резания и совместимость с различными материалами для реставраций. На рынке стоматологических и промышленных фрез доминируют два семейства материалов: быстрорежущая инструментальная сталь (HSS) и твёрдый сплав. Каждый материал имеет свои преимущества в зависимости от применения, фрезерного станка и обрабатываемого материала.
В этой статье рассматриваются состав, механические свойства и практические компромиссы обоих типов материалов, чтобы зубные техники и руководители лабораторий могли принимать обоснованные решения о закупках с учётом требований конкретного рабочего процесса.
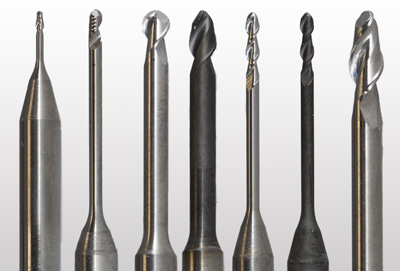
Фрезы из быстрорежущей инструментальной стали (HSS)
Быстрорежущая сталь — это семейство инструментальных сталей, легированных вольфрамом, хромом, молибденом и ванадием. Эти элементы образуют твёрдые карбидные частицы в стальной матрице, позволяя бору сохранять острую режущую кромку при повышенных температурах. HSS подразделяется на стали общего назначения (M2, M7) и специальные марки (M35, M42), содержащие дополнительный кобальт для повышения горячей твёрдости.
Основные свойства HSS
| Свойство | Типичное значение | Клиническое значение |
|---|---|---|
| Твёрдость после закалки | HRC 62 - 70 | Достаточна для фрезерования PMMA, воска и более мягких композитов |
| Максимальная рабочая температура | Приблизительно 600 градусов C | Сохраняет стабильность режущей кромки при умеренной подаче |
| Вязкость | Высокая | Устойчива к сколам и разрушению при прерывистом резании |
| Обрабатываемость | Отличная | Сложные геометрии насечек легко шлифовать и затачивать повторно |
Преимущества фрез из HSS
- Устойчивость к вибрации. Естественная вязкость HSS хорошо поглощает силы резания, поэтому такие боры подходят для старых или менее жёстких фрезерных станков, передающих инструменту больше вибрации. Это свойство также снижает риск образования микротрещин в деликатных восковых моделях во время фрезерования.
- Простота производства. HSS можно ковать, подвергать термообработке и шлифовать на стандартном производственном оборудовании. Это снижает производственные затраты по сравнению с твёрдым сплавом, для которого требуются специализированные печи спекания и алмазные шлифовальные круги.
- Возможность повторной заточки. Затупившийся бор из HSS можно многократно затачивать на стандартном инструментальном станке, пока геометрия не ухудшится настолько, что инструмент станет непригодным. Это увеличивает срок эксплуатации и снижает стоимость единицы продукции для лабораторий, обрабатывающих большие объёмы восковых или PMMA моделей.
- Поддержка сложной геометрии. Поскольку HSS легче обрабатывать, производители могут выпускать боры со сложными конструкциями насечек, стружколомами и переменными углами спирали, производство которых из твёрдого сплава было бы слишком дорогим. Такая гибкость позволяет оптимизировать геометрию насечек под конкретные материалы и конфигурации станка.
Ограничения HSS
Несмотря на эти преимущества, HSS уступает при фрезеровании более твёрдых стоматологических материалов. Его износостойкость значительно ниже, чем у твёрдого сплава, поэтому он быстрее затупляется при обработке циркония, дисиликата лития или кобальто-хромовых сплавов. Более низкая красностойкость также ограничивает скорость подачи и частоту вращения шпинделя, которые можно использовать без риска термического размягчения режущей кромки. В условиях крупносерийного производства частая повторная заточка или замена может нивелировать первоначальную экономию от выбора HSS вместо твёрдого сплава.
Фрезы из твёрдого сплава
Твёрдый сплав (также называемый карбидом вольфрама или просто «карбидом») — это композиционный материал, получаемый методом порошковой металлургии. Мелкие частицы карбида вольфрама, иногда смешанные с карбидом титана, спекаются с кобальтовым связующим при высокой температуре и давлении. В результате получается чрезвычайно твёрдый и износостойкий инструментальный материал, превосходящий HSS в большинстве требовательных операций фрезерования.
Основные свойства твёрдого сплава
| Свойство | Типичное значение | Клиническое значение |
|---|---|---|
| Диапазон рабочей температуры | 800 - 1000 градусов C | Сохраняет режущие характеристики при высокой частоте вращения шпинделя |
| Твёрдость при комнатной температуре | HRA 89 - 93 (прибл. HRC 74 - 82) | Подходит для циркония, стеклокерамики и сплавов CoCr |
| Допустимая скорость резания | 4 - 8 раз выше, чем у HSS | Более короткие циклы фрезерования и высокая производительность лаборатории |
| Прочность на изгиб | Ниже, чем у HSS | Более подвержен разрушению при тяжёлом прерывистом резании |
Преимущества фрез из твёрдого сплава
- Высокая износостойкость. Твердосплавные боры значительно дольше сохраняют геометрию режущей кромки, чем HSS, при обработке абразивных материалов, таких как предварительно спечённый цирконий или композиты, наполненные стеклом. Это обеспечивает более стабильную точность краёв при длительных производственных циклах и уменьшает количество замен инструмента в процессе работы.
- Более высокие допустимые скорости резания. Поскольку твёрдый сплав сохраняет твёрдость при повышенных температурах, лаборатории могут эксплуатировать свои фрезерные станки CAD/CAM при более высокой частоте вращения шпинделя и скорости подачи без разрушения режущей кромки. В результате сокращается время цикла каждой реставрации и повышается ежедневная производительность.
- Стабильность размеров. Низкий коэффициент теплового расширения карбида вольфрама означает, что геометрия бора почти не изменяется во время длительных сеансов фрезерования, сохраняя точность готовой конструкции даже после нескольких часов непрерывной работы.
- Широкая совместимость с материалами. Один набор твердосплавных фрез может обрабатывать PMMA, воск, композитную смолу, цирконий, дисиликат лития и кобальто-хром, уменьшая количество замен инструментов в лаборатории, работающей с разными материалами.
Ограничения твёрдого сплава
Твёрдый сплав более хрупок, чем HSS. При тяжёлом прерывистом резании или смещении заготовки в приспособлении твердосплавный бор с большей вероятностью сколется или разрушится, чем аналогичный инструмент из HSS. Твердосплавные боры также в большинстве лабораторий невыгодно затачивать повторно, поскольку для этого требуется алмазное шлифовальное оборудование и точное восстановление геометрии под управлением CNC. Более высокая стоимость сырья и производства означает большие первоначальные затраты на один бор, хотя более длительный срок службы часто компенсирует их при расчёте стоимости обработки единицы материала.
Три категории твёрдого сплава
Не все твёрдые сплавы одинаковы. На рынках стоматологических и промышленных инструментов выделяют три основные подкатегории, каждая из которых оптимизирована для разных материалов заготовки:
- Карбиды вольфрам-кобальт (WC-Co). Наиболее распространённая марка для стоматологического фрезерования. Они обеспечивают отличный баланс твёрдости и вязкости и являются стандартным выбором для обработки циркония и PMMA. Большинство пятиосевых стоматологических фрезерных станков поставляются с борами WC-Co в стандартной комплектации.
- Карбиды вольфрам-титан-кобальт (WC-TiC-Co). Добавление карбида титана повышает устойчивость к кратерному износу при резании металлических материалов, таких как кобальто-хром или титан. Лаборатории, регулярно фрезерующие металлические каркасы, получают преимущества от этой марки, поскольку она противостоит адгезионному износу, возникающему при более высоких температурах резания.
- Универсальные (многокарбидные) марки. Эти составы сочетают несколько типов карбида, обеспечивая универсальный баланс для работы со смешанными материалами, когда замена боров между разными субстратами непрактична. Они жертвуют максимальной производительностью на одном типе материала ради приемлемых результатов в целом.
Быстрорежущая сталь и твердосплавный материал: сравнительная таблица
| Параметр | Быстрорежущая сталь | Твердосплавный материал |
|---|---|---|
| Твёрдость | HRC 62 - 70 | эквивалент HRC 74 - 82 |
| Термостойкость | до 600 градусов C | до 1000 градусов C |
| Износостойкость | Средняя | Отличная |
| Прочность | Высокая | Средняя |
| Повторная заточка | Простая, низкая стоимость | Сложная, требует алмазного инструмента |
| Скорость резания | Базовая | в 4 - 8 раз выше |
| Оптимальные субстраты | Воск, PMMA, мягкие композиты | Диоксид циркония, стеклокерамика, CoCr, PMMA |
| Стоимость единицы | Ниже | Выше (компенсируется более длительным сроком службы) |
Какой материал выбрать?
Для лабораторий, работающих преимущественно с восковыми моделями, временными конструкциями из PMMA или небольшими объёмами производства, фрезы из быстрорежущей стали являются экономичным начальным вариантом с высокой устойчивостью к нагрузкам. Для лабораторий, выполняющих большие объёмы работ с диоксидом циркония, дисиликатом лития или металлическими каркасами на современных пятиосевых системах CAD/CAM, твердосплавные фрезы являются очевидным отраслевым стандартом.
Многие загруженные лаборатории используют оба типа: фрезы из быстрорежущей стали для черновой обработки мягких материалов, где выше риск поломки, и твердосплавные фрезы для чистовых проходов и обработки твёрдых материалов, где особенно важны удержание режущей кромки и качество поверхности. Такой двойной запас инструмента позволяет сбалансировать стоимость оснастки и эффективность производства, а также подобрать материал бора для каждой конкретной работы.
Независимо от выбранного материала, правильная подача охлаждающей жидкости и корректные настройки скорости шпинделя остаются обязательными. Работа любой фрезы за пределами рекомендованного диапазона параметров ускоряет износ и ухудшает прилегание реставрации. Всегда обращайтесь к техническому паспорту производителя бора для получения рекомендаций по скорости и подаче в зависимости от обрабатываемого субстрата.
Burdental поставляет как твердосплавные боры, так и полный ассортимент лабораторных алмазных боров, разработанных для современных цифровых процессов фрезерования. Каждый бор изготавливается с соблюдением строгих размерных допусков и проходит проверку режущих характеристик перед отправкой с фабрики, обеспечивая стабильные результаты во всей линейке продукции.