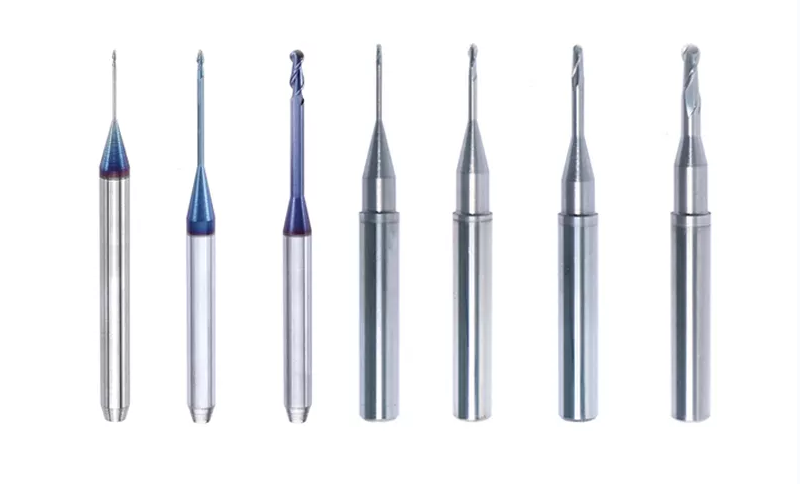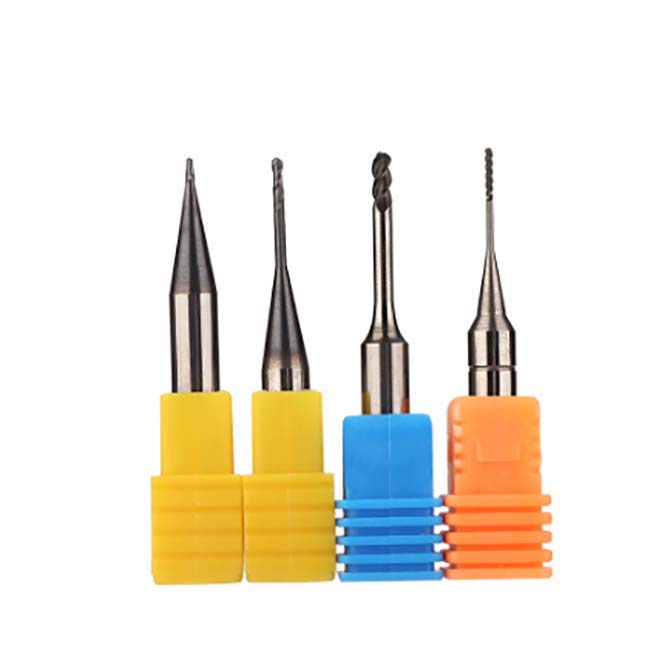
O material de que uma fresa para CAD/CAM é feita determina sua durabilidade, a limpeza do corte e quais substratos restauradores ela pode processar. Duas famílias de materiais dominam o mercado de fresas para odontologia e indústria: aço rápido para ferramentas (HSS) e carboneto cementado. Cada uma oferece vantagens distintas, dependendo da aplicação, da fresadora e do material sendo processado.
Este artigo analisa a composição, as propriedades mecânicas e as compensações práticas de ambos os tipos de material, para que técnicos em prótese dentária e gestores de laboratórios possam tomar decisões de compra informadas de acordo com suas necessidades específicas de fluxo de trabalho.
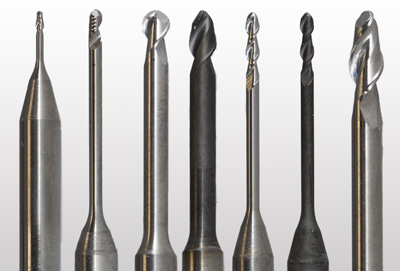
Fresas de Aço Rápido para Ferramentas (HSS)
O aço rápido é uma família de aços para ferramentas ligados com tungstênio, cromo, molibdênio e vanádio. Esses elementos formam partículas duras de carboneto na matriz de aço, permitindo que a fresa mantenha uma aresta de corte afiada em temperaturas elevadas. O HSS é subdividido em categorias de uso geral (M2, M7) e categorias especiais (M35, M42), que contêm cobalto adicional para maior dureza a quente.
Principais Propriedades do HSS
| Propriedade | Valor Típico | Importância Clínica |
|---|---|---|
| Dureza após têmpera | HRC 62 - 70 | Suficiente para fresar PMMA, cera e compósitos mais macios |
| Temperatura máxima de trabalho | Aproximadamente 600 graus C | Mantém a estabilidade da aresta com taxas de avanço moderadas |
| Tenacidade | Alta | Resiste a lascamento e quebra em cortes interrompidos |
| Usinabilidade | Excelente | Geometrias complexas de canais são fáceis de retificar e reafiar |
Vantagens das Fresas de HSS
- Resistência à vibração. A tenacidade inerente do HSS absorve bem as forças de corte, tornando essas fresas uma escolha prática para fresadoras mais antigas ou menos rígidas, que transmitem mais vibração à ferramenta. Essa propriedade também reduz o risco de microfraturas em padrões delicados de cera durante a fresagem.
- Facilidade de fabricação. O HSS pode ser forjado, tratado termicamente e retificado com equipamentos padrão de oficina. Isso mantém os custos de produção mais baixos que os do carboneto cementado, que exige fornos de sinterização especializados e rebolos diamantados.
- Capacidade de reafiação. Quando uma fresa de HSS perde o fio, ela pode ser reafiada várias vezes em uma afiadora de ferramentas padrão antes que a geometria se deteriore além da utilidade. Isso prolonga a vida útil e reduz o custo por unidade para laboratórios que processam grandes volumes de padrões de cera ou PMMA.
- Suporte a geometrias complexas. Como o HSS é mais fácil de usinar, os fabricantes podem produzir fresas com desenhos complexos de canais, quebra-cavacos e ângulos de hélice variáveis, que seriam proibitivamente caros em carboneto. Essa flexibilidade permite aos fabricantes otimizar a geometria dos canais para substratos e configurações de máquinas específicos.
Limitações do HSS
Apesar desses pontos fortes, o HSS apresenta limitações ao fresar materiais odontológicos mais duros. Sua resistência ao desgaste é significativamente inferior à do carboneto cementado, o que significa que perde o fio mais rapidamente ao cortar zircônia, dissilicato de lítio ou ligas de cobalto-cromo. A menor dureza a quente também limita as taxas de avanço e as velocidades do eixo que podem ser utilizadas sem risco de amolecimento térmico da aresta de corte. Em ambientes de produção de alto volume, a necessidade frequente de reafiação ou substituição pode compensar a economia inicial obtida ao escolher HSS em vez de carboneto.
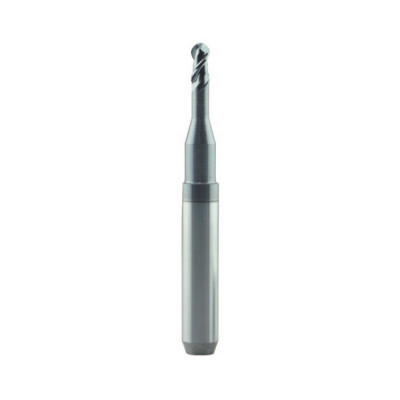
Fresas de Carboneto Cementado
O carboneto cementado (também chamado de carboneto de tungstênio ou simplesmente "carboneto") é um material compósito produzido por meio da metalurgia do pó. Partículas finas de carboneto de tungstênio, às vezes misturadas com carboneto de titânio, são sinterizadas com um aglutinante de cobalto sob alta temperatura e pressão. O resultado é um material para ferramentas extremamente duro e resistente ao desgaste, que supera o HSS na maioria das aplicações de fresagem exigentes.
Principais Propriedades do Carboneto Cementado
| Propriedade | Valor Típico | Importância Clínica |
|---|---|---|
| Faixa de temperatura de trabalho | 800 - 1000 graus C | Mantém o desempenho de corte em altas velocidades do eixo |
| Dureza à temperatura ambiente | HRA 89 - 93 (aprox. HRC 74 - 82) | Processa zircônia, cerâmicas vítreas e ligas de CoCr |
| Capacidade de velocidade de corte | 4 - 8 vezes a do HSS | Ciclos de fresagem mais curtos e maior produtividade do laboratório |
| Resistência à flexão | Inferior à do HSS | Mais suscetível a quebra em cortes interrompidos pesados |
Vantagens das Fresas de Carboneto Cementado
- Resistência superior ao desgaste. As fresas de carboneto mantêm sua geometria de aresta por muito mais tempo que as de HSS ao fresar materiais abrasivos, como zircônia pré-sinterizada ou compósitos preenchidos com vidro. Isso se traduz em maior consistência na precisão das margens em séries de produção mais longas e em menos trocas de ferramentas durante o trabalho.
- Maiores velocidades de corte permitidas. Como o carboneto mantém sua dureza em temperaturas elevadas, os laboratórios podem operar suas fresadoras CAD/CAM em velocidades do eixo e taxas de avanço mais altas sem degradação da aresta. O resultado são tempos de ciclo menores por restauração e maior produtividade diária.
- Estabilidade dimensional. O baixo coeficiente de expansão térmica do carboneto de tungstênio significa que a geometria da fresa sofre pouquíssimas alterações durante sessões prolongadas de fresagem, preservando a precisão da prótese final mesmo após horas de operação contínua.
- Ampla compatibilidade com substratos. Um único conjunto de fresas de carboneto pode processar PMMA, cera, resina composta, zircônia, dissilicato de lítio e cobalto-cromo, reduzindo o número de trocas de ferramentas necessárias em um laboratório que trabalha com materiais diversos.
Limitações do Carboneto Cementado
O carboneto é mais frágil que o HSS. Em cortes interrompidos pesados ou quando a peça se desloca na fixação, uma fresa de carboneto tem maior probabilidade de lascar ou fraturar que uma equivalente de HSS. As fresas de carboneto também não podem ser reafiadas de forma econômica na maioria dos laboratórios, pois exigem equipamentos de retificação diamantados e recondicionamento preciso controlado por CNC. Os custos mais altos de matéria-prima e fabricação significam um investimento inicial maior por fresa, embora a vida útil mais longa frequentemente compense isso ao longo do tempo, quando calculado por unidade fresada.
Três Categorias de Carboneto Cementado
Nem todos os carbonetos cementados são idênticos. Os mercados de ferramentas odontológicas e industriais reconhecem três subcategorias principais, cada uma otimizada para diferentes materiais de peças:
- Carbonetos de tungstênio-cobalto (WC-Co). A categoria mais comum para fresagem odontológica. Oferece um excelente equilíbrio entre dureza e tenacidade e é a escolha padrão para fresagem de zircônia e PMMA. A maioria das fresadoras odontológicas de cinco eixos é fornecida de fábrica com fresas WC-Co como equipamento padrão.
- Carbonetos de tungstênio-titânio-cobalto (WC-TiC-Co). A adição de carboneto de titânio melhora a resistência ao desgaste de cratera durante o corte de substratos metálicos, como cobalto-cromo ou titânio. Laboratórios que fresam estruturas metálicas regularmente se beneficiam dessa categoria, pois ela resiste aos padrões de desgaste adesivo que se desenvolvem em temperaturas de corte mais elevadas.
- Categorias de uso geral (multi-carboneto). Essas formulações combinam vários tipos de carboneto para alcançar um equilíbrio versátil, adequado a fluxos de trabalho com materiais diversos, nos quais é impraticável trocar as fresas entre substratos. Elas sacrificam o desempenho máximo em qualquer categoria individual de substrato em troca de resultados aceitáveis de modo geral.
HSS vs. Carboneto Cementado: Comparação Lado a Lado
| Fator | HSS | Carboneto Cementado |
|---|---|---|
| Dureza | HRC 62 - 70 | Equivalente a HRC 74 - 82 |
| Tolerância ao calor | Até 600 graus C | Até 1000 graus C |
| Resistência ao desgaste | Moderada | Excelente |
| Tenacidade | Alta | Moderada |
| Reafiação | Fácil, baixo custo | Difícil, requer ferramentas diamantadas |
| Velocidade de corte | Base | 4 - 8 vezes mais rápida |
| Melhores substratos | Cera, PMMA, compósitos macios | Zircônia, cerâmicas vítreas, CoCr, PMMA |
| Custo unitário | Menor | Maior (compensado pela vida útil mais longa) |
Qual Material Você Deve Escolher?
Para laboratórios focados principalmente em padrões de cera, provisórios de PMMA ou produção de baixo volume, as fresas de HSS oferecem um ponto de partida econômico, com tenacidade tolerante. Para laboratórios que produzem grandes volumes de zircônia, dissilicato de lítio ou estruturas metálicas em sistemas CAD/CAM modernos de cinco eixos, as fresas de carboneto cementado são o padrão claro do setor.
Muitos laboratórios movimentados mantêm ambos os tipos em estoque: fresas de HSS para desbastar materiais macios, nos quais o risco de quebra é maior, e fresas de carboneto para passes de acabamento e fresagem de materiais duros, nos quais a retenção da aresta e a qualidade da superfície são mais importantes. Essa abordagem de estoque duplo equilibra o custo das ferramentas com a eficiência da produção e oferece aos técnicos flexibilidade para associar o material da fresa a cada trabalho específico.
Independentemente do material escolhido, a aplicação adequada do fluido de refrigeração e as configurações corretas de velocidade do eixo continuam essenciais. Operar qualquer fresa fora da faixa de parâmetros recomendada acelera o desgaste e compromete o encaixe da restauração. Consulte sempre a ficha técnica do fabricante da fresa para obter recomendações específicas de velocidade e avanço para cada substrato.
A Burdental fornece tanto brocas de carboneto de tungstênio quanto uma linha completa de pontas diamantadas para laboratório, desenvolvidas para os fluxos de trabalho atuais de fresagem digital. Todas as brocas são fabricadas sob rigorosas tolerâncias dimensionais e testadas quanto ao desempenho de corte antes de sair da fábrica, garantindo resultados consistentes em toda a linha de produtos.