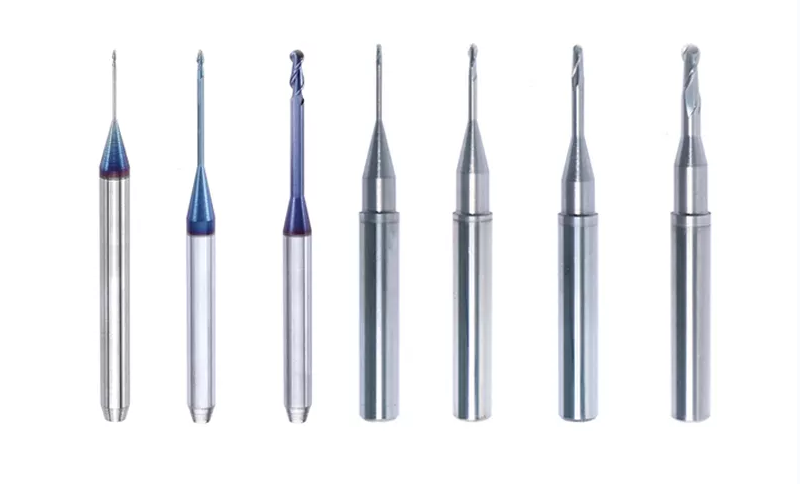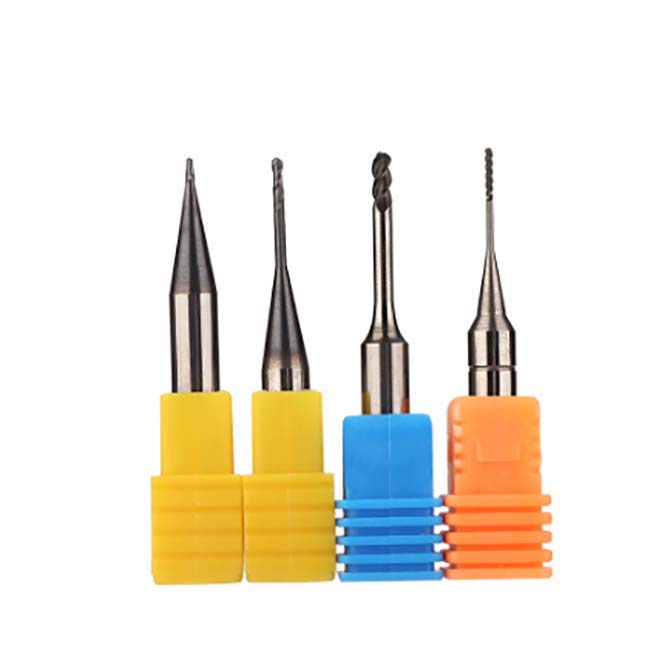
تحدد المادة المصنوع منها بور التفريز مدة بقائه، ونظافة قطعه، والركائز التعويضية التي يمكنه التعامل معها. تهيمن عائلتان من المواد على سوق بورات التفريز السنية والصناعية: فولاذ الأدوات عالي السرعة (HSS) وكربيد التنغستن المتماسك. ولكل منهما مزايا مختلفة حسب التطبيق، وآلة التفريز، والمادة الجاري تشغيلها.
يستعرض هذا المقال تركيب كلا النوعين وخصائصهما الميكانيكية والمفاضلات العملية بينهما، بحيث يستطيع فنيو الأسنان ومديرو المختبرات اتخاذ قرارات شراء مدروسة وفق متطلبات سير العمل الخاصة بهم.
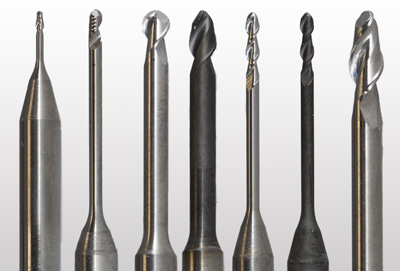
بورات التفريز من فولاذ الأدوات عالي السرعة (HSS)
الفولاذ عالي السرعة عائلة من فولاذ الأدوات المخلوط بالتنغستن والكروم والموليبدينوم والفاناديوم. وتشكل هذه العناصر جسيمات كربيد صلبة داخل مصفوفة الفولاذ، مما يسمح للبورة بالحفاظ على حافة قطع حادة عند درجات الحرارة المرتفعة. وينقسم HSS إلى درجات للاستخدام العام (M2، M7) ودرجات متخصصة (M35، M42) تحتوي على كوبالت إضافي لزيادة الصلادة الساخنة.
الخصائص الرئيسية لـ HSS
| الخاصية | القيمة النموذجية | الأهمية السريرية |
|---|---|---|
| صلادة الإخماد | HRC 62 - 70 | كافية لتفريز PMMA والشمع والكمبوزيتات الألين |
| الحد الأقصى لدرجة حرارة العمل | حوالي 600 درجة مئوية | تحافظ على استقرار الحافة عند معدلات تغذية معتدلة |
| المتانة | عالية | تقاوم التشرخ والكسر أثناء القطوع المتقطعة |
| قابلية التشغيل الآلي | ممتازة | يسهل تجليخ هندسات الأخاديد المعقدة وإعادة شحذها |
مزايا بورات التفريز من HSS
- مقاومة الاهتزاز. تمتص المتانة الطبيعية لـ HSS قوى القطع جيدًا، مما يجعل هذه البورات خيارًا عمليًا لآلات التفريز القديمة أو الأقل صلابة التي تنقل اهتزازًا أكبر إلى الأداة. كما تقلل هذه الخاصية خطر حدوث الكسور الدقيقة في نماذج الشمع الحساسة أثناء التفريز.
- سهولة التصنيع. يمكن تشكيل HSS بالطرق ومعالجته حراريًا وتجليخه باستخدام معدات الورش القياسية. وهذا يحافظ على انخفاض تكاليف الإنتاج مقارنة بكربيد التنغستن المتماسك، الذي يتطلب أفران تلبيد متخصصة وعجلات تجليخ ماسية.
- إمكانية إعادة الشحذ. عند فقدان بوراة HSS حدتها، يمكن إعادة شحذها على مجلخة أدوات قياسية عدة مرات قبل أن تتدهور الهندسة بما يتجاوز الاستخدام العملي. ويمدد ذلك عمر الخدمة المفيد ويقلل التكلفة لكل وحدة للمختبرات التي تعالج كميات كبيرة من نماذج الشمع أو PMMA.
- دعم الهندسات المعقدة. لأن تشغيل HSS أسهل، يستطيع المصنعون إنتاج بورات ذات تصميمات أخاديد معقدة وقواطع رقائق وزوايا لولبية متغيرة، وهي خصائص قد تكون باهظة التكلفة في الكربيد. وتسمح هذه المرونة لصانعي الأدوات بتحسين هندسة الأخاديد لركائز وتكوينات آلات محددة.
قيود HSS
رغم هذه المزايا، لا يحقق HSS الأداء المطلوب عند تفريز مواد الأسنان الأكثر صلابة. فمقاومته للتآكل أقل بكثير من كربيد التنغستن المتماسك، ما يعني أنه يفقد حدته بسرعة أكبر عند قطع الزركونيا أو ثنائي سيليكات الليثيوم أو سبائك الكوبالت والكروم. كما تحد الصلادة الحمراء المنخفضة من معدلات التغذية وسرعات المغزل التي يمكن استخدامها دون خطر التليين الحراري لحافة القطع. وفي بيئات الإنتاج كبيرة الحجم، قد تعوض الحاجة المتكررة إلى إعادة الشحذ أو الاستبدال التوفير الأولي الناتج عن اختيار HSS بدلًا من الكربيد.
بورات التفريز من كربيد التنغستن المتماسك
كربيد التنغستن المتماسك، ويُسمى أيضًا كربيد التنغستن أو ببساطة "الكربيد"، مادة مركبة تُنتج عبر تعدين المساحيق. وتُلبد الجسيمات الدقيقة من كربيد التنغستن، المخلوطة أحيانًا بكربيد التيتانيوم، مع رابط من الكوبالت عند درجة حرارة وضغط مرتفعين. والنتيجة مادة أدوات شديدة الصلابة ومقاومة للتآكل تتفوق على HSS في معظم تطبيقات التفريز الصعبة.
الخصائص الرئيسية للكربيد المتماسك
| الخاصية | القيمة النموذجية | الأهمية السريرية |
|---|---|---|
| نطاق درجة حرارة العمل | 800 - 1000 درجة مئوية | يحافظ على أداء القطع عند سرعات المغزل العالية |
| الصلادة في درجة حرارة الغرفة | HRA 89 - 93 (تقريبًا HRC 74 - 82) | يتعامل مع الزركونيا والسيراميك الزجاجي وسبائك CoCr |
| القدرة على سرعة القطع | 4 - 8 أضعاف HSS | دورات تفريز أقصر وإنتاجية مختبر أعلى |
| مقاومة الانحناء | أقل من HSS | أكثر عرضة للكسر أثناء القطوع المتقطعة الثقيلة |
مزايا بورات التفريز من الكربيد المتماسك
- مقاومة فائقة للتآكل. تحافظ بورات الكربيد على هندسة حافتها مدة أطول بكثير من HSS عند تفريز مواد كاشطة مثل الزركونيا قبل التلبيد أو الكمبوزيتات المملوءة بالزجاج. ويؤدي ذلك إلى دقة أكثر اتساقًا للحواف عبر عمليات إنتاج أطول وعدد أقل من تغييرات الأدوات أثناء العمل.
- سرعات قطع مسموحة أعلى. لأن الكربيد يحتفظ بصلادته عند درجات الحرارة المرتفعة، تستطيع المختبرات تشغيل آلات تفريز CAD/CAM بسرعات مغزل ومعدلات تغذية أعلى دون تدهور الحافة. وتكون النتيجة أزمنة دورات أقصر لكل ترميم وإنتاجية يومية أكبر.
- استقرار الأبعاد. يعني معامل التمدد الحراري المنخفض لكربيد التنغستن أن هندسة البورة تتغير بدرجة ضئيلة جدًا أثناء جلسات التفريز الطويلة، مما يحافظ على دقة التعويض النهائي حتى بعد ساعات من التشغيل المتواصل.
- توافق واسع مع الركائز. يمكن لمجموعة واحدة من بورات التفريز الكربيدية معالجة PMMA والشمع وراتنج الكمبوزيت والزركونيا وثنائي سيليكات الليثيوم والكوبالت والكروم، مما يقلل عدد تغييرات الأدوات المطلوبة في المختبرات التي تتعامل مع مواد متنوعة.
قيود الكربيد المتماسك
الكربيد أكثر هشاشة من HSS. وعند القطوع المتقطعة الثقيلة أو تحرك قطعة العمل داخل المثبت، تكون بوراة الكربيد أكثر عرضة للتشرخ أو الكسر من نظيرتها المصنوعة من HSS. كما لا يمكن إعادة شحذ بورات الكربيد اقتصاديًا في معظم بيئات المختبرات لأنها تتطلب معدات تجليخ ماسية وإعادة تأهيل دقيقة يتم التحكم فيها بواسطة CNC. وتعني تكاليف المواد الخام والتصنيع الأعلى استثمارًا أوليًا أكبر لكل بورة، رغم أن عمر الخدمة الأطول يعوض ذلك غالبًا بمرور الوقت عند حساب التكلفة لكل وحدة مفرزة.
الفئات الثلاث للكربيد المتماسك
ليست كل أنواع الكربيد المتماسك متطابقة. وتتعرف أسواق الأدوات السنية والصناعية على ثلاث فئات فرعية رئيسية، كل منها محسنة لمواد مختلفة لقطعة العمل:
- كربيدات التنغستن-كوبالت (WC-Co). الدرجة الأكثر شيوعًا في التفريز السني. توفر توازنًا ممتازًا بين الصلادة والمتانة، وهي الخيار الافتراضي لتفريز الزركونيا وPMMA. وتُشحن معظم آلات التفريز السنية خماسية المحاور مع بورات WC-Co كمعدات قياسية.
- كربيدات التنغستن-تيتانيوم-كوبالت (WC-TiC-Co). تؤدي إضافة كربيد التيتانيوم إلى تحسين مقاومة تآكل الحفر عند قطع الركائز المعدنية مثل الكوبالت والكروم أو التيتانيوم. وتستفيد المختبرات التي تفزر الهياكل المعدنية بانتظام من هذه الدرجة لأنها تقاوم أنماط التآكل الالتصاقي التي تتطور عند درجات حرارة القطع الأعلى.
- درجات متعددة الكربيد للاستخدام العام. تدمج هذه التركيبات أنواعًا متعددة من الكربيد لتحقيق توازن متعدد الاستخدامات يناسب سير العمل بالمواد المختلطة، حيث يكون تغيير البورات بين الركائز غير عملي. وهي تضحي بأعلى أداء في أي فئة ركيزة منفردة مقابل نتائج مقبولة في مختلف التطبيقات.
مقارنة مباشرة بين HSS والكربيد المتماسك
| العامل | HSS | الكربيد المتماسك |
|---|---|---|
| الصلابة | HRC 62 - 70 | ما يعادل HRC 74 - 82 |
| تحمل الحرارة | حتى 600 درجة مئوية | حتى 1000 درجة مئوية |
| مقاومة التآكل | متوسطة | ممتازة |
| المتانة | عالية | متوسطة |
| إعادة الشحذ | سهلة ومنخفضة التكلفة | صعبة وتتطلب أدوات ألماسية |
| سرعة القطع | أساسية | أسرع من 4 إلى 8 مرات |
| أفضل الركائز | الشمع، وPMMA، والمركبات اللينة | الزركونيا، والسيراميك الزجاجي، وCoCr، وPMMA |
| تكلفة الوحدة | أقل | أعلى (يعوضها العمر الأطول) |
أي مادة ينبغي أن تختار؟
بالنسبة إلى المختبرات التي تركز أساسًا على نماذج الشمع أو التركيبات المؤقتة من PMMA أو الإنتاج منخفض الحجم، توفر بورات تفريز HSS نقطة بداية فعالة من حيث التكلفة مع متانة متسامحة. أما المختبرات التي تشغّل إنتاجًا كبير الحجم من الزركونيا أو ثنائي سيليكات الليثيوم أو الهياكل المعدنية على أنظمة CAD/CAM الحديثة خماسية المحاور، فبورات الكربيد المتماسك هي المعيار الصناعي الواضح.
تخزّن العديد من المختبرات المشغولة كلا النوعين: بورات HSS لتخشين المواد اللينة حيث يرتفع خطر الكسر، وبورات الكربيد لتمريرات الإنهاء وتفريز المواد الصلبة حيث يكون الاحتفاظ بحافة القطع وجودة السطح أكثر أهمية. ويوازن هذا النهج ثنائي المخزون بين تكلفة الأدوات وكفاءة الإنتاج، ويمنح الفنيين مرونة في مواءمة مادة البور مع كل مهمة محددة.
بغض النظر عن المادة التي تختارها، يظل توفير سائل التبريد وضبط سرعة المغزل الصحيحة أمرين أساسيين. فالتشغيل خارج نطاق المعلمات الموصى بها لأي بور تفريز يسرّع التآكل ويؤثر في ملاءمة الترميم. راجع دائمًا ورقة بيانات مصنّع البور لمعرفة توصيات السرعة والتغذية الخاصة بكل ركيزة.
توفر BurDental كلاً من بورات كربيد التنغستن ومجموعة كاملة من بورات الألماس المخبرية المصممة لسير عمل التفريز الرقمي المعاصر. تُصنّع كل بور وفق سماحات بُعدية صارمة وتُختبر من حيث أداء القطع قبل مغادرة المصنع، مما يضمن نتائج متسقة عبر مجموعة المنتجات بأكملها.