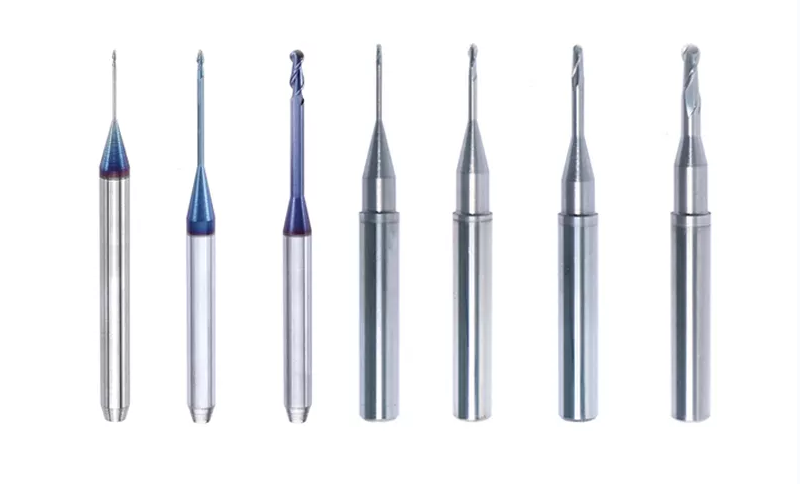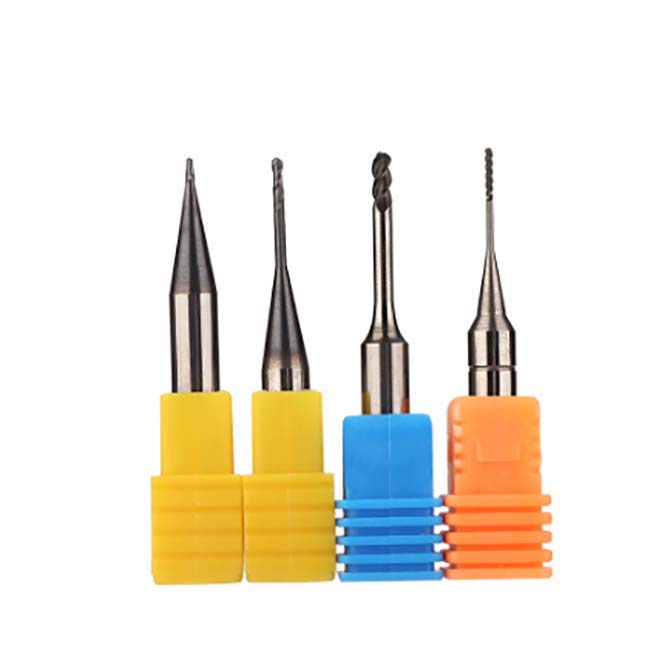
Das Material, aus dem ein Fräser gefertigt ist, bestimmt seine Lebensdauer, die Schnittqualität und die bearbeitbaren Restaurationsmaterialien. Zwei Materialfamilien dominieren den Markt für dentale und industrielle Fräser: Hochgeschwindigkeitswerkzeugstahl (HSS) und Hartmetall. Beide bieten je nach Anwendung, Fräsmaschine und bearbeitetem Material spezifische Vorteile.
Dieser Artikel erläutert die Zusammensetzung, die mechanischen Eigenschaften und die praktischen Vor- und Nachteile beider Materialtypen, damit Zahntechniker und Laborleiter fundierte Kaufentscheidungen für ihre spezifischen Arbeitsabläufe treffen können.
Fräser aus Hochgeschwindigkeitswerkzeugstahl (HSS)
Schnellarbeitsstahl ist eine Familie von Werkzeugstählen, die mit Wolfram, Chrom, Molybdän und Vanadium legiert werden. Diese Elemente bilden harte Karbidpartikel in der Stahlmatrix, sodass der Fräser auch bei erhöhten Temperaturen eine scharfe Schneidkante behält. HSS wird in allgemeine Qualitäten (M2, M7) und Spezialqualitäten (M35, M42) unterteilt, die zusätzlich Kobalt für eine höhere Warmhärte enthalten.
Wichtige Eigenschaften von HSS
| Eigenschaft | Typischer Wert | Klinische Bedeutung |
|---|---|---|
| Abschreckhärte | HRC 62 - 70 | Ausreichend für das Fräsen von PMMA, Wachs und weicheren Kompositen |
| Maximale Arbeitstemperatur | Ungefähr 600 Grad C | Behält die Schneidkantenstabilität bei moderaten Vorschubraten |
| Zähigkeit | Hoch | Widersteht Ausbrüchen und Bruch bei unterbrochenen Schnitten |
| Zerspanbarkeit | Hervorragend | Komplexe Schneidengeometrien lassen sich leicht schleifen und nachschärfen |
Vorteile von HSS-Fräsern
- Vibrationsbeständigkeit. Die inhärente Zähigkeit von HSS absorbiert Schnittkräfte gut. Dadurch sind diese Fräser eine praktische Wahl für ältere oder weniger steife Fräsmaschinen, die mehr Vibrationen auf das Werkzeug übertragen. Diese Eigenschaft reduziert außerdem das Risiko von Mikrorissen in empfindlichen Wachsmodellen während des Fräsens.
- Einfache Herstellung. HSS kann mit Standardausrüstung geschmiedet, wärmebehandelt und geschliffen werden. Dadurch bleiben die Produktionskosten niedriger als bei Hartmetall, für dessen Herstellung spezielle Sinteröfen und Diamantschleifscheiben erforderlich sind.
- Nachschärfbarkeit. Wenn ein HSS-Fräser stumpf wird, kann er auf einem Standardwerkzeugschleifer mehrfach nachgeschärft werden, bevor sich die Geometrie zu stark verschlechtert. Dies verlängert die Nutzungsdauer und senkt die Stückkosten für Labore, die große Mengen an Wachs- oder PMMA-Modellen bearbeiten.
- Unterstützung komplexer Geometrien. Da HSS leichter zu bearbeiten ist, können Hersteller Fräser mit aufwendigen Schneidennuten, Spanbrechern und variablen Drallwinkeln herstellen, deren Fertigung aus Hartmetall unverhältnismäßig teuer wäre. Diese Flexibilität ermöglicht es Werkzeugherstellern, die Schneidengeometrie auf bestimmte Substrate und Maschinenkonfigurationen abzustimmen.
Einschränkungen von HSS
Trotz dieser Stärken ist HSS beim Fräsen härterer dentaler Materialien unterlegen. Seine Verschleißbeständigkeit ist deutlich geringer als die von Hartmetall, sodass es beim Bearbeiten von Zirkon, Lithiumdisilikat oder Kobalt-Chrom-Legierungen schneller stumpf wird. Die geringere Warmhärte begrenzt außerdem die verwendbaren Vorschubraten und Spindeldrehzahlen, ohne eine thermische Erweichung der Schneidkante zu riskieren. In Produktionsumgebungen mit hohem Volumen können der häufige Bedarf an Nachschärfen oder der Austausch die anfänglichen Kosteneinsparungen gegenüber Hartmetall ausgleichen.
Hartmetallfräser
Hartmetall (auch Wolframkarbid oder einfach „Karbid“ genannt) ist ein durch Pulvermetallurgie hergestellter Verbundwerkstoff. Feine Partikel aus Wolframkarbid, manchmal gemischt mit Titankarbid, werden bei hoher Temperatur und hohem Druck mit einem Kobaltbinder gesintert. Das Ergebnis ist ein extrem hartes, verschleißbeständiges Werkzeugmaterial, das HSS bei den meisten anspruchsvollen Fräsanwendungen übertrifft.
Wichtige Eigenschaften von Hartmetall
| Eigenschaft | Typischer Wert | Klinische Bedeutung |
|---|---|---|
| Arbeitstemperaturbereich | 800 - 1000 Grad C | Behält die Schneidleistung bei hohen Spindeldrehzahlen |
| Härte bei Raumtemperatur | HRA 89 - 93 (ca. HRC 74 - 82) | Geeignet für Zirkon, Glaskeramik und CoCr-Legierungen |
| Schnittgeschwindigkeit | 4 - 8-mal so hoch wie bei HSS | Kürzere Fräszyklen und höherer Labordurchsatz |
| Biegefestigkeit | Niedriger als bei HSS | Höhere Bruchanfälligkeit bei starken unterbrochenen Schnitten |
Vorteile von Hartmetallfräsern
- Überlegene Verschleißbeständigkeit. Hartmetallfräser behalten ihre Schneidengeometrie beim Fräsen abrasiver Materialien wie vorgesintertem Zirkon oder glasgefüllten Kompositen deutlich länger als HSS. Dies sorgt für eine gleichmäßigere Randgenauigkeit bei längeren Produktionsläufen und weniger Werkzeugwechsel während eines Auftrags.
- Höhere zulässige Schnittgeschwindigkeiten. Da Hartmetall seine Härte bei erhöhten Temperaturen behält, können Labore ihre CAD/CAM-Fräsmaschinen mit höheren Spindeldrehzahlen und Vorschubraten betreiben, ohne dass die Schneidkante an Qualität verliert. Das Ergebnis sind kürzere Zykluszeiten pro Restauration und ein höherer Tagesdurchsatz.
- Maßstabilität. Der geringe Wärmeausdehnungskoeffizient von Wolframkarbid bewirkt, dass sich die Fräsergeometrie während längerer Fräsarbeiten nur sehr wenig verändert. Dadurch bleibt die Genauigkeit der fertigen Prothese auch nach stundenlangem Dauerbetrieb erhalten.
- Breite Substratkompatibilität. Ein einziger Satz Hartmetallfräser kann PMMA, Wachs, Komposit, Zirkon, Lithiumdisilikat und Kobalt-Chrom bearbeiten und dadurch die Anzahl der erforderlichen Werkzeugwechsel in einem Labor mit unterschiedlichen Materialien reduzieren.
Einschränkungen von Hartmetall
Hartmetall ist spröder als HSS. Bei starken unterbrochenen Schnitten oder wenn sich ein Werkstück in der Halterung verschiebt, bricht oder splittert ein Hartmetallfräser eher als ein vergleichbarer HSS-Fräser. Hartmetallfräser können in den meisten Laboren außerdem nicht wirtschaftlich nachgeschärft werden, da dafür Diamantschleifausrüstung und eine präzise CNC-gesteuerte Aufarbeitung erforderlich sind. Die höheren Rohmaterial- und Herstellungskosten bedeuten eine größere Anfangsinvestition pro Fräser, obwohl die längere Lebensdauer dies über die Zeit häufig ausgleicht, wenn die Kosten pro gefräster Einheit berechnet werden.
Drei Kategorien von Hartmetall
Nicht alle Hartmetalle sind identisch. Der Markt für dentale und industrielle Werkzeuge unterscheidet drei Hauptunterkategorien, die jeweils für unterschiedliche Werkstückmaterialien optimiert sind:
- Wolfram-Kobalt-(WC-Co-)Hartmetalle. Die häufigste Qualität für dentales Fräsen. Sie bieten ein ausgezeichnetes Gleichgewicht zwischen Härte und Zähigkeit und sind die Standardwahl für das Fräsen von Zirkon und PMMA. Die meisten fünfachsigen Dentalfräsmaschinen werden standardmäßig mit WC-Co-Fräsern ausgeliefert.
- Wolfram-Titan-Kobalt-(WC-TiC-Co-)Hartmetalle. Der Zusatz von Titankarbid verbessert die Kraterverschleißbeständigkeit beim Bearbeiten metallischer Substrate wie Kobalt-Chrom oder Titan. Labore, die regelmäßig Metallgerüste fräsen, profitieren von dieser Qualität, da sie den bei höheren Schnitttemperaturen entstehenden adhäsiven Verschleißmustern widersteht.
- Universelle (Multi-Hartmetall-)Sorten. Diese Zusammensetzungen kombinieren mehrere Hartmetalltypen und bieten ein vielseitiges Gleichgewicht für Arbeitsabläufe mit gemischten Materialien, bei denen ein Wechsel der Bohrer zwischen verschiedenen Substraten unpraktisch ist. Im Gegenzug für akzeptable Ergebnisse über das gesamte Spektrum verzichten sie auf Spitzenleistungen bei einzelnen Substratkategorien.
HSS vs. Hartmetall: Direktvergleich
| Faktor | HSS | Hartmetall |
|---|---|---|
| Härte | HRC 62 - 70 | HRC 74 - 82 Äquivalent |
| Wärmebeständigkeit | Bis zu 600 Grad C | Bis zu 1000 Grad C |
| Verschleißfestigkeit | Mittel | Ausgezeichnet |
| Zähigkeit | Hoch | Mittel |
| Nachschärfen | Einfach, kostengünstig | Schwierig, erfordert Diamantwerkzeuge |
| Schnittgeschwindigkeit | Basiswert | 4 - 8 Mal schneller |
| Beste Substrate | Wachs, PMMA, weiche Komposite | Zirkon, Glaskeramik, CoCr, PMMA |
| Stückkosten | Niedriger | Höher (durch längere Lebensdauer ausgeglichen) |
Welches Material sollten Sie wählen?
Für Labore, die hauptsächlich Wachsmuster, PMMA-Provisorien oder Kleinserien fertigen, bieten HSS-Fräser einen kostengünstigen Einstieg mit hoher Zähigkeit. Für Labore, die auf modernen fünfachsigen CAD/CAM-Systemen große Mengen an Zirkon, Lithiumdisilikat oder Metallgerüsten fertigen, sind Hartmetallfräser der klare Industriestandard.
Viele stark ausgelastete Labore führen beide Typen: HSS-Fräser zum Schruppen weicher Materialien, bei denen ein erhöhtes Bruchrisiko besteht, und Hartmetallfräser für Schlichtdurchgänge sowie das Fräsen harter Materialien, bei denen Schneidkantenstandzeit und Oberflächenqualität besonders wichtig sind. Dieser duale Bestand gleicht Werkzeugkosten und Produktionseffizienz aus und gibt Technikern die Flexibilität, das Fräsermaterial an jede spezifische Arbeit anzupassen.
Unabhängig vom gewählten Material bleiben eine korrekte Kühlmittelzufuhr und die richtigen Spindeldrehzahleinstellungen unerlässlich. Der Betrieb eines Fräsers außerhalb seines empfohlenen Parameterbereichs beschleunigt den Verschleiß und beeinträchtigt die Passung der Restauration. Konsultieren Sie stets das Datenblatt des Fräserherstellers für substratspezifische Empfehlungen zu Drehzahl und Vorschub.
Burdental bietet sowohl Hartmetallfräser als auch eine vollständige Auswahl an Labor-Diamantbohrern, die für die digitalen Fräsprozesse von heute entwickelt wurden. Jeder Fräser wird unter strengen Maßtoleranzen hergestellt und vor dem Verlassen des Werks auf seine Schneidleistung geprüft, um konsistente Ergebnisse über die gesamte Produktlinie hinweg sicherzustellen.