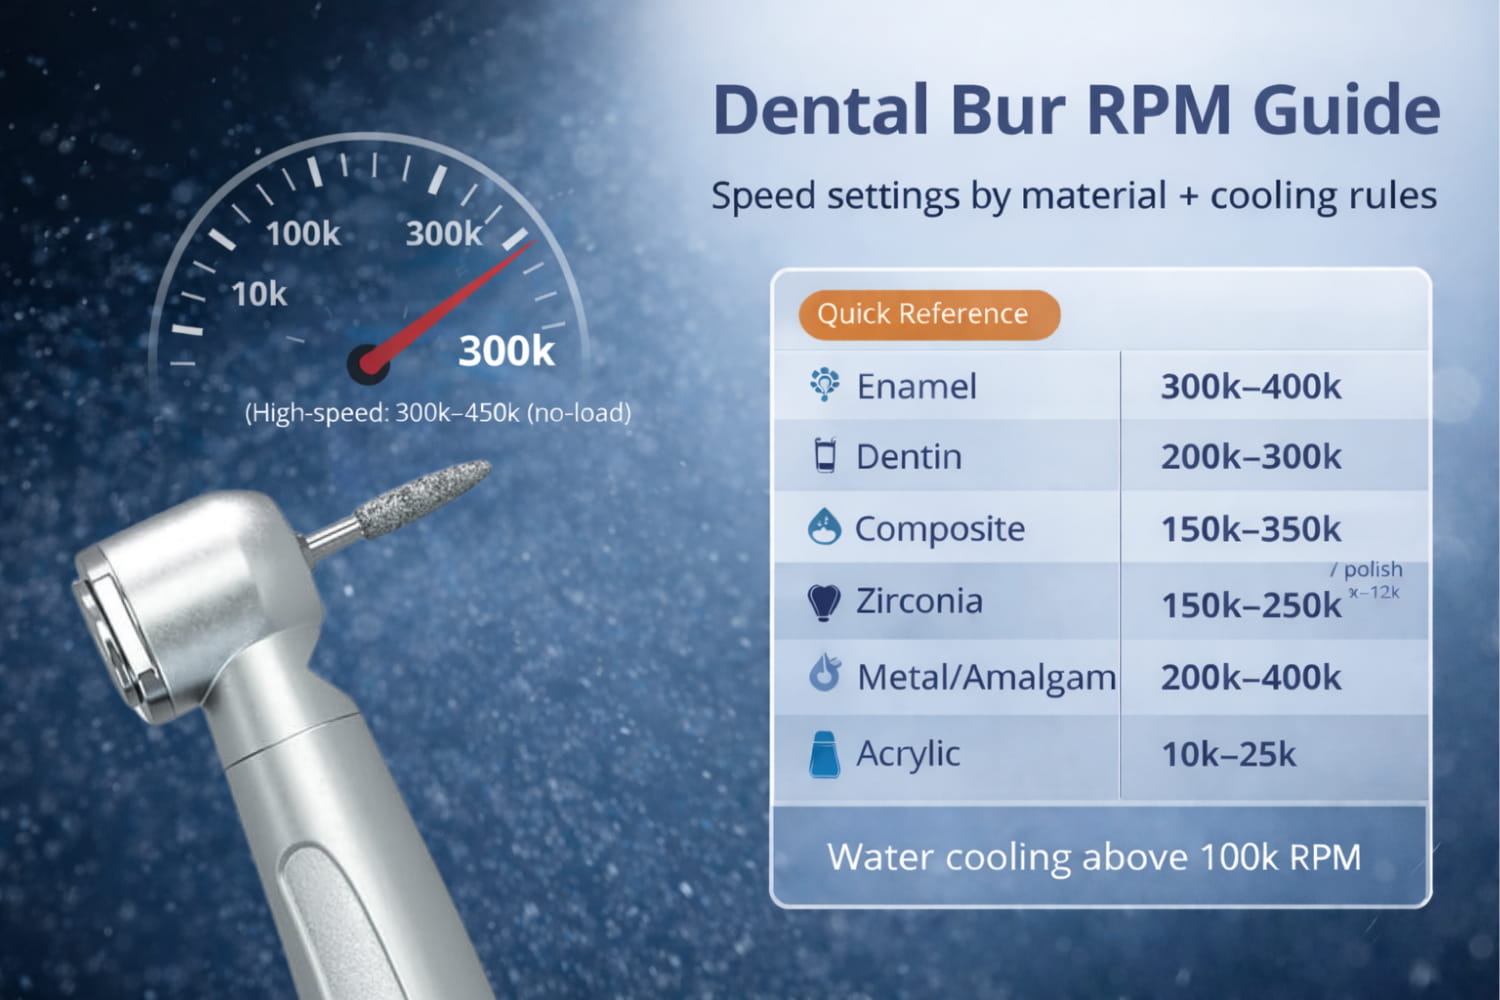
El aleti hızı neden düşündüğünüzden daha önemlidir
Her dental materyalin bir termal toleransı, kırılma eşiği ve dönme hızıyla değişen optimal kesim davranışı vardır. Bir frezi dentin içinden çok hızlı geçirmek, pulpayı hasarlayan ısı oluşturur. Mine içinden çok yavaş geçmek ise titreşime ve mikro çatlaklara neden olur. Temiz bir marjin ile düzensiz bir marjin arasındaki fark çoğu zaman RPM seçimi ve basınç kontrolüne bağlıdır.
Üç faktör el aleti hızıyla doğrudan ilişkilidir:
Isı oluşumu – RPM arttıkça sürtünme yükselir. Aşırı ısı, vital dişlerde pulpal nekroza ve restoratif materyallerde yüzey hasarına neden olur. Su soğutması bunu azaltır, ancak yalnızca belirli bir noktaya kadar.
Kesim verimliliği – Her frez tipi, materyali en etkili şekilde uzaklaştırdığı bir hız aralığına sahiptir. Bu aralığın dışında ya sarf malzemelerini hızla tüketir ya da klinik süresini boşa harcarsınız.
Yüzey kalitesi – Preparasyon marjininde veya restorasyon yüzeyinde elde ettiğiniz sonuç, hızın, basıncın ve grenin alt tabakayla uyumuna bağlıdır.
Yüksek hızlı ve düşük hızlı el aletleri: Temel bilgiler
Yüksek hızlı el aletleri yüksüz koşullarda 300,000 ile 450,000 RPM arasında çalışır. Kesim yükü altında gerçek hız, materyale ve uygulanan basınca bağlı olarak yaklaşık 180,000–320,000 RPM seviyesine düşer. Bu el aletleri hava türbinli veya elektrikli olabilir; elektrikli modeller hız aralığı boyunca daha iyi tork tutarlılığı sunar.
Düşük hızlı el aletleri (yavaş hızlı veya düz/kontra-angle olarak da adlandırılır) 5,000 ile 40,000 RPM arasında çalışır. Daha düşük hızlarda daha yüksek tork sağlarlar; bu nedenle bitirme, polisaj, çürük uzaklaştırma ve akrilik gibi daha yumuşak materyaller üzerinde çalışma için uygundurlar.
Elektrikli el aletleri ayrıca ele alınmalıdır. Hava türbinli ünitelerin aksine elektrikli modeller, yükten bağımsız olarak sabit torku korur. Bu nedenle ayarladığınız RPM, kesim sırasında elde ettiğiniz gerçek RPM'e daha yakındır. Kliniğinizde elektrikli el aletleri kullanıyorsanız, aşağıdaki hava türbinli üniteler için verilen önerilerden daha hassas hız aralıklarını hedefleyebilirsiniz.
Materyale göre RPM önerileri
Mine
Mine, vücuttaki en sert biyolojik dokudur (Knoop sertliği ~340). Yüksek hız ve hafif, aralıklı basınç gerektirir. 300,000–400,000 RPM'de çalışan yüksek hızlı bir el aleti ve kalın veya orta grenli bir elmas frez kullanın. Her zaman su spreyi kullanın—el aletinden en az 50 mL/min. Mine yüksek hızda temiz şekilde kesilir; ancak sert bastırmak frezi durdurur ve ani ısı artışları oluşturur. Fırçalama hareketiyle frezin işi yapmasına izin verin.
Dentin
Dentin mineden daha yumuşaktır (Knoop sertliği ~70) ve pulpaya daha yakındır. Hızınızı 200,000–300,000 RPM'e düşürün veya seçici çürük uzaklaştırma için 20,000–40,000 RPM'de düşük hızlı bir el aleti kullanın. Burada temel kural minimum basınçtır. Düşük hızda 2–6 boyutlarındaki yuvarlak tungsten karbür frezler, enfekte dentin ile etkilenmiş dentini ayırt etmek için mükemmel dokunsal geri bildirim sağlar. Yüksek hızda su soğutması zorunludur; yuvarlak frezlerle düşük hızda aralıklı hava-su kullanımı kabul edilebilir.
Kompozit rezin
Kompozitin bitirilmesi ve ayarlanması, ince veya ekstra ince grenli elmas frezlerle orta-yüksek hız (200,000–350,000 RPM) gerektirir. Yüksek hızda kalın grenli elmaslar yüzeyi oyabilir. Son polisaj için düşük hızlı bir el aletinde 8,000–12,000 RPM'de silikon polisaj uçlarına geçin. Çok kanallı tungsten karbür bitirme frezleri (12–30 kanal) de polisajdan önce kompozitin konturlanması için 150,000–250,000 RPM'de iyi sonuç verir. Hafif su spreyi, rezin matriksini bozabilecek ısı birikimini önler.
Zirkonya
Zirkonya son derece serttir (Vickers sertliği ~1,200) ve aşırı ısınmaya duyarlıdır. Termal şok, tetragonal fazdan monoklinik faza dönüşümü tetikleyerek restorasyonu zayıflatabilir. Orta grenli elmas frezleri orta hızda kullanın: 150,000–250,000 RPM. Yoğun ve sürekli su spreyi zorunludur—el aletiniz destekliyorsa çift portlu irrigasyonu hedefleyin. Aralıklı temasla (2–3 saniyelik aralıklar) hafif basınç uygulamak, bölgesel ısı yoğunlaşmasını önler. Sinterlenmiş zirkonyada asla tungsten karbür frez kullanmayın; frezler anında körelir ve aşırı sürtünme oluşturur.
Metal ve amalgam
Hız gereksinimleri alaşıma göre değişir. Amalgam restorasyonlarını uzaklaştırmak için su spreyiyle 300,000–400,000 RPM'de karbür çapraz kesimli fissür frez kullanın. Amalgamı tamamen aşındırmaktansa kesitlere ayırmak daha hızlıdır. Döküm metali (altın, baz metal alaşımları) düzeltmek için suyla birlikte 200,000–300,000 RPM'de tungsten karbür frezler iyi çalışır. Metal destekli porselen marjinlerin bitirilmesi için 150,000–200,000 RPM'de ince elmas frezler gerekir. Tam metal kronları çıkarmak amacıyla keserken, yüksek hızda sabit su akışıyla tungsten karbür fissür frez kullanın.
Akrilik ve protez kaidesi
Akriliğin cam geçiş sıcaklığı düşüktür. Yüksek RPM'de sürtünme yüzeyi eritir, frezi tıkar ve temiz bir kesim yerine yapışkan bir karmaşa oluşturur. Düz el aletinde akriliğe özel tungsten karbür frezler veya kalın grenli laboratuvar elmasları kullanarak hızı 10,000–25,000 RPM arasında tutun. Hafif basınç ve aralıklı kesim, ısı birikimini önler. Burada su soğutması isteğe bağlıdır—bazı teknisyenler daha iyi görüş için kuru kesimi tercih eder, ancak yalnızca hız aralığının düşük bölümünde.
Elmas frezler ve tungsten karbür frezler: Hız farkları
Elmas frezler ve tungsten karbür frezler materyali temelde farklı mekanizmalarla uzaklaştırır ve bu durum ideal çalışma hızlarını etkiler. Bu farkların ayrıntılı açıklaması için elmas ve karbür karşılaştırma rehberimize bakın.
Elmas frezler aşındırma yoluyla keser. Şafta bağlanmış binlerce elmas parçacığı alt tabakayı taşlayarak ilerler. Her elmas kristalinin kısa süreli temas ederek küçük bir parçacığı uzaklaştırdığı yüksek hızlarda (250,000–400,000 RPM) en iyi performansı gösterirler. Düşük hızda elmas frezler yüzey üzerinde sürüklenir, her temas noktasında daha fazla ısı oluşturur ve daha pürüzlü bir sonuç verir.
Tungsten karbür frezler makaslama yoluyla keser. Hassas şekilde işlenmiş bıçaklar materyali belirli bir talaş düzeninde dilimler. Düşük hızlı el aletlerinde 5,000 RPM'den yüksek hızlı ünitelerde 400,000 RPM'e kadar daha geniş bir hız aralığında çalışırlar. Bıçak sayısı önemlidir: toplu uzaklaştırma için yüksek hızlarda daha az bıçak (6–8), bitirme için orta hızlarda daha fazla bıçak (12–30) kullanılır. Tungsten karbür frezler daha yumuşak materyallerde keskinliğini daha uzun süre korur, ancak seramiklerde hızla körelir.
Materyal-Frez-RPM referans tablosu
Materyal | Frez tipi | RPM aralığı | Basınç | Soğutma |
|---|---|---|---|---|
Mine | Elmas (kalın/orta) | 300,000–400,000 | Hafif, aralıklı | Yoğun su spreyi |
Dentin (yüksek hız) | Elmas veya karbür | 200,000–300,000 | Minimum | Sürekli su |
Dentin (çürük uzaklaştırma) | Yuvarlak karbür (#2–6) | 5,000–20,000 | Minimum | Aralıklı |
Kompozit (konturlama) | İnce elmas / çok kanallı karbür | 150,000–350,000 | Hafif | Hafif su spreyi |
Kompozit (polisaj) | Silikon polisaj uçları | 8,000–12,000 | Hafif | Kuru veya hafif su |
Zirkonya | Orta elmas | 150,000–250,000 | Hafif, aralıklı | Yoğun çift portlu su |
Amalgam uzaklaştırma | Karbür çapraz kesimli fissür | 300,000–400,000 | Orta | Sürekli su |
Döküm metal (düzeltme) | Karbür | 200,000–300,000 | Orta | Su spreyi |
Metal destekli porselen marjinleri | İnce elmas | 150,000–200,000 | Hafif | Su spreyi |
Akrilik / protez | Akrilik karbür veya laboratuvar elması | 10,000–25,000 | Hafif | İsteğe bağlı (kuru olabilir) |
Su soğutma kuralları
Temel kural olarak, diş dokusu üzerinde 100,000 RPM'in üzerinde çalışan her frez su soğutması gerektirir. ISO standardı, yüksek hızlı el aletleri için minimum 50 mL/min önerir. Bu eşik altında su, pulpayı koruyacak kadar hızlı ısı dağıtamaz.
Suyun zorunlu olduğu durumlar:
Mine ve dentin üzerinde tüm yüksek hızlı kesimler
Zirkonya veya lityum disilikat üzerindeki tüm işlemler
Amalgam uzaklaştırma (cıva buharı salınımını da kontrol eder)
Metal kronların kesilmesi
Kuru kesimin kabul edilebilir olduğu durumlar:
Düşük hızlı akrilik düzeltme (15,000 RPM'in altında)
Düşük hızda kompozitin silikonla polisajı
Çürük renginin görsel olarak doğrulanması gerektiğinde yuvarlak frezlerle düşük hızlı çürük ekskavasyonu
Taş modeller üzerinde laboratuvar çalışması
Islak ve kuru çalışma arasında geçiş yaptığınız işlemlerde hava-su şırıngasını erişilebilir tutun. Kuru kesim aralıkları arasında kısa bir su püskürtmesi, kümülatif termal hasarı önler.
Yanlış hız ayarlarının belirtileri
Bir şeylerin yanlış gittiğini el aletiniz ve materyal size gösterir. Bu sinyalleri okumayı öğrenin:
Titreşim veya sarsıntı – Frez düzgün kesmek yerine zıplıyordur. Bu genellikle hızın materyal sertliği için çok düşük olduğu veya frezin aşındığı anlamına gelir. RPM'i artırın veya frezi değiştirin.
Yanık kokusu – Organik materyal (dentin, akrilik, kompozit rezin) aşırı ısınıyordur. Hızı veya basıncı azaltın ya da su akışını artırın. Mine preparasyonu sırasında yanık kokusu alırsanız su iletimi başarısız olmuştur—hemen durun.
Alt tabakanın renk değiştirmesi – Dentin üzerindeki kahverengi veya beyaz lekeler termal hasarı gösterir. Zirkonyada tebeşirimsi beyaz yüzey faz dönüşümüne işaret eder. Akrilikte sararma, termal sınırı aştığınız anlamına gelir.
Pürüzlü veya oyulmuş yüzey – Kalın grenli frezle çok fazla hız veya basınç uygulanmıştır. Greni azaltın veya RPM'i düşürün. Kompozit bitirmede elmastan çok kanallı karbür freze ya da silikon polisaj ucuna geçin.
Frezin tıkanması – Akrilik ve kompozitte aşırı hızda yaygındır. Materyal yumuşar ve kanallara veya elmas kaplamaya dolar. RPM'i azaltın ve aralıklı kesim hareketleri kullanın.
Frezin erken aşınması – Tungsten karbür frezleri sert seramiklerde çalıştırmak veya elmas frezleri yetersiz hızda kullanmak aşınmayı hızlandırır. Frez tipinizi materyalle eşleştirin; ayrıntılar için dental frez tipleri ve teknikleri rehberimize bakın.
Günlük kullanım için pratik ipuçları
Elektrikli el aletinizi işlem boyunca maksimum hızda çalıştırmak yerine her işlem adımı için belirli bir RPM'e ayarlayın. Bunu yapan klinisyenler daha iyi yüzey sonuçları ve daha uzun frez ömrü bildirmektedir. Hava türbinli el aleti kullanıcıları için hız kontrolü, ayak pedalındaki hava basıncını değiştirerek sağlanır—pedala kademeli basmak tam gaz çalıştırmaktan daha fazla kontrol sunar.
Ayarlar alışkanlık haline gelene kadar her tedavi odasında bir hız referans kartı bulundurun. Yeni elektrikli el aleti sistemleri gerçek zamanlı RPM'i ekranda gösterir; bu, pedal basıncı ile gerçek kesim hızı arasındaki bağlantıyı güçlendirmeye yardımcı olur.
Frez bakımı da rol oynar. Tıkanmış bir elmas frez 300,000 RPM'de temiz bir frezden farklı davranır. Hastalar arasında ultrasonik banyo ve ardından sterilizasyon ile düzenli temizlik, tutarlı kesim performansını korur. Frezleri düzenli olarak büyütme altında inceleyin ve görünür elmas kaybı veya bükülmüş kanalları olanları atın.
Son olarak, bu RPM aralıklarının başlangıç noktaları olduğunu unutmayın. Diş anatomisi, hasta faktörleri (sklerotik dentin, çürüklü dentinden farklı şekilde işlenir) ve özel el aleti modeliniz ideal ayarları etkiler. El aletinden gelen dokunsal ve işitsel geri bildirime dikkat edin ve buna göre ayarlama yapın.