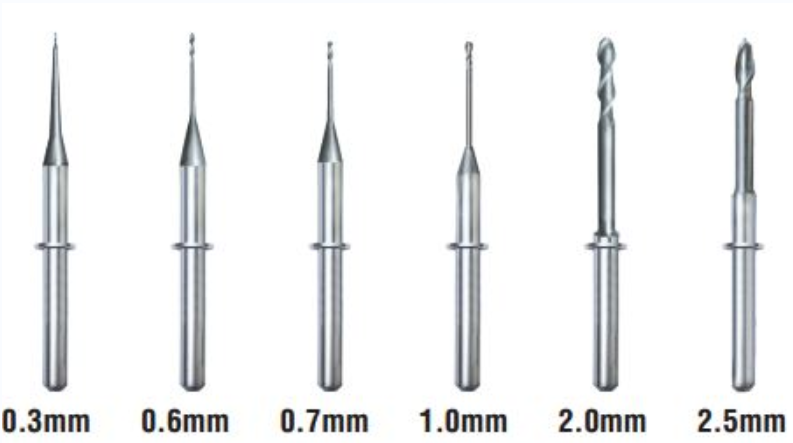
Dental milling frezleri, her CAD/CAM restorasyonunun arkasındaki iş gücüdür. İster zirkonya, lityum disilikat, PMMA veya mum işliyor olun, milling frezlerinizin kalitesi ve durumu marjinal uyumu, yüzey bitişini ve teslim süresini doğrudan etkiler. Ancak birçok diş laboratuvarı bu aletleri, doğru kullanım karşılığında daha uzun kullanım ömrü sunan hassas aletler yerine tek kullanımlık ürünler olarak görür.
Bu rehber, her taktığınız frezden tutarlı sonuçlar ve daha uzun kullanım ömrü elde edebilmeniz için diş teknisyenlerinin milling frezlerini seçme, kullanma ve bakımını yapma konusunda bilmesi gereken her şeyi kapsar.
Dental Milling Frezleri Nasıl Çalışır?
Bir milling frezi, CNC milling ünitesi içinde yüksek hızda döner ve programlanmış takım yolları boyunca bir bloktan veya blankten malzeme uzaklaştırır. Ağız geometrisi, altlık malzemesi ve kaplama, frezin ne kadar agresif kestiğini ve ne kadar dayandığını belirler.
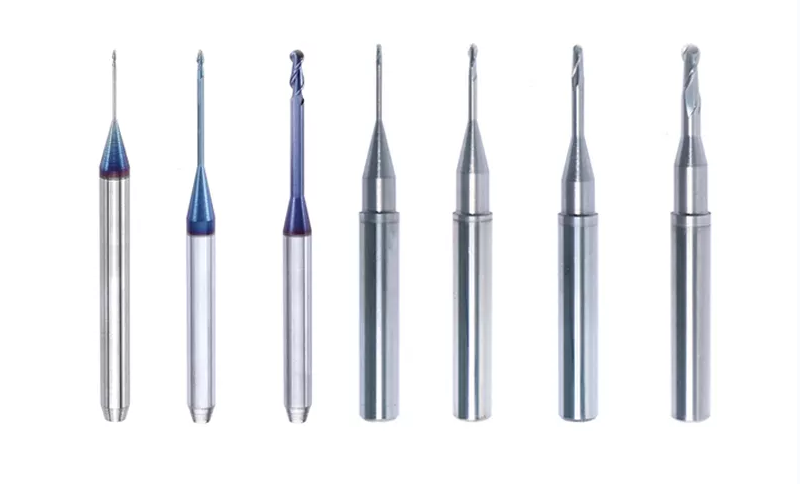
Modern dental milling frezlerinin çoğu iki ana aileye ayrılır:
- Elmas kaplamalı frezler — öncelikle zirkonya, lityum disilikat ve cam seramik gibi sert seramiklerde kullanılır. Elmas greni, bu zorlu malzemeleri aşırı ısı oluşturmadan taşlamak için gereken aşındırmayı sağlar.
- Karbür frezler — PMMA, mum ve kompozit rezin gibi daha yumuşak altlıklar için tercih edilir. Keskin ağızları malzemeyi temiz biçimde keserek pürüzsüz yüzeyler ve ince detaylar oluşturur.
Malzemeye yanlış frez tipini seçmek, hem restorasyonu hem de aleti bozmanın en hızlı yollarından biridir. Frez spesifikasyonunu daima milling makinesi üreticinizin önerdiği blok malzemesiyle eşleştirin.
Doğru Kesim Parametrelerinin Seçilmesi
Her milling frezinin optimum çalışma aralığı mil hızı (RPM), ilerleme hızı (mm/min) ve kesim derinliği ile tanımlanır. Bu aralığın dışına çıkmak aşınmayı hızlandırır ve restorasyon kalitesini olumsuz etkiler.
Mil Hızı
Mil hızı esas olarak işlenen malzemeye bağlıdır. Sert seramikler, elmas kaplamanın aşırı ısınmasını önlemek için orta düzeyde RPM gerektirirken, daha yumuşak malzemeler daha yüksek hızları tolere eder. Başlangıç noktası olarak makinenizin malzeme veri tabanına başvurun ve ayarları buna göre hassaslaştırın.
İlerleme Hızı
İlerleme hızı, frezin malzeme içinde ne kadar hızlı ilerlediğini kontrol eder. Çok yüksek hız frezi zorlayarak yanal yükü ve kırılma riskini artırır. Çok düşük hız ise frezin kesmek yerine sürtünmesine, ısı oluşmasına ve yüzeyin parlamasına neden olur. İdeal ilerleme hızı, aşırı titreşim olmadan tutarlı talaş oluşumu sağlar.
Kesim Derinliği
Daha derin kesimler malzemeyi daha hızlı uzaklaştırır ancak frez şaftına daha fazla yük bindirir. Bitirme geçişlerinde yüzey kalitesini ve boyutsal doğruluğu artırmak için kesim derinliğini azaltın. Çoğu milling yazılımı kaba işleme ve bitirme parametrelerini ayrı ayrı tanımlamanıza izin verir; bu ayrımdan yararlanmalısınız.
Milling Sırasında Yaygın Hatalar
Deneyimli teknisyenler bile frez ömrünü kısaltan veya restorasyon kalitesini düşüren alışkanlıklara kapılabilir. Yaygın sorunlar ve bunlardan kaçınma yolları aşağıda verilmiştir.
| Hata | Sonuç | Çözüm |
|---|---|---|
| Bitirme için aşınmış frez kullanmak | Zayıf marjinal uyum, pürüzlü yüzeyler | Frez kullanımını takip edin ve önerilen aralıklarla değiştirin |
| Yanlış soğutucu akışı | Aşırı ısınma, seramikte mikro çatlaklar | Her işlemden önce nozül hizalamasını ve soğutucu basıncını doğrulayın |
| Aşırı takım çıkıntısı | Titreşim, yalpa izleri, frez kırılması | Frezin kolete tamamen oturduğundan emin olun; çıkıntıyı minimumda tutun |
| Kalibrasyonu atlamak | Restorasyonlar arasında boyutsal doğruluk kaybı | Her frez değişiminden sonra kalibrasyon rutinini çalıştırın |
| Frez markalarını karıştırmak | Tutarsız geometri düzensiz aşınmaya neden olur | Her makine için tek bir tedarikçiyi standardize edin |
Günlük Bakım Rutini
Basit bir günlük rutin, milling frezlerinizin kullanım ömrünü ölçülebilir biçimde uzatır ve ilk üniteden son üniteye kadar restorasyon kalitesini sabit tutar.
Her Milling Döngüsünden Sonra
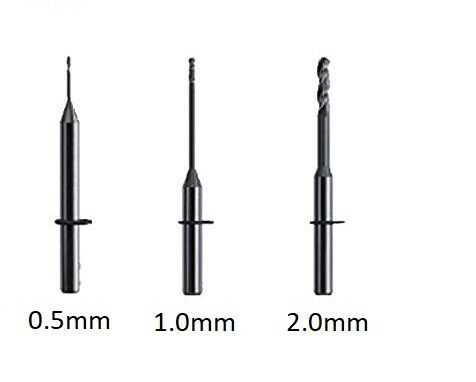
- FrezI koletten çıkarın ve kalıntıları temiz basınçlı havayla uzaklaştırın.
- Kesim yüzeyini büyütme altında inceleyin. Kırılmış elmas kaplama, körelmiş ağız kenarları veya görünür aşınma bantları olup olmadığını kontrol edin.
- Koletten tutuşu etkileyebilecek kalıntıları gidermek için frez şaftını alkollü mendille silin.
- Frez başına toplam milling süresini takip edebilmek için frezi etiketli saklama yuvasına geri koyun.
Haftalık Derinlemesine Temizlik
Haftada bir kez elmas kaplamalı frezleri, hafif alkali solüsyon içeren ultrasonik temizleyicide beş ila on dakika bekletin. Bu işlem, kesim verimliliğini azaltan gömülü seramik parçacıklarını uzaklaştırır. Saklamadan önce distile suyla durulayın ve tamamen kurutun. Karbür frezler de aynı ultrasonik uygulamadan faydalanır; ayrıca ağızlarda biriken malzemeyi temizlemek için pirinç tel fırçayla hafifçe fırçalanabilir.
Milling Frezi Ne Zaman Değiştirilmelidir?
Değişim aralıkları malzemeye ve üreticiye göre değişir; ancak aşağıdaki uyarı işaretleri bir frezin kullanım ömrünü tamamladığını gösterir:
- Birim başına milling süresi yeni bir freze kıyasla belirgin biçimde artmıştır
- Restorasyonların yüzey bitişi normalden daha pürüzlüdür ve ek polisaj gerektirir
- Milling sesinde değişiklik duyarsınız — daha yüksek bir ses tonu çoğunlukla körelmiş bir frezin daha fazla bastırdığını gösterir
- Görsel inceleme, belirgin kaplama kaybı veya ağızlarda yuvarlanma olduğunu gösterir
Basit bir elektronik tabloda frez başına işlenen ünite sayısını takip etmek, kalite düşmeden önce değişimleri öngörmenize yardımcı olur.
Milling Frezi Kullanım Ömrünü Uzatma
Rutin temizliğin yanı sıra, kaliteyi düşürmeden her frezden daha fazla restorasyon elde etmenizi sağlayan çeşitli uygulamalar vardır.
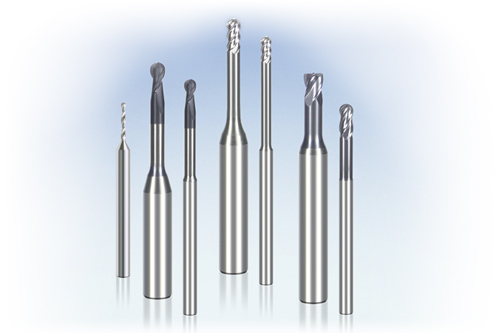
- Kaba işleme ve bitirme için özel frezler kullanın. Kaba işleme frezleri ağır kesim yükünü üstlenerek bitirme frezinizin daha ince geometrisini en önemli geçişler için korur.
- Soğutma sistemlerini temiz tutun. Tıkalı filtreler soğutucu akışını azaltarak hem frezde hem restorasyonda termal hasara neden olur. Filtreleri makine üreticinizin önerdiği programa göre değiştirin veya temizleyin.
- Frezleri uygun şekilde saklayın. Özel bir frez bloğu veya köpük kaplı kutu, frezlerin birbirine çarpmasını ve kaplamalarının kırılmasını önler.
- Önerilen çalışma döngüsüne uyun. Soğuma araları olmadan sürekli ağır milling seansları yürütmek, elmas kaplamalarda termal aşınmayı hızlandırır.
Frezlerin Restorasyon Malzemeleriyle Eşleştirilmesi
Aşağıdaki tablo, frez tipinin yaygın dental milling malzemeleriyle eşleştirilmesi için genel bir kılavuz sunar. Daima kullandığınız makinenin ve frez üreticisinin dokümantasyonuyla doğrulama yapın.
| Malzeme | Önerilen Frez Tipi | Temel Değerlendirme |
|---|---|---|
| Ön sinterlenmiş zirkonya | Elmas kaplamalı veya karbür | Orta hız; frez seçimi makine markasına bağlıdır |
| Tam sinterlenmiş zirkonya | Elmas kaplamalı | Daha düşük hız, daha yüksek tork; önemli ölçüde ısı oluşturur |
| Lityum disilikat (e.max) | Elmas kaplamalı | Mikro çatlakları önlemek için dikkatli soğutucu yönetimi gerektirir |
| PMMA / mum | Karbür | Daha yüksek hız tolere edilir; ağızları sık sık temizleyin |
| Kompozit rezin | Karbür | Ağız kenarlarında malzeme birikmesine dikkat edin |
Laboratuvarınız zirkonya bloklarla da çalışıyorsa, en baştan doğru frez-blok kombinasyonunu seçmek ayarlamalar için zaman kazandırır ve israfı azaltır.
Yaygın Frezeleme Sorunlarını Giderme
Frezeleme sonuçları aniden kötüleştiğinde genellikle ilk şüphe frez olur; ancak temel neden başka bir yerde olabilir. Sistematik bir yaklaşım, iyi frezleri zamanından önce atmanızı önler.
Kenar Kırılması
Marjinal kırılmalar genellikle körelmiş bir freze, aşırı ilerleme hızı veya kesim bölgesinde yetersiz soğutma sıvısına işaret eder. Yalnızca frezi suçlamadan önce üçünü de kontrol edin.
Pürüzlü Yüzey
Bir kuronun iç yüzeyinde pürüzlülük oluşursa, bitirme frezini aşınma açısından inceleyin ve yazılım güncellemesi sırasında bitirme takım yolunun değişmediğini doğrulayın. Bazı CAM güncellemeleri işleme parametrelerini varsayılan değerlere sıfırlar.
Frez Kırılması
Tekrarlayan frez kırılmaları neredeyse her zaman mekanik bir nedene bağlıdır. Pensin aşınma veya kontaminasyon durumunu kontrol edin, bloğun güvenli şekilde sıkıştırıldığını doğrulayın ve takım uzunluğu ofsetinin doğru kalibre edildiğinden emin olun. Pensi çok fazla aşan bir frez, yanal hareketler sırasında ani kırılmalara karşı özellikle savunmasızdır.
Frezeleme frezi seçeneklerini karşılaştırmak isteyen laboratuvarlar için frezeleme frezlerinde kullanılan yaygın malzemeler hakkındaki makalemiz alt tabaka farklılıklarını ayrıntılı olarak ele alır. Frezeleme frezlerinde sıkıştırma ve titreşim sorunları hakkındaki rehberimizde de yararlı bilgiler bulabilirsiniz.
Sonuç
Diş frezeleme frezleri küçük araçlar olsa da laboratuvar verimliliği ve restorasyon kalitesi üzerinde büyük etkiye sahiptir. Her malzeme için doğru frezi seçerek, önerilen kesim parametreleri içinde çalışarak ve düzenli bir bakım rutini uygulayarak yatırımınızı korur ve klinisyenlerinize daha iyi sonuçlar sunarsınız. Kullanımı takip edin, sık sık inceleyin ve işinizi olumsuz etkilemeden önce frezleri değiştirin.