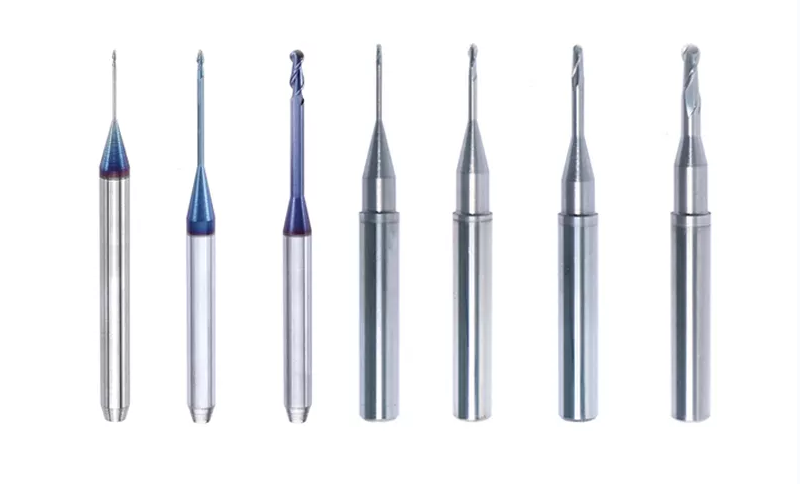
Sıkma ve Titreşim Sorunları Neden Oluşur
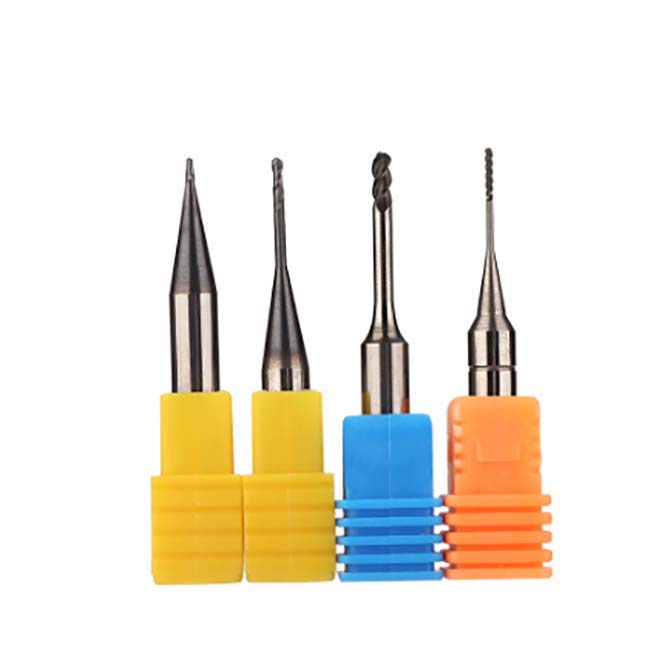
Freze uçları, zirkonya, mum, PMMA ve diğer malzemelerden dental restorasyonları frezelemek için CNC işleme merkezlerinde kullanılan hassas kesici takımlardır. Bu freze uçları takım tutucuda düzgün şekilde sabitlenmediğinde veya kesim sırasında titreşim oluştuğunda, sonuçlar kötü yüzey kalitesinden takımın tamamen kırılmasına ve iş parçalarının hurdaya ayrılmasına kadar uzanabilir.
Sıkma arızalarının ve titreşim sorunlarının temel nedenlerini anlamak, bunları önlemenin ilk adımıdır. Bu makale, her iki soruna katkıda bulunan başlıca faktörleri ele alır ve diş laboratuvarı teknisyenleri ile işleme uzmanlarının hemen uygulayabileceği pratik çözümler sunar.
Freze Ucu Sıkma Sistemi Nasıl Çalışır
Dental CAD/CAM işleme merkezlerinde kullanılan freze uçlarının çoğu yaylı pens aynalarla sabitlenir. Tespit somunu çevrildiğinde pens, freze ucunun şaftını sıkar ve takımı konumunda tutan sürtünmeyi oluşturur. Çalışma sırasında freze ucu, kesici uçta herhangi bir destek bulunmadan tutucudan dışarı doğru uzanan konsol düzeninde monte edilir.
Bu konsol düzeni, kesim sırasında freze ucunun kaymasını, yerinden çıkmasını veya konum değiştirmesini önleyen tek unsurun şafta uygulanan sıkma kuvveti olduğu anlamına gelir. Kavrama yetersizse freze ucu çalışma sırasında yavaşça tutucudan dışarı çıkabilir. Bu durumda kesim geometrisi değişir, iş parçası kullanılamaz hale gelir ve freze ucunun kendisi de çoğu zaman onarılamayacak şekilde hasar görür.
Sıkma Arızalarının Yaygın Nedenleri
Bir freze ucunun çalışma sırasında güvenli şekilde sıkılı kalmamasının çeşitli nedenleri vardır:
- Şaft üzerinde yağ ve kalıntı -- Freze uçları genellikle şaft üzerinde ince bir pas önleyici yağ tabakasıyla gönderilir. Bu yağ montajdan önce temizlenmezse şaft ile pens arasındaki sürtünmeyi azaltır ve kesim sırasında freze ucunun kaymasını kolaylaştırır.
- Pensin içinde yağ filmi -- Suda çözünmeyen kesme yağları kullanıldığında, zamanla pens deliğinin içinde ince bir yağ sisi birikebilir. Bu yağ filmi, şaft üzerindeki yağ ile aynı sürtünme azaltıcı etkiye sahiptir ve sıkma kuvvetini kademeli olarak zayıflatır.
- Aşınmış veya hasarlı pensler -- Pensler tekrarlı kullanımla aşınır. Zamanla yay gerilimi azalır ve pens artık yeterli sıkma kuvvetini uygulayamaz. Aşırı sıkmadan kaynaklanan çentikler, çapaklar veya deformasyon da kavramayı olumsuz etkiler.
- Yanlış pens ölçüsü -- Freze ucunun şaft çapıyla tam olarak eşleşmeyen bir pens kullanılması, basınç dağılımının dengesiz olmasına neden olur. Freze ucu güvenli görünebilir ancak kesim yükleri altında kayabilir.
- Yetersiz sıkma -- Tespit somununun düşük torkla sıkılması, takım kaymasının basit ancak yaygın nedenlerinden biridir. Her zaman üreticinin önerdiği tork değerine göre sıkın.
Sıkma Sorunları Nasıl Önlenir
Sıkma arızalarını önlemek, birkaç temel bakım adımına düzenli olarak dikkat etmeyi gerektirir. Bu işlemler zaman alıcı değildir ancak atlanmaları maliyetli sorunlara yol açar.
Her Montajdan Önce Şaftı Temizleyin
Bir freze ucunu takım tutucuya yerleştirmeden önce şaftı, yağ giderici solvent veya izopropil alkolle nemlendirilmiş temiz bir bezle iyice silin. Amaç, pas önleyici yağın, kesme sıvısı kalıntılarının ve tüm kirlerin temizlenmesidir. Şaftı pense yerleştirmeden önce tamamen kurumasını bekleyin.
Pens Deliğini Düzenli Olarak Temizleyin
Pensin içi yalnızca sorunlar ortaya çıktığında değil, düzenli bir programa göre temizlenmelidir. Birikmiş yağı ve metal parçacıklarını delikten temizlemek için solventle birlikte küçük bir fırça veya tüy bırakmayan bir bez kullanın. Basınçlı hava gevşek kirleri dışarı atmaya yardımcı olabilir ancak yağ filmini tek başına temizleyemez.
Aşınmış Pensleri Kontrol Edin ve Değiştirin
Pensler sarf malzemesi niteliğinde bileşenlerdir. Aşınma, çizilme veya yay geriliminde azalma belirtileri açısından düzenli olarak kontrol edin. Artık sağlam şekilde kavramayan bir pens derhal değiştirilmelidir. Aşınmış bir pensle çalışmak, aynı anda iş miline, iş parçasına ve freze ucuna zarar verebilecek takımın yerinden çıkması riskini artırır.
Şaft-Pens Uyumluluğunu Doğrulayın
Pens ölçüsünün freze ucu şaft çapıyla tam olarak eşleştiğini daima kontrol edin. Birkaç yüzde bir milimetrelik küçük uyumsuzluklar bile frezeleme sırasında oluşan kuvvetler altında sorunlara neden olabilir. Laboratuvarınız farklı üreticilerin, şaft toleransları biraz değişen freze uçlarını kullanıyorsa çeşitli pens ölçülerini hazır bulundurun.
Freze Ucu Titreşimini Anlamak
Frezeleme sırasında oluşan titreşim, yüzey kalitesini, boyutsal doğruluğu ve takım ömrünü etkileyen ayrı ancak bağlantılı bir sorundur. Bir freze ucu aşırı titreştiğinde iş parçası yüzeyinde titreşim izleri bırakır, takım aşınmasını hızlandırır ve freze ucunun kırılmasına neden olabilir. Şiddetli durumlarda titreşim, makinenin iş miline ve rulmanlarına da zarar verebilir.
Dental frezelemede titreşimin başlıca nedeni aşırı takım esnemesidir. Freze ucu konsol düzeninde monte edildiğinden, kesim sırasında oluşan herhangi bir yanal kuvvet takımın hafifçe bükülmesine neden olur. Freze ucu çapına göre uzunsa veya kesim kuvvetleri çok yüksekse bu esneme kararsız hale gelerek titreşim oluşturabilir.
Titreşim Riskini Artıran Faktörler
Çeşitli koşullar titreşim oluşma olasılığını artırır:
- Uzun takım çıkıntısı -- Freze ucunun kesici kısmı pensten ne kadar uzaklaşırsa, belirli bir kesim kuvveti için esneme o kadar fazla olur. Bu, frezelemede titreşimin en önemli tek faktörüdür.
- Uzun kesici kenar uzunluğu -- Uzun kanallı bölümlere sahip freze uçları, çıkıntı mesafesi aynı olsa bile daha kısa kesim uzunluğuna sahip olanlara göre daha fazla yanal kuvvete maruz kalır.
- Yüksek ilerleme hızları -- Freze ucunun malzeme içinde çok hızlı ilerletilmesi kesim kuvvetlerini artırır ve esneme kaynaklı titreşimi daha olası hale getirir.
- Aşırı kesim derinliği -- Tek geçişte çok fazla malzeme kaldırmak freze ucundaki yükü artırır ve titreşim riskini yükseltir.
- Aşınmış veya körelmiş freze uçları -- Kesici kenar keskinliğini kaybetmiş bir freze ucu malzeme kaldırmak için daha fazla kuvvet gerektirir; bu da esnemeyi ve titreşimi artırır.
- Dengesiz takım montajı -- Freze ucu tutucu içinde tam eş merkezli değilse dönen takım grubu dengesiz hale gelir ve yüksek devirlerde titreşim oluşturur.
Titreşimi Azaltma Stratejileri
Titreşimi azaltmak; doğru takım seçimi, uygun işleme parametreleri ve iyi bakım uygulamalarının bir arada kullanılmasını gerektirir.
Kısa Kesici Kenarlı, Uzun Şaftlı Freze Uçları Kullanın
Uzun takım erişimi gerektiren derin boşlukları veya içbükey özellikleri frezelerken uzun kesici kenar yerine kısa kesici kenarlı ve uzun şaftlı bir freze ucu seçin. Kısa kesici kenarlı freze ucunun herhangi bir anda iş parçasıyla temas eden alanı daha küçüktür; bu da yanal kuvvetleri azaltır. Uzun şaft, uzun kesici kenarın oluşturduğu titreşim dezavantajı olmadan gerekli erişimi sağlar.
İlerleme Hızını ve Kesim Derinliğini Optimize Edin
İlerleme hızının azaltılması kesim kuvvetlerini düşürür; bu da esnemeyi ve titreşimi doğrudan azaltır. Benzer şekilde, daha sığ geçişler yapmak iş yükünü daha fazla kesim döngüsüne dağıtarak her bir geçiş sırasında kuvvetleri düşük tutar. İlerleme hızı, kesim derinliği ve toplam işleme süresi arasında doğru dengeyi bulmak CNC frezelemede en önemli becerilerden biridir.
Kesici Kenarları Keskin Tutun
Freze uçlarını aşırı derecede aşınmadan önce değiştirin. Keskin bir freze ucu daha düşük kuvvetle temiz kesim yaparken körelmiş bir freze ucu malzeme içinde itilir ve daha yüksek kuvvet ile daha fazla titreşim oluşturur. Freze ucu kullanımını frezelenen parça sayısına göre takip etmek, sorunlar başlamadan önce değişim zamanını tahmin etmeye yardımcı olur.
Takım Salgısını Kontrol Edin
Takım salgısı, dönen takım grubundaki yalpalama miktarını ifade eder. Yalnızca birkaç mikronluk salgı bile dental frezelemede kullanılan yüksek iş mili hızlarında titreşim oluşturabilir. Salgıyı komparatörle ölçün ve nedenini (aşınmış pens, eğilmiş şaft veya takım tutucudaki kir) giderin.
Freze Uçlarını Malzemelerle Eşleştirme
Frezelenen malzeme, hem sıkma gereksinimlerini hem de titreşim davranışını etkiler. Tam sinterlenmiş zirkonya gibi daha sert malzemeler, mum veya ön sinterlenmiş zirkonya gibi daha yumuşak malzemelere kıyasla daha yüksek kesim kuvvetleri oluşturur. Daha sert malzemelerle çalışırken doğru sıkma daha da önemlidir; çünkü yüksek kuvvetler, yetersiz kavramaya sahip bir freze ucunu yerinden çıkarma olasılığını artırır.
Özellikle zirkonya frezeleme için uygun kaplamalara ve geometriye sahip, bu amaçla tasarlanmış freze uçlarını kullanın. Genel amaçlı freze uçları daha yumuşak malzemelerde işe yarayabilir ancak sert seramiklerde kullanıldığında hızla arızalanabilir ve aşırı titreşim yapabilir. Dental malzeme işleme gereksinimlerini karşılamak üzere tasarlanmış takımlar için CAD/CAM freze uçları seçeneklerimize göz atın.
Frezeleme Ekipmanı İçin Bakım Programı
Düzenli bir bakım rutini, üretimi etkilemeden önce sıkma ve titreşim sorunlarının çoğunu önler. Önerilen program aşağıdadır:
| İşlem | Sıklık |
|---|---|
| Freze ucu şaftlarını montajdan önce temizleme | Her takım değişiminde |
| Pens deliğini temizleme | Haftalık veya her 20 takım değişiminde |
| Pensleri aşınma açısından kontrol etme | Aylık |
| Takım salgısını ölçme | Aylık veya titreşim fark edildiğinde |
| Aşınmış pensleri değiştirme | Kontrole göre gerektiğinde |
| İş mili durumunu kontrol etme | Üç ayda bir |
Freze ucu kullanımlarının ve pens değişimlerinin kaydını tutmak, tekrar eden sorunları belirlemeye ve önlemeye yardımcı olur. Frezeleme takımlarınızın çalışma ömrünü uzatma hakkında daha fazla bilgi için freze ucu kullanımı ve bakımı hakkındaki makalemize göz atın.
Profesyonel Servise Ne Zaman Başvurulmalı
Yukarıdaki adımları uyguladıktan sonra titreşim veya sıkma sorunları devam ederse sorun takım sisteminden ziyade frezeleme makinesinin kendisinden kaynaklanıyor olabilir. Aşınmış iş mili rulmanları, hizası bozulmuş eksenler veya hasarlı pens yuvaları profesyonel servis gerektirir. Mekanik sorunları olan bir makineyi çalıştırmaya devam etmek daha fazla hasara ve sürekli düşük kaliteli sonuçlara yol açabilir. Teşhis ve onarım için makine üreticinizle veya yetkili servis teknisyeniyle iletişime geçin.