Elmas frezler ve karbür frezler arasında seçim yapmak, klinik diş hekimliğinde en sık karşılaşılan kararlardan biridir. Her ikisi de vazgeçilmez döner aletlerdir, ancak her biri farklı durumlarda üstün performans gösterir. Bu kılavuz, mekanik farklılıkları, klinik uygulamaları ve seçim kriterlerini açıklayarak her işlem için doğru frezi seçmenize yardımcı olur.
Elmas Frezler Nasıl Çalışır?
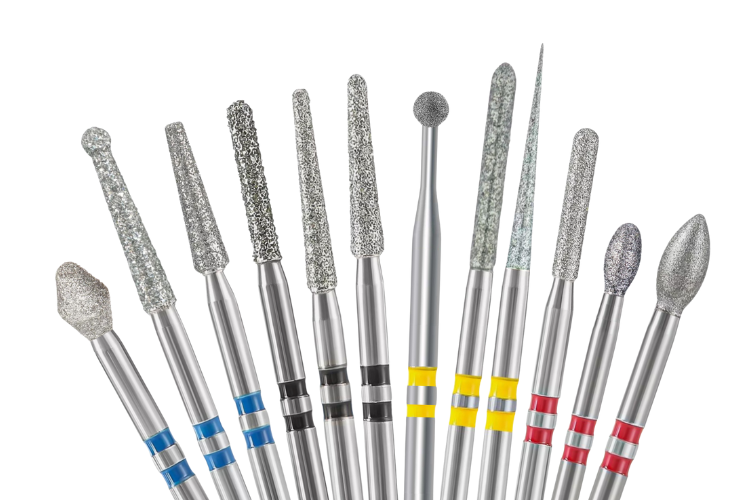
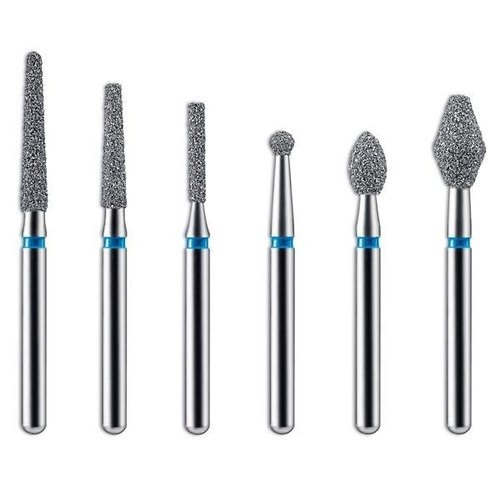
Elmas frezler (ISO 806), çalışma ucuna bağlanmış endüstriyel elmas parçacıklarıyla kaplanmış paslanmaz çelik bir şafttan oluşur. Bıçaklarla kesmek yerine, aşındırma yoluyla materyali taşlayarak uzaklaştırırlar. Mikron cinsinden ölçülen gren boyutu, dokuyu ne kadar agresif uzaklaştıracaklarını ve ortaya çıkan yüzeyin ne kadar pürüzsüz olacağını belirler.
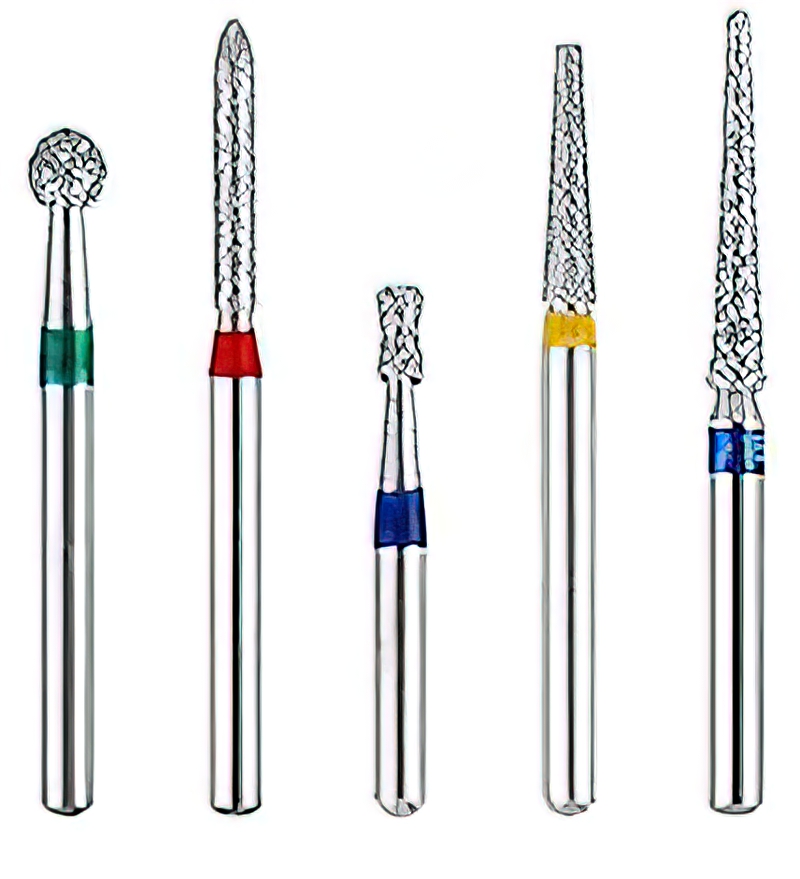
Elmas parçacıkları, elektro kaplama veya sinterleme işlemleri kullanılarak metal şafta bağlanır. Elektro kaplamalı frezlerde, agresif ilk kesim sağlayan ancak nispeten hızlı aşınan tek bir elmas tabakası bulunur. Sinterlenmiş elmas frezlerde parçacıklar metal matrisin tamamına gömülür; bu yapı, biraz daha az agresif ilk kesim karşılığında daha uzun kullanım ömrü sunar. Klinik diş hekimliğinde kullanılan FG elmas frezlerin çoğu, diş preparasyonu sırasında maksimum verimlilik için elektro kaplamalıdır.
Elmas Gren Boyutları ve Kullanım Alanları
| Gren Bant Rengi | Parçacık Boyutu | Uygulama |
|---|---|---|
| Siyah (süper kalın) | 180 µm | Hızlı hacim azaltma |
| Yeşil (kalın) | 150 µm | Kuron preparasyonu, mine uzaklaştırma |
| Mavi (standart/orta) | 106 µm | Genel amaçlı kesim |
| Kırmızı (ince) | 46 µm | Bitirme, sınır düzeltme |
| Sarı (ekstra ince) | 25 µm | Son polisaj, pürüzsüzleştirme |
Elmas frezler, sabit su soğutması bulunan yüksek hızlı bir anguldruvada (FG şaft) en iyi performansı gösterir. Mineyi, porseleni, zirkonyayı ve cam seramikleri verimli şekilde keserler. Bununla birlikte, aşındırıcı yüzey bıçaklı aletlere kıyasla daha fazla sürtünme ısısı oluşturma eğilimindedir; pulpanın termal hasar görmesini önlemek için yeterli irrigasyon gereklidir. Şaft uyumluluğunun ayrıntılı açıklaması için üç ana dental frez şaftı türü hakkındaki kılavuzumuza bakın.
Karbür Frezler Nasıl Çalışır?
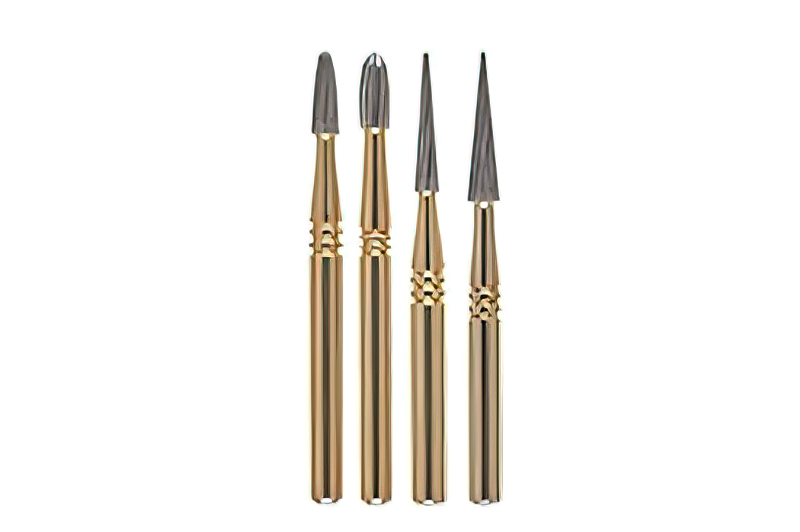
Tungsten karbür frezler (ISO 500), masif tungsten karbür boşluklardan işlenir. Taşlama yerine, hassas şekilde işlenmiş bıçak kanalları materyali temiz talaşlar halinde keser. Bu bıçaklı kesim hareketi daha pürüzsüz bir yüzey ve aşındırıcı aletlere kıyasla daha az sürtünme ısısı oluşturur. Tungsten karbür çelikten yaklaşık üç kat daha serttir; bu da frezlerin tekrarlı kullanım boyunca keskin kesici kenarlarını koruması için gereken rijitliği sağlar.
Karbür Kanal Sayısı ve Etkileri
Bir karbür frezdeki kanal sayısı, kesim davranışını, yüzey kalitesini ve klinik uygulamayı doğrudan etkiler. Daha az kanal, daha büyük talaş boşlukları ve daha agresif materyal uzaklaştırma sağlar; daha fazla kanal ise hacimli uzaklaştırma hızının azalması karşılığında daha ince kesimler oluşturur.
- 6 bıçaklı karbür frezler – Büyük talaş boşluklarıyla agresif kesim; hacimli dentin uzaklaştırma, kavite preparasyonu ve eski restorasyonların hızlı kesilmesi için kullanılır.
- 12 bıçaklı karbür frezler – Daha az titreşimle daha ince kesim; kompozit restorasyonların bitirilmesi, sınırların düzeltilmesi ve oklüzal anatominin şekillendirilmesi için kullanılır.
- 30 bıçaklı (bitirme) karbür frezler – Polisaj kalitesine yaklaşan ultra pürüzsüz yüzey; polisajdan önce kompozit ve amalgamın son şekillendirilmesi için kullanılır.
Karbür frezler hem FG (friction-grip) hem de RA (right-angle latch-type) şaftlarla sunulur; bu sayede yüksek hızlı ve düşük hızlı anguldruvalarla uyumludurlar. Bu çok yönlülük, kavite preparasyonunu düşük hızda bitirme gibi hızlar arasında geçiş gerektiren işlemlerde önemli bir avantajdır.
Yan Yana Karşılaştırma
| Özellik | Elmas Frezler | Karbür Frezler |
|---|---|---|
| Kesim mekanizması | Aşındırıcı taşlama | Bıçakla kesme |
| Yüzey kalitesi | Daha pürüzlü (kalın gren); pürüzsüz (ince gren) | Tutarlı şekilde pürüzsüz |
| Oluşan ısı | Daha yüksek – sürekli soğutma gerekir | Daha düşük – daha az termal risk |
| Artık davranışı | İnce toz; elmas kaplamayı tıkayabilir | Temiz talaşlar; minimum tıkanma |
| Kullanım ömrü | Yaklaşık 5 preparasyondan sonra değiştirilir | Daha uzun; yeniden bilenebilir |
| ISO sınıflandırması | ISO 806 | ISO 500 |
| Anguldruva uyumluluğu | Yüksek hızlı (FG) | Yüksek hızlı (FG) ve düşük hızlı (RA) |
| Uygun materyaller | Mine, porselen, zirkonya, cam seramik | Dentin, kompozit, amalgam, akrilik |
Frez ambalajınızdaki ISO numaralandırma sisteminin nasıl okunacağına ilişkin ayrıntılar için ISO numarası kılavuzumuza bakın.
Klinik Senaryolar: Hangi Frez Tercih Edilmeli?
Kuron ve Köprü Preparasyonu
Kuron preparasyonunda standart tercih elmas frezlerdir. Kalın grenli yuvarlak uçlu konik frez, önce fasiyal ve oklüzal yüzeylerde derinlik yönlendirme olukları oluşturur ve doğru redüksiyon derinliğini belirler. Ardından orta grenli konik frez, aksiyal ve oklüzal redüksiyonu tamamlar. Ölçü doğruluğu ve restorasyon uyumu için düzgün ve belirgin bir sınır çizgisinin kritik olduğu sınır bitirmesinde ince grenli elmas freze geçilir. Aşındırıcı taşlama hareketi, mineyi ve mevcut porselen restorasyonları karbür bıçakların sert seramik yüzeylerde oluşturabileceği titreşim olmadan verimli şekilde işler.
Kavite Preparasyonu
Kavite preparasyonunda karbür frezler öne çıkar. Armut şekilli bir #330 karbür frez başlangıç konturunu oluştururken, #245 frez kontrollü derinlikle preparasyonu genişletir. Bıçaklı kesim, elmas taşlamaya kıyasla daha az smear tabakası bulunan daha temiz bir kavite tabanı bırakır ve adeziv bağlanmayı iyileştirir. Karbür frezler, mine ile dentin arasındaki geçişte daha iyi dokunsal geri bildirim sağlayarak klinisyenlerin gereksiz pulpa ekspozundan kaçınmasına yardımcı olur. Yaygın olarak kullanılan 330 karbür frez ve uygulamaları hakkında daha fazla bilgi edinin.
Kompozit Bitirme ve Polisajı
Kompozit restorasyon yerleştirildikten sonra 12 veya 30 bıçaklı karbür bitirme frezi, restorasyon yüzeyini oluklandırmadan taşkın materyali uzaklaştırır ve anatomiyi şekillendirir. Bıçaklı kesim materyali öngörülebilir şekilde uzaklaştırarak marjinal sırtların ve oklüzal olukların hassas anatomik biçimlendirilmesini sağlar. Son parlaklık için silikon polisaj uçları kullanın. Karbürle bitirme ve ardından silikon polisajdan oluşan bu iki aşamalı yaklaşım, yalnızca tek bir aşamanın kullanılmasına kıyasla tutarlı şekilde daha iyi yüzey kalitesi sağlar.
Zirkonya ve Porselenin Düzeltilmesi
Klinik ortamda sinterlenmiş zirkonya veya porselen restorasyonların düzeltilmesinde yalnızca elmas frezler kullanılmalıdır. Karbür bıçaklar bu ultra sert seramikleri verimli şekilde kesemez ve bazen birkaç saniye içinde hızla körelir. Termal gerilim kaynaklı mikro çatlakları önlemek için ince veya ekstra ince grenli elmas frez kullanın ve su spreyini sürekli tutun. Düzeltmeden sonra yüzey düzgünlüğünü yeniden sağlamak ve plak birikimini azaltmak için düzeltilen alanı daima uygun seramik polisaj aletleriyle yeniden parlatın.
Eski Restorasyonların Uzaklaştırılması
Amalgam veya kompozit restorasyonların çıkarılmasında karbür frezler tercih edilir. Bıçaklı kesim hareketleri dolgu materyalini ince toza dönüştürmeden temiz parçalar halinde kırar ve işlem sırasında görüşü iyileştirir. Daha düşük ısı çıkışı, uzun süren uzaklaştırma sırasında pulpal irritasyon riskini azaltır; temiz talaş tahliyesi ise artıkların preparasyon içinde sıkışmasını önler. Özellikle amalgam uzaklaştırmada çapraz kesimli fissür karbür frez, restorasyonu verimli şekilde kesitlere ayırarak tamamen taşlamak yerine parçalar halinde çıkarılmasını sağlar.
Endodontik Giriş
Endodontik giriş açıklıkları genellikle mineyi delmek için yuvarlak bir elmas frezle başlar; ardından klinisyen pulpa odasına yaklaşırken kontrollü dentin uzaklaştırma için yuvarlak bir karbür freze geçilir. Bu kombinasyon, her frez türünün en iyi performans gösterdiği alandan yararlanır. Kesici olmayan uçlu Endo Z frez gibi özel aletler, pulpa odası tabanını perforasyon riski oluşturmadan giriş kavitesinin düzeltilmesine yardımcı olur.
Karar Matrisi: Hangi Materyal İçin Hangi Frez?
Aşağıdaki tablo, frez türünü belirli materyaller ve işlemlerle eşleştirmek için hızlı bir klinik referans sağlar. Klinik kullanım için çıktısını alın veya bu sayfayı yer imlerine ekleyin.
| Materyal / İşlem | Önerilen Frez Türü | Neden |
|---|---|---|
| Mine redüksiyonu | Elmas (kalın veya orta gren) | Mine, vücuttaki en sert dokudur. Elmas aşındırması, bıçak titreşimi veya aşırı kuvvet olmadan mineden verimli şekilde geçer. |
| Dentin uzaklaştırma | Karbür (6 bıçaklı) | Bıçakla kesim, daha az smear tabakası bulunan daha temiz bir kavite tabanı bırakır ve bağlanma gücünü artırır. Pulpa yakınında daha iyi dokunsal geri bildirim sağlar. |
| Kompozit bitirme | Karbür (12 veya 30 bıçaklı) | Çok kanallı bıçaklar rezini oluklandırmadan öngörülebilir şekilde düzeltir. Silikon polisaj için hazır, pürüzsüz bir yüzey oluşturur. |
| Zirkonya düzeltmesi | Elmas (ince veya ekstra ince gren) | Zirkonya, karbür bıçaklar için fazla serttir—bıçaklar saniyeler içinde körelir. Bu seramiği etkili şekilde taşlayabilen tek yöntem elmas aşındırmasıdır. |
| Porselen veneer preparasyonu | Elmas (redüksiyon için orta gren, bitirme için ince) | Mine içinde kontrollü derinlik kesimleri ve düzgün sınır tanımı sağlar. Elmas, mevcut restorasyonların seramik tabakasını temiz şekilde işler. |
| Amalgam uzaklaştırma | Karbür (çapraz kesimli fissür) | Bıçaklı hareket, amalgamı ince toza dönüştürmek yerine temiz parçalara ayırır. Daha düşük ısı, uzun süren uzaklaştırma sırasında pulpayı korur. |
| Kuron preparasyonu | Elmas (derinlik kesimleri için kalın, sınır için ince) | Aşındırıcı taşlama, mineyi ve mevcut seramik restorasyonları bıçak titreşimi olmadan keser. İnce grenler doğru ölçüler için hassas sınır çizgileri oluşturur. |
| Endodontik giriş | Yuvarlak elmas (mine) → Yuvarlak karbür (dentin) | Elmas mineye hızlıca nüfuz eder; karbür pulpa odasına yaklaşırken daha iyi dokunsal kontrol sağlar. Bu iki frezli sıra, endodonti programlarında öğretilen standart yaklaşımdır. |
ISO numaralandırmasına ve bunun frez materyali, şekli ve grenini nasıl kodladığına daha ayrıntılı bakmak için özel kılavuzumuza göz atın.
En İyi Performansı Elde Etmek İçin İpuçları
- Hafif ve aralıklı basınç kullanın. Fazla basınç hem elmas hem de karbür frezleri durdurarak ısıyı artırır ve kesim verimliliğini azaltır. Frezi dokuya zorlamak yerine işi frezin yapmasına izin verin.
- Elmas frezlerle daima su soğutması kullanın. Aşındırıcı mekanizma önemli miktarda sürtünme ısısı oluşturur. Yetersiz soğutma, postoperatif hassasiyete veya geri dönüşümsüz pulpitise yol açabilecek termal pulpa hasarı riski taşır.
- Elmas frezleri program dahilinde değiştirin. Aşınmış bir elmas frez daha fazla basınç uygulamanıza neden olur; bu da daha fazla ısı ve daha pürüzlü bir preparasyon sınırı oluşturur. Frez başına preparasyon sayısını takip edin ve en fazla beş kullanımdan sonra atın.
- Greni veya kanal sayısını işlem aşamasına uygun seçin. Hacimli redüksiyon için kalın grenle başlayın, ardından bitirme için ince grene geçin. Gren aşamalarını atlamak, ölçü detayını veya bağlanma adezyonunu olumsuz etkileyen pürüzlü bir yüzey bırakır.
- Her kullanımdan sonra frezleri temizleyin. Elmas kaplamalar artıklar ve kalsifiye dokuyla tıkanabilir; karbür kanallar kompozit rezinle dolabilir. Uygun temizlik kullanılabilir ömrü 2-3 kat uzatır. Ayrıntılı protokoller için elmas frezlerin nasıl temizleneceğine bakın.
- Her kullanımdan önce frezleri kontrol edin. Eğilmiş şaft, eksik elmas parçacıkları veya kırılmış karbür kanalları olup olmadığını kontrol edin. Hasarlı bir frez öngörülemeyen kesimler oluşturur ve anguldruva içinde kırılma riski taşır.
Maliyet Değerlendirmeleri
Elmas frezler genellikle birim başına daha ucuzdur, ancak daha kısa işlevsel ömürleri daha sık değiştirme gerektirir. Tek bir elmas frez, şekline ve kalitesine bağlı olarak genellikle 1,50 $ ile 4,00 $ arasındadır, ancak her beş preparasyonda bir değiştirilmelidir. Karbür frezlerin başlangıç maliyeti daha yüksektir; frez başına çoğunlukla 5,00 $ ile 12,00 $ arasındadır. Bununla birlikte, çok daha uzun süre dayanırlar ve bazı durumlarda profesyonel olarak yeniden bilenebilirler.
Yüksek hacimli kliniklerde işlem başına frez maliyetini takip etmek, her işlem türü için en ekonomik yaklaşımın belirlenmesine yardımcı olur. Birçok klinik, yalnızca tek bir türe bağlı kalmak yerine kaliteli elmas ve karbür frezlerden oluşan bir kombinasyon bulundurmanın klinik sonuçlar ile sarf maliyetleri arasında en iyi dengeyi sağladığını görür.
Sıkça Sorulan Sorular
Zirkonyada karbür frez kullanılabilir mi?
Hayır. Zirkonyanın yaklaşık 1.200 HV Vickers sertliği, tungsten karbür bıçakların etkili kesim aralığını aşar. Zirkonyaya bastırılan karbür frez, anlamlı materyal uzaklaştırmadan neredeyse hemen körelir; ısı ve titreşim oluşturur. Klinik ortamda zirkonya restorasyonları düzeltirken sürekli su spreyiyle daima ince grenli elmas frez kullanın. Klinik ortamda bu materyali taşlamak için tek pratik yöntem elmas aşındırmasıdır.
Bir elmas frez kaç kez yeniden kullanılabilir?
Çoğu üretici, elektro kaplamalı elmas frezin yaklaşık beş kuron preparasyonundan sonra değiştirilmesini önerir. Bu noktadan sonra yeterli miktarda elmas parçacığı kaybolmuş veya düzleşmiş olur ve kesim verimliliği belirgin şekilde düşer. Telafi etmek için daha fazla basınç uygulamanız gerekir; bu da aşırı ısı ve daha pürüzlü sınırlar oluşturur. Her frez için kullanımınızı takip edin ve frezin kesmek yerine kaydığını fark ettiğinizde atın. Kullanımlar arasında uygun temizlik, frezin işlevsel ömrü boyunca kesim performansının korunmasına yardımcı olur.
Kuron preparasyonunda hangisi daha iyidir: elmas mı, karbür mü?
Kuron preparasyonunda tercih edilen alet elmas frezdir. Aşındırıcı taşlama, özellikle mevcut porselen veya seramik restorasyonlarda çalışırken, mine redüksiyonunu ve derinlik yönlendirme oluklarını karbür bıçaklardan daha verimli işler. Tipik bir kuron preparasyonu sırası, hacimli redüksiyon için kalın grenli elmasla başlar, aksiyal duvarlar için orta grenli konik freze geçer ve sınır düzeltmesi için ince grenli elmasla tamamlanır. Karbür frezler destekleyici rol oynayabilir—bazı klinisyenler iç çizgi açılarını düzeltmek için karbür bitirme frezi kullanır—ancak temel işlemi elmas gerçekleştirir.
Karbür frezlerde su soğutması gerekir mi?
Karbür frezler, bıçaklı kesim hareketleri ince taşlama tozu yerine temiz talaşlar oluşturduğu için elmas frezlerden daha az sürtünme ısısı üretir. Bununla birlikte, özellikle yüksek rpm değerlerinde pulpaya yakın tüm işlemlerde su soğutması önerilir. RA anguldruvada düşük hız ayarlarında, ısı birikiminin minimum kaldığı çürük ekskavasyonu veya kompozit düzeltme gibi işlemlerde kısa süreli kuru kullanım kabul edilebilir. Genel kural şudur: İşlem pulpaya yakınsa veya yüksek hızda birkaç saniyeden uzun sürecekse suyu çalıştırın. Frez mekanikleri hakkında daha fazla bilgi için dental frez türleri, kullanım alanları ve teknikleri hakkındaki genel bakışımıza bakın.
Özet
Elmas frezler ve karbür frezler birbirinin yerine kullanılamaz – farklı klinik görevler için tasarlanmış tamamlayıcı aletlerdir. Elmas frezler, yüksek hızlı preparasyonlarda mine, zirkonya ve porselen gibi sert materyalleri taşlamada üstün performans gösterir. Karbür frezler daha az ısıyla daha temiz bıçak kesimleri sunar; bu nedenle kavite preparasyonu, restorasyon uzaklaştırma ve kompozit bitirme için idealdir. Her türün arkasındaki mekanik prensipleri anlamak ve her klinik aşama için doğru frezi seçmek, işlem boyunca hem çalışma kalitesini hem de hasta konforunu artırır.
İleri Okuma
- Dental Frezleri Anlamak: Türler, Kullanım Alanları ve Teknikler
- Dental Anguldruvalar ve Frezlerle İlgili Yaygın Sorunlar
Dental frezlerden oluşan tam ürün yelpazemize göz atın — her işlem için elmas frezler, karbür frezler, polisaj uçları ve laboratuvar aletleri.