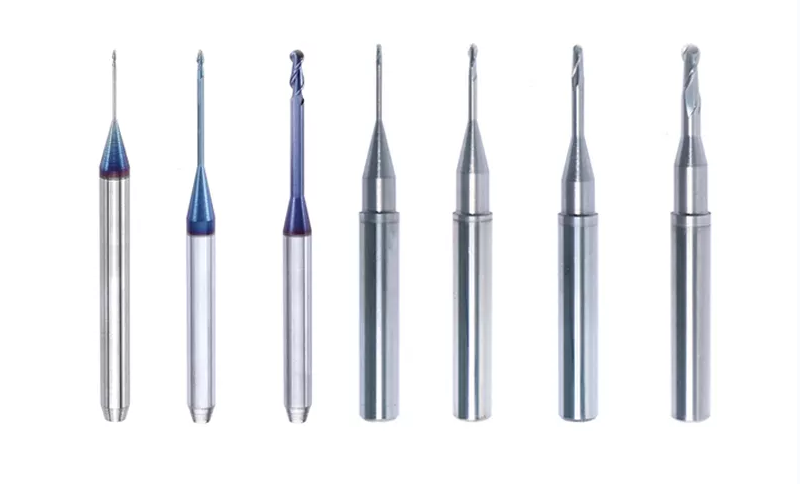
Warum Spann- und Vibrationsprobleme auftreten
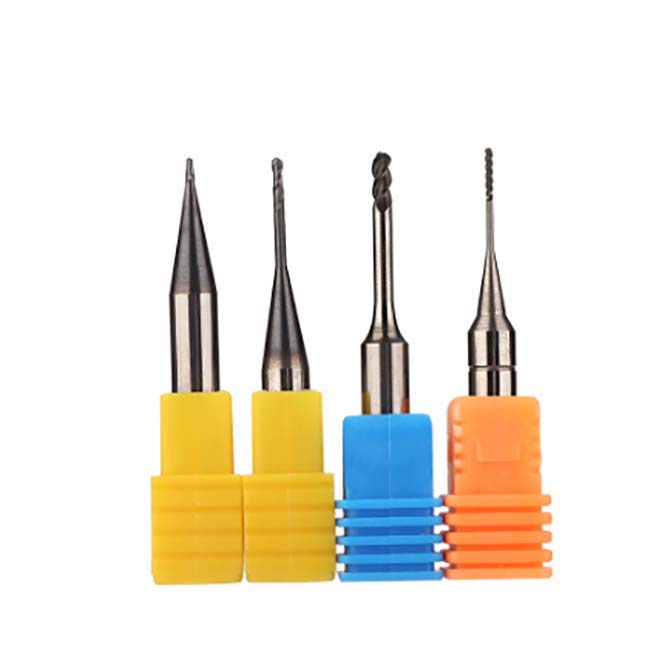
Fräser sind präzise Schneidwerkzeuge, die in CNC-Bearbeitungszentren verwendet werden, um Zahnersatz aus Zirkonblöcken, Wachs, PMMA und anderen Materialien zu fräsen. Wenn diese Fräser nicht ordnungsgemäß im Werkzeughalter gesichert sind oder während des Schneidens Vibrationen entstehen, reichen die Folgen von einer schlechten Oberflächenqualität bis hin zum vollständigen Werkzeugbruch und Ausschuss des Werkstücks.
Das Verständnis der Grundursachen von Spannfehlern und Vibrationsproblemen ist der erste Schritt zu ihrer Vermeidung. Dieser Artikel behandelt die wichtigsten Faktoren, die zu beiden Problemen beitragen, und bietet praktische Lösungen, die Dentallabor-Techniker und Bearbeitungsfachleute sofort anwenden können.
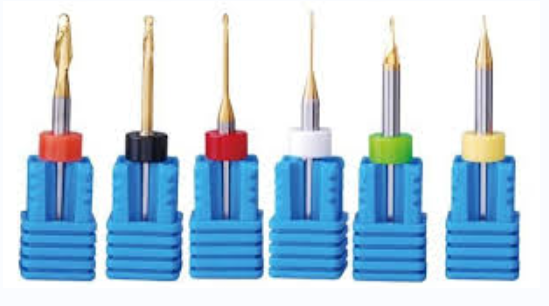
So funktioniert die Spannung von Fräsern
Die meisten Fräser, die in dentalen CAD/CAM-Bearbeitungszentren verwendet werden, werden durch Spannzangenfutter gehalten. Die Spannzange zieht sich um den Schaft des Fräsers zusammen, wenn die Spannmutter gedreht wird, und erzeugt Reibung, die das Werkzeug in Position hält. Während des Betriebs ist der Fräser freitragend montiert, das heißt, er ragt aus dem Halter heraus, ohne dass das Schneidende abgestützt wird.
Bei dieser freitragenden Anordnung verhindert ausschließlich die Spannkraft am Schaft, dass der Fräser während des Schneidens verrutscht, herausgezogen wird oder sich verschiebt. Ist der Halt unzureichend, kann sich der Fräser während des Betriebs allmählich aus dem Halter herausarbeiten. In diesem Fall verändert sich die Schneidgeometrie, das Werkstück wird unbrauchbar und der Fräser selbst ist häufig irreparabel beschädigt.
Häufige Ursachen für Spannfehler
Es gibt mehrere Gründe, warum ein Fräser während des Betriebs möglicherweise nicht sicher gespannt bleibt:
- Öl und Rückstände am Schaft -- Fräser werden typischerweise mit einer dünnen Schicht Rostschutzöl am Schaft geliefert. Wird dieses Öl vor der Installation nicht entfernt, verringert es die Reibung zwischen Schaft und Spannzange und erleichtert das Verrutschen des Fräsers beim Schneiden erheblich.
- Ölfilm im Inneren der Spannzange -- Bei Verwendung nicht wasserlöslicher Schneidöle kann sich mit der Zeit ein feiner Ölnebel in der Bohrung der Spannzange ansammeln. Dieser Ölfilm hat dieselbe reibungsmindernde Wirkung wie Öl am Schaft und schwächt allmählich die Spannkraft.
- Verschlissene oder beschädigte Spannzangen -- Spannzangen verschleißen bei wiederholter Verwendung. Mit der Zeit nimmt die Federspannung ab, sodass die Spannzange keine ausreichende Spannkraft mehr ausüben kann. Kerben, Grate oder Verformungen durch zu starkes Anziehen beeinträchtigen den Halt ebenfalls.
- Falsche Spannzangengröße -- Die Verwendung einer Spannzange, die nicht exakt zum Schaftdurchmesser des Fräsers passt, führt zu einer ungleichmäßigen Druckverteilung. Der Fräser kann zwar sicher erscheinen, unter Schneidlast jedoch verrutschen.
- Unzureichendes Anziehen -- Ein zu geringes Anzugsmoment der Spannmutter ist eine einfache, aber häufige Ursache für das Verrutschen des Werkzeugs. Ziehen Sie stets mit dem vom Hersteller empfohlenen Drehmoment an.
So vermeiden Sie Spannprobleme
Die Vermeidung von Spannfehlern erfordert konsequente Aufmerksamkeit für einige grundlegende Wartungsschritte. Diese sind nicht zeitaufwendig, ihr Auslassen führt jedoch zu kostspieligen Problemen.
Den Schaft vor jeder Installation reinigen
Wischen Sie den Schaft vor dem Einsetzen eines Fräsers in den Werkzeughalter gründlich mit einem sauberen, mit Entfettungsmittel oder Isopropylalkohol befeuchteten Tuch ab. Ziel ist es, alle Spuren von Rostschutzöl, Rückständen der Schneidflüssigkeit und Verunreinigungen zu entfernen. Lassen Sie den Schaft vollständig trocknen, bevor Sie ihn in die Spannzange einsetzen.
Die Bohrung der Spannzange regelmäßig reinigen
Das Innere der Spannzange sollte regelmäßig nach einem festen Zeitplan gereinigt werden, nicht erst beim Auftreten von Problemen. Entfernen Sie angesammeltes Öl und Metallpartikel mit einer kleinen Bürste oder einem fusselfreien Tuch und Lösungsmittel aus der Bohrung. Druckluft kann beim Ausblasen loser Rückstände helfen, entfernt den Ölfilm jedoch nicht von selbst.
Verschlissene Spannzangen prüfen und ersetzen
Spannzangen sind Verschleißteile. Prüfen Sie sie regelmäßig auf Verschleiß, Riefen oder nachlassende Federspannung. Eine Spannzange, die nicht mehr sicher greift, sollte sofort ersetzt werden. Der Betrieb mit einer verschlissenen Spannzange birgt das Risiko eines Werkzeugauszugs, der gleichzeitig Spindel, Werkstück und Fräser beschädigen kann.
Passung von Schaft und Spannzange prüfen
Prüfen Sie stets, ob die Größe der Spannzange exakt zum Schaftdurchmesser des Fräsers passt. Selbst geringfügige Abweichungen von wenigen Hundertstel Millimetern können unter den beim Fräsen entstehenden Kräften Probleme verursachen. Halten Sie verschiedene Spannzangengrößen bereit, wenn Ihr Dentallabor Fräser mehrerer Hersteller mit leicht unterschiedlichen Schafttoleranzen verwendet.
Vibrationen beim Fräsen verstehen
Vibrationen beim Fräsen sind ein separates, aber damit verbundenes Problem, das Oberflächenqualität, Maßgenauigkeit und Werkzeuglebensdauer beeinträchtigt. Wenn ein Fräser übermäßig vibriert, hinterlässt er Rattermarken auf der Werkstückoberfläche, beschleunigt den Werkzeugverschleiß und kann zum Bruch des Fräsers führen. In schweren Fällen können Vibrationen auch die Maschinenspindel und Lager beschädigen.
Die Hauptursache für Vibrationen beim dentalen Fräsen ist eine übermäßige Werkzeugdurchbiegung. Da der Fräser freitragend montiert ist, lässt jede seitliche Kraft während des Schneidens das Werkzeug leicht durchbiegen. Ist der Fräser im Verhältnis zu seinem Durchmesser lang oder sind die Schneidkräfte zu hoch, kann diese Durchbiegung instabil werden und Vibrationen erzeugen.
Faktoren, die das Vibrationsrisiko erhöhen
Mehrere Bedingungen begünstigen das Auftreten von Vibrationen:
- Großer Werkzeugüberstand -- Je weiter das Schneidende des Fräsers aus der Spannzange herausragt, desto größer ist die Durchbiegung bei einer bestimmten Schneidkraft. Dies ist der wichtigste einzelne Faktor für Vibrationen beim Fräsen.
- Große Schneidenlänge -- Fräser mit langen genuteten Bereichen erfahren auch bei gleichem Überstand größere seitliche Kräfte als solche mit kürzeren Schneidlängen.
- Hohe Vorschubgeschwindigkeiten -- Wird der Fräser zu schnell durch das Material bewegt, steigen die Schneidkräfte und durch Durchbiegung verursachte Vibrationen werden wahrscheinlicher.
- Zu große Schnitttiefe -- Die Entnahme von zu viel Material in einem einzigen Durchgang erhöht die Belastung des Fräsers und das Vibrationsrisiko.
- Verschlissene oder stumpfe Fräser -- Ein Fräser, dessen Schneidkanten an Schärfe verloren haben, benötigt mehr Kraft zum Abtragen von Material, wodurch Durchbiegung und Vibrationen zunehmen.
- Unausgewogene Werkzeugmontage -- Wenn der Fräser nicht exakt konzentrisch im Halter sitzt, ist die rotierende Einheit unausgewuchtet, was bei hohen RPM Vibrationen erzeugt.
Strategien zur Reduzierung von Vibrationen
Die Reduzierung von Vibrationen erfordert eine Kombination aus geeigneter Werkzeugauswahl, passenden Bearbeitungsparametern und guter Wartung.
Fräser mit kurzer Schneide und langem Schaft verwenden
Wählen Sie beim Fräsen tiefer Kavitäten oder konkaver Strukturen, die eine große Reichweite des Werkzeugs erfordern, einen Fräser mit kurzer Schneide und langem Schaft statt einer langen Schneide. Ein Fräser mit kurzer Schneide hat zu jedem Zeitpunkt eine kleinere Kontaktfläche mit dem Werkstück, wodurch die seitlichen Kräfte reduziert werden. Der lange Schaft ermöglicht die erforderliche Reichweite ohne die vibrationsfördernde Wirkung einer langen Schneide.
Vorschubgeschwindigkeit und Schnitttiefe optimieren
Eine Verringerung der Vorschubgeschwindigkeit reduziert die Schneidkräfte und damit direkt Durchbiegung und Vibrationen. Ebenso verteilt die Ausführung flacherer Durchgänge die Arbeitslast auf mehr Schneidzyklen und hält die Kräfte während jedes einzelnen Durchgangs niedrig. Das richtige Gleichgewicht zwischen Vorschubgeschwindigkeit, Schnitttiefe und gesamter Bearbeitungszeit zu finden, gehört zu den wichtigsten Fähigkeiten beim CNC-Fräsen.
Scharfe Schneidkanten erhalten
Ersetzen Sie CAD/CAM-Fräser, bevor sie übermäßig abgenutzt sind. Ein scharfer Fräser schneidet sauber und mit geringerer Kraft, während ein stumpfer Fräser das Material mit höherem Kraftaufwand und stärkerer Vibration durchdrückt. Die Erfassung der Fräsernutzung anhand der Anzahl gefräster Einheiten hilft dabei, den erforderlichen Austausch vorherzusagen, bevor Probleme auftreten.
Rundlauf des Instruments prüfen
Der Rundlauf bezeichnet das Ausmaß des Taumelns in der rotierenden Instrumentenbaugruppe. Bereits wenige Mikrometer Rundlauf können bei den hohen Spindeldrehzahlen beim dentalen Fräsen Vibrationen verursachen. Messen Sie den Rundlauf mit einer Messuhr und beheben Sie die Ursache, unabhängig davon, ob es sich um eine verschlissene Spannzange, einen verbogenen Schaft oder Ablagerungen im Werkzeughalter handelt.
Fräser auf Materialien abstimmen
Auch das zu fräsende Material beeinflusst sowohl die Anforderungen an die Spannung als auch das Vibrationsverhalten. Härtere Materialien wie vollständig gesintertes Zirkonoxid erzeugen höhere Schnittkräfte als weichere Materialien wie Wachs oder vorgesintertes Zirkonoxid. Bei der Bearbeitung härterer Materialien ist eine korrekte Spannung noch wichtiger, da die höheren Kräfte einen Fräser eher aus einer unzureichenden Klemmung lösen können.
Verwenden Sie für das Fräsen von Zirkonoxid speziell dafür entwickelte Fräser mit geeigneten Beschichtungen und Geometrien. Universelle CAD/CAM-Fräser können bei weicheren Materialien funktionieren, versagen jedoch bei harten Keramiken möglicherweise schnell und vibrieren übermäßig. Entdecken Sie unsere Auswahl an CAD/CAM-Fräsern für die Anforderungen der Verarbeitung dentaler Materialien.
Wartungsplan für Fräsanlagen
Eine regelmäßige Wartungsroutine verhindert die meisten Spann- und Vibrationsprobleme, bevor sie die Produktion beeinträchtigen. Hier ist ein empfohlener Plan:
| Aufgabe | Häufigkeit |
|---|---|
| Fräserschäfte vor der Installation reinigen | Bei jedem Werkzeugwechsel |
| Bohrung der Spannzange reinigen | Wöchentlich oder alle 20 Werkzeugwechsel |
| Spannzangen auf Verschleiß prüfen | Monatlich |
| Rundlauf des Instruments messen | Monatlich oder bei festgestellten Vibrationen |
| Verschlissene Spannzangen ersetzen | Nach Bedarf auf Grundlage der Prüfung |
| Zustand der Spindel prüfen | Vierteljährlich |
Die Führung eines Protokolls über die Fräsernutzung und den Austausch von Spannzangen hilft, Muster zu erkennen und wiederkehrende Probleme zu vermeiden. Weitere Informationen zur Verlängerung der Nutzungsdauer Ihrer Fräswerkzeuge finden Sie in unserem Artikel über Nutzung und Wartung von CAD/CAM-Fräsern.
Wann professionelle Wartung erforderlich ist
Wenn Vibrations- oder Spannprobleme nach Befolgung der oben genannten Schritte weiterhin bestehen, kann die Ursache eher in der Fräsmaschine selbst als in der Werkzeugausstattung liegen. Verschlissene Spindellager, falsch ausgerichtete Achsen oder beschädigte Aufnahmen für Spannzangen erfordern eine professionelle Wartung. Der weitere Betrieb einer Maschine mit mechanischen Problemen birgt das Risiko zusätzlicher Schäden und dauerhaft schlechter Ergebnisse. Wenden Sie sich zur Diagnose und Reparatur an den Maschinenhersteller oder einen autorisierten Servicetechniker.